
Как рассчитать мощность химического оборудования? Цикл партии, коэффициент загрузки и подбор объёма реактора
2026年10月6日
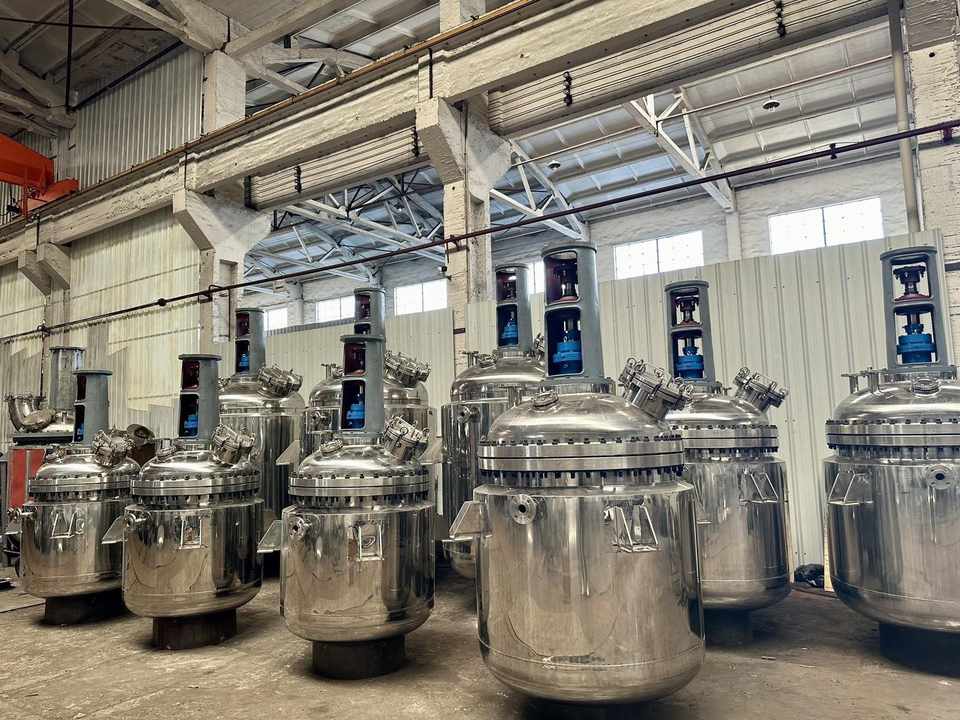
Мощность химического оборудования — это не просто «купим аппарат побольше — будем производить больше». Мощность реакторов и ёмкостей с мешалкой определяется совместно циклом партии, коэффициентом загрузки и полезным объёмом: объём определяет выход одной партии, коэффициент загрузки — фактический объём загрузки, цикл партии — сколько партий можно провести за сутки; перемножив эти три величины, получаем реальную мощность. Сначала рассчитать мощность, а затем подбирать оборудование — ключ к тому, чтобы избежать ситуации «оборудование куплено, а мощности не хватает» или «мощность с запасом, а оборудование простаивает».

Как понять основную формулу мощности?
Суточную мощность одного аппарата можно выразить так: суточная мощность = фактический объём загрузки одной партии × количество партий в сутки. Фактический объём загрузки партии = номинальный объём аппарата × коэффициент загрузки, а количество партий в сутки = эффективное производственное время за сутки ÷ продолжительность одной партии. Эта формула показывает, что повышать мощность можно тремя путями: увеличивать объём, повышать коэффициент загрузки и сокращать цикл партии; в реальных проектах обычно сочетают все три.
- Номинальный объём: объём по шильдику аппарата, не равен фактическому объёму загрузки
- Коэффициент загрузки: отношение фактического объёма загрузки к номинальному объёму
- Цикл одной партии: полный цикл загрузки, реакции, охлаждения, выгрузки и мойки
- Эффективное время в сутки: чистое производственное время после вычета смен, ремонтов и ожидания
Как разложить цикл партии?
Цикл одной партии — самый недооцениваемый элемент расчёта мощности. Полная партия — это не только время реакции: она включает загрузку, нагрев, реакцию, охлаждение, выгрузку и мойку, причём нагрев/охлаждение и мойку часто упускают из виду, а фактически они занимают больше времени, чем ожидается. Цикл партии = время загрузки + время нагрева + время реакции + время охлаждения + время выгрузки + время мойки; каждый пункт нужно включать в расчёт, чтобы получить близкое к реальности число партий в сутки.
| Этап | Факторы влияния (обычно) | Типичное направление оптимизации |
|---|---|---|
| Загрузка | Способ загрузки, производительность насоса | Подача самотеком/насосом вместо ручной |
| Нагрев | Площадь теплообмена, мощность источника тепла | Увеличение площади теплообмена, предварительный нагрев среды |
| Реакция | Требования процесса, эффективность перемешивания | Оптимизация перемешивания и контроля температуры |
| Охлаждение | Мощность охлаждения, эффективность рубашки | Увеличение площади охлаждения, предварительное охлаждение |
| Выгрузка | Способ выгрузки, компоновка трубопроводов | Нижняя выгрузка, подача насосом |
| Мойка | Возможности CIP, мёртвые зоны | Мойка на линии вместо разборки |
Коэффициент загрузки и полезный объём
Коэффициент загрузки — ключевой коэффициент в расчёте мощности: отношение фактического объёма загрузки одной партии к номинальному объёму. Обычно коэффициент загрузки реакторов составляет 0,5–0,8: для процессов, требующих резерва парового пространства, пространства кипения и разбрызгивания при перемешивании, берут меньшее значение; для процессов со стабильным уровнем жидкости и без бурной реакции можно брать большее значение. У ёмкостей с мешалкой и резервуаров коэффициент загрузки обычно выше; у резервуаров он, как правило, достигает около 0,9, но это необходимо перепроверять с учётом свойств среды и запасов безопасности.
Если коэффициент загрузки задан слишком низким, загрузка оборудования недостаточна; если слишком высоким, в процессе реакции возможны перелив, унос, а также влияние на эффективность перемешивания и безопасность. Обычно рекомендуется определять его по характеристикам процесса и на стадии проектирования согласовывать с производителем оборудования полезный объём и зону охвата перемешивания.
Обратный пересчёт объёма аппарата от целевой мощности
Обратный пересчёт — распространённый метод согласования мощности: сначала задают целевую суточную мощность и планируемое производственное время, оценивают цикл партии и получают число партий в сутки, затем с учётом коэффициента загрузки пересчитывают требуемый номинальный объём. Пример: целевая суточная мощность 20 тонн, цикл одной партии около 6 часов (18 эффективных часов в сутки, 3 партии), загрузка одной партии около 6,7 тонн; при коэффициенте загрузки 0,7 требуемый номинальный объём составляет около 9,6 м³, можно выбрать реактор класса 10 м³ с запасом. Это примерный расчёт; фактические значения необходимо перепроверять по плотности среды, времени процесса и коэффициентам безопасности.
Влияние переключения ассортимента на мощность
Многопродуктовое мелкосерийное производство — норма для тонкой химии, и переключение партий занимает время переналадки: смена материала, мойка и корректировка параметров удлиняют цикл партии. При практическом планировании линии с частым переключением ассортимента мощность следует рассчитывать по максимальной потребности партии и частоте переключений, а не по одному продукту на полной загрузке. Гибкие линии часто снижают потери мощности на переналадку за счёт общих реакторов, быстросменных мешалок и стандартизированных интерфейсов.
Справочные коэффициенты загрузки для разных аппаратов
Коэффициент загрузки зависит от типа аппарата и характеристик процесса; типичные справочные диапазоны приведены ниже:
| Тип аппарата | Коэффициент загрузки (обычно) | Примечания |
|---|---|---|
| Реактор | 0,5–0,8 | Резерв парового, кипящего и разбрызгивающего пространства |
| Ёмкость с мешалкой | 0,6–0,85 | По перекашиванию и стабильности уровня |
| Резервуар | 0,85–0,95 | Резерв на расширение и запас безопасности |
| Концентратор | 0,5–0,7 | Резерв на кипение и парообразование |
Конкретные значения необходимо перепроверять с учётом вспениваемости материала, интенсивности реакции и запасов безопасности; для процессов с сильным пенообразованием и бурной реакцией берут меньшие значения.
Различия в расчёте мощности резервуаров и ёмкостей с мешалкой
Логика расчёта у резервуаров и ёмкостей с мешалкой различается: резервуар — аппарат «объёмного типа», его мощность в основном зависит от оборачиваемости, то есть количества материала, принимаемого и выдаваемого в единицу времени, понятие партии выражено слабо; ёмкость с мешалкой — аппарат «партийного типа», как и реактор, рассчитывается по циклу партии и коэффициенту загрузки. При планировании линии резервуары конфигурируют по оборачиваемости и потребности в буфере, а реакторы и ёмкости с мешалкой — по партийной мощности; только при их согласовании линия может работать непрерывно и плавно, без затора из-за того, что мощность предыдущих стадий превышает способность последующих переработать материал.
Как выявить узкое место по мощности?
Если выпуск после пуска ниже проектного значения, сначала ищут узкое место: фиксируют фактическое время каждого этапа в цикле партии, и этап с наибольшей долей и есть узкое место. Обычно наиболее вероятные узкие места — нагрев и мойка, далее — медленная загрузка аппаратов большого диаметра, тонкие выгрузные трубопроводы и недостаточная производительность насосов. После выявления узкого места оптимизация самого длительного этапа эффективнее, чем укрупнение оборудования в целом. Таблица долей времени этапов позволяет количественно оценить направление оптимизации.
Типичный путь оптимизации мощности
Обычный приоритет оптимизации мощности таков: сначала сократить цикл партии (у мойки, нагрева и выгрузки обычно наибольший потенциал), затем повысить коэффициент загрузки (в допустимых пределах по процессу и безопасности), и только потом рассматривать увеличение объёма или добавление оборудования. Распространённые способы сокращения цикла: мойка CIP на линии вместо разборки, увеличение площади теплообмена для сокращения нагрева и охлаждения, подача насосом и нижняя выгрузка для сокращения вспомогательного времени; эти меры малозатратны и быстро окупаются, поэтому являются первым выбором для раскрытия резервов мощности.
Как перейти от планирования мощности к списку оборудования?
Планирование мощности в итоге должно вылиться в список оборудования: по целевой мощности обратным пересчётом определить требуемый объём и количество аппаратов на каждом этапе, затем сформировать конфигурацию. Шаги, как правило, таковы: задать целевую мощность и график смен → оценить цикл партии → определить коэффициент загрузки каждого этапа → обратным пересчётом определить объём одного аппарата → определить количество аппаратов с учётом запаса и потребности в переналадках → проверить вспомогательное оснащение (теплообмен, вакуум, транспортировка). Список оборудования — это не «чем больше, тем лучше», а «каждый аппарат используется, и вся система согласована», чтобы избежать расточительной конфигурации, при которой мощность предыдущих стадий значительно превышает способность последующих переработать материал.
Как конфигурировать параллельные и последовательные аппараты?
Несколько аппаратов одного этапа можно конфигурировать параллельно или последовательно. Параллельная конфигурация — несколько аппаратов одинакового объёма, подходит для многопродуктовых переключений и гибкого производства: ремонт одного аппарата не влияет на общую мощность; последовательная конфигурация — аппараты разного объёма, работающие друг за другом, подходит для процессов с более высокой степенью непрерывности, при этом объёмы передних и задних стадий согласуются по потоку. Как правило, многопродуктовое производство тонкой химии предпочитает параллельную схему; стабильные партии и однопродуктовое производство можно оптимизировать последовательной схемой. Принцип конфигурации — «минимальный одиночный аппарат, максимальное совместное использование» для снижения инвестиций и риска простоя.
Роль журнала мощности
После пуска управление мощностью рекомендуется вести в журнале: по партиям записывать объём загрузки, время каждого этапа цикла, фактический выход и причины отклонений. Журнал превращает расчёт мощности из «теоретической величины» в «обоснованную фактическую величину», позволяет выявить источник колебаний цикла партии и является базовыми данными для постоянного раскрытия резервов. При регулярном анализе журнала расчёт мощности становится всё точнее, а конфигурация оборудования и планирование заказов всё лучше соответствуют реальности.
Типичные ошибки в расчёте мощности
Самая распространённая ошибка — принимать номинальный объём за фактический выход: реактор объёмом 10 м³ при коэффициенте загрузки 0,7 фактически загружает около 7 м³ за партию, и оценка по полному объёму завышает мощность примерно на 30%. Другая ошибка — учитывать только время реакции, игнорируя нагрев/охлаждение и мойку, из-за чего фактическое число партий в сутки оказывается значительно ниже ожидаемого. Расчёт мощности по формуле «полезный объём × реальный цикл» соответствует реальной картине на площадке.
Частые вопросы
Вопрос: всегда ли коэффициент загрузки ближе к 1 лучше? Ответ: нет. Коэффициент загрузки должен резервировать пространство по процессу: кипение, пенообразование, разбрызгивание при перемешивании и паровое пространство — всё это нужно резервировать; обычно для реакторов берут 0,5–0,8, конкретно — по характеристикам материала и требованиям безопасности.
Вопрос: если суточная мощность не достигает цели, сначала увеличивать объём или число партий? Ответ: сначала посмотреть, можно ли сократить цикл партии (обычно наибольший потенциал у нагрева и мойки), затем рассматривать увеличение объёма; необдуманное увеличение объёма повышает инвестиции и снижает загрузку.
Вопрос: как избежать простоя оборудования на многопродуктовой линии? Ответ: основное оборудование выбирать по максимальной потребности партии, для многопродуктовости использовать общие аппараты и быстросменные конструкции, мелкосерийные позиции объединять, сокращать количество аппаратов и повышать загрузку каждого.
Вопрос: какое отклонение между расчётной и фактической мощностью нормально? Ответ: теоретическая мощность обычно на 10–20% выше фактической, основное отличие — время мойки, время переналадки и ожидание оператора; после калибровки коэффициентов по фактической статистике расчёт мощности становится значимым.
Резюме
Мощность химического оборудования — это произведение объёма, коэффициента загрузки и цикла партии: сначала разложить цикл партии и определить коэффициент загрузки, затем по целевой мощности обратным пересчётом определить объём аппарата. Если расчёт мощности выполнен до пуска, выбор оборудования имеет обоснование; после пуска постоянное раскрытие резервов за счёт сокращения цикла партии и оптимизации коэффициента загрузки экономичнее и эффективнее, чем простое увеличение объёма аппарата.
Дополнительное чтение: - Модель «под ключ» химического оборудования: как линия проходит путь от проектирования до запуска - Как расположить штуцеры ёмкости с мешалкой: проектирование верхних соединений и пространства для обслуживания
---
Статья подготовлена компанией Shenzhen Hyline Equipment Manufacturing Co., Ltd. (hyline.cn); все права на информацию принадлежат первоисточникам. Основная продукция: реакторы, ёмкости с мешалкой, резервуары, диспергаторы, концентраторы из нержавеющей стали и комплектные химические технологические линии; поддерживается нестандартное изготовление.
Вопросы по статье
Частые вопросы и ответы из этой статьи
Суточную мощность одного аппарата можно выразить так: суточная мощность = фактический объё…
Сопутствующая продукция

Реактор с рубашкой
Типичный основной реакционный сосуд в химическом производстве. Перемешивание, нагрев и охлаждение диспергируют и смешивают материалы для проведения реакции и полимеризации. В рубашке циркулирует термомасло/пар для нагрева или охлаждающая вода для точного контроля температуры.

Нержавеющий смесительный бак (барабан для диспергирования)
Вспомогательный сосуд для диспергаторов и смесителей в производстве красок, покрытий, клеёв, цветных паст, печатных красок и в электронной промышленности. Доступен из стали 201/304 с внутренней и наружной полировкой; наклонное дно и боковая выгрузка обеспечивают полный слив.

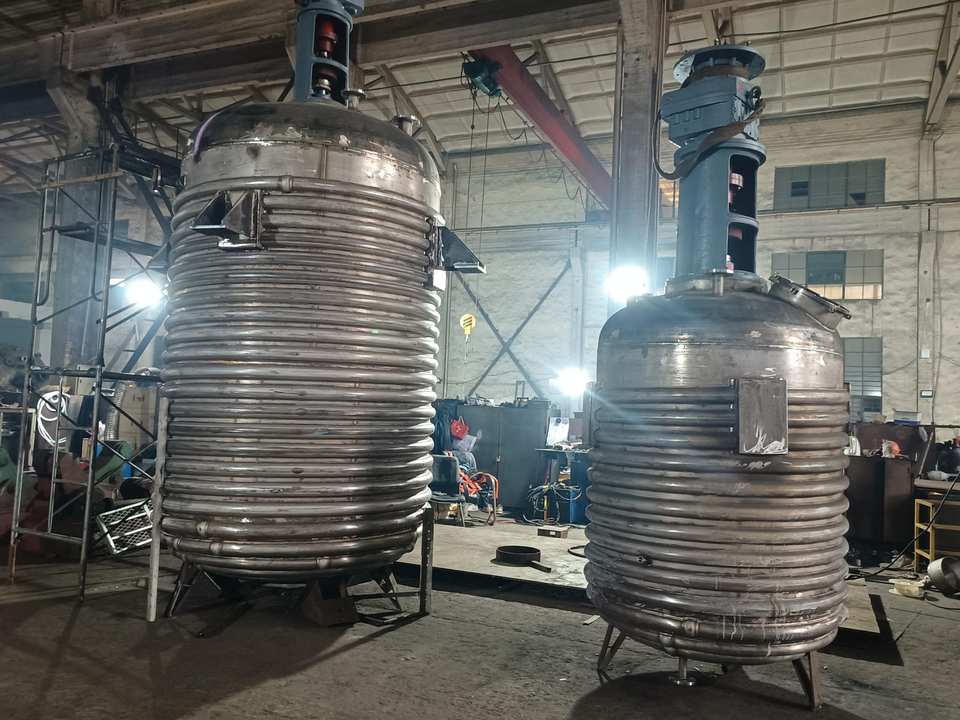
Реактор с наружным полутрубчатым змеевиком
Наружные полутрубчатые змеевики нагрева и охлаждения обеспечивают равномерный и эффективный теплообмен без застойных зон внутри. Зеркально отполированный резервуар из нержавеющей стали 304/316L чист и коррозионностойкий. Для синтеза смол, суспензий для новой энергетики и фармацевтических продуктов.

Комплектное оборудование для производства смол
Комплектные линии производства смол на базе реактора, с вертикальной ректификационной колонной, горизонтальным конденсатором и водоотделителем для полного цикла синтеза, обезвоживания и рефлюкса. Объёмы от 300 л до 30 000 л.
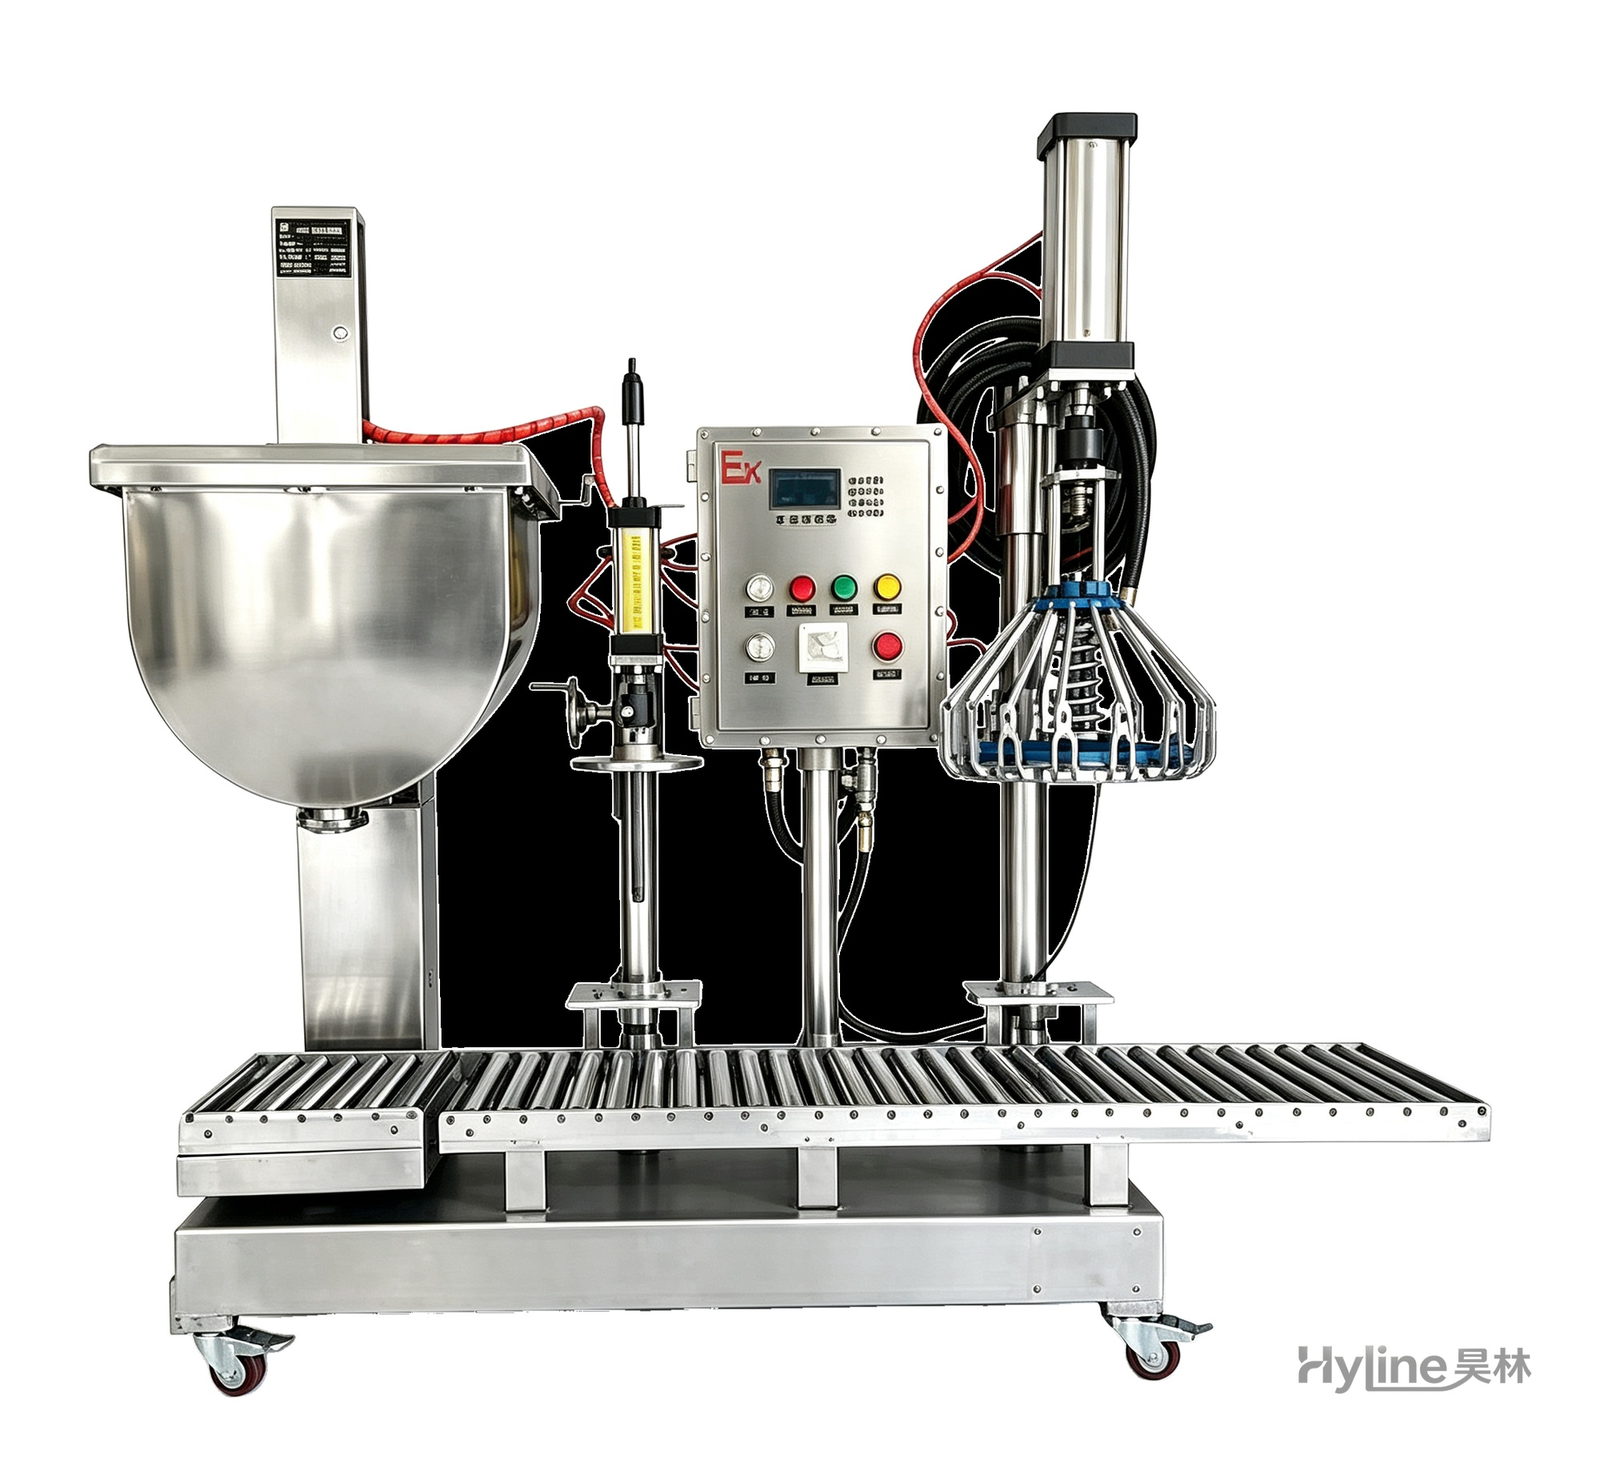
Весовой полуавтоматический фасовочный аппарат
Спроектирован для частой смены тары, оснащён двойным укупорочным устройством. Европейская весоизмерительная технология с контроллером Siemens PLC: автоматическая регулировка скорости подачи и коррекция точности, тройная защита (аварийная остановка / отключение питания / удаление тары), взрывозащищённое исполнение.

Контейнер IBC (промежуточный контейнер для массовых грузов)
Выдувной вкладыш из ПНД (HDPE) с горячеоцинкованной стальной рамой — устойчив к ультрафиолету и старению, легко очищается, нетоксичен. Четырёхходовая вилочная паллетная база обеспечивает удобную погрузку и штабелирование; идеален для хранения и транспортировки жидкостей.