
Изготовление на площадке или поставка целиком для крупных резервуаров из нержавеющей стали? Пределы перевозки, сварка на месте и приёмка
2026年11月2日
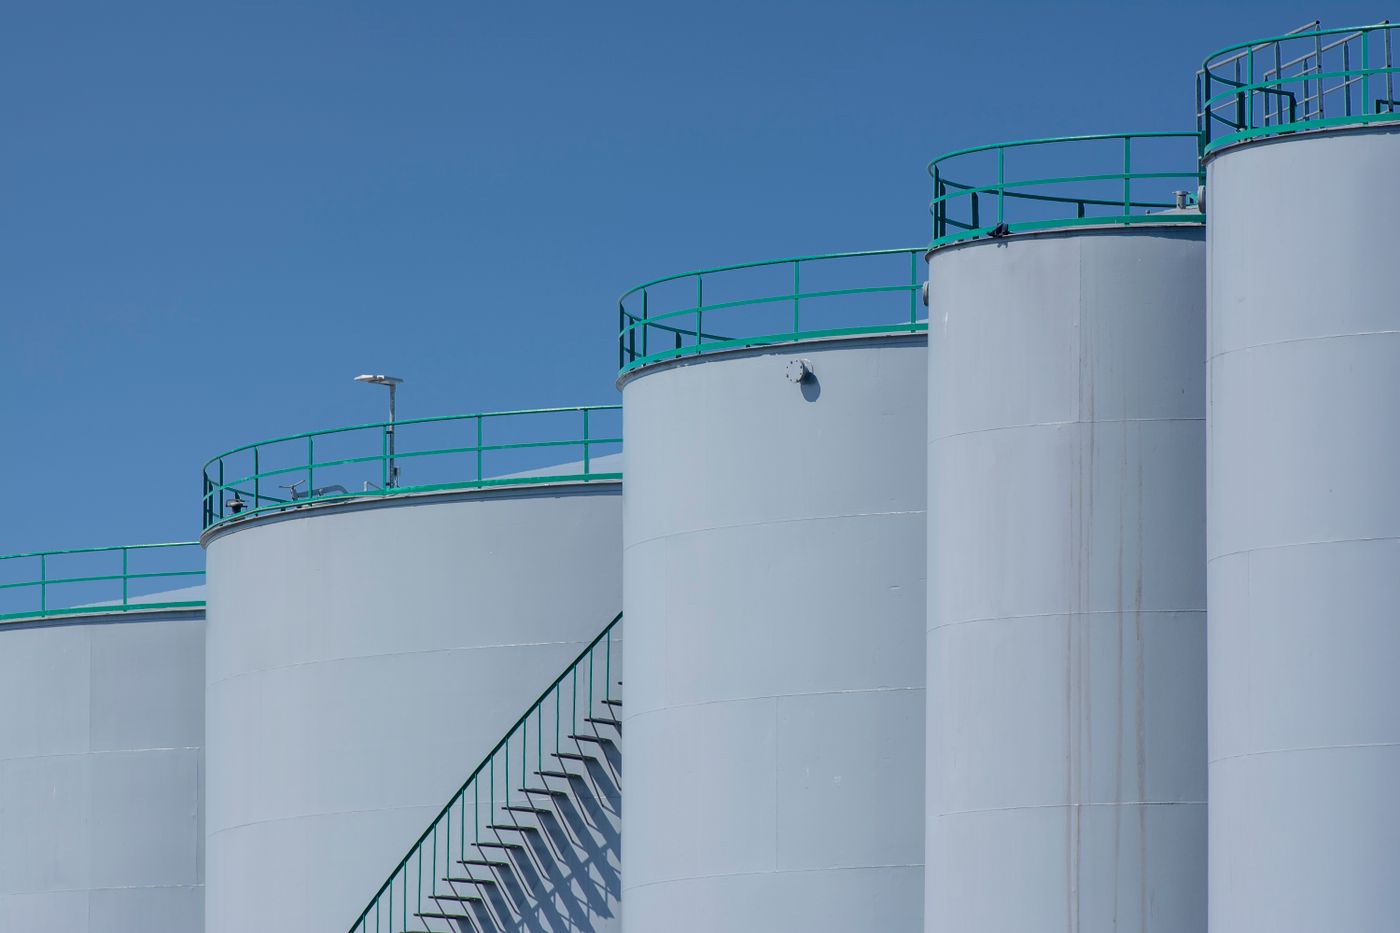
Крупные резервуары из нержавеющей стали - основа хранения сырья, полуфабрикатов и готовой продукции. Чаще всего применяют вертикальные резервуары, горизонтальные резервуары и утеплённые резервуары для наружной установки объёмом от нескольких до нескольких сотен кубометров. Их адаптируют по среде, объёму, давлению и площадке: материал - 304, 316L или плакированная сталь; конструкция - эллиптические днища, коническое или плоское дно; оснащение - дыхательный клапан, уровнемер, моющая головка и теплоизоляция. Компания Hyline Shengda Equipment Manufacturing Co., Ltd. (hyline.cn) изготавливает на заказ резервуары для хранения, смесительные резервуары и реакторы. В этой статье рассматривается вопрос, который нужно решить ещё на этапе закупки: изготовить резервуар полностью в цехе и доставить целиком или привезти материалы и собирать аппарат на площадке?
В чём действительная разница между двумя способами?
Ответ одной фразой: поставка целиком - это «изготовили в цехе, привезли одним грузом, подняли на место», а изготовление на площадке - это «листы и детали привезли на объект и сварили на месте»; разница в том, где выполняются швы, в условиях контроля качества и в совокупной стоимости.
При поставке целиком резервуар проходит раскрой, вальцовку, сборку, сварку и контроль в цехе, поэтому все швы выполняются в контролируемых условиях. На объекте остаётся только установка на фундамент, подключение штуцеров и монтаж арматуры: объём работ на площадке мал, сроки короткие. При изготовлении на площадке листы, днища, профиль и арматуру привозят партиями и собирают на фундаменте пояс за поясом. Преимущество - снимаются ограничения по габаритам перевозки; недостатки - сварка зависит от погоды, условия контроля хуже цеховых, сроки длиннее. Ни один способ не лучше сам по себе: выбор определяют габариты резервуара и условия площадки.
Как определить предел транспортировки?
Ответ одной фразой: когда диаметр превышает примерно 3,2 м, длина - 13 м или масса - 30 т, груз становится негабаритным, и стоимость с рисками растут кратно.
Обычные ограничения автомобильной перевозки таковы (точные значения - по разрешению местного органа надзора за транспортом): ширина платформы обычного грузовика около 2,5 м, высота груза вместе с платформой, как правило, не более 4 м, длина груза в основном в пределах 13 м, общая масса в основном в пределах 30-40 т. За этими пределами требуется разрешение на негабаритную перевозку, возможно с автомобилями сопровождения, движением в ночное время и временным демонтажем ограждений, и стоимость перевозки может превысить стоимость самого резервуара. Поэтому правило выбора простое:
| Габарит резервуара | Рекомендуемый способ | Примечание |
|---|---|---|
| Диаметр ≤ 2,8 м, длина ≤ 12 м | Поставка целиком | Обычный грузовик, на объекте только установка |
| Диаметр 2,8-3,2 м | Смотря по дорогам | Проверьте ограничения по высоте, ширине и радиусу поворота по маршруту |
| Диаметр > 3,2 м или объём > 100 м³ | Изготовление на площадке | Негабаритная перевозка дороже сварки на месте |
| Ограниченный доступ (проёмы, внутри здания) | Изготовление на площадке | Целиком не заходит, только по частям |
Нужно учитывать и грузоподъёмность крана на площадке: масса резервуара вместе с такелажной оснасткой должна быть меньше номинальной грузоподъёмности крана на соответствующем вылете, иначе резервуар привезут, но поднять его не смогут.
Что нужно подготовить для изготовления на площадке?
Ответ одной фразой: площадка, электроснабжение, сварочное оборудование, защита и допуски - пять пунктов; отсутствие любого из них растянет сроки.
Площадку нужно выровнять и уплотнить, чтобы она выдержала резервуар и строительные нагрузки, и оставить вокруг место для складирования листов и сварочных аппаратов. При работе на открытом воздухе нужна ветрозащита: при скорости ветра выше 8 м/с защитный газ при сварке в защитных газах сдувается, и в швах появляются поры и окисление. Электроснабжение рассчитывают по суммарной мощности сварочного оборудования: один аппарат на 500 А плюс роликовая сварка, зачистка и освещение обычно требуют 100-200 кВт временной мощности. Сварочное оборудование должно включать аппараты для аргонодуговой сварки, плазменную резку, шлифмашины и необходимую сборочную оснастку; при сварке нержавеющей стали нужна также защита обратной стороны шва, чтобы она не окислялась. По защите: для работ на высоте нужны леса или подъёмная платформа, для работ в замкнутом пространстве - вентиляция и наблюдающий. По допускам: сварщики на площадке должны иметь действующие удостоверения, а сварка - вестись по аттестованной технологии.
Как контролировать качество сварки на площадке?
Ответ одной фразой: сварка на площадке держится на трёх шагах - варить по технологии, контролировать в согласованном объёме, подтвердить гидравлическим испытанием. Пропустите любой - и риск останется скрытым.
Шаг первый - варить по технологии: нержавеющую сталь обычно варят корень аргонодуговой сваркой, заполнение - ручной дуговой или под флюсом, межслойная температура ниже 150 °C; после сварки шов зачищают щёткой из нержавеющей стали и нельзя бить углеродистой сталью, чтобы не занести железо; кромки покрывают мелом или антипригарным составом. Шаг второй - контроль: продольные и кольцевые швы проверяют радиографическим или ультразвуковым методом в согласованном объёме, угловые - магнитопорошковым или капиллярным; если условия площадки ограничены, как минимум визуально осматривают и фиксируют корневой и облицовочный слой каждого шва. Шаг третий - гидравлическое испытание: заполняют резервуар до проектного уровня и наблюдают 24-48 часов, проверяя отсутствие течей в швах и неравномерную осадку фундамента; особое внимание - соединению конического дна с обечайкой. Там, где залить аппарат водой нельзя, применяют керосиновую пробу или испытание на герметичность.
Что нужно учитывать по фундаменту и осадке?
Ответ одной фразой: фундамент рассчитывают на полную нагрузку и несущую способность грунта, для сборки на площадке оставляют места под домкраты и подкладки, а наблюдение за осадкой ведут в течение всего гидравлического испытания.
Полный резервуар очень тяжёлый: аппарат объёмом 100 м³ вместе с продуктом обычно весит более 100 т, поэтому фундамент проектируют на эту нагрузку, а толщину, армирование и несущую способность грунта рассчитывает проектировщик-строитель. При изготовлении на площадке масса растёт постепенно, поэтому в фундаменте закладывают или предусматривают места под домкраты и подкладки для исправления вертикальности и отметок, а после завершения сварки выполняют повторную подливку. В ходе гидравлического испытания ведут наблюдение за осадкой: по периметру равномерно устанавливают 4-8 реперов, берут начальный отсчёт до заполнения, затем отсчёты при заполнении на 1/2, 3/4 и полный уровень, после чего наблюдают ещё 24-48 часов при полном уровне. Разность осадки соседних точек должна оставаться в допуске проекта; при заметной неравномерной осадке заполнение прекращают и выясняют состояние подготовки основания, прежде чем продолжать. У наружных резервуаров верх фундамента обычно на 150-300 мм выше окружающей поверхности с уклоном для стока, чтобы вода не застаивалась у основания; в холодных районах дополнительно учитывают защиту от морозного пучения.
Как сравнить два способа по стоимости и срокам?
Ответ одной фразой: малые резервуары дешевле привезти целиком, крупные - изготовить на площадке, а в промежуточной зоне сравнивают конкретные расценки на перевозку и работы на объекте.
| Показатель | Поставка целиком | Изготовление на площадке |
|---|---|---|
| Качество изготовления | Стабильные условия цеха, стабильное качество швов | Зависит от погоды и площадки, требуется больше управления |
| Стоимость перевозки | Считается по габаритам, кратно растёт при негабарите | Везут только материалы, недорого |
| Сроки на площадке | 1-3 дня (подъём и подключение штуцеров) | 2-6 недель (по объёму и количеству) |
| Условия на площадке | Нужны площадка для крана и подъездной путь | Нужны электричество, ветрозащита и рабочая зона |
| Совокупная стоимость | Выгоднее для малых и средних объёмов | Выгоднее для больших объёмов или нескольких аппаратов сразу |
Когда изготавливают сразу несколько резервуаров, эффект распределения затрат при работе на площадке очень заметен: один комплект оснастки и одна бригада сварщиков ведут несколько аппаратов, и доля мобилизационных и управленческих затрат на один аппарат снижается. И наоборот, оформлять негабаритное разрешение ради одного резервуара объёмом 20 м³ экономически бессмысленно.
Как построить порядок работ при нескольких резервуарах?
Ответ одной фразой: при одновременном изготовлении нескольких аппаратов порядок такой - сначала фундаменты, затем централизованный раскрой листов, потом сварка по одному аппарату и, наконец, общие испытания; это сводит к минимуму простои сварщиков и оборудования.
Главное - разнести операции по времени: сначала выполняют и выдерживают все фундаменты, затем на временной площадке централизованно раскраивают листы, снимают фаски и маркируют их, после этого варят аппараты один за другим, по мере готовности проводя контроль и гидравлическое испытание, а в конце монтируют арматуру и изоляцию на всей группе. Смысл в том, что раскрой и контроль - узкие места, и при централизованном выполнении не нужно перевозить оборудование туда и обратно; сварка и испытания идут потоком: пока предыдущий аппарат испытывают, следующий варят. По людям ориентируются на 2-3 сварщиков, одного слесаря-сборщика и одного человека для обеспечения контроля на каждый аппарат. По срокам: резервуар объёмом 100-300 м³ от сборки до завершения гидравлического испытания обычно занимает 2-4 недели, а параллельная работа по нескольким аппаратам сокращает средний срок на один аппарат на 20%-30%; но временное электроснабжение и ветрозащиту рассчитывают на максимальное число одновременно работающих фронтов, иначе они сами станут узким местом.
Что должно быть в контрольном листе приёмки?
Ответ одной фразой: приёмку ведут по четырём линиям - документы, внешний вид, размеры, испытания. Нет документов - не подписываем; нет испытаний - не вводим в эксплуатацию.
Документы: сертификаты на материал (химический состав и механические свойства для 304/316L), отчёт об аттестации технологии сварки, удостоверения сварщиков, протоколы контроля швов, записи гидравлического или пневматического испытания, записи о травлении и пассивации. Внешний вид: валики швов ровные, без подрезов и непроваров; цвет шва серебристо-белый или светло-соломенный - хорошо, чёрный или синий указывает на плохую защиту; внутренние швы зашлифованы, шероховатость по норме. Размеры: диаметр обечайки, общая высота, вертикальность (обычно не более 1/1000 общей высоты), ориентация и отметки штуцеров - всё сверяют по чертежу пункт за пунктом. Испытания: отсутствие течей при гидравлическом испытании, осадка фундамента в допусках, арматура (дыхательный клапан, уровнемер, предохранительный клапан) работает исправно, толщина изоляции и защитный кожух целы. При двух и более одинаковых резервуарах дополнительно сверьте номера и ориентацию штуцеров с чертежом расстановки, чтобы при монтаже не обнаружить, что патрубки смотрят не в ту сторону.
Дополнительное чтение: - Как определить объём и габариты резервуара из нержавеющей стали: по сроку хранения, оборачиваемости и площадке - Как принимают реактор из нержавеющей стали перед отгрузкой? Испытания на холостом ходу, под нагрузкой и проверка на течь
Статья подготовлена компанией Hyline Shengda Equipment Manufacturing Co., Ltd. (hyline.cn), права на информацию принадлежат первоисточнику. Основная продукция: нержавеющие реакторы, смесительные резервуары, резервуары для хранения, диспергаторы, концентраторы и комплектное оборудование химических линий; поддерживается нестандартное изготовление.
Вопросы по статье
Частые вопросы и ответы из этой статьи
Ответ одной фразой: когда диаметр превышает примерно 3,2 м, длина - 13 м или масса - 30 т,…
Сопутствующая продукция

Нержавеющий смесительный бак (барабан для диспергирования)
Вспомогательный сосуд для диспергаторов и смесителей в производстве красок, покрытий, клеёв, цветных паст, печатных красок и в электронной промышленности. Доступен из стали 201/304 с внутренней и наружной полировкой; наклонное дно и боковая выгрузка обеспечивают полный слив.

Контейнер IBC (промежуточный контейнер для массовых грузов)
Выдувной вкладыш из ПНД (HDPE) с горячеоцинкованной стальной рамой — устойчив к ультрафиолету и старению, легко очищается, нетоксичен. Четырёхходовая вилочная паллетная база обеспечивает удобную погрузку и штабелирование; идеален для хранения и транспортировки жидкостей.

Реактор с рубашкой
Типичный основной реакционный сосуд в химическом производстве. Перемешивание, нагрев и охлаждение диспергируют и смешивают материалы для проведения реакции и полимеризации. В рубашке циркулирует термомасло/пар для нагрева или охлаждающая вода для точного контроля температуры.

Высокоскоростной диспергатор серии FL
Перемешивает, растворяет и диспергирует жидкости и порошки, работает автономно или в паре с бисерными мельницами. Частотное регулирование с гидравлическим подъёмом, широко применяется в лакокрасочной, полиграфической, химической и бумажной промышленности.
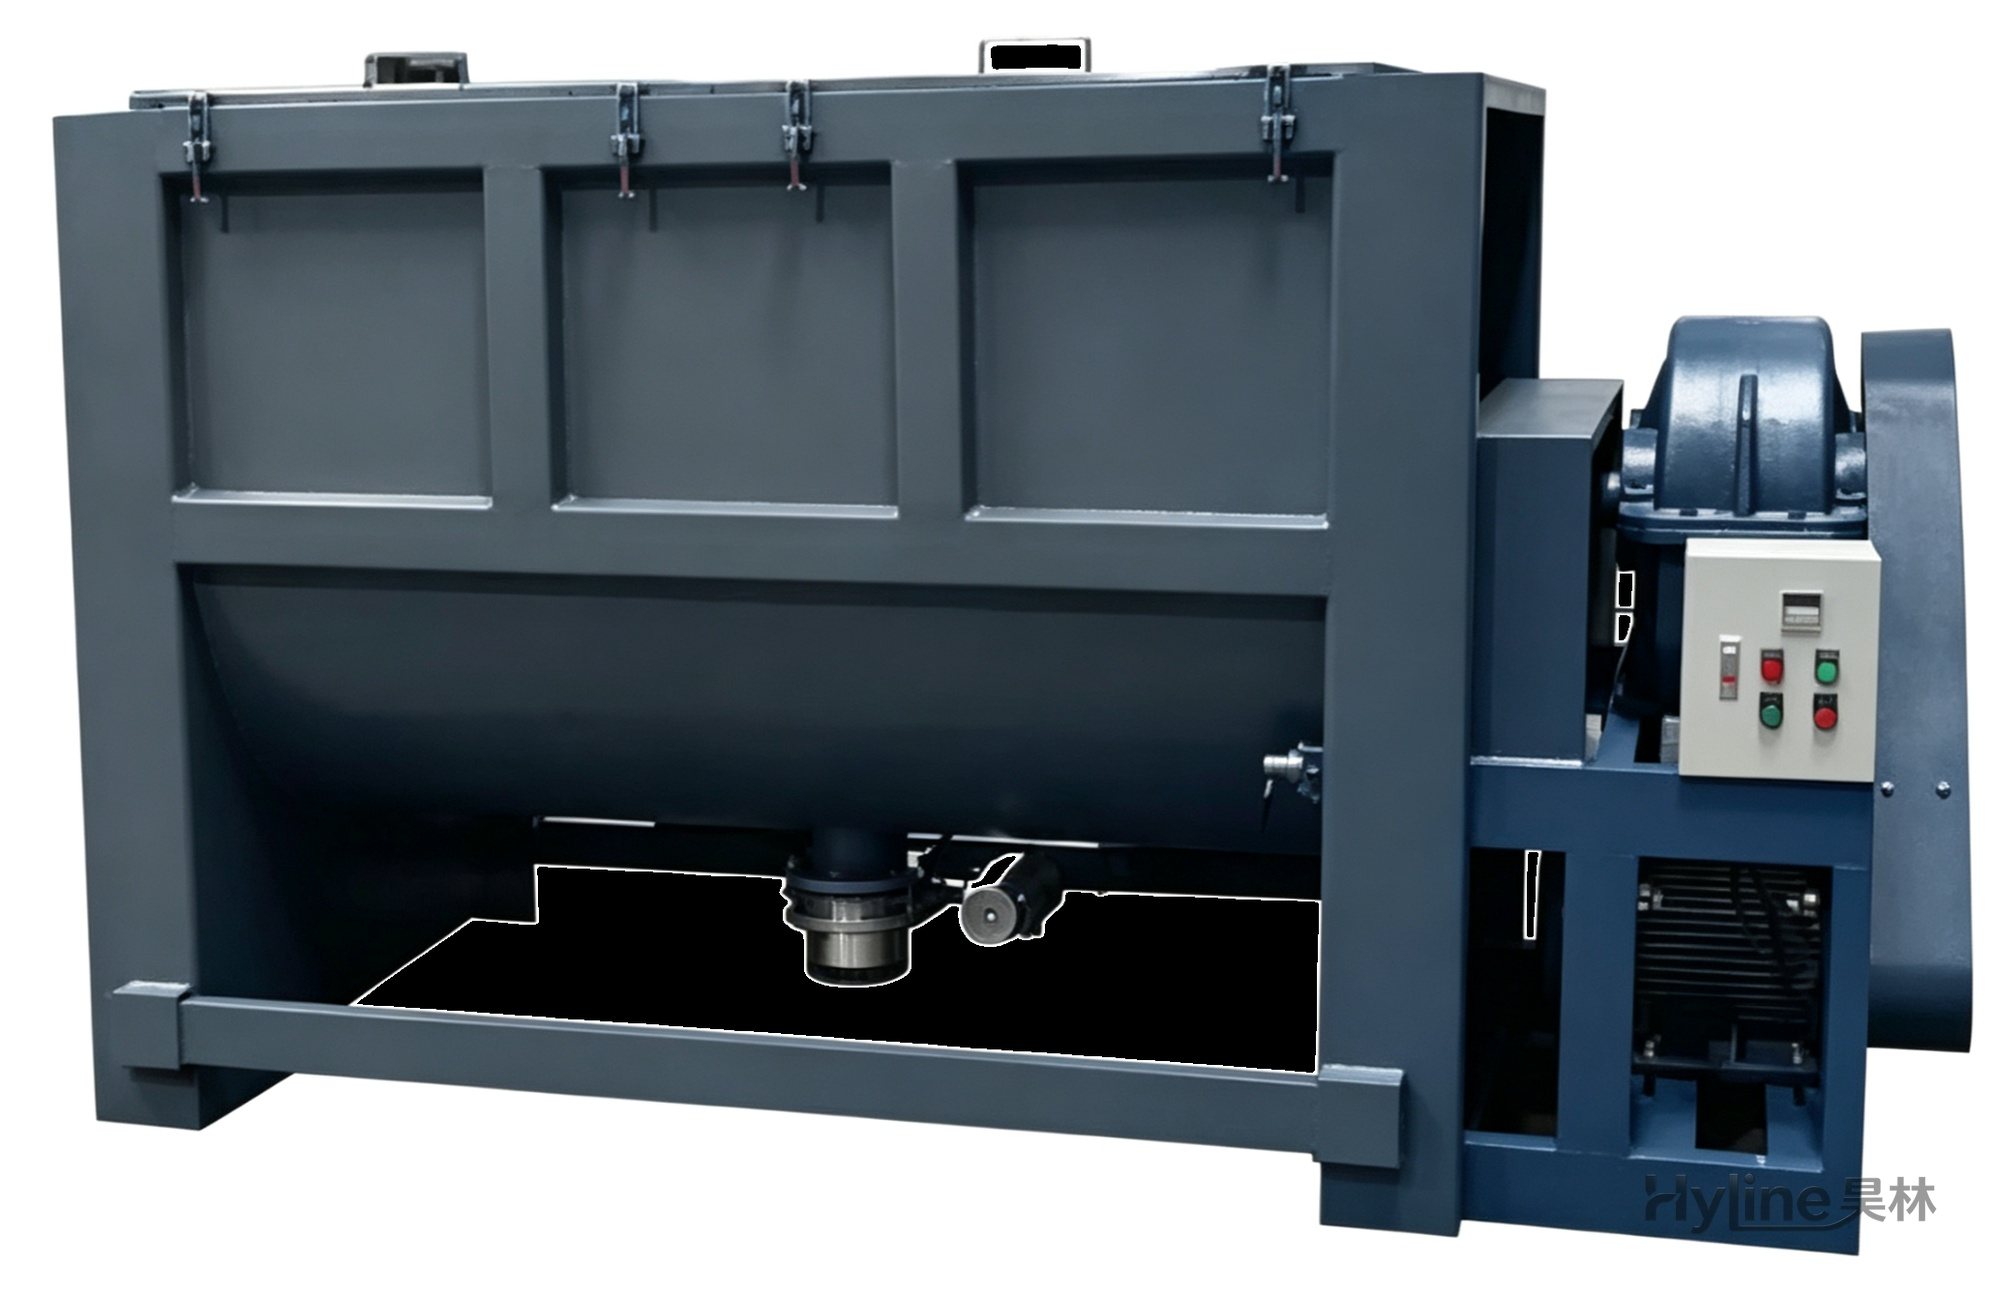
Горизонтальный смеситель
Предназначен для колеровочного смешивания пластиковых гранул, новых/старых материалов и добавок. Однослойная модель — только для смешивания; двухслойная — с нагревом термомаслом до 50–150 ℃ (по заказу до 300 ℃). Подходит для гранул ПВХ/ПП/ПЭ и химических порошков, таких как карбонат кальция и диоксид титана.