
Как настроить взрывозащитную конфигурацию реактора из нержавеющей стали? Взрывозащищённый двигатель, электроуправление и заземление статики
2026年10月28日
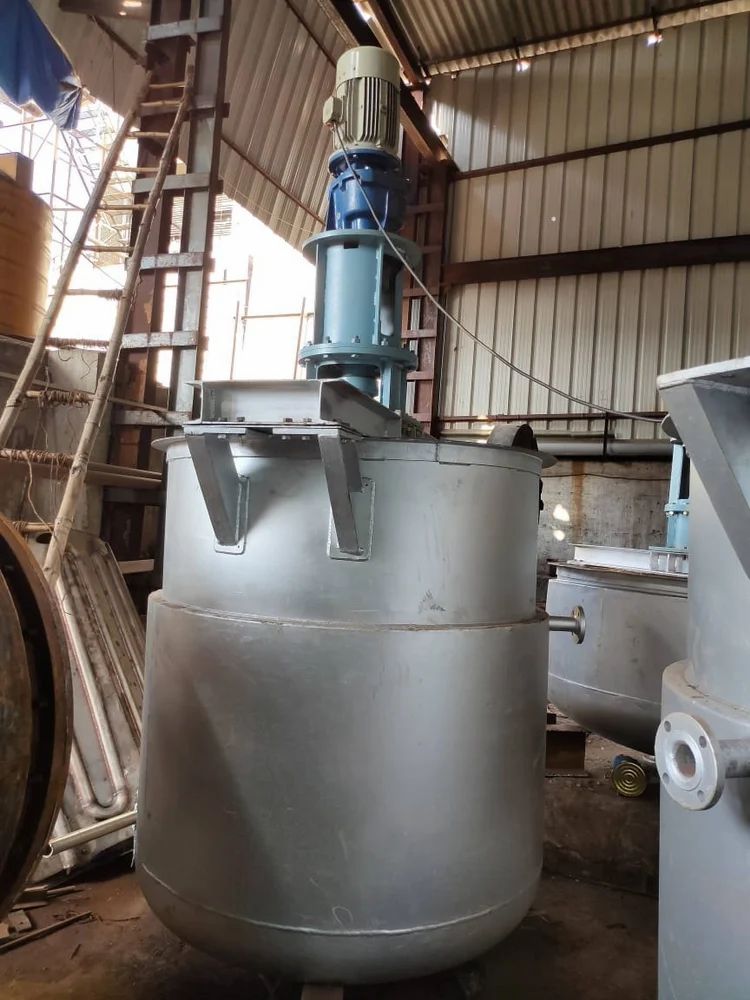
Почему реакторы в цехах с растворителями обязательно оснащают взрывозащитой?
Вывод в одном предложении: перемешивание, загрузка и выброс паров в реакторе создают горючие пары; при контакте с искрой двигателя или статическим разрядом происходит взрыв. Реакторы в цехах лакокрасочных, смоляных и клеевых производств должны комплектоваться взрывозащитой как единым комплексом.
Для взрыва нужно одновременно три условия: горючие пары, окислитель и источник воспламенения. В лакокрасочных, смоляных и клеевых производствах часто используют этилацетат, толуол, ксилол и кетоны — это растворители с низкой температурой вспышки и высокой летучестью. Перемешивание, движение материала, загрузка и выброс паров выводят концентрацию паров вокруг и внутри реактора в взрывоопасный диапазон. Типовые источники воспламенения — искры щёточно-коллекторного узла двигателя, разряды внутри клеммной коробки, статика вала мешалки и статика тела человека. Поэтому взрывозащита — это не просто установка взрывозащищённого двигателя, а комплексное решение: двигатель, электрооборудование, заземление статики и инертизация/сброс давления. Пропуск любого звена может привести к аварии.
Как определить взрывоопасные зоны и уровень взрывозащиты?
Вывод в одном предложении: сначала разделите цех на зоны 0, 1 и 2 по вероятности наличия паров, затем выбирайте оборудование по группе газа и температурному классу; для лакокрасочных и смоляных цехов обычно отправная точка — IIB T4.
Классификация зон зависит от вероятности наличия паров: непрерывное или длительное наличие — зона 0, возможное при нормальной работе — зона 1, редкое и кратковременное — зона 2. Участки вокруг люков, вентиляционных и пробоотборных отверстий реактора обычно относят к зоне 1 или 2 в зависимости от технологического процесса и оценки безопасности. Выбор оборудования определяется двумя параметрами: группой газа и температурным классом. Такие распространённые растворители, как толуол, ксилол и этилацетат, в основном относятся к группе IIA или IIB; температура самовоспламенения большинства растворителей выше 200℃, что соответствует классам T3–T4. На практике двигатели реакторов в лакокрасочных и смоляных цехах обычно выбирают по схеме Ex d IIB T4: взрывонепроницаемое исполнение, группа газа IIB, максимальная температура поверхности не выше 135℃ — это покрывает большинство типовых условий с растворителями.
| Взрывоопасная зона | Наличие паров | Типовое исполнение оборудования |
|---|---|---|
| Зона 0 | Непрерывное или длительное | Искробезопасная цепь Ex ia, специальное исполнение |
| Зона 1 | Возможно при нормальной работе | Взрывонепроницаемое Ex d, повышенной надёжности Ex e |
| Зона 2 | Редкое и кратковременное | Безыскровое Ex n, искробезопасная цепь |
Как комплектовать взрывозащищённый двигатель и редуктор?
Вывод в одном предложении: двигатель выбирается во взрывонепроницаемом или исполнении повышенной надёжности, а клеммная коробка, ввод кабеля и редуктор входят в единый взрывозащитный комплекс; уровня IIB T4 обычно достаточно для большинства условий с растворителями.
Корпус двигателя, клеммная коробка и кожух вентилятора должны иметь соответствующий взрывозащитный тип. Кабель вводится через взрывозащищённые гибкие рукава или взрывозащищённые кабельные вводы, клеммная полость надёжно герметизируется. При необходимости частотного регулирования преобразователь обычно размещается в электрощитовой или во взрывозащищённом шкафу, а на стороне двигателя устанавливается взрывозащищённый двигатель с частотным регулированием. Сам редуктор искр не даёт, но муфты, ограждения и крепёж должны затягиваться по нормам взрывозащиты, а взрывозащищённые поверхности нельзя повреждать при обслуживании. Если реактор с наружным змеевиком нагревается теплоносителем или горячей водой, нужно дополнительно проверить требования взрывозащиты системы нагрева — ни электрочасть, ни тепловой источник не должны оставаться непроверенными. Взрывозащищённый двигатель должен также соответствовать мощности и скорости, требуемым для перемешивания: мощность перемешивания обычно оценивается по объёму и вязкости среды, а удельная мощность типового перемешивания в лакокрасочных и смоляных производствах составляет примерно 0.3–1 кВт на кубический метр, в зависимости от типа мешалки и скорости. Для взрывозащищённого двигателя с частотным регулированием проверяется способность постоянного крутящего момента в низкоскоростном диапазоне, чтобы избежать недостаточного пускового момента. Номинальная скорость двигателя вместе с передаточным числом редуктора выводит окружную скорость мешалки в диапазон, требуемый технологическим процессом, — так взрывозащитный комплекс удовлетворяет и требованиям безопасности, и требованиям процесса.
Как выполнить взрывозащиту электроуправления и приборов?
Вывод в одном предложении: шкафы управления размещаются вне взрывоопасной зоны, внутри остаются только искробезопасные приборы и взрывозащищённые элементы управления, а сигнальные цепи проектируются по искробезопасной схеме — это и дешевле, и безопаснее.
ПЛК, шкафы преобразователей и силовые шкафы сосредоточены в электрощитовой или в помещении управления вне взрывоопасной зоны; чем меньше устройств внутри зоны, тем безопаснее. Приборы, требующие местной индикации в опасной зоне, выбираются искробезопасного типа (Ex ia), сигнальные цепи проходят через барьеры искробезопасности в шкаф управления. Местные посты управления, кнопки и индикаторы выбираются во взрывонепроницаемом исполнении. Датчики температуры, давления и уровня также выбираются искробезопасными или взрывонепроницаемыми, кабель прокладывается в трубах с изоляцией между зонами. Электромонтаж во взрывоопасной зоне выполняют аттестованные специалисты строго по чертежам, после монтажа каждая цепь проверяется.
Как выполняется заземление статики?
Вывод в одном предложении: корпус, вал мешалки, трубопроводы и фланцы соединяются перемычками по участкам и сводятся в общий контур заземления статики; сопротивление заземления статики обычно контролируется в пределах 100 Ом; перед загрузкой и отбором проб сначала заземляются.
Корпус реактора имеет отдельное заземление, вал мешалки обычно отводит статику в корпус через токосъёмное кольцо или угольную щётку; каждый фланец входных и выходных трубопроводов шунтируется перемычкой, рукава применяются антистатические с токопроводящей спиралью; вся система сводится в цеховую сеть заземления статики. Сопротивление заземления статики обычно принимается не более 100 Ом — это отдельное требование от защитного заземления 4 Ом, и они не взаимозаменяемы. Для чистых растворителей и смоляных систем с низкой проводимостью особенно важно контролировать скорость загрузки: как правило, начальная скорость в ёмкости не должна превышать 1 м/с, после подъёма уровня её можно постепенно повышать, чтобы снизить накопление статики. Персонал работает в антистатической одежде и токопроводящей обуви, перед отбором проб сначала снимает статику, коснувшись заземляющего устройства.
Как комплектовать азотную подушку и сброс давления?
Вывод в одном предложении: азотная подушка снижает содержание кислорода в газовой фазе, на выхлопе ставится огнепреградитель, и эти две меры вместе контролируют условия взрыва; содержание кислорода обычно поддерживается ниже 8%.
Азотная подушка переводит газовую фазу реактора из горючего состояния в инертное: постоянная подача азота при небольшом избыточном давлении держит содержание кислорода ниже нижнего предела воспламенения, обычно ниже 8%, а точное значение определяется видом растворителя и оценкой безопасности. Дыхательный клапан или предохранительное устройство поддерживает небольшое избыточное давление и предотвращает смятие корпуса вакуумом; на выходе выхлопной трубы устанавливается огнепреградитель, исключающий проскок пламени снаружи. Распространённая блокировка: при отклонении содержания кислорода или давления система автоматически дозирует азот и сигнализирует. Для реакторов с периодической загрузкой и частым открытием крышки подушка также снижает поступление воздуха и работает вместе с продувкой выхлопа.
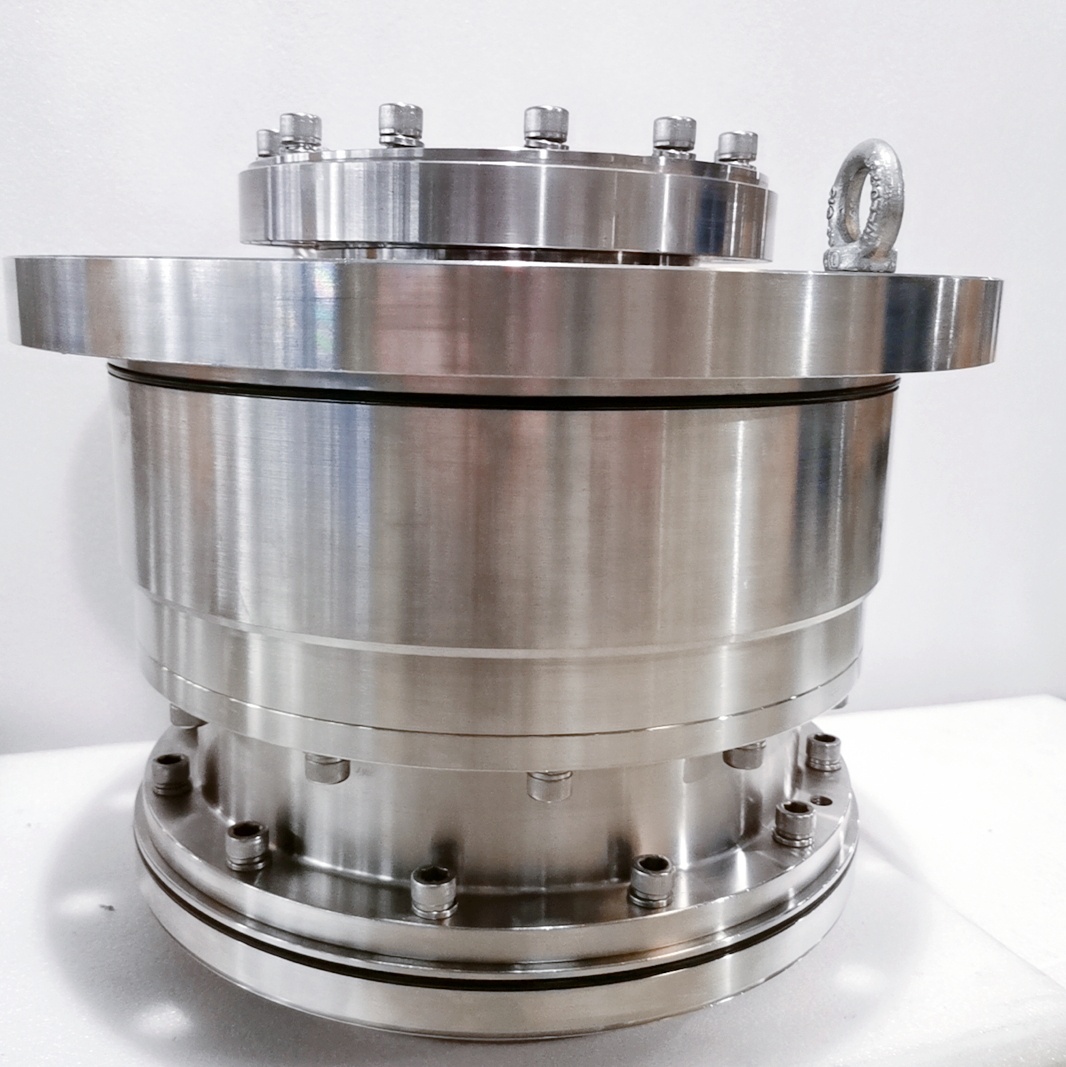
Какие требования к уплотнению и предохранительной арматуре взрывозащищённого реактора?
Вывод в одном предложении: для горючих сред предпочтительно двойное торцевое уплотнение с промывкой, а люк, смотровое стекло и предохранительный клапан комплектуются по классу давления; отказ уплотнения — главный вход для взрывной аварии.
Место прохода вала мешалки через корпус — самая слабая точка утечки. Для горючих растворителей обычно предпочитают двойное торцевое уплотнение с подачей уплотнительного масла или азота под давлением в камеру уплотнения, чтобы среда не могла выйти наружу; для небольших реакторов, где торцевое уплотнение неприменимо, может использоваться магнитный привод, полностью исключающий динамическое уплотнение. Прокладки люка, стёкла смотровых окон и фланцевые прокладки выбираются по коррозионной стойкости среды и классу давления, смотровые стёкла — взрывозащищённого типа. Предохранительный клапан, разрывная мембрана и азотная подушка блокируются: сначала сброс избыточного давления, затем сигнализация. После ремонта повторная сборка выполняется строго по регламенту: чистота взрывозащищённых поверхностей, момент затяжки болтов и замена прокладок.
Какие частые заблуждения в конфигурации взрывозащиты?
Вывод в одном предложении: замена только двигателя, выполнение только заземления или размещение взрывозащищённого шкафа внутри цеха — всё это заблуждения; взрывозащита — это единый комплекс оборудования, электрочасти и операций.
Заблуждение первое: заменяется только двигатель, а клеммная коробка и ввод кабеля остаются обычными, искры всё равно выходят из клеммной полости. Заблуждение второе: заземление выполнено, но снятие статики с вала мешалки не учтено, и заряд на валу и лопастях не попадает в контур заземления. Заблуждение третье: взрывозащищённый шкаф управления размещён на границе взрывоопасной зоны, граница зоны размывается и риск недооценивается. При приёмке уровень оборудования сверяется поштучно с картой зон, а сопротивление заземления измеряется по точкам согласно карте заземления — только так заблуждения останавливаются до ввода в эксплуатацию.
Как организовать приёмку и ежедневные проверки?
Вывод в одном предложении: при приёмке сверяются взрывозащитная табличка и сертификаты; ежесменно проверяются заземление и уплотнения; ежеквартально измеряется сопротивление заземления; состояние взрывозащиты вносится в журнал оборудования.
При поступлении нового реактора сначала сверяют маркировку взрывозащиты, группу газа и температурный класс на табличке с фактической средой на площадке, а также проверяют сертификаты взрывозащиты и записи по монтажу электрочасти. Каждую смену проверяют нагрев двигателя, звук работы, утечки уплотнений и ослабление шунтирующих перемычек; каждый квартал замеряют и записывают сопротивление заземления статики. Перед огневыми работами обязательна замена среды и продувка; после разборки взрывозащищённые поверхности нельзя шлифовать и красить, ни один болт не должен отсутствовать. Проверки взрывозащиты вносятся в журнал оборудования, каждый замер и ремонт фиксируются, и в течение двух лет формируется полная история состояния взрывозащиты.
Взрывозащитная конфигурация — это система: от классификации зон, выбора двигателя, электроуправления и приборов до заземления статики — любое слабое звено отключает всю защиту. Когда проект выдвигает требования взрывозащиты, сначала получаются карта зон и параметры среды, затем проверяется поэтапно в порядке этой статьи и наконец замыкается приёмочными данными.
Резюме
Конфигурацию взрывозащиты реактора можно разбить на четыре задачи: сначала классифицировать зону, затем выбрать оборудование по уровню, а заземление статики вместе с азотной подушкой и сбросом давления сделать двойной защитой. При выборе сначала получите группу газа и температурный класс растворителя, затем определите уровень двигателя, тип приборов и схему заземления, чтобы оборудование соответствовало реальным условиям. Наши реакторы из нержавеющей стали поддерживают нестандартную комплектацию: взрывозащищённый двигатель, взрывозащищённое электроуправление и патрубки азотной подушки; подбор для цехов лакокрасочных и смоляных производств приглашаем обсудить.
Похожие статьи: - Как выбрать взрывозащиту для диссольвера? - Как подобрать класс давления и предохранительную арматуру реактора?
Статья подготовлена компанией Hyline Stenda Equipment Manufacturing Co., Ltd. (hyline.cn); основной ассортимент — реакторы из нержавеющей стали, смесительные ёмкости, резервуары, диссольверы, выпарные аппараты и комплектующие линии химического производства, поддерживается нестандартное изготовление.
Вопросы по статье
Частые вопросы и ответы из этой статьи
Вывод в одном предложении: корпус, вал мешалки, трубопроводы и фланцы соединяются перемычк…
Сопутствующая продукция

Реактор с рубашкой
Типичный основной реакционный сосуд в химическом производстве. Перемешивание, нагрев и охлаждение диспергируют и смешивают материалы для проведения реакции и полимеризации. В рубашке циркулирует термомасло/пар для нагрева или охлаждающая вода для точного контроля температуры.

Реактор с наружным полутрубчатым змеевиком
Наружные полутрубчатые змеевики нагрева и охлаждения обеспечивают равномерный и эффективный теплообмен без застойных зон внутри. Зеркально отполированный резервуар из нержавеющей стали 304/316L чист и коррозионностойкий. Для синтеза смол, суспензий для новой энергетики и фармацевтических продуктов.

Нержавеющий смесительный бак (барабан для диспергирования)
Вспомогательный сосуд для диспергаторов и смесителей в производстве красок, покрытий, клеёв, цветных паст, печатных красок и в электронной промышленности. Доступен из стали 201/304 с внутренней и наружной полировкой; наклонное дно и боковая выгрузка обеспечивают полный слив.

Комплектное оборудование для производства смол
Комплектные линии производства смол на базе реактора, с вертикальной ректификационной колонной, горизонтальным конденсатором и водоотделителем для полного цикла синтеза, обезвоживания и рефлюкса. Объёмы от 300 л до 30 000 л.