
Как выбрать материал реактора из нержавеющей стали? 304, 316L и плакированный лист по коррозионной среде
2026年10月27日
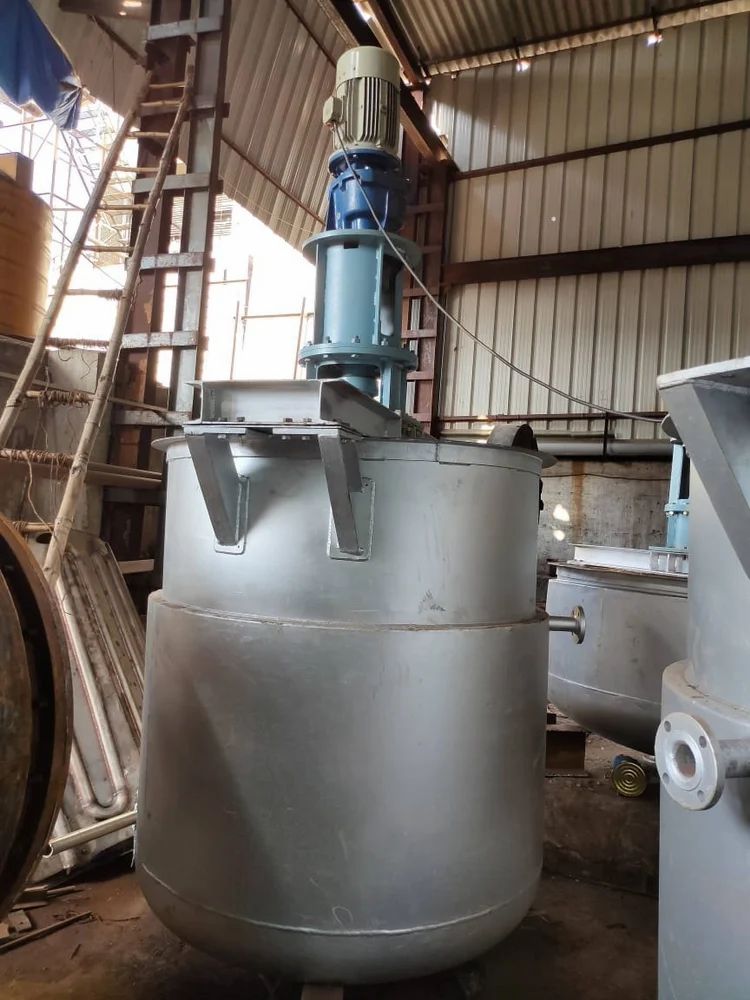
Почему материал — первое решение при выборе реактора?
Краткий вывод: материал определяет коррозионный ресурс, уровень чистоты и стоимость. Ошибка с материалом обходится в переделке дороже, чем первоначальная разница в цене.
Среды, с которыми контактирует реактор из нержавеющей стали, — это в основном кислоты, щёлочи, соли, растворители и жидкости, и их коррозионная агрессивность по отношению к материалу сильно различается. Для нейтральных или слабоагрессивных сред достаточно 304; для сред, содержащих хлориды или кислых, применяют 316L; для сильнокоррозионных сред рассматривают плакированный лист или футеровку. Если взять марку ниже, реактор корродирует и потечёт уже через год-два — затраты на переделку, простой и замену намного превышают сэкономленную разницу в цене материала; если выше — лишние расходы. Поэтому первый шаг при выборе реактора — определить материал по коррозионной среде.
Обычное отраслевое суждение: сталь 304 стойка к обычным органическим кислотам и нейтральным солевым растворам, но не стойка к точечной коррозии от хлоридов; 316L содержит молибден и заметно лучше противостоит хлоридам и восстановительным кислотам; углеродистая сталь Q235 дёшева и с футеровкой или антикоррозионным покрытием подходит для нечистых слабоагрессивных режимов. Пищевая и фармацевтическая отрасли добавляют требования по чистоте, обычно 304/316L с полировкой внутренней стенки.
Какие режимы подходят для 304, 316L и углеродистой стали?
Краткий вывод: выбирайте по коррозионной среде тремя уровнями — 304 для общих применений, 316L для хлоридов и кислот, углеродистая сталь с футеровкой для слабоагрессивных недорогих режимов.
Сведём три уровня в таблицу:
| Материал | Подходящие среды | Типичные отрасли | Относительная стоимость |
|---|---|---|---|
| 304 | Нейтральные жидкости, обычные органические кислоты, слабые щёлочи | Пищевая, бытовая химия, общая химия | Базовый уровень |
| 316L | Среда с хлоридами, разбавленная серная кислота, органические кислоты | Фармацевтика, пестициды, тонкая химия | Примерно в 1,2–1,4 раза |
| Q235 + футеровка | Масла, битум, слабоагрессивные среды | Вспомогательные ёмкости нефтехимии | Примерно в 0,5–0,7 раза |
Содержание молибдена в 316L обычно 2–3%, стойкость к точечной и щелевой коррозии заметно выше. Для режимов с явно повышенной концентрацией хлоридов или температурой 316L — самое распространённое улучшение. Отметим: вариант с футеровкой из углеродистой стали подходит в основном для накопительных и реакционных задач при атмосферном или низком давлении без требований к чистоте; корпусные реакторы из углеродистой стали под давлением оцениваются по классу давления и среде и не выбираются по одной лишь стоимости.
Как выбрать между плакированным листом и футеровкой?
Краткий вывод: при сильнокоррозионных средах, меняющихся средах или задачах, где нужна и несущая способность, рассматривают плакированный лист из нержавеющей стали или футеровку.
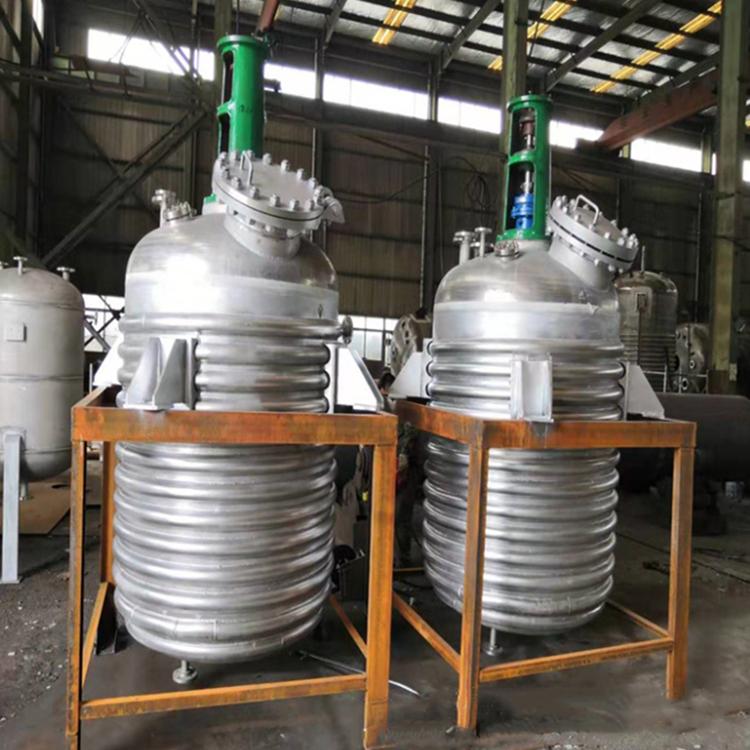
Некоторые среды очень агрессивны (концентрированная соляная кислота, сильные окислительные кислоты). Изготовление всего корпуса из высоколегированной или никелевой стали крайне дорого, поэтому распространён плакированный лист: углеродистая основа для прочности и плакирующий слой 316L, 2205 дуплексной стали и т.п. для коррозионной стойкости, толщина плакирующего слоя обычно 3–6 мм. Футеровочные решения покрывают углеродистую основу резиной, эмалью или полипропиленом для конкретных агрессивных сред. Выбор между плакированным листом и футеровкой — по трём пунктам: работает ли сосуд под давлением (плакированный лист можно проектировать как сосуд под давлением, а стеклоэмалевая футеровка ограничена по давлению), температура среды и требуется ли частая очистка оборудования. После определения материала вместе с ним рассматривают и теплообменную конструкцию — например, для режимов с равномерным нагревом и быстрым охлаждением часто применяют реактор с наружными полузмеевиками: полузмеевики дают большую площадь теплообмена и лучшую жёсткость, материал выбирается из 304/316L по среде.
Как предварительно оценить коррозионную агрессивность среды?
Краткий вывод: предварительно классифицируйте по трём факторам — кислотности среды, содержанию хлоридов и температуре; при сомнении выбирайте самую строгую марку и подтверждайте образцами на коррозию.
При отсутствии коррозионных данных на месте оценивайте по трём факторам. Первый — pH: нейтральные среды (pH 6–8) несут мало коррозионного давления, обычно достаточно 304; для кислых сред различайте по виду кислоты — разбавленная серная и фосфорная являются восстановительными кислотами, дружелюбнее к 316L, а концентрированные и окислительные кислоты требуют более высокой марки. Второй — хлориды: чем выше содержание хлоридов, тем больше риск точечной коррозии; практическое правило — при явно повышенном содержании хлоридов сразу начинают с 316L; рост температуры усиливает хлоридную коррозию — вывод о марке для солевого раствора при комнатной температуре и при 80 градусах Цельсия полностью различается. Третий — температура и окислительный характер: чем выше температура, тем быстрее коррозия; сильно окислительные среды заметно разрушают пассивную плёнку нержавеющей стали, могут потребоваться плакированный лист и даже высоконикелевые сплавы.
Эта предварительная классификация — только для стадии предложения. Перед размещением заказа проведите испытания образцов на коррозию по критическим средам или проверьте записи о применении в той же отрасли, чтобы вывод о материале опирался на данные, а не только на опыт.
Как определяется теплообменная конструкция вместе с материалом?
Краткий вывод: материал и теплообменная конструкция должны заказываться вместе; материал и требования к сварным швам рубашки, змеевиков и внутренних змеевиков следуют материалу корпуса.
Во многих случаях материал и теплообмен обсуждают раздельно, и в результате корпус — 316L, а рубашка или змеевики указаны в 304, стандарты сварных швов и контактных поверхностей не согласованы — коррозионная цепочка разрывается. Правильно включить теплообменные элементы в единую систему материала: обечайка рубашки реактора — из того же материала, что и корпус, или по требованию к давлению; полузмеевики реактора — того же материала, что и корпус, с высокой эффективностью теплообмена и хорошей жёсткостью, материал из 304/316L по среде; внутренние змеевики контактируют со средой и должны быть того же материала, что и контактная поверхность корпуса, а сварные швы обрабатываются по той же степени коррозионной стойкости. При заказе внесите в техническое соглашение три пункта — материал корпуса, материал теплообменных элементов и требования к сварке и пассивации, чтобы после поставки не обнаружилось несоответствие материалов.
Как определить материал для типичных режимов?
Краткий вывод: определяйте материал по трём факторам — среда, температура и чистота; при сомнении оставляйте запас на самый жёсткий случай.
Пищевая отрасль: среды преимущественно слабокислые, достаточно 304 с зеркальной полировкой внутренней стенки; при частой мойке CIP улучшение до 316L повышает стойкость к хлоридным моющим средствам. Фармацевтика: корпус и трубопроводы, контактирующие с препаратом, обычно 316L с электрополировкой внутренней стенки, чтобы выполнить требования GMP по чистоте и отсутствию тупиковых зон. Действующие вещества пестицидов: среды часто содержат сильные кислоты и органические растворители; обычный выбор — 316L или плакированный лист, обязательно проверяется концентрация хлоридов. Синтез смол: среды этерификации и поликонденсации в основном нейтрально-слабокислые, 304 универсальна, акцент на площади теплообмена и перемешивании, а не на давлении материала. Прекурсоры литий-ионных батарей: сульфатные системы содержат хлориды и кислоты, обычно начинают с 316L. Отраслевые эмпирические значения — лишь отправная точка; окончательный выбор определяется составом среды, температурой и концентрацией.
Насколько температура влияет на выбор материала?
Краткий вывод: рост температуры заметно ускоряет коррозию; вывод о материале для одной и той же среды при 60 и при 120 градусах Цельсия может полностью различаться.
Влияние температуры на коррозию часто недооценивают. Общее правило: при повышении температуры на каждые 10 градусов скорость реакции заметно растёт, растут и риски точечной и межкристаллитной коррозии нержавеющей стали. Пример: для среды с небольшим содержанием хлоридов при комнатной температуре может хватить 304; выше 80 градусов риск точечной коррозии растёт, обычное решение — улучшение до 316L; при ещё более высокой температуре и заметном содержании хлоридов могут понадобиться дуплексная сталь 2205 или плакированный лист. Другой температурный момент — межкристаллитная коррозия: при длительном нахождении нержавеющей стали в интервале сенсибилизации (обычно 450–850 градусов Цельсия) на границах зёрен выделяется карбид хрома, стойкость падает — особого внимания требует зона термического влияния сварки. При выборе материала передавайте производителю четыре параметра — состав среды, концентрацию, температуру и давление; только с ними вывод о материале надёжен. Если сообщают лишь название среды без температуры, легко оставить скрытый риск.
Какие типичные заблуждения встречаются при выборе материала?
Краткий вывод: считать 304 универсальной по умолчанию, выбирать только по цене и игнорировать материал контактных деталей — три самых частых заблуждения, каждое оставляет коррозионный риск.
Заблуждение первое — брать 304 по умолчанию везде. В режимах с чуть повышенным содержанием хлоридов или температурой риск точечной коррозии 304 очевиден; на короткий срок выглядит нормально, но в перспективе протечки и переделка стоят дороже. Второе — сравнивать только толщину листа и цену. При одинаковой толщине разные марки сильно различаются по коррозионному ресурсу; сравнение цен должно фиксировать марку и сертификат материала, иначе низкая цена может соответствовать более низкой марке. Третье — проверять только корпус и не проверять контактные детали. Мешалки, змеевики, гильзы термометров и уплотнительные поверхности фланцев контактируют со средой; если их материал отличается от материала корпуса, слабые детали корродируют первыми, и вся коррозионная цепочка разрывается. При заказе внесите корпус, теплообменные элементы и все контактирующие со средой детали в один перечень материалов и проверяйте марку позиционно.
Каковы ключевые моменты сертификатов материалов и приёмки?
Краткий вывод: в соглашении фиксируйте сертификат материала и пассивацию; при приёмке сверяйте сертификат по номеру плавки и выборочно проверяйте пассивную плёнку и чистоту поверхности.
Соответствие материала подтверждается документами и фактическими деталями. В техническом соглашении требуйте сертификат материала с оборудованием, где указаны номер плавки, марка и химический состав; при приёмке сверьте номер плавки в сертификате с маркировкой на обечайке, днищах и штуцерах, марка должна соответствовать стандарту 304/316L. Качество поверхности принимается по требованиям чистоты и стойкости: для пищевых и фармацевтических режимов выборочно замеряйте шероховатость внутренней стенки, зеркальная полировка обычно требует Ra 0,4–0,8 мкм; оборудование из нержавеющей стали обычно проходит кислотное травление и пассивацию, поэтому при приёмке выборочно проверяйте равномерность пассивной плёнки, особенно в сварных зонах и тупиковых местах. Партию с неполными сертификатами или несоответствующей маркой лучше вернуть, чем запускать в производство, чтобы не внести скрытые риски в линию.
Вывод
Рекомендуемый порядок выбора материала реактора: сначала перечислите состав и температуру среды и определите степень коррозии; затем по чистоте и требованиям к давлению выберите 304/316L/плакированный лист; наконец, разместите заказ вместе с теплообменной конструкцией (рубашка, полузмеевики). Материал — это затраты на старте, коррозионный ресурс — долгосрочная отдача. Наш завод поддерживает 304/316L, плакированный лист и индивидуальное изготовление реакторов из нержавеющей стали; при выборе делитесь средой и режимом.
Читайте также: - Как определить толщину стенки и класс давления реактора? - Как выбрать способы нагрева и охлаждения реактора?
Статья подготовлена компанией Shenzhen Haolin Shengda Equipment Manufacturing Co., Ltd. (hyline.cn). Мы специализируемся на реакторах из нержавеющей стали, смесительных и накопительных ёмкостях, диссольверах, концентраторах и комплексных химических линиях; поддерживается изготовление по индивидуальным требованиям.
Вопросы по статье
Частые вопросы и ответы из этой статьи
Материал реактора напрямую определяет коррозионный ресурс и стоимость. В статье разобрано, как выбирать 304, 316L, углеродистую сталь с футеровкой и плакированный лист по коррозионной среде, чтобы потратить бюджет на материал с умом.
Сопутствующая продукция

Реактор с рубашкой
Типичный основной реакционный сосуд в химическом производстве. Перемешивание, нагрев и охлаждение диспергируют и смешивают материалы для проведения реакции и полимеризации. В рубашке циркулирует термомасло/пар для нагрева или охлаждающая вода для точного контроля температуры.

Реактор с наружным полутрубчатым змеевиком
Наружные полутрубчатые змеевики нагрева и охлаждения обеспечивают равномерный и эффективный теплообмен без застойных зон внутри. Зеркально отполированный резервуар из нержавеющей стали 304/316L чист и коррозионностойкий. Для синтеза смол, суспензий для новой энергетики и фармацевтических продуктов.

Нержавеющий смесительный бак (барабан для диспергирования)
Вспомогательный сосуд для диспергаторов и смесителей в производстве красок, покрытий, клеёв, цветных паст, печатных красок и в электронной промышленности. Доступен из стали 201/304 с внутренней и наружной полировкой; наклонное дно и боковая выгрузка обеспечивают полный слив.

Комплектное оборудование для производства смол
Комплектные линии производства смол на базе реактора, с вертикальной ректификационной колонной, горизонтальным конденсатором и водоотделителем для полного цикла синтеза, обезвоживания и рефлюкса. Объёмы от 300 л до 30 000 л.