
Как выбрать соединения трубопроводов из нержавеющей стали? Сравнение фланцев, быстроразъёмных зажимов и сварки
2026年10月6日
Соединения трубопроводов оборудования из нержавеющей стали напрямую влияют на герметичность транспортировки сред, удобство разборки и санитарный класс. Фланцевое, быстроразъёмное (зажимное) и сварное соединения — три основных способа, каждый из которых подходит для своих условий: фланцевое соединение надёжно и удобно для обслуживания, быстроразъёмный зажим быстро монтируется и демонтируется и подходит для частой мойки, сварное соединение не имеет точек утечки и подходит для гигиенических трубопроводов. Неправильный выбор способа соединения означает либо трудности при разборке, либо утечку среды и загрязнение продукта. В этой статье сравниваются условия применения и особенности уплотнения трёх способов.
Три основных способа соединения трубопроводов
Три способа соединения заметно различаются по принципу уплотнения, удобству монтажа и области применения; выбор в основном определяется характеристиками среды, частотой мойки и требованиями к чистоте.
| Способ соединения | Принцип уплотнения | Удобство монтажа | Типичная область применения | Основные особенности |
|---|---|---|---|---|
| Фланцевое | Поверхность фланца + прокладка + затяжка болтов | Разъёмное, требуется инструмент | Большие диаметры, высокое давление, частое обслуживание | Надёжно, универсально, умеренная стоимость |
| Быстроразъёмное (зажим) | Зажим сжимает уплотнительное кольцо | Быстрое разъединение без инструмента | Гигиенические, с частой мойкой | Быстрый монтаж, легко мыть, ограниченное давление |
| Сварное | Цельный сварной шов | Неразъёмное | Гигиенические, стационарные трубопроводы | Нет точек утечки, требуется гигиеническая сварка |

Как выбрать фланцевое соединение? Как выбрать прокладку?
Фланцевое соединение — самый распространённый способ в химических трубопроводах: поверхность фланца сжимает прокладку, образуя уплотнение. При выборе обратите внимание на три момента: стандарт фланца и класс давления должны совпадать, материал прокладки должен быть совместим со средой, болты должны затягиваться равномерно. Материал прокладки выбирается по среде и температуре: для воды при нормальной температуре можно использовать резиновые прокладки, для растворителей и химикатов чаще применяются фторопластовые (PTFE) или спирально-навитые прокладки, для высоких температур и давлений — металлические прокладки. Качество обработки поверхности фланца влияет на герметичность: чем ровнее поверхность уплотнения и ниже шероховатость, тем меньше вероятность утечки.
- Стандарт фланца и класс давления: во всей системе трубопровода должен выдерживаться единый стандарт, исключающий смешанный монтаж
- Материал прокладки: выбирать по среде, температуре и давлению, запрещена произвольная замена
- Затяжка болтов: затягивать по диагонали равномерно в несколько приёмов, избегая деформации от одностороннего перетяга
- Напряжения в трубопроводе: оставлять запас на расширение у фланцевых соединений, чтобы термическое расширение не вызвало трещины
Каким сценариям подходят быстроразъёмные соединения?
Быстроразъёмное соединение состоит из зажима, уплотнительного кольца и двух накидных штуцеров; затяжка зажима завершает соединение, а ослабление зажима достаточно для разборки. Это распространённый выбор для гигиенических трубопроводов и мест с частой мойкой. На участках дозирования и мойки линий производства продуктов питания, напитков, фармацевтики и косметики трубопроводы моются ежедневно или даже каждую партию, и преимущество быстрого разъёма без инструмента очевидно. При выборе быстроразъёмного соединения материал уплотнительного кольца должен соответствовать среде и способу стерилизации, а материал зажима обычно должен совпадать с материалом трубы, чтобы избежать контакта разнородных металлов.
Класс давления быстроразъёмных соединений ниже, чем у фланцевых и сварных; они обычно подходят для низкого давления, самотёка или небольших потоков при насосной подаче. Для высокого давления или больших диаметров основным остаётся фланцевое соединение.
Сварные соединения и санитарный класс трубопровода
В сварном соединении нет прокладки и болтов, поэтому теоретически отсутствует утечка в месте соединения, и это первый выбор для гигиенических трубопроводов. Но качество сварки определяет санитарный класс: сварной шов должен быть гладким на внутренней стенке, без внутреннего натечного валика и брызг, иначе среда налипает и размножаются микроорганизмы; класс полировки поверхности обычно должен достигать Ra ≤ 0,8 мкм или выше. Сварное соединение неразъёмно, поэтому при проектировании трубопровода необходимо предусмотреть места для обслуживания и мойки, а также использовать мойку CIP для обеспечения чистоты внутри труб.
Для требовательных к гигиене участков распространена комбинация сварки и быстроразъёмных соединений: стационарные участки свариваются для гарантии отсутствия утечек, а участки клапанов и приборов, требующие мойки, используют быстроразъёмные соединения, сочетая надёжность и ремонтопригодность.
Как согласуются прокладка трубопровода и соединительные элементы?
После определения способа соединения прокладка трубопровода должна быть согласована с соединительными элементами: для фланцев требуется достаточное рабочее пространство для затяжки болтов, для быстроразъёмных соединений — место для работы ключом, для сварных участков — зарезервированные позиции для сварки и обслуживания. Избегайте резких изгибов и тупиков в трассе: резкие изгибы увеличивают сопротивление и накапливают среду, тупики являются санитарными мёртвыми зонами. Расстояние между опорами задаётся по диаметру трубы и весу среды, чтобы предотвратить провисание, нагружающее соединения.
- Рабочее пространство: оставлять зазоры для работы ключом у фланцев и зажимов
- Трасса: меньше резких изгибов, избегать тупиков и скоплений жидкости в нижних точках
- Опоры: расстояние по диаметру и весу, предотвращение провисания
- Термокомпенсация: на трубопроводах с большим перепадом температур устанавливать компенсаторы или естественные компенсационные изгибы
Как выбрать прокладку? Наглядно в одной таблице
Материал прокладки напрямую определяет стойкость соединения к среде и температуре; неправильная прокладка — частая причина утечек. Выбор по среде и температуре, общая закономерность следующая:
| Среда / условия | Материал прокладки (обычно) | Диапазон температур (обычно) |
|---|---|---|
| Вода, пар, водные среды при нормальной температуре | Нитрильный каучук (NBR), EPDM | от -20 °C до 120 °C |
| Пищевые, напиточные, гигиенические среды | Силикон, пищевой EPDM | от -30 °C до 150 °C |
| Растворители, кислоты, химикаты | Фторопласт (PTFE) | от -60 °C до 200 °C |
| Высокотемпературный пар под давлением | Спирально-навитая прокладка | верхний предел по материалу навивки |
| Сильно агрессивные среды | PTFE-оболочка, вспененный PTFE | от -60 °C до 260 °C |
Вышеприведённое — общая справка; окончательный выбор определяется характеристиками среды и расчётным давлением системы. Прокладки относятся к изнашиваемым деталям; замену следует проводить периодически по среде и циклу эксплуатации, а не ждать утечки.
Как обрабатывать переходы диаметра и изменения направления?
Места перехода диаметра и изменения направления — это зоны концентрации напряжений и наиболее частых утечек. Переходы должны выполняться эксцентричными или концентричными переходниками для плавного перехода, избегая прямого ступенчатого сужения, вызывающего турбулентность и эрозию; для изменения направления предпочтительнее отводы, а не прямые тройники, чтобы уменьшить ударное воздействие среды на соединение. В трубопроводах с быстроразъёмными соединениями для перехода диаметра используются зажимные переходники, во фланцевых — фланцевые переходы; соединительные элементы должны соответствовать диаметру трубы, не допускается смешивание деталей разных стандартов.
Ключевые моменты выполнения и приёмки сварки
Ключ к сварному соединению — качество выполнения работ. Перед сваркой подтвердите соответствие основного и присадочного металла, очистите кромки и обеспечьте чистоту сварочной среды; в процессе сварки контролируйте межслойную температуру и аргонную защиту, чтобы предотвратить окисление и почернение шва; после сварки выполните травление и пассивацию для восстановления коррозионной стойкости и отполируйте внутреннюю стенку до санитарного класса. При приёмке проводятся визуальный контроль (ровный шов, без трещин и пор), испытание давлением (выдержка давления для подтверждения отсутствия утечек) и контроль внутренней стенки (без внутреннего натечного валика, без мёртвых зон налипания); для гигиенических трубопроводов следует также проверять шероховатость поверхности в месте шва.
Валидация мойки и гигиеническое проектирование
Конструкция соединений гигиенических трубопроводов должна сопровождаться валидацией мойки: сварные участки без мёртвых зон, полное покрытие мойкой CIP, быстроразъёмные участки легко открываются для визуального осмотра. Валидация обычно состоит из трёх этапов: первый — визуальный осмотр внутренней стенки на налипание и изменение цвета; второй — мойка по программе смывной водой или моющим средством с отбором проб на остатки; третий — периодическое вскрытие быстроразъёмных соединений и уплотнений для подтверждения отсутствия старения и деформации. Если моющая способность закладывается на стадии проектирования, санитарный класс можно поддерживать в долгосрочной перспективе после запуска.
Материал соединительных элементов и обработка поверхности
Материал соединительных элементов должен совпадать или быть совместимым с материалом трубы, чтобы избежать электрохимической коррозии от контакта разнородных металлов. Обычная комбинация — труба и элементы из нержавеющей стали 304 или 316L; для гигиенических участков есть требования к обработке поверхности: контактирующие со средой поверхности отполированы, без заусенцев и мёртвых зон, сварные участки травлены и пассивированы для восстановления коррозионной стойкости. Шероховатость поверхности элементов обычно задаётся санитарным классом — для пищевых и фармацевтических участков требования выше; при выборе уточняйте класс обработки поверхности у производителя оборудования.
Как находить частые точки утечек в соединениях?
Утечки в трубопроводах чаще всего происходят в местах соединений. Поиск ведётся в три этапа — «смотри, слушай, проверяй»: смотрите, нет ли следов просачивания среды на уплотнительных поверхностях и штуцерах, слушайте, нет ли посторонних шумов и звуков потока воздуха при работе, и проводите испытание на выдержку давления для подтверждения герметичности. Частые причины: старение или несовместимость прокладок, ослабление или неравномерная затяжка болтов, повреждение поверхности фланца, незатянутый до конца зажим, дефекты сварки. Рекомендуется составить контрольный перечень точек соединений и периодически проверять состояние уплотнений и затяжку.
Частые вопросы
Вопрос: Можно ли смешивать фланцевые и быстроразъёмные соединения? Ответ: Да, но переход должен осуществляться через переходники, материал уплотнительного кольца должен быть единым, а класс давления — соответствовать требованиям системы; для гигиенических трубопроводов рекомендуется комбинация сварки и быстроразъёмных соединений, чтобы избежать мёртвых зон мойки при смешанных соединениях.
Вопрос: Что делать, если быстроразъёмное соединение не выдерживает давление? Ответ: Для трубопроводов высокого давления предпочтительнее фланцевое или сварное соединение; если зажим действительно необходим, выбирайте зажим повышенного давления и проверяйте класс давления, избегая ударных нагрузок вблизи соединения.
Вопрос: Как мыть сварной трубопровод? Ответ: Используйте мойку CIP — сварные участки без мёртвых зон, полное покрытие мойкой; периодически вскрывайте быстроразъёмные участки для визуального осмотра и проверки эффективности мойки и состояния уплотнений.
Вопрос: Как часто менять уплотнительные кольца быстроразъёмных соединений? Ответ: Замену проводить периодически по среде и циклу эксплуатации; обычно осмотр раз в год или каждые 500 партий, при затвердевании, деформации или царапинах — немедленная замена; в пищевой и фармацевтической отраслях — замена синхронно с циклом мойки и стерилизации, чтобы избежать утечки из-за старения.
Резюме
Выбор соединений трубопроводов из нержавеющей стали — это по сути баланс между герметичностью, удобством разборки и санитарным классом: для больших диаметров и высокого давления — фланцы, для часто моющихся гигиенических участков — быстроразъёмные соединения, для стационарных трубопроводов — чистая сварка, для гигиенических трубопроводов — комбинация сварки и зажимов. Материал прокладки, класс давления и качество сварки — три наиболее проблемных звена; проверяйте их по пунктам при выборе и следите по перечню после запуска, чтобы свести риск утечек в соединениях к минимуму.
Дополнительное чтение: - Как расположить патрубки на ёмкости с мешалкой: верхние штуцеры и пространство для обслуживания - Сравнение способов нагрева и охлаждения реактора: рубашка, наружный и внутренний змеевик
---
Данная статья подготовлена компанией Shenzhen Hyline Equipment Manufacturing Co., Ltd. (hyline.cn); права на информацию принадлежат первоисточникам. Основная продукция: реакторы из нержавеющей стали, ёмкости с мешалкой, резервуары, диссольверы, концентраторы и комплексные технологические линии; поддерживается нестандартное изготовление.
Вопросы по статье
Частые вопросы и ответы из этой статьи
Соединения трубопроводов из нержавеющей стали выбираются среди фланцев, быстроразъёмных зажимов и сварки по среде, частоте мойки и давлению; статья сравнивает условия применения и особенности уплотнения трёх способов.
Сопутствующая продукция

Реактор с рубашкой
Типичный основной реакционный сосуд в химическом производстве. Перемешивание, нагрев и охлаждение диспергируют и смешивают материалы для проведения реакции и полимеризации. В рубашке циркулирует термомасло/пар для нагрева или охлаждающая вода для точного контроля температуры.

Нержавеющий смесительный бак (барабан для диспергирования)
Вспомогательный сосуд для диспергаторов и смесителей в производстве красок, покрытий, клеёв, цветных паст, печатных красок и в электронной промышленности. Доступен из стали 201/304 с внутренней и наружной полировкой; наклонное дно и боковая выгрузка обеспечивают полный слив.

Комплектное оборудование для производства смол
Комплектные линии производства смол на базе реактора, с вертикальной ректификационной колонной, горизонтальным конденсатором и водоотделителем для полного цикла синтеза, обезвоживания и рефлюкса. Объёмы от 300 л до 30 000 л.
Рукавный фильтр серии DL
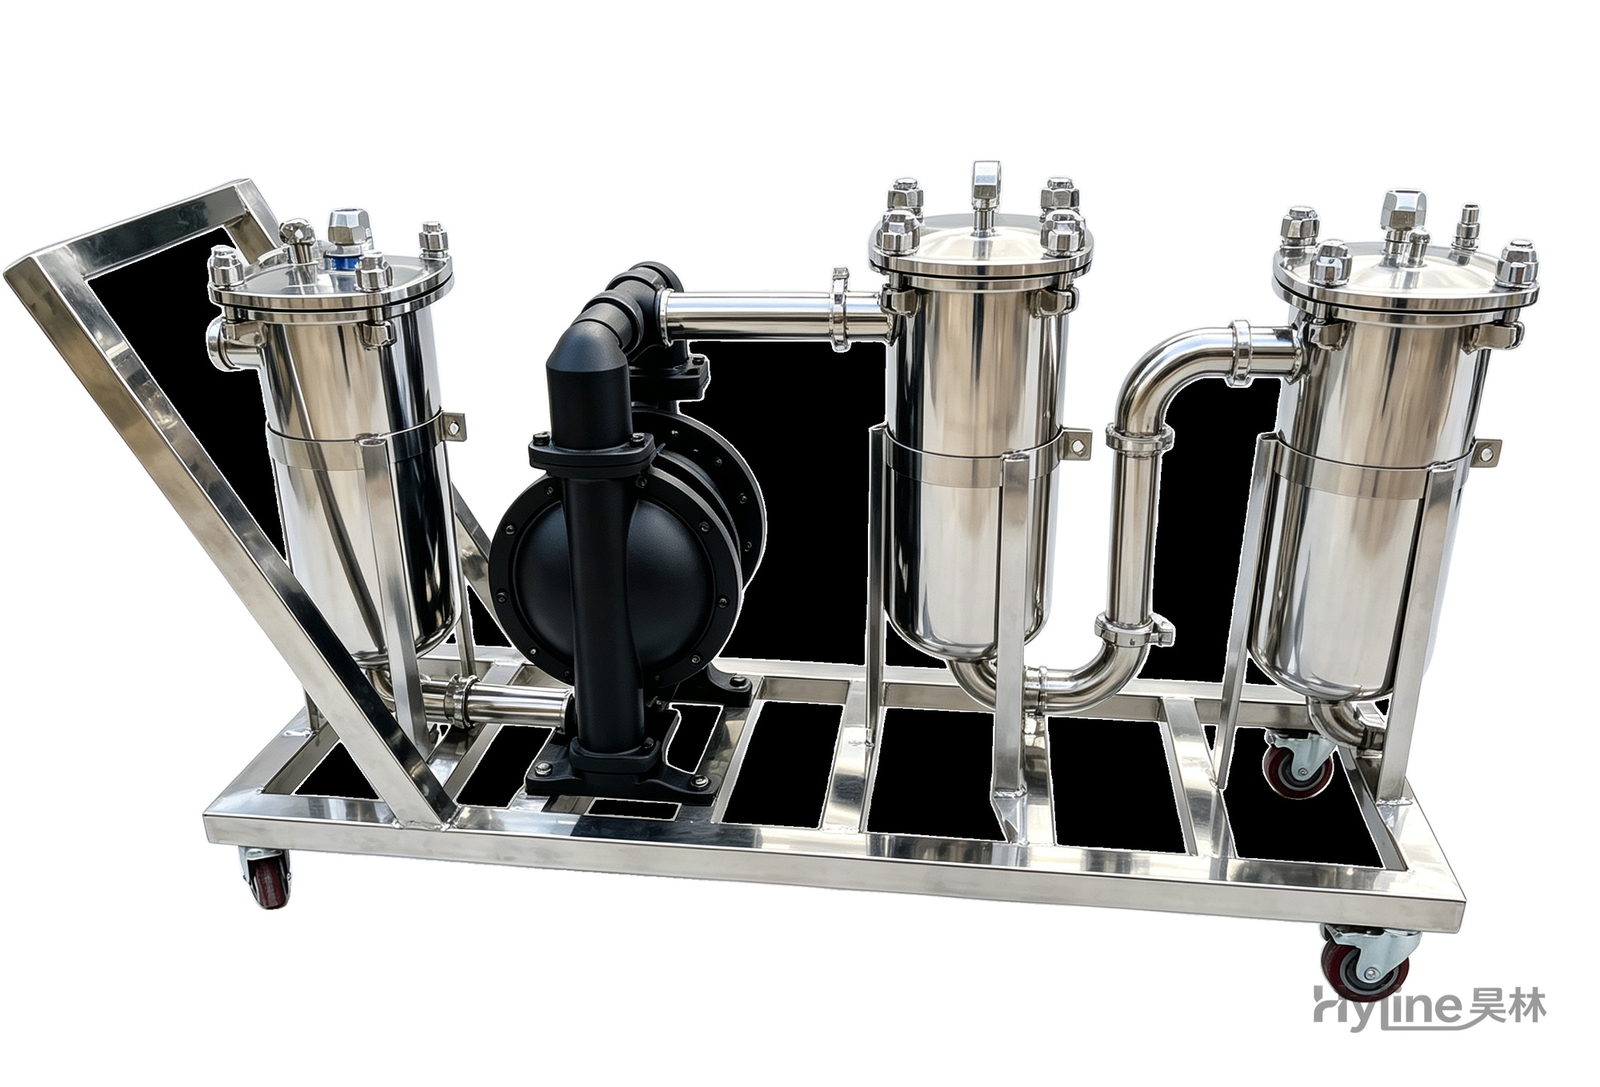
Новое компактное, гибкое и герметичное многоцелевое фильтровальное оборудование, широко применяемое в химической, лакокрасочной, полиграфической и пищевой промышленности. Выпускается одинарного и двойного исполнения, может устанавливаться на мобильную тележку с перекачивающим насосом.
Весовой полуавтоматический фасовочный аппарат
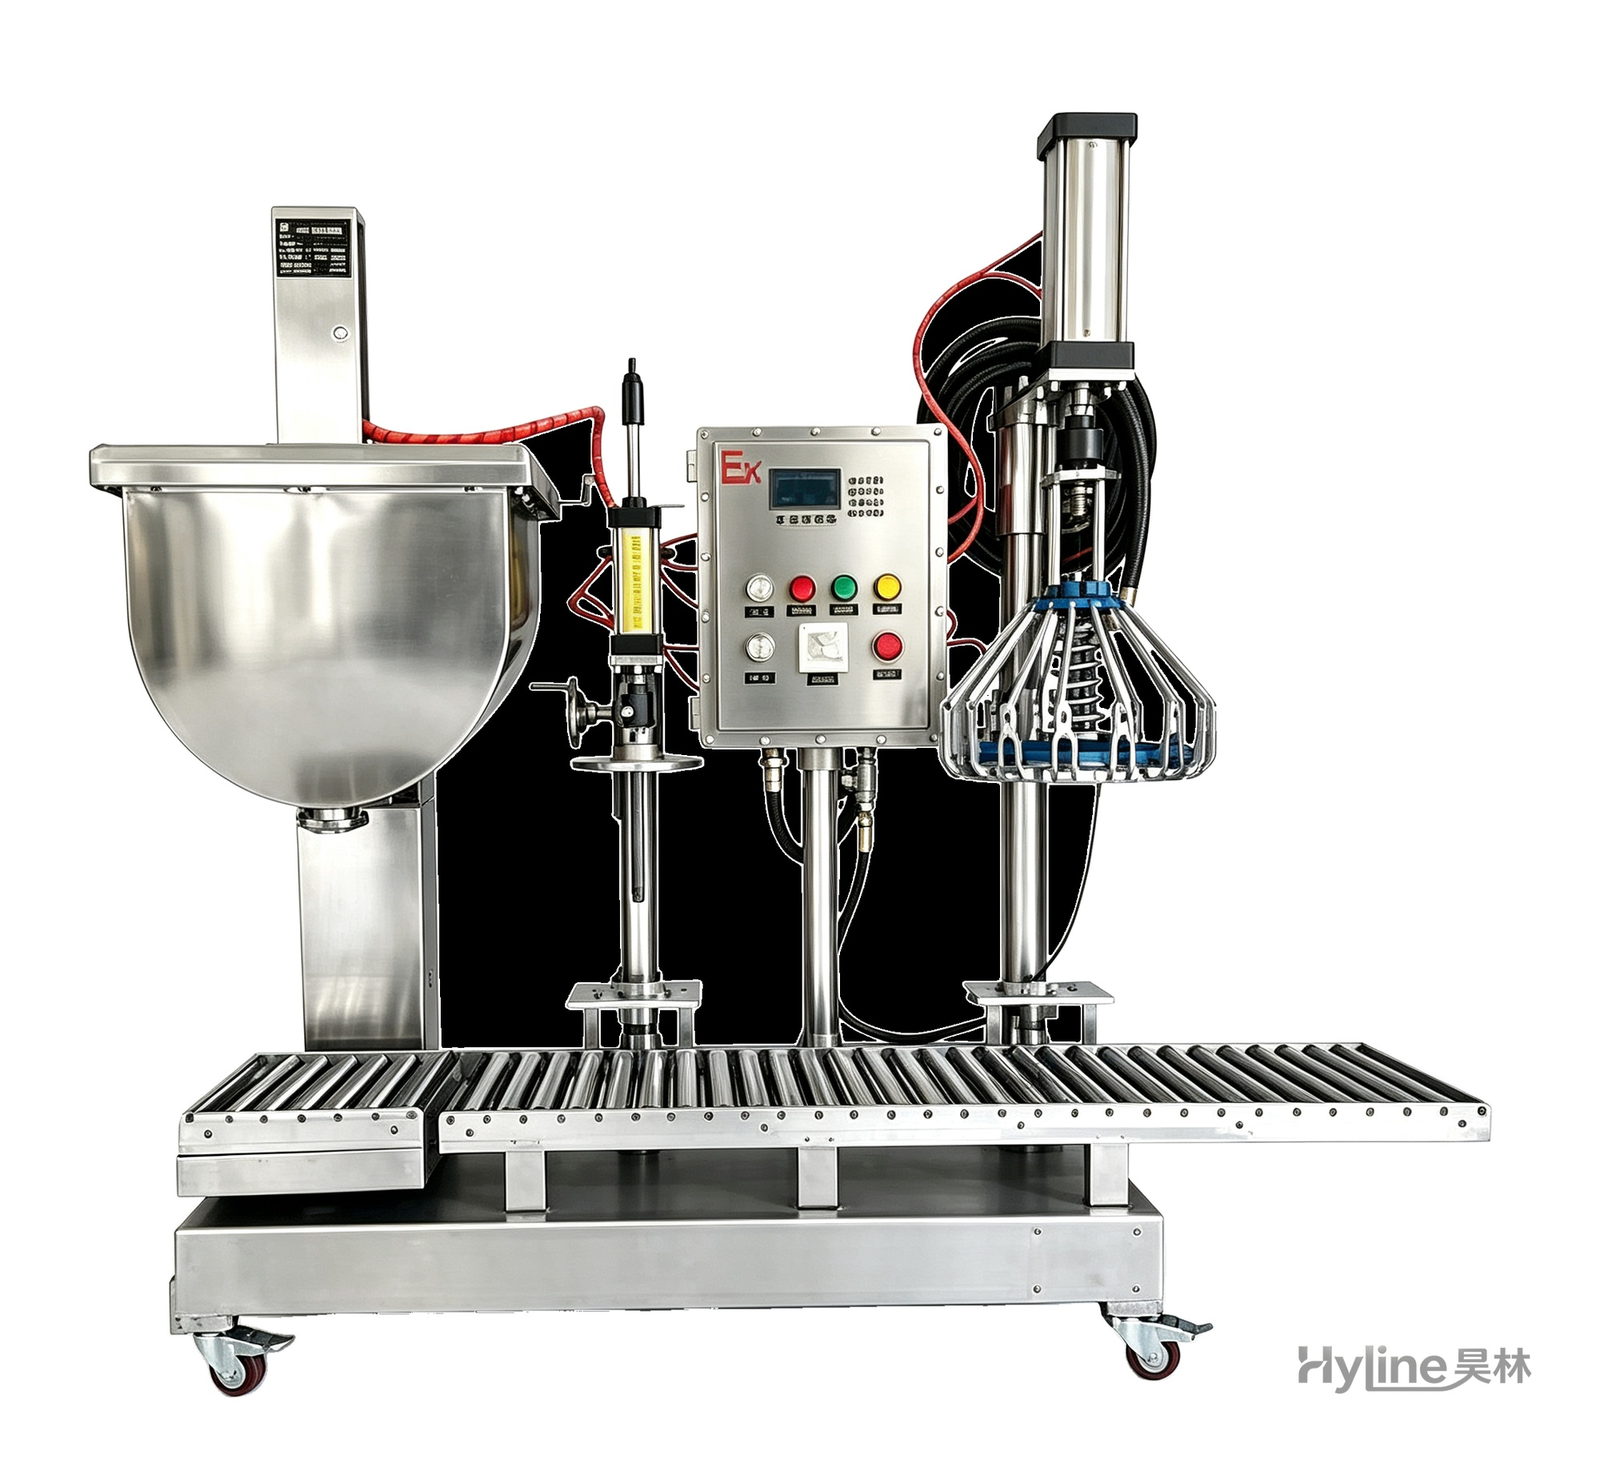
Спроектирован для частой смены тары, оснащён двойным укупорочным устройством. Европейская весоизмерительная технология с контроллером Siemens PLC: автоматическая регулировка скорости подачи и коррекция точности, тройная защита (аварийная остановка / отключение питания / удаление тары), взрывозащищённое исполнение.

Контейнер IBC (промежуточный контейнер для массовых грузов)
Выдувной вкладыш из ПНД (HDPE) с горячеоцинкованной стальной рамой — устойчив к ультрафиолету и старению, легко очищается, нетоксичен. Четырёхходовая вилочная паллетная база обеспечивает удобную погрузку и штабелирование; идеален для хранения и транспортировки жидкостей.