生物柴油行业的不锈钢反应釜怎么选?酯交换、甲醇回收与耐碱材质的配置要点
2026年11月11日
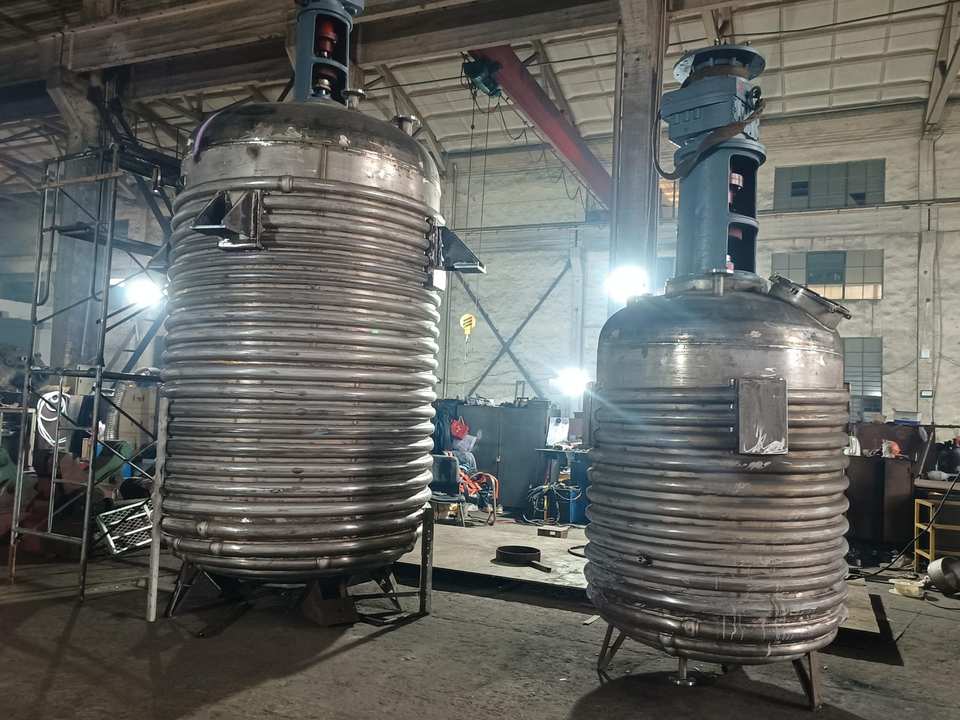
生物柴油以废弃油脂、酸化油或动植物油脂为原料,经酯交换把甘油三酯转成脂肪酸甲酯,近年来产能持续扩张,上项目的企业一年比一年多。这个行业的设备需求有一个非常典型的特点:工艺不复杂,但对设备的耐蚀性、密封与防爆要求一点不含糊。很多新入行的企业按普通油料混合罐的思路去订设备,投产后被皂化结垢、甲醇泄漏、分相放料几个问题轮流教训一遍。选对一台符合酯交换工况的反应釜,比投产后再改造成本低得多。本文按工况、材质、搅拌温控、甲醇回收防爆、容积批次五个角度,把生物柴油反应釜的选型要点讲清。
生物柴油反应釜的工况难在哪?
一句话结论:强碱催化、甲醇挥发、甘油分相三件事叠加,决定了它和普通油料混合设备不是一回事。
碱催化酯交换是主流路线:甲醇里溶入氢氧化钾或氢氧化钠作催化剂,体系是强碱性的。原料油里的游离脂肪酸碰到碱立刻皂化,生成皂,皂不但消耗催化剂,还会让体系乳化,酯交换之后甘油分不干净。所以反应釜既要扛住强碱,又要给分相和皂控制留手段——温度、投料顺序、搅拌强度都要按这个体系来配。甲醇常压沸点 64.7℃,反应温度贴着沸点走,甲醇蒸气持续产生,釜必须密闭带回流,任何泄漏点都既是安全风险又是物料损失。
分相是这个工艺的另一道坎。反应完成静置后,密度大的甘油相沉在釜底,上层的甲酯相才是产品。釜底放料结构要支持分相排放:先放甘油相,再收甲酯相,或者带视镜观察分界面分次放料。底阀选型、放料口高度、视镜位置,这些细节在普通调配罐上可以随意,在生物柴油釜上直接决定收率和操作工的工作量。
原料预处理环节也会占用设备。油脂进釜前一般要脱水脱杂,含水率高的原料直接投料,碱被水消耗,皂化加剧;除杂不净,机械杂质沉在釜底和放料阀里,清洗时都是麻烦。有的产线把脱水和除杂放在独立的预处理罐里做,反应釜只接达标原料;有的在釜内先做升温脱水,再进酯交换。两条路线对釜的容积和加热功率要求不同,订设备前把自己原料的水分和杂质指标摸清楚,配置才有依据。
材质怎么定?为什么建议 316L 起步
一句话结论:强碱体系加游离脂肪酸加氯离子风险,接触物料部位 316L 起步,搅拌轴、盘管等内件同材质处理。
原料端的波动是这个行业的常态:地沟油、酸化油里的游离脂肪酸、水分和氯离子含量每一批都在变。碱催化产生的皂液对 304 有点蚀倾向,甲醇体系里微量的氯离子长期累积也会诱发应力腐蚀。精炼到位、指标稳定的植物油工况,304 有成功使用的案例;但以废弃油脂为主原料的产线,我们建议物料接触面全部 316L,焊接部位做固溶或酸洗钝化处理,别把材质预算省在看不见的地方。搅拌轴、测温套管、盘管这些内件如果与釜体异种金属接触,缝深处会发生电偶腐蚀,选型时要求同材质或做隔离设计。
壁厚与承压按常压或微正压设计即可,酯交换本身不放压;但夹套侧的蒸汽或导热油压力要按加热温度对应的饱和压力选,釜体法兰、人孔垫片按工况温度选耐温耐碱材质。设备验收时把材质证明书和焊缝检测记录核对一遍,与合同一致再签收——生物柴油行业的原料腐蚀性波动大,材质证明是日后溯源的凭据。
搅拌与温控怎么配?
一句话结论:酯交换是传质控制的反应,搅拌强度直接决定转化率;温度贴着甲醇沸点走,密闭微正压带冷凝回流。
醇和油本来互不相溶,反应靠搅拌把甲醇分散成小液滴进入油相,液滴越细、界面越大,转化率越高。推进式或折叶式桨叶配挡板是常见配置,转速按容积和桨径算,保证油面不卷气、甲醇不明显挥发逸出。两段投料工艺(先碱甲醇后补油,或分次加催化剂)对搅拌的均匀性要求更高,桨叶层数按液位变化核。温度控制在 60 到 65℃:低了反应慢,高过沸点甲醇大量逸出。夹套蒸汽或导热油加热都可以,釜内不设内盘管——盘管妨碍分相静置时甘油的下沉和汇集,这是生物柴油釜与普通反应釜在结构上的一个关键差别。
| 工艺环节 | 温度 | 搅拌要求 | 时长参考 |
|---|---|---|---|
| 预混投料 | 40-50℃ | 中速,防卷气 | 20-40 分钟 |
| 酯交换反应 | 60-65℃ | 全速,液滴细化 | 60-120 分钟 |
| 静置分相 | 停搅拌保温 | 停搅 | 2-4 小时 |
| 水洗脱皂 | 50-60℃ | 缓和搅拌 | 30-60 分钟 |
静置分相阶段釜要完全停搅保温,夹套的保温性能直接影响分层质量;水洗阶段又要恢复搅拌但强度放缓,避免再次乳化。一台釜横跨几个截然不同的搅拌工况,变频调速是标配,不是选配。
测温点的位置也值得注意。酯交换对温度敏感,测温套管插得太浅,测到的是局部温度;反应放热虽然不大,冬天进料温度低时升温段控制不好,转化率会波动。控温仪表要带上下限报警,超温先停加热再降搅拌,避免甲醇大量逸出。有条件的产线在冷凝器出口加温度监测,冷凝不好往往是甲醇带出的信号,早发现早调整。
甲醇回收与防爆怎么考虑?
一句话结论:防爆从电机开始一路贯通到仪表,冷凝回流加尾气处理双保险,静电接地全线覆盖。
甲醇闪点低、易挥发、与空气可形成爆炸性混合物,反应釜区域的防爆等级要按规范整体定:电机、搅拌驱动、液位计、温度压力仪表都选防爆型,控制柜隔离布置或正压通风。冷凝器把反应与加热过程产生的甲醇蒸气冷凝回流或收集到甲醇储罐,减少排放;尾气经水封或处理后排空。整套系统防静电接地是底线——甲醇流动产生的静电足以点燃自身蒸气,管道跨接、釜体接地、投料口的静电释放装置一个都不能省。甲醇原料与副产甘油的中转,常用IBC 吨桶配合防爆区周转,吨桶的静电接地与堆放位置也要纳入防爆区管理。电气配置这一项在报价里占比不小,但这一块的钱省不得,验收时逐项核对防爆证书。
防爆区域的划分范围由工艺平面图定,反应釜、甲醇储罐与投料点之间的距离按规范留够;设备订货时把平面图给到设备厂,法兰口、电缆接口的防爆处理才能一次做对。
容积与批次怎么算?
一句话结论:按目标日产量和单釜周期反推釜数与容积,静置分相的辅助时间要算进去,装料系数留 0.7。
单釜周期不是只有反应那一两个小时:投料预混、酯交换、静置分相、放甘油、水洗、放甲酯、清洗,走完一轮通常六到八小时。按日产能除以单釜周期,算出需要几台釜同时运转;常见配置是反应釜两台切换、静置罐单独设,或者反应与分相在同一台釜内完成、靠时间错峰。容积按批次量乘装料系数 0.7 反算——分相需要清晰的界面和足够的静置空间,装得太满,分层界面离放料口太近,甘油容易夹带进甲酯相。年产万吨级的产线,5 到 10 立方米的反应釜配两到四台是常见量级;小规模起家的企业可以先上小容积多台,比一上来就订大釜的风险控制得好。
布置上还要给操作留空间。分相放料要人工观察界面、切换阀门,釜底周围的操作通道要宽敞;甲醇管线、氮封管线与放料管的走向在订货图阶段就要排定,进场后再改管路,防腐和防爆区域的动火都很麻烦。这些布置细节不写在设备参数表里,但直接影响日后操作的顺手程度,跟设备厂沟通时一并提出来。
怎么把配置定准?
生物柴油反应釜的选型,难不在单点参数,而在工况链条的匹配:材质跟着原料波动走,搅拌跟着转化率走,防爆跟着甲醇走,容积跟着分相节奏走,牵一发动全身。昊林盛达设备制造有限公司(hyline.cn)为油脂化工客户提供过多个酯交换工况的设备配置方案,从不锈钢搅拌罐预处理到反应釜本体再到配套罐区,可以按你的原料指标和产能规划整体核算。把原料类型(地沟油/酸化油/精炼油)、目标产量和场地条件发给我们,配置方案、材质清单和报价一起给你。
延伸阅读: - 反应釜加热与冷却方式对比:夹套、外盘管与内盘管怎么选 - 不锈钢反应釜的材质怎么选?304、316L 与复合板按介质腐蚀性定
本文由昊林盛达设备制造有限公司(hyline.cn)整理
本文相关问答
来自本文的高频问题与解答
一句话结论:强碱催化、甲醇挥发、甘油分相三件事叠加,决定了它和普通油料混合设备不是一回事。
相关产品
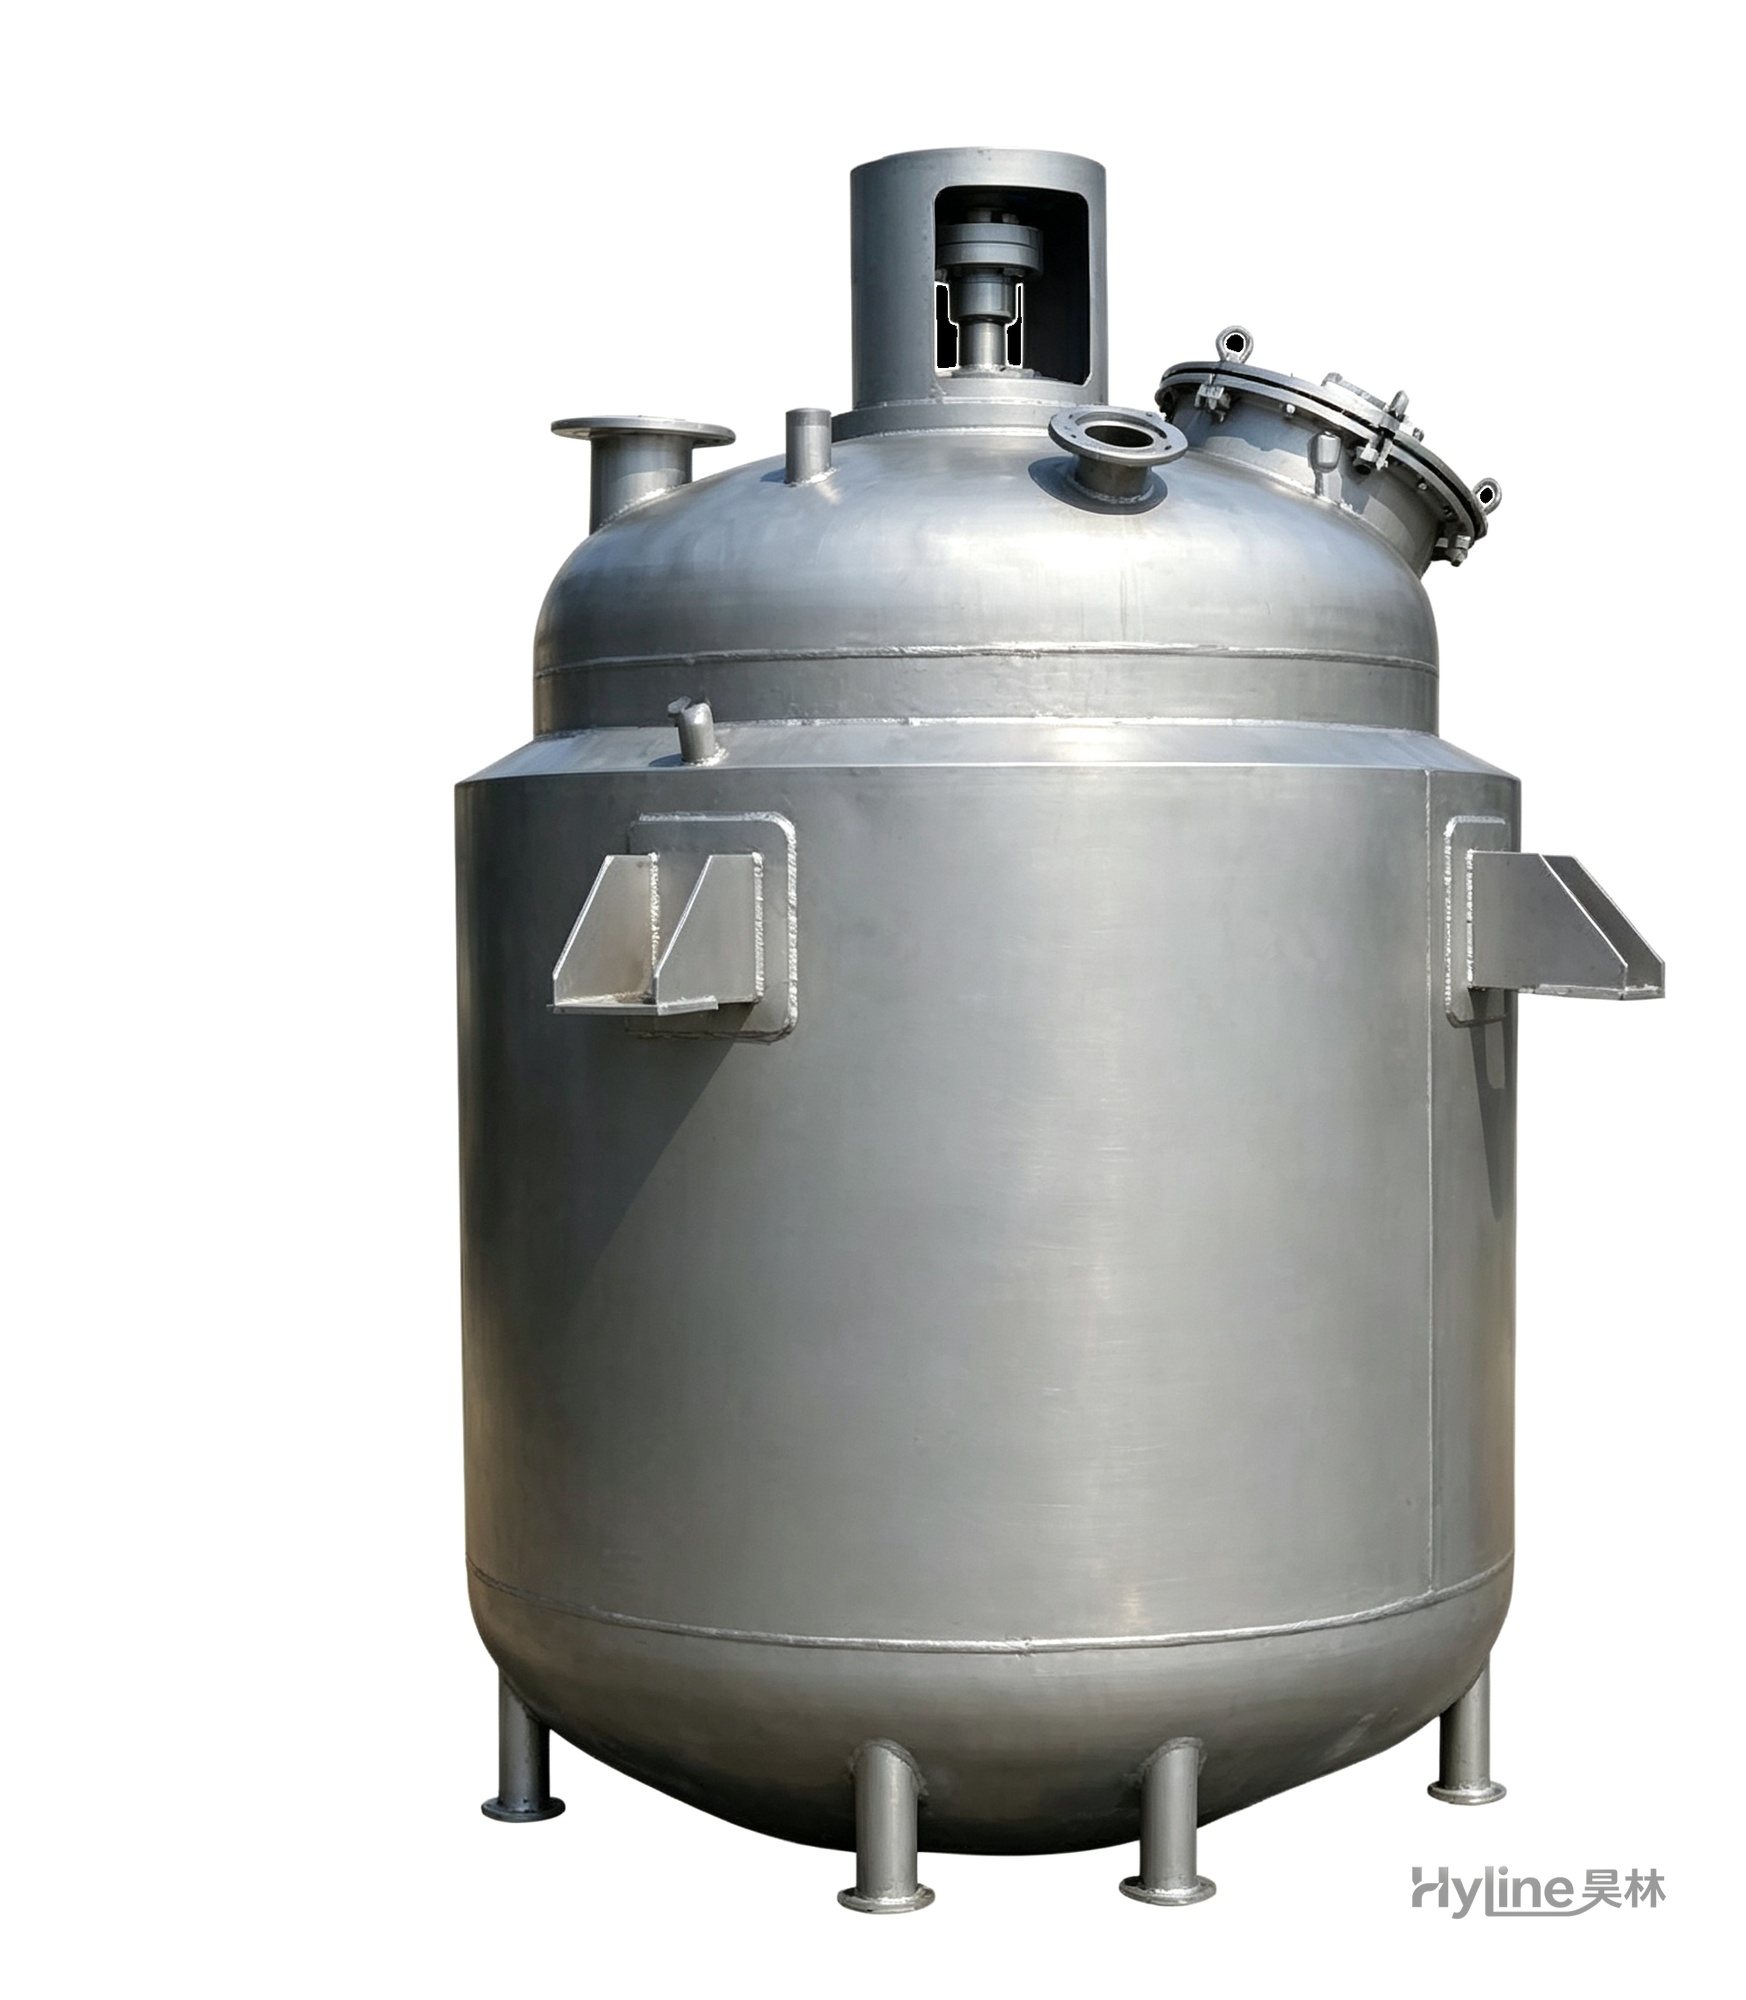
夹套反应釜
化工生产中典型的主体反应设备,通过搅拌、加热、冷却对多种物料进行分散混合,从而进行反应聚合。夹套通入导热油/蒸汽加热或冷却水降温,精确控制反应温度。
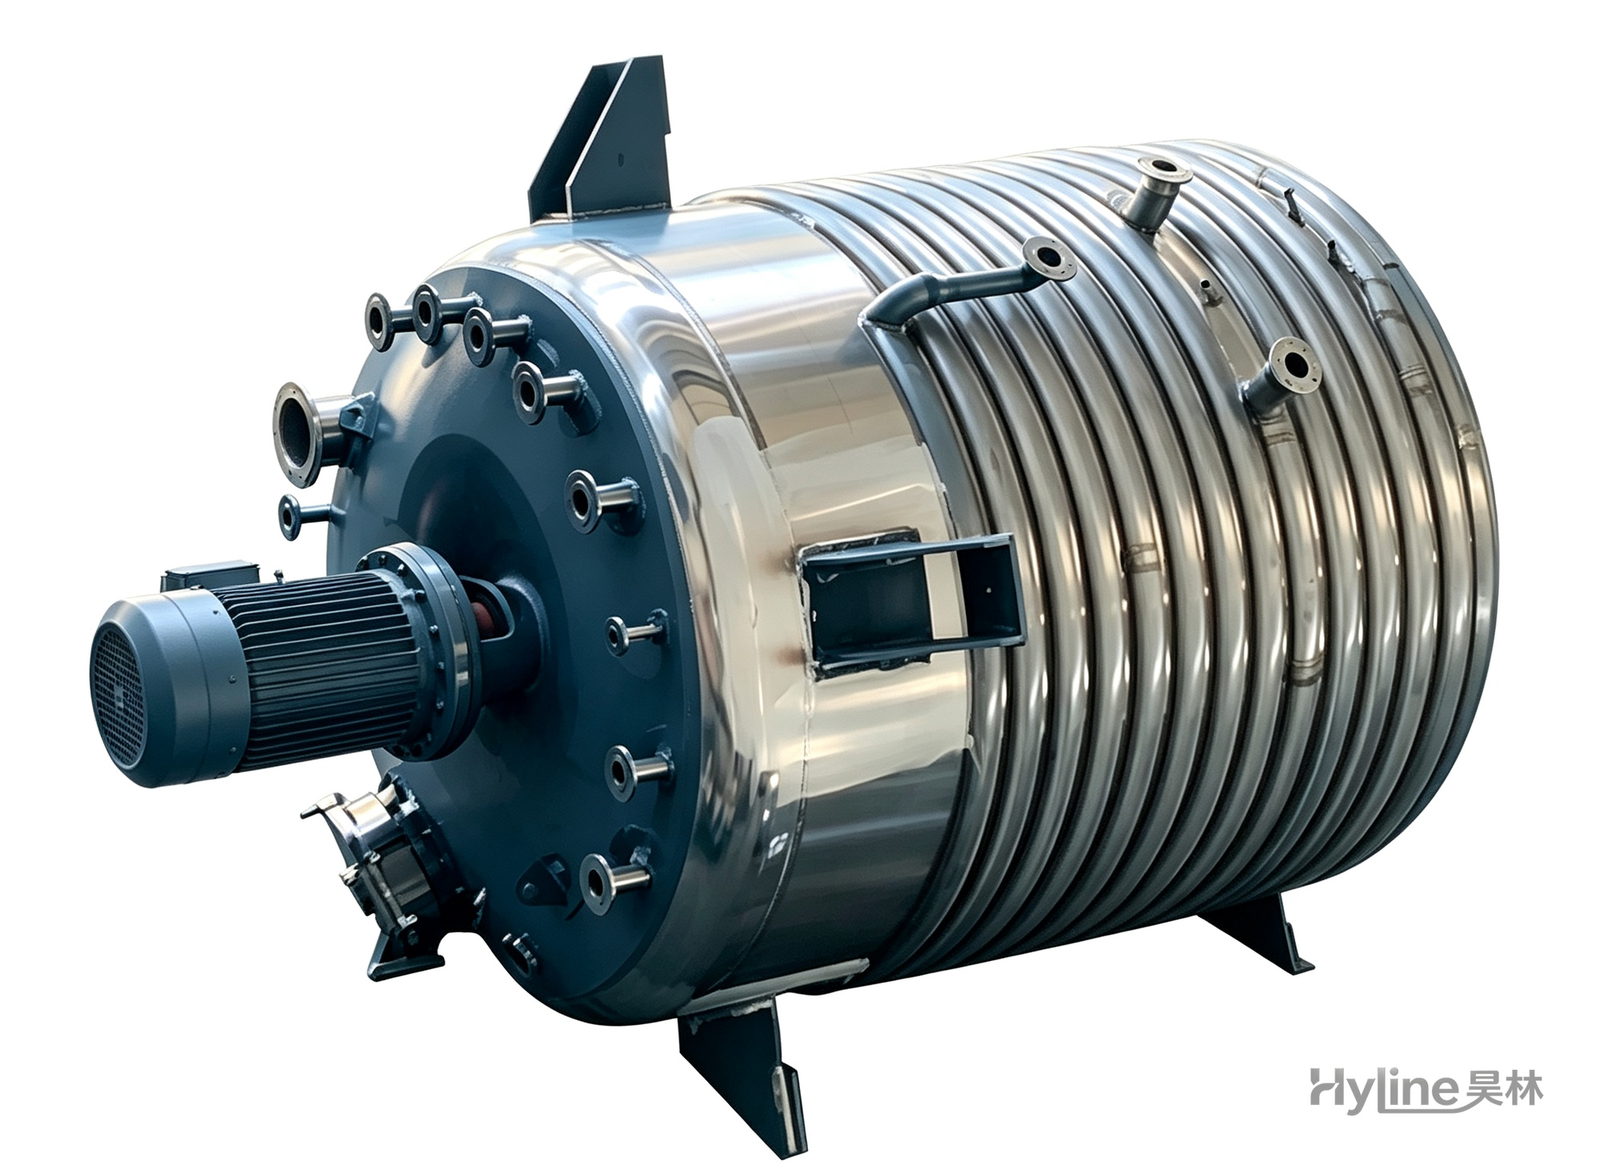
外盘管反应釜
设备外置半管冷热盘管,换热均匀高效,釜内无积料死角;罐体采用 304/316L 镜面不锈钢,洁净防腐。适用于树脂、新能源浆料、医药等加热合成工序。
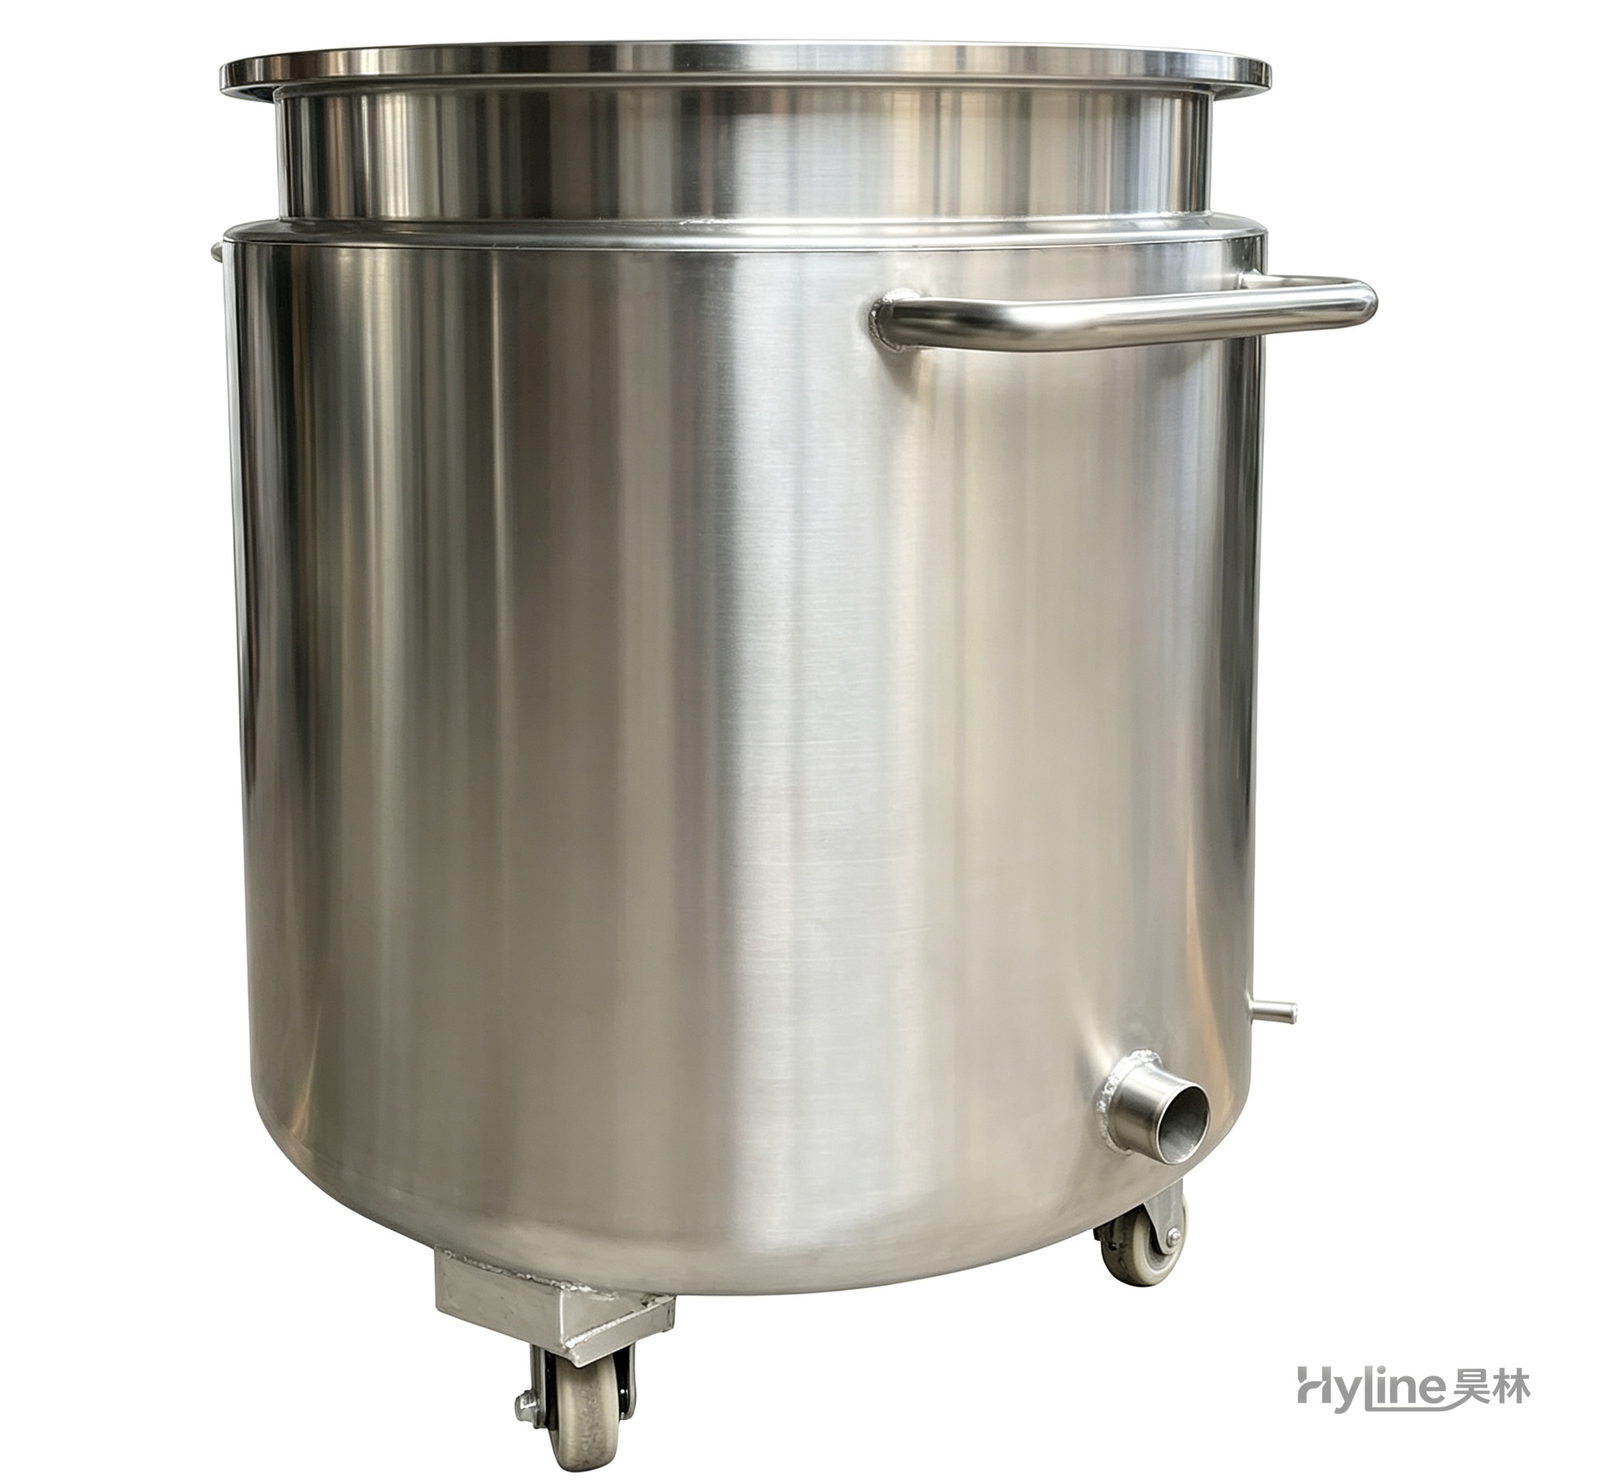
不锈钢拉缸(分散桶)
分散机、搅拌机等设备的配套搅拌容器,广泛用于油漆、涂料、胶粘剂、色浆、油墨、电子等行业。可选 201/304 材质,内外抛光,斜底侧出料设计排料干净。
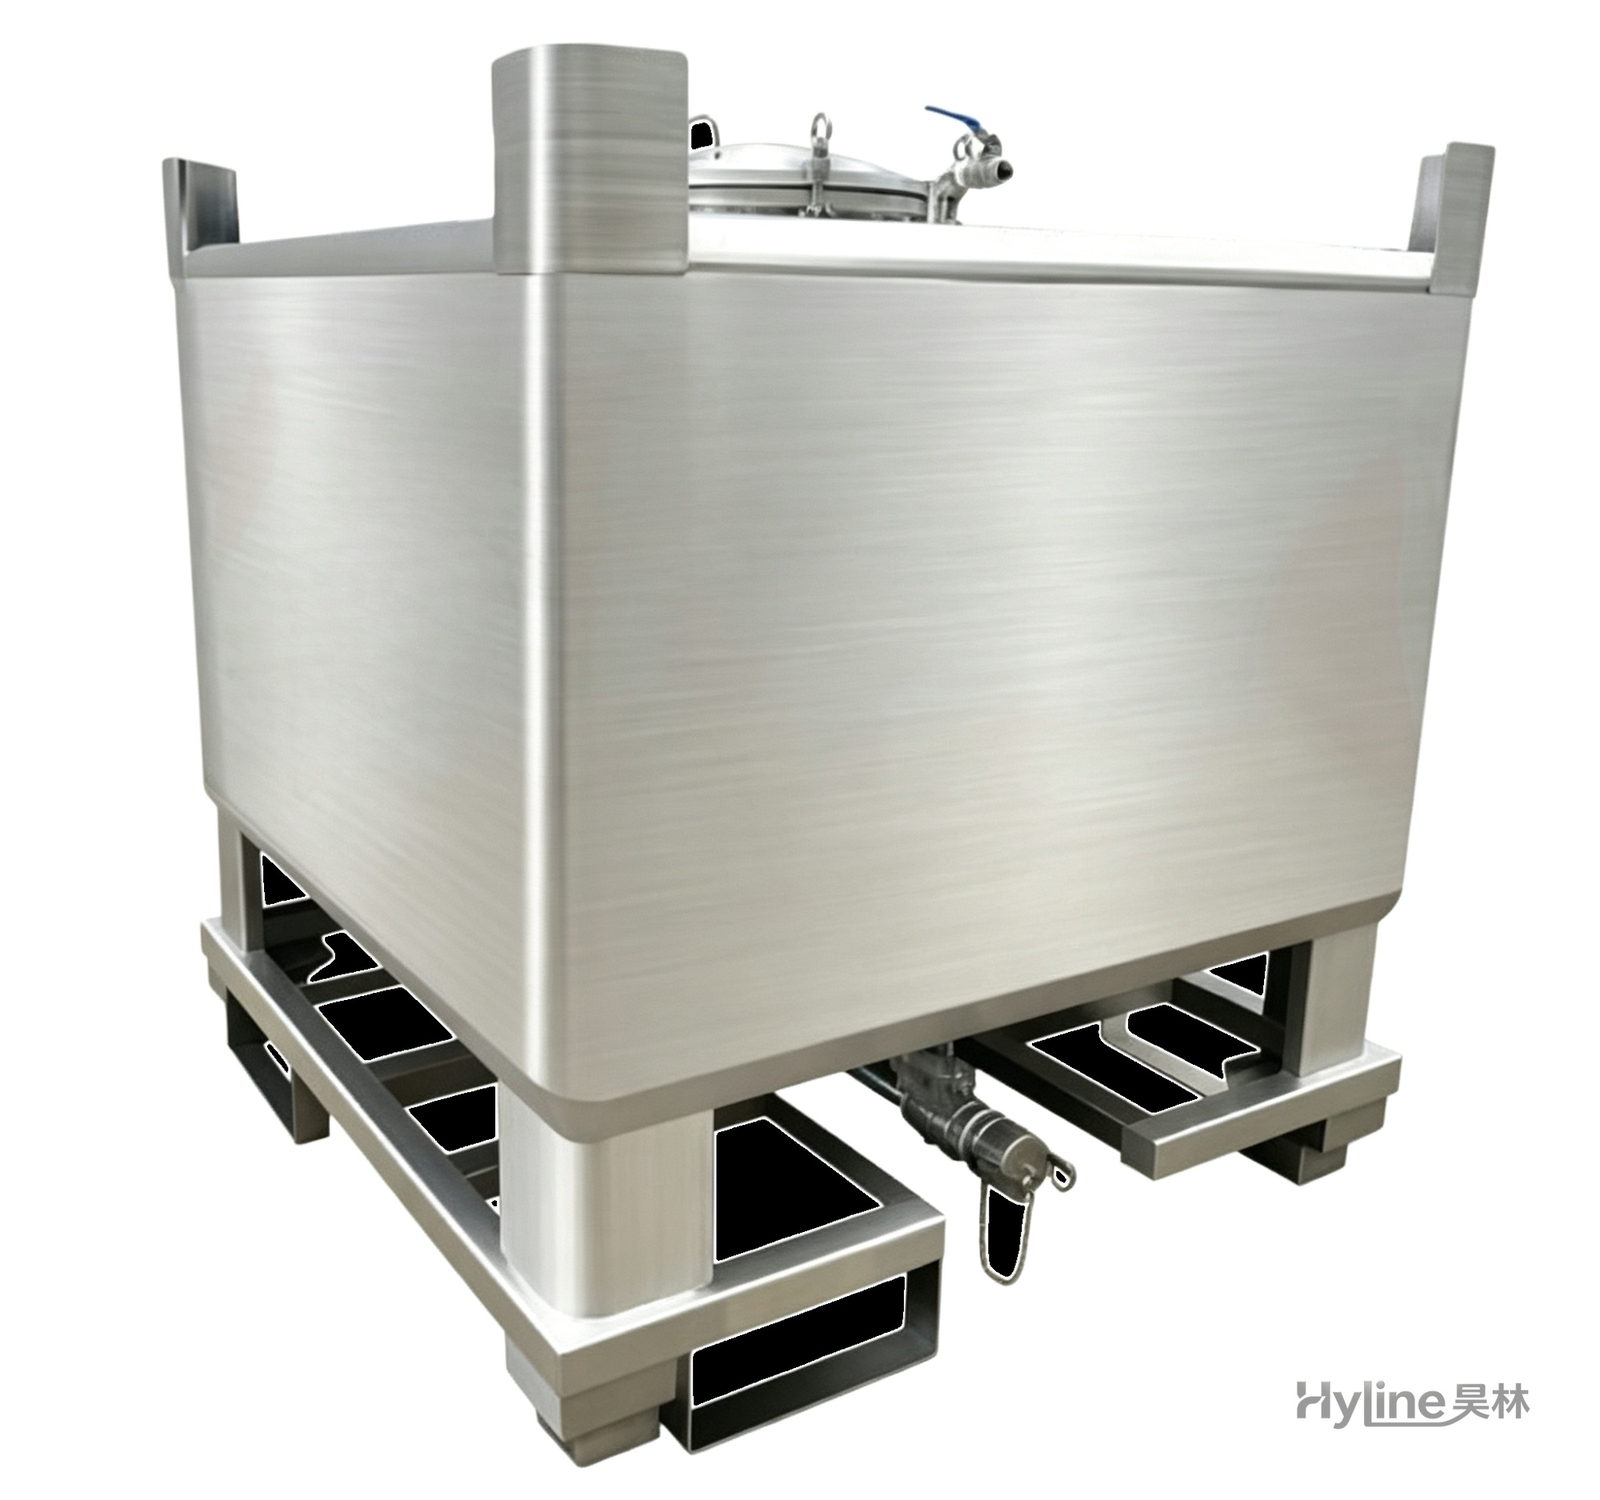
吨桶(IBC 集装桶)
HDPE 吹塑内胆配热镀锌钢框架,抗紫外线、防老化、易清洗、无毒性,底部四向叉托盘方便装卸堆码,适合液体物料储存与转运。