
浓缩罐的浓缩终点怎么判断?料液比重、折光与蒸发操作要点
2026年10月16日
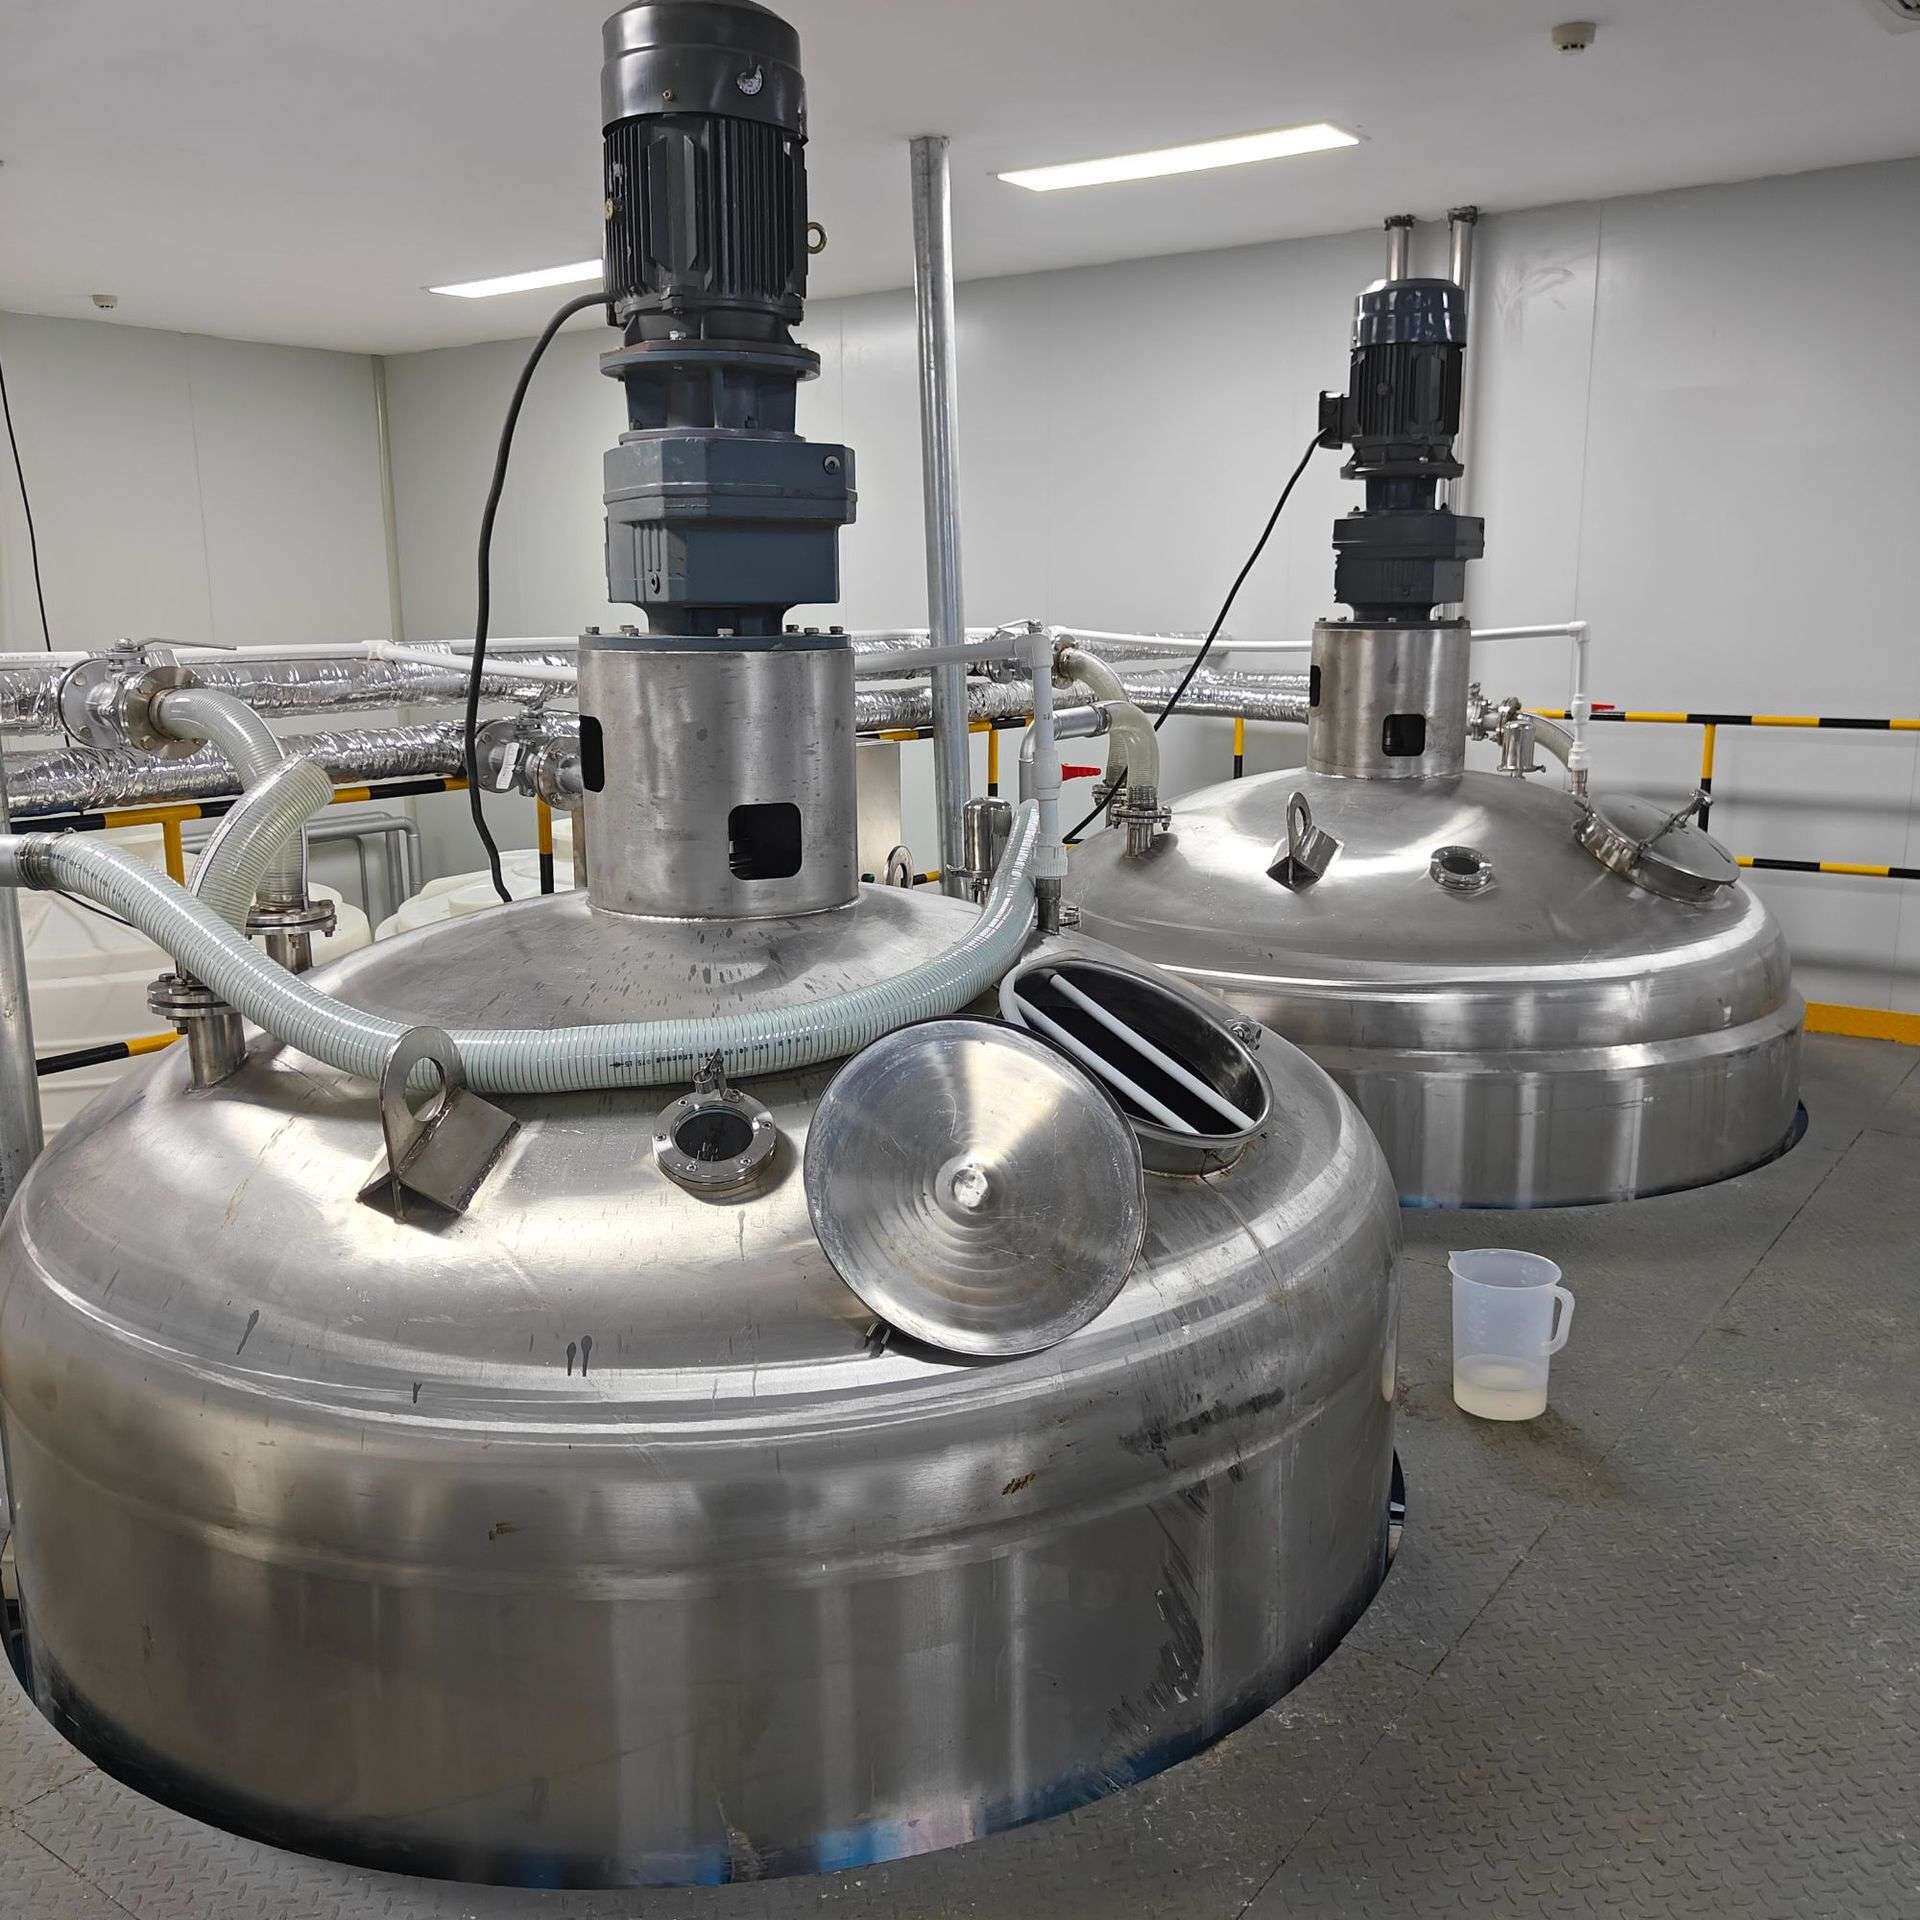
浓缩罐是中药提取、食品与化工行业常用的蒸发浓缩设备,作用是把低浓度的料液在真空条件下蒸掉部分水分或溶剂,得到目标浓度的产品。一批料浓缩到什么程度算终点,直接决定产品质量与批次合格率:终点不到,产品浓度不达标,后工序与干燥负担加重;终点过了,物料长时间受热,热敏成分降解、色泽加深,收率下降。实际操作中不少批次是靠经验"感觉差不多"停料,批次之间波动大。本文给出比重、折光两类可量化的判断方法,以及与真空度、取样操作配合的要点,让浓缩终点判断有数可依。
浓缩终点为什么难判断?
一句话结论:浓缩过程中料液浓度在变、温度在变、取样又受真空影响,单一指标容易被误读。
依据有三点。第一,料液浓缩时水分不断蒸出,浓度逐步上升,但浓度本身不能直接在线读出,需要借助比重、折光等间接指标。第二,真空浓缩的沸点随真空度变化,同样浓度的料液在不同真空度下温度不同,直接用温度判断浓度会出错。第三,浓缩罐是密闭负压系统,中途取样要破真空或借助取样阀,取样频次受限,操作人员容易"少取样、凭经验停料"。
所以终点判断的关键,是选定一个与浓度强相关的指标,并固定取样与读数条件,让每次判断可重复。
比重法怎么判断浓缩终点?
一句话结论:比重法是中药与食品浓缩最常用的方法,用波美计或比重计测料液比重,与工艺要求的终点比重比对,接近即停。
一般操作是:浓缩前先测定料液初始比重,按工艺配方确定终点比重(通常由研发试产标定),浓缩过程中每隔 15-30 分钟取样测一次比重,比重达到目标值即停止浓缩、转入出料。比重与固形物含量存在对应关系,固形物越高比重越大,对糖类、盐类、提取液类料液都很适用。
要注意三点。第一,取样温度要固定,比重随温度变化,一般按 20℃ 读数,取样后先冷却或查温度修正表。第二,含大量酒精等轻组分的料液比重受酒精影响,需结合醇含量换算。第三,比重计读数要视线平齐、液面稳定,浮子贴壁或挂泡都会读偏。
折光法适合什么物料?
一句话结论:折光法适合料液折光率随浓度线性变化明显的物料,糖浆、果汁、部分提取液可用手持折光仪快速判断。
折光仪的读数(白利度 Brix 或折光率 nD)与可溶性固形物含量近似线性相关,测量只需一滴料液、十几秒出结果,比比重法更快,适合批次多、节奏快的生产。仪器用前要校准(一般用纯水校零),读数时料液要覆盖棱镜、温度稳定,测量后立即擦净棱镜,防止干结影响精度。
折光法的局限也要知道:含不溶性悬浮物、色素深、或混有油相的料液,折光读数会失真,这类物料仍建议以比重法为主、折光为辅复核。
操作上怎么配合真空度与取样?
一句话结论:取样要快、读数要稳、真空度要保持,三个环节配合好,终点判断才可靠。
真空浓缩时罐内是负压,取样一般通过罐体取样阀或取样口进行,取样时先关闭搅拌或降低转速、静置片刻,放出少量料液冲洗取样管路,再取正式样品,避免管路残留稀释样品。读数在 20℃ 基准下进行,条件允许时配一支量程合适的比重计与温度计放在取样台旁。取样期间真空度会短暂波动,取样后及时恢复设定真空度,避免料液长时间处于异常沸点。
一般生产节奏下,前期每 30 分钟取样一次,接近终点时加密到每 10-15 分钟一次,并做双指标复核(比重+折光各测一次,互相印证),终点确认后再保温或直接出料。
浓度与温度偏差怎么修正?
一句话结论:同一样品在不同温度下读数不同,用温度修正或统一取样温度,避免把温度偏差误判成浓度偏差。
比重与折光都受温度影响:比重计一般以 20℃ 为基准,实测温度偏离时查对应修正值;手持折光仪多数已做自动温度补偿,仍建议读数前让料液与仪器温度接近。真空浓缩时料液温度由真空度决定,取样后料液温度高于或低于基准都属正常,关键是读数条件统一。
另一个常见偏差来自料液本身:同一批物料前后取样点不同(罐内上下浓度分层),读数会有差异。取样前搅拌 3-5 分钟使罐内浓度均匀,读数更具代表性。
比重法读数要注意什么?
一句话结论:比重读数以 20℃ 为基准,测量前让料液与比重计同温,读数时视线与液面平齐,偏差超 0.5% 就复测。
比重计(波美计或密度计)出厂按 20℃ 标定,料液温度偏离 20℃ 时读数要修正,一般每偏离 1℃ 约修正 0.0002-0.0005(具体按介质系数,糖液、盐液修正系数不同)。取样后先让样品在量筒中静置 1-2 分钟排泡,再缓慢放入比重计,避免比重计碰底;读数时视线与弯月面下缘平齐,两次读数偏差超过 0.5% 应重测。温度偏差修正的要点是统一条件:样品温度、比重计温度与环境温度尽量一致,读数才有可比性。
折光法与比重法怎么配合?
一句话结论:折光法对糖类与可溶性固形物敏感,比重法对盐类与总固形物敏感,两法结果一致时可信,偏差时以工艺验证的指标为准。
折光仪测的是料液折光率,间接反映可溶性固形物含量,对糖液、浸膏、果汁类物料灵敏;比重计测的是密度,受盐分与总固形物共同影响。配合使用的方法:同一批料两个指标都测,两者同步接近目标值说明终点可靠;两者出现偏差时,优先检查取样口是否残留前段料、料液是否分层,再以该物料小试时验证过的指标为准。对乳化、悬浮类物料,比重法易受气泡干扰,折光法相对稳定,可作主要判据。
不同物料终点怎么验证?
一句话结论:新物料先做小试标定,把浓缩时间、比重/折光读数与出膏率对应起来,形成本批次的终点档案,放大生产照档案执行。
每类物料收率与终点指标不同,不能照搬经验值。小试做法:取 10-50 升料液,记录初始比重与折光,每 10-15 分钟取样测一次,同步记录浓缩时间与真空度,出料后称量出膏量,算出膏率;把"比重/折光读数-出膏率"对应关系整理成表,标定合格终点区间。放大生产时按小试区间执行,第一批多取两次样验证,稳定后可适当放宽取样频率。标定数据归档保存,同一原料批次更换时重新核对。
真空度波动对终点判断的影响?
一句话结论:读数要在真空稳定后取,真空波动会引起温度与沸腾状态变化,抽真空初期与破真空瞬间不宜取样。
真空度决定沸点,真空波动时料液温度与沸腾强度跟着变,此刻取的样代表性差。操作要点:建立真空后先稳定 3-5 分钟再取样;取样时短暂破真空会导致读数偏低,应在取样后尽快恢复设定真空;接近终点时真空尽量保持稳定,避免大幅波动造成局部过浓缩。真空表与温度计配套观察,读数异常先查真空再判断物料。
常见判断失误与规避
一句话结论:多数失误出在取样不代表性、读数温度不一致、单指标误判三点,对应的规避动作很具体。
第一,罐壁挂料与结垢使罐内实际浓度低于样品浓度,表现为读数已到终点、实际未到,处理办法是定期检查加热列管与罐壁结垢情况,发现结垢及时清洗。第二,比重与折光读数不一致时不要只信一个,复核取样与仪器,必要时以工艺验证过的指标为准。第三,浓缩终点判断要留安全余量,一般达到目标值的 95%-98% 即开始收尾,靠余热与出料过程完成最后浓缩,避免过浓缩。
把浓缩罐与后续干燥、包装设备组成成套产线时,终点判断的稳定性直接影响整线收率。
浓缩罐的终点判断并不复杂,把比重、折光两个指标用熟,配合固定的取样与读数条件,批次稳定性会明显改善。
延伸阅读
本文由昊林盛达设备制造有限公司(hyline.cn)提供,主营不锈钢反应釜、搅拌罐、储罐、分散机、浓缩罐及化工整线配套,支持非标定制。
本文相关问答
来自本文的高频问题与解答
一句话结论:浓缩过程中料液浓度在变、温度在变、取样又受真空影响,单一指标容易被误读。
相关产品

夹套反应釜
化工生产中典型的主体反应设备,通过搅拌、加热、冷却对多种物料进行分散混合,从而进行反应聚合。夹套通入导热油/蒸汽加热或冷却水降温,精确控制反应温度。

外盘管反应釜
设备外置半管冷热盘管,换热均匀高效,釜内无积料死角;罐体采用 304/316L 镜面不锈钢,洁净防腐。适用于树脂、新能源浆料、医药等加热合成工序。

树脂成套生产设备
以反应釜为核心的树脂生产成套装置,配套竖式分馏柱、卧式冷凝器与分水器,实现树脂合成、脱水、回流全流程,规格覆盖 300L-30000L。

不锈钢拉缸(分散桶)
分散机、搅拌机等设备的配套搅拌容器,广泛用于油漆、涂料、胶粘剂、色浆、油墨、电子等行业。可选 201/304 材质,内外抛光,斜底侧出料设计排料干净。