
浓缩罐的加热室换热面积怎么算?按蒸发量与传热系数定配置
2026年10月30日
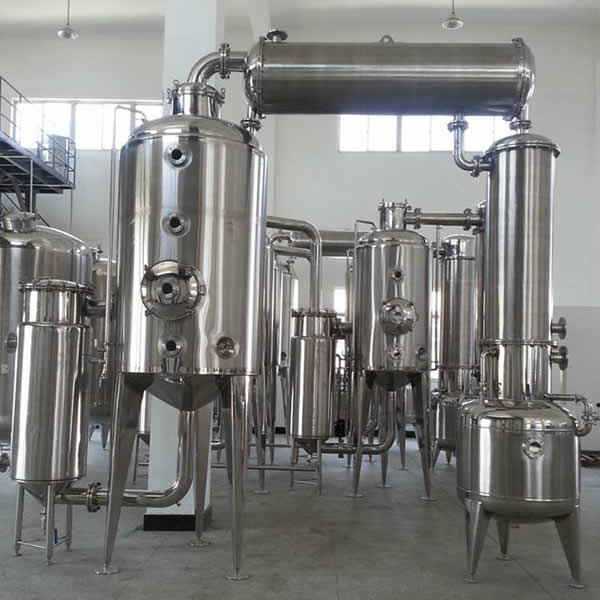
换热面积为什么决定浓缩速度?
一句话结论:换热面积决定单位时间能传给料液多少热量,面积不足蒸发量上不去,批时拖长、蒸汽耗还高;面积过大则设备笨重、造价浪费。
浓缩罐的加热室就是整套设备的"锅炉",蒸汽在管内放热、料液在管间吸热蒸发。中药提取液、果汁、糖液这类物料,浓缩工序往往占整条线最长的时间,加热室换热面积配小了,蒸发量上不去,一个班次只能出平时一半的料,蒸汽却照常耗着。
换热面积不是越大越好。面积加大,设备体积、造价和厂房占地一起涨,而很多热敏物料对温度敏感,局部过热面积太大反而容易焦料。正确做法是先定蒸发量,再按传热系数算面积,最后留合理余量,让设备正好满足工艺节拍。
蒸发量怎么先确定?
一句话结论:蒸发量由处理量、浓缩倍数和批次时间共同决定,先算每小时要蒸掉多少水,再反推换热面积。
确定蒸发量的公式思路:蒸发量(kg/h)= 批次进料量 ×(1 - 进料浓度/出料浓度)÷ 批次蒸发时间。举个例子:一批进料 3000 kg,浓度从 10% 浓缩到 50%,料液中的溶质是 300 kg,浓缩后总料液为 600 kg,需要蒸掉 2400 kg 水;如果工艺要求 4 小时完成,蒸发量就是 600 kg/h。
实际设计中还要考虑投料系数和蒸汽波动。一般设备批次投料量按容积的 60%-80% 取,蒸发时间按工艺要求的班次节拍倒排,再留 10%-15% 的余量应对来料浓度波动。蒸发量定下来,后面换热面积的计算才有依据,这一步跳过了,面积算出来没有意义。
传热系数一般取多少?
一句话结论:传热系数是换热面积计算里最大的不确定项,蒸汽-水溶液列管加热室一般取 800-1200 W/(m²·K),强制循环和降膜型式更高,结垢性物料要往低处取。
传热系数反映热量穿过蒸汽膜、管壁、垢层和料液膜的总体阻力,受蒸汽压力、料液粘度、流速和结垢程度共同影响。行业里对常见工况有经验取值区间,新设计一般按区间下限或中值取,留有安全余量:
| 工况 | 传热系数经验值 | 说明 |
|---|---|---|
| 蒸汽-水类低粘料液,列管加热室 | 1000-1500 W/(m²·K) | 干净料液、流速正常 |
| 蒸汽-中等粘度料液(糖液、果汁) | 600-1000 W/(m²·K) | 粘度上升,膜系数下降 |
| 蒸汽-易结垢料液(中药提取液、淀粉液) | 400-800 W/(m²·K) | 按结垢后长期运行取值 |
| 强制循环蒸发 | 1200-2000 W/(m²·K) | 流速高,垢层影响小 |
| 降膜蒸发 | 1000-1800 W/(m²·K) | 液膜薄,传热强化明显 |
取值时注意区分"新设备试车值"和"长期运行值"。结垢性物料投产后传热系数会逐年下降,设计取上限、运行一两个月就达不到设计蒸发量,这是浓缩罐最常见的"蒸发变慢"原因。同一蒸汽系统往往同时供给浓缩罐的加热室和夹套反应釜的夹套,蒸汽压力要统一核算,避免局部低压导致某台设备蒸发量不足。
换热面积用哪个公式算?
一句话结论:换热面积 A = 传热量 Q ÷(传热系数 K × 对数平均温差 ΔTm),传热量按蒸发量乘以汽化潜热计算。
计算分三步。第一步算传热量:Q = 蒸发量 × 水的汽化潜热 + 料液升温显热,多数工况以蒸发潜热为主,一般取 2260-2350 kJ/kg(对应 60-90 ℃ 蒸发温度区间的汽化潜热)。第二步算对数平均温差:加热蒸汽温度与料液沸点之差经对数平均修正,单效浓缩一般取 20-40 ℃。第三步算面积:A = Q ÷(K × ΔTm)。
对数平均温差用算术平均近似也可以,但在温差两端差距大时误差明显,推荐按 ΔTm = (ΔT1 - ΔT2) / ln(ΔT1/ΔT2) 计算。蒸汽温度越高、真空度越低,ΔTm 越大,同样面积蒸发越快,但热敏物料受不住高温,一般靠提高真空度压低料液沸点来维持合理温差。
举个例子算一遍
一句话结论:以蒸发 600 kg/h、K 取 800 W/(m²·K)、ΔTm 取 35 ℃ 为例,传热量约 387 kW,换热面积约 14 m²,加余量后按 16-18 m² 配置。
把上面三步串起来算一个典型例子。蒸发量 600 kg/h,取汽化潜热 2320 kJ/kg,传热量 Q = 600 × 2320 / 3600 ≈ 387 kW。对数平均温差取 35 ℃,传热系数按糖液类物料取 800 W/(m²·K),则换热面积 A = 387000 ÷(800 × 35)≈ 13.8 m²。
考虑结垢衰减和来料波动,一般在这个基础上加 15%-20% 的余量,设计面积落在 16-18 m²。同样条件下,如果物料换成易结垢的中药提取液,K 按 500 W/(m²·K) 取,面积会涨到约 22 m² 才能保证同样蒸发量——这就是为什么"同样容积的浓缩罐价格差很多",加热室配置不同。
加热室结构怎么选?
一句话结论:列管式最通用,强制循环适合易结垢高粘度料液,降膜适合热敏物料;换热管径、管程数和循环方式共同决定最终换热效果。
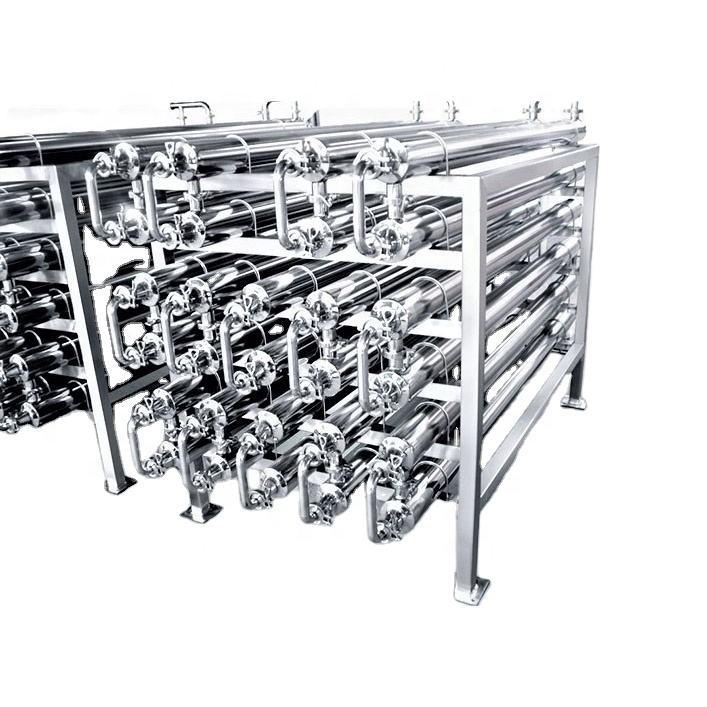
列管加热室是浓缩罐最常见的型式,蒸汽走管外、料液走管内,结构简单、清洗方便。换热管一般用 φ25×2 或 φ32×2 的不锈钢管,长度 1-2 m,管数按面积反推。料液粘度高或易结垢时,管内流速上不去,传热系数会明显下降,这时考虑强制循环——用循环泵让料液以较高流速穿过加热管,既提高传热系数又减轻结垢。
热敏物料(果汁、酶解液)优先考虑降膜或升膜型式,液膜薄、停留时间短、受热均匀。选型时还要看浓缩倍数:倍数高、料液越浓越粘,加热室出口侧的传热条件越差,往往要配更大面积或用循环强化。拿不准时按最粘的浓缩终点浓度校核一次,很多设备"用着用着蒸发变慢",就是只按进料浓度算了面积。
结垢后换热面积衰减怎么办?
一句话结论:按长期运行传热系数设计、预留清洗接口和余量,是应对结垢的三个常规手段;垢层每增厚 1 mm,传热损失可能达到两位数百分比。
结垢是浓缩罐蒸发变慢的头号原因。垢层导热系数只有不锈钢的几十分之一,即使很薄,也会显著拉低总传热系数。应对办法有三条:设计时按结垢后工况取 K 值,而不是按干净工况;加热室预留化学清洗和在线清洗接口,换热管可抽换;面积余量留足,允许运行期间蒸发量缓慢下降而不影响班次节拍。
运行管理上,一般按物料结垢倾向定清洗周期,中药提取液、淀粉类料液可能一个批次后就要清洗,糖液按浓度和温度可以连续运行较长时间。清洗后用同样蒸汽压力下蒸发量是否恢复来验证清洗效果,恢复不到新设备水平的 90% 以上,说明还有残留垢层或管内局部堵管。
验收时怎么核对?
一句话结论:出厂验收看三点:实测换热面积与图纸一致、按设计蒸汽压力空载试压合格、带水试蒸发能到设计蒸发量的 90% 以上。
设备到厂后先核对铭牌和图纸:加热室管数、管长、管径算出实际面积,与合同约定的设计面积一致,误差一般不超过 3%。再按设计蒸汽压力做水压试验,检查管板与管口焊缝无渗漏。最后做带水试蒸发:通设计蒸汽压力,测水在加热室内的蒸发量,达到设计蒸发量的 90% 以上视为合格,低于这个值要查蒸汽管路、疏水阀和不凝气排放是否正常。
不凝气是验收时容易漏掉的环节。加热室内不凝气积聚会严重降低传热系数,蒸汽管路要配疏水阀和排空阀,试蒸发时要确认排空正常。这条做不到位,再大的换热面积也白搭,用户侧"蒸发慢"的投诉很多就来自这里。
单效、多效和热泵怎么选?
一句话结论:单效适合中小批量和热敏物料,多效适合大批量连续生产、省蒸汽,热泵适合蒸汽贵且电价便宜的场合;选型先看蒸汽成本与批量,再看物料热敏性。
单效浓缩每蒸 1 kg 水大约消耗 1 kg 蒸汽,多效回收二次蒸汽,双效一般省 30%-40% 蒸汽、三效省 50% 左右,但设备更复杂、清洗更麻烦。中药、果汁这类小批量多品种的工况,单效灵活、换品种快,一般就够用;大批量、品种单一的工况,多效长期省下的蒸汽费很可观,摊到几年里值得。
热泵蒸发用电带动压缩机把二次蒸汽升压再利用,综合能效高,但一次性投资大、对电气条件有要求。选型时把当地的蒸汽单价、电价和年运行小时数摆出来,算一笔全生命周期账,比单纯比设备价格更靠谱。浓缩倍数高、料液粘度变化大的工况,还要把加热室出口侧传热条件恶化的因素算进去,否则配置出来的面积会偏小。
延伸阅读: - 浓缩罐真空度怎么控:真空调节阀与系统配置要点 - 反应釜加热与冷却方式对比:夹套、外盘管与内盘管怎么选
本文由昊林盛达设备制造有限公司(hyline.cn)整理,主营不锈钢反应釜、搅拌罐、储罐、分散机、浓缩罐及化工整线配套,支持非标定制。
本文相关问答
来自本文的高频问题与解答
一句话结论:换热面积决定单位时间能传给料液多少热量,面积不足蒸发量上不去,批时拖长、蒸汽耗还高;面积过大则设备笨重、造价浪费。
相关产品

树脂成套生产设备
以反应釜为核心的树脂生产成套装置,配套竖式分馏柱、卧式冷凝器与分水器,实现树脂合成、脱水、回流全流程,规格覆盖 300L-30000L。

夹套反应釜
化工生产中典型的主体反应设备,通过搅拌、加热、冷却对多种物料进行分散混合,从而进行反应聚合。夹套通入导热油/蒸汽加热或冷却水降温,精确控制反应温度。

外盘管反应釜
设备外置半管冷热盘管,换热均匀高效,釜内无积料死角;罐体采用 304/316L 镜面不锈钢,洁净防腐。适用于树脂、新能源浆料、医药等加热合成工序。

不锈钢拉缸(分散桶)
分散机、搅拌机等设备的配套搅拌容器,广泛用于油漆、涂料、胶粘剂、色浆、油墨、电子等行业。可选 201/304 材质,内外抛光,斜底侧出料设计排料干净。

TC系列调漆釜
适用于涂料行业色漆配色混合,以及其他行业液-液、液-固物料的混合。调色均匀、混合混溶性好、结构合理,有强力搅拌功能。