
乳化罐从实验室放大到生产怎么选?均质时间、线速度与容积放大规则
2026年10月12日
乳化罐从实验室放大到生产怎么选?均质时间、线速度与容积放大规则
做膏体、乳液、涂料浆料和食品酱料的人,大多在小试乳化罐上试过配方,效果满意后直接按容积等比放大:实验室 5 升出料 30 分钟,放大到 500 升就觉得也该 30 分钟,功率按容积比例加一倍——结果到生产罐上要么细度达不到,要么乳化时间拖到两小时。结论先说:乳化罐放大不是按容积等比放大时间和功率,核心是保持定转子线速度与单位体积能量输入,再按循环次数校核乳化时间;具体说,实验室到生产的放大要守三条规则——定转子线速度基本不变(一般 15~30 米每秒),单位体积输入功率相近,乳化时间按罐内循环次数推算而不是照搬。本文按采购选型角度,把放大规则和配置优先级讲清楚。
### 先搞清楚乳化靠什么:定转子线速度
乳化罐的核心部件是定转子均质头:转子高速旋转,物料被吸入定转子间隙,在高速剪切、湍流和空化共同作用下被破碎成细小微滴。决定乳化细度的关键参数是转子外缘线速度,线速度 = 圆周率 × 转子直径 × 转速,一般乳化工艺的定转子线速度在 15~30 米每秒;线速度太低剪切不足,细度上不去;线速度过高,能量大量转成热量,膏体类物料容易升温变质,电机负荷也大。所以选乳化罐时,先按目标细度(比如化妆品膏体一般要求 20~50 微米,医药乳膏要求更细)反推需要的线速度区间,再核对均质头直径和转速能不能覆盖这个区间。只看电机功率不看线速度,是乳化设备采购里最常见的误区:同一台 11 千瓦电机,配大直径低速转子和小直径高速转子,乳化效果完全不同。
### 实验室到生产放大的三条规则
第一条,保持线速度:小试到生产的定转子线速度尽量一致,一般控制在 15~30 米每秒区间内,生产罐均质头直径更大,转速反而更低,但线速度保持不变,剪切效果才能对标。第二条,单位体积输入功率相近:乳化罐放大时,单位体积功率(瓦每升)尽量落在同一量级,一般高剪切乳化在 20~80 瓦每升区间,具体按物料和目标细度取;如果生产罐单位体积功率明显低于小试,细度必然下降。第三条,按循环次数校核乳化时间:乳化不是"时间到了就好",而是"罐内物料经过均质头的次数够了才好";循环次数 = 均质头流量 × 乳化时间 ÷ 罐内物料体积,一般要求循环 3~8 次达到目标细度,所以放大后乳化时间按流量和体积重新算,不是照搬小试时间。这三条规则,是乳化设备技术协议里最该写的三行参数。
### 乳化时间怎么定:不是越大越久
放大后乳化时间变长是正常现象:罐变大了,物料循环一周的时间变长,同样的循环次数需要更长时间。举例:小试罐 5 升、均质头流量 2 升每分钟,循环一次约 2.5 分钟,乳化 15 分钟等于循环 6 次;放大到 500 升、均质头流量 100 升每分钟,循环一次约 5 分钟,要达到同样的 6 次循环需要约 30 分钟——注意这里时间翻倍不是因为效果差,而是因为罐子大了。反过来,如果生产罐乳化时间和功率都照小试等比放大,实际循环次数可能翻好几倍,物料长时间受剪切升温,乳化反而失败。所以判断乳化时间,先算循环次数,再反推时间,并且把料温控制在工艺允许范围内,必要时配夹套冷却。采购时可以要求厂家提供均质头流量和线速度两个参数,自己就能估算放大后的乳化时间。
### 按物料粘度与细度要求选均质头
乳化罐放大不是只换一个大均质头,均质头结构要和物料匹配。低粘度液体(水包油乳液、饮料类)用标准定转子均质头即可,细度主要靠线速度和循环次数;中等粘度浆料(涂料、印刷油墨、部分化妆品膏体)需要加大剪切间隙配合,或增加一层锯齿结构提升剪切;高粘度膏体(牙膏、药膏、胶黏剂)单靠均质头循环不动,需要罐内主搅拌桨先把物料推向均质头,再靠均质头细化,这时主搅拌桨型(锚式、刮壁式)和均质头的配合就很重要。另外,需要真空脱泡的膏体类工艺,一般配真空乳化罐(密闭罐+真空系统),乳化前抽真空排除气泡,成品更致密、无气泡眼;食品酱料类对卫生等级要求高,接触物料部分要镜面抛光、便于 CIP 清洗,罐体和均质头材质、表面处理要按食品级标准核对。均质头选型经验值:一般乳化细度要求越细,线速度越高、剪切次数越多,但对应升温也越明显,要在细度和温控之间找平衡。
### 容积与罐型:真空乳化机组 vs 单罐
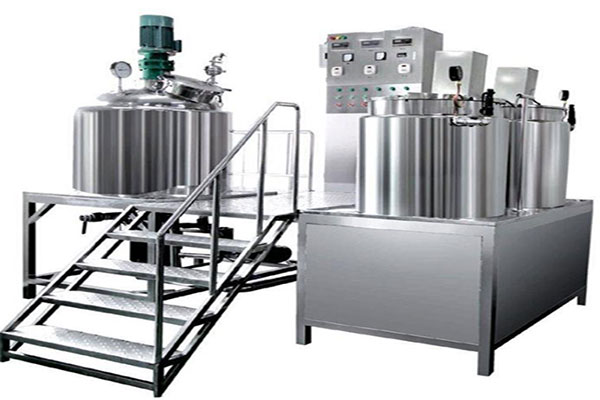
生产规模定了之后,罐型选择主要是单罐和机组之分。单乳化罐结构简单、投资低,适合品种多、批次小、对真空和温控要求不高的场合,罐内配均质头+主搅拌桨即可。真空乳化机组通常由主乳化罐、水相罐、油相罐和真空系统组成,水相油相分别加热溶解后再转入主罐乳化,适合膏体、乳液类对工艺顺序和真空度要求高的产品,化妆品和制药行业用得最多;机组占地面积大、投资高,但批次稳定性和产品一致性更好。选型时按产能和班次算每天需要多少批次,再定单罐容积;一般单批次体积取罐有效容积的 60%~80%(乳化罐投料系数),比如 500 升罐单批装 300~400 升,按这个推算罐容积,别把罐子塞满,乳化时料液要留出翻动和抽真空的空间。
### 加热冷却与真空度配套
乳化罐放大后,温控问题比小试突出得多:罐越大,单位体积换热面积越小,同样的加热冷却需求需要更大的夹套面积或更高的介质温差。一般做法:夹套按罐体表面积配,加热用蒸汽或热水,冷却用冷却水,膏体类需要快速降温的配冷水机组;高粘度物料传热差,靠夹套加锚式刮壁桨提高传热效率。真空度方面,真空乳化一般控制在 -0.06 到 -0.095 兆帕(约 600~950 毫巴绝压以下),抽真空的目的是脱泡、降沸点、辅助均质,具体真空度按物料和工艺定;真空系统要配冷凝器和缓冲罐,防止物料被抽进真空泵。这些配套在放大时都要重新核算,不是小试设备按比例放大的。
### 预算与配置优先级
乳化罐采购预算有限时,配置优先级建议这样排:第一优先是均质头(定转子)的线速度和材质,这是乳化效果的核心;第二是主搅拌桨,决定罐内物料能不能有效循环到均质头;第三是真空和温控系统,影响产品一致性和批次稳定性;第四是自控和记录(温度、真空、转速、时间曲线),用于工艺重现和质量追溯。反过来,最不该省钱的地方是把均质头换成低价件——均质头是乳化罐最核心的易耗部件,材质、间隙和动平衡直接决定细度稳定性和寿命。写技术协议时,把目标细度、线速度区间、单位体积功率、循环次数、料温上限、真空度和材质要求七项写全,厂家按这些参数配罐,到货验收也能逐项核对。
### 总结
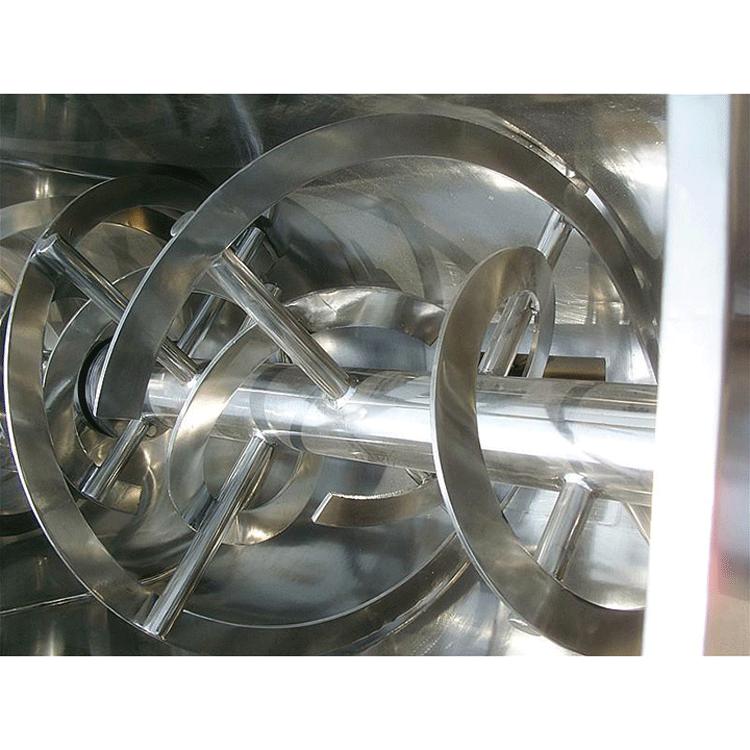
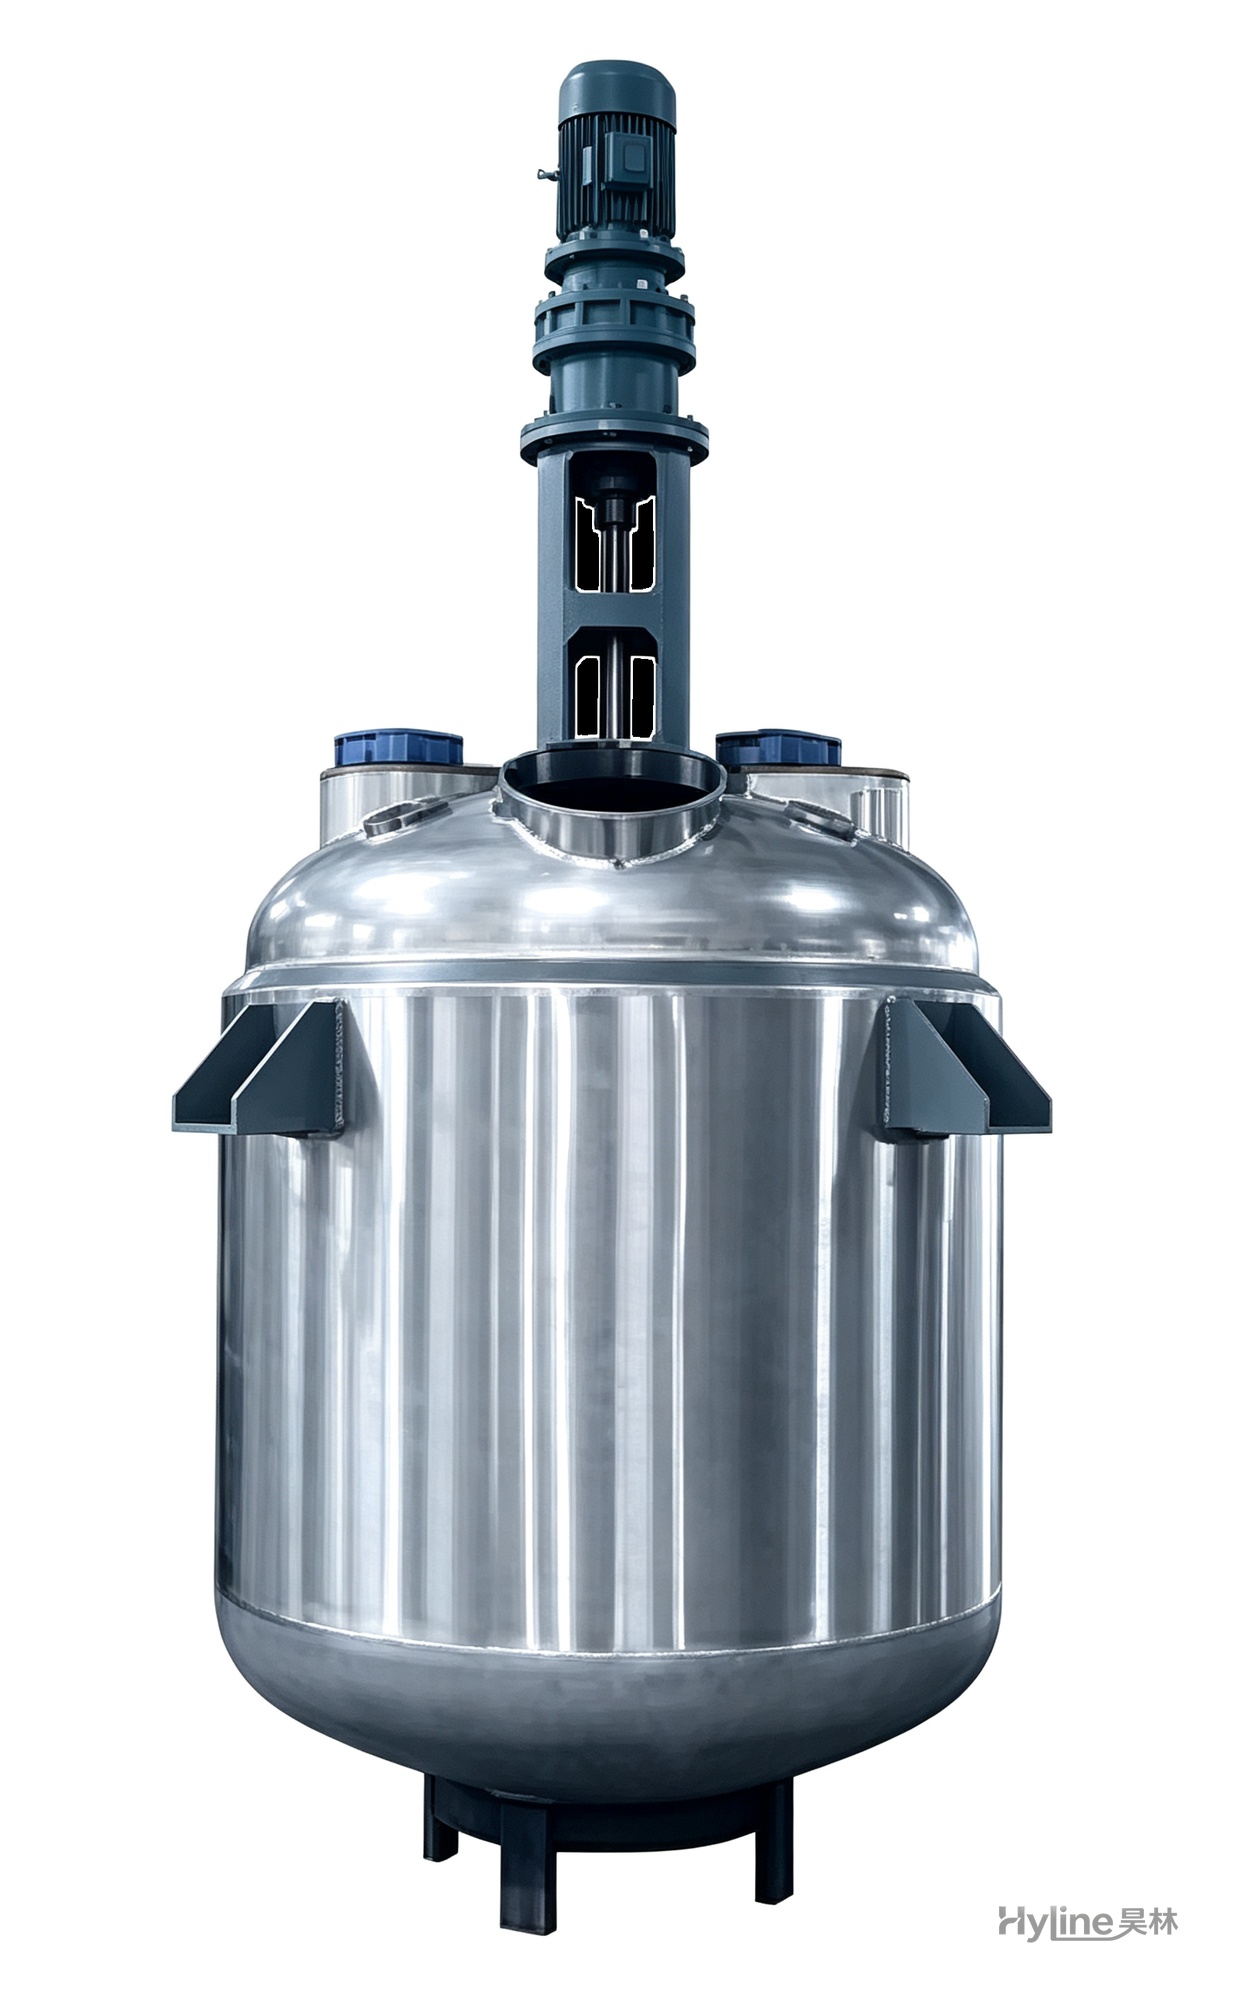
乳化罐从实验室放大到生产,核心是保持定转子线速度和单位体积能量输入,乳化时间按循环次数重算而不是照搬小试;均质头按物料粘度和细度要求选结构,罐型按工艺和产能定单罐还是真空乳化机组,温控和真空配套按罐容重新核算。采购时按"均质头线速度→主搅拌桨→真空温控→自控记录"的优先级配置,把七项关键参数写进技术协议,乳化细度和批次稳定性才有保障。下面附乳化机组整机与搅拌结构实拍图,罐体、均质头与配套布置可以对照参考。

延伸阅读: - 乳化罐均质头怎么选:定转子结构与工艺匹配要点 - 真空乳化机组怎么选?膏体、乳液与制药工况的配置要点
本文由昊林盛达设备制造有限公司(hyline.cn)整理,信息所有权归属原作者。主营不锈钢反应釜、搅拌罐、储罐、分散机、浓缩罐及化工整线配套,支持非标定制。
本文相关问答
来自本文的高频问题与解答
乳化罐放大怎么选?本文按定转子线速度、单位体积能量与循环次数讲小试到生产的放大规则,给出行业通用经验值。
相关产品

GJD系列乳化分散机
适用于涂料、油墨、农药、造纸等行业物料的乳化、混合与分散,通过强力高速剪切,短时间内使物料达到要求的细度与均匀度。
FS系列多功能分散釜
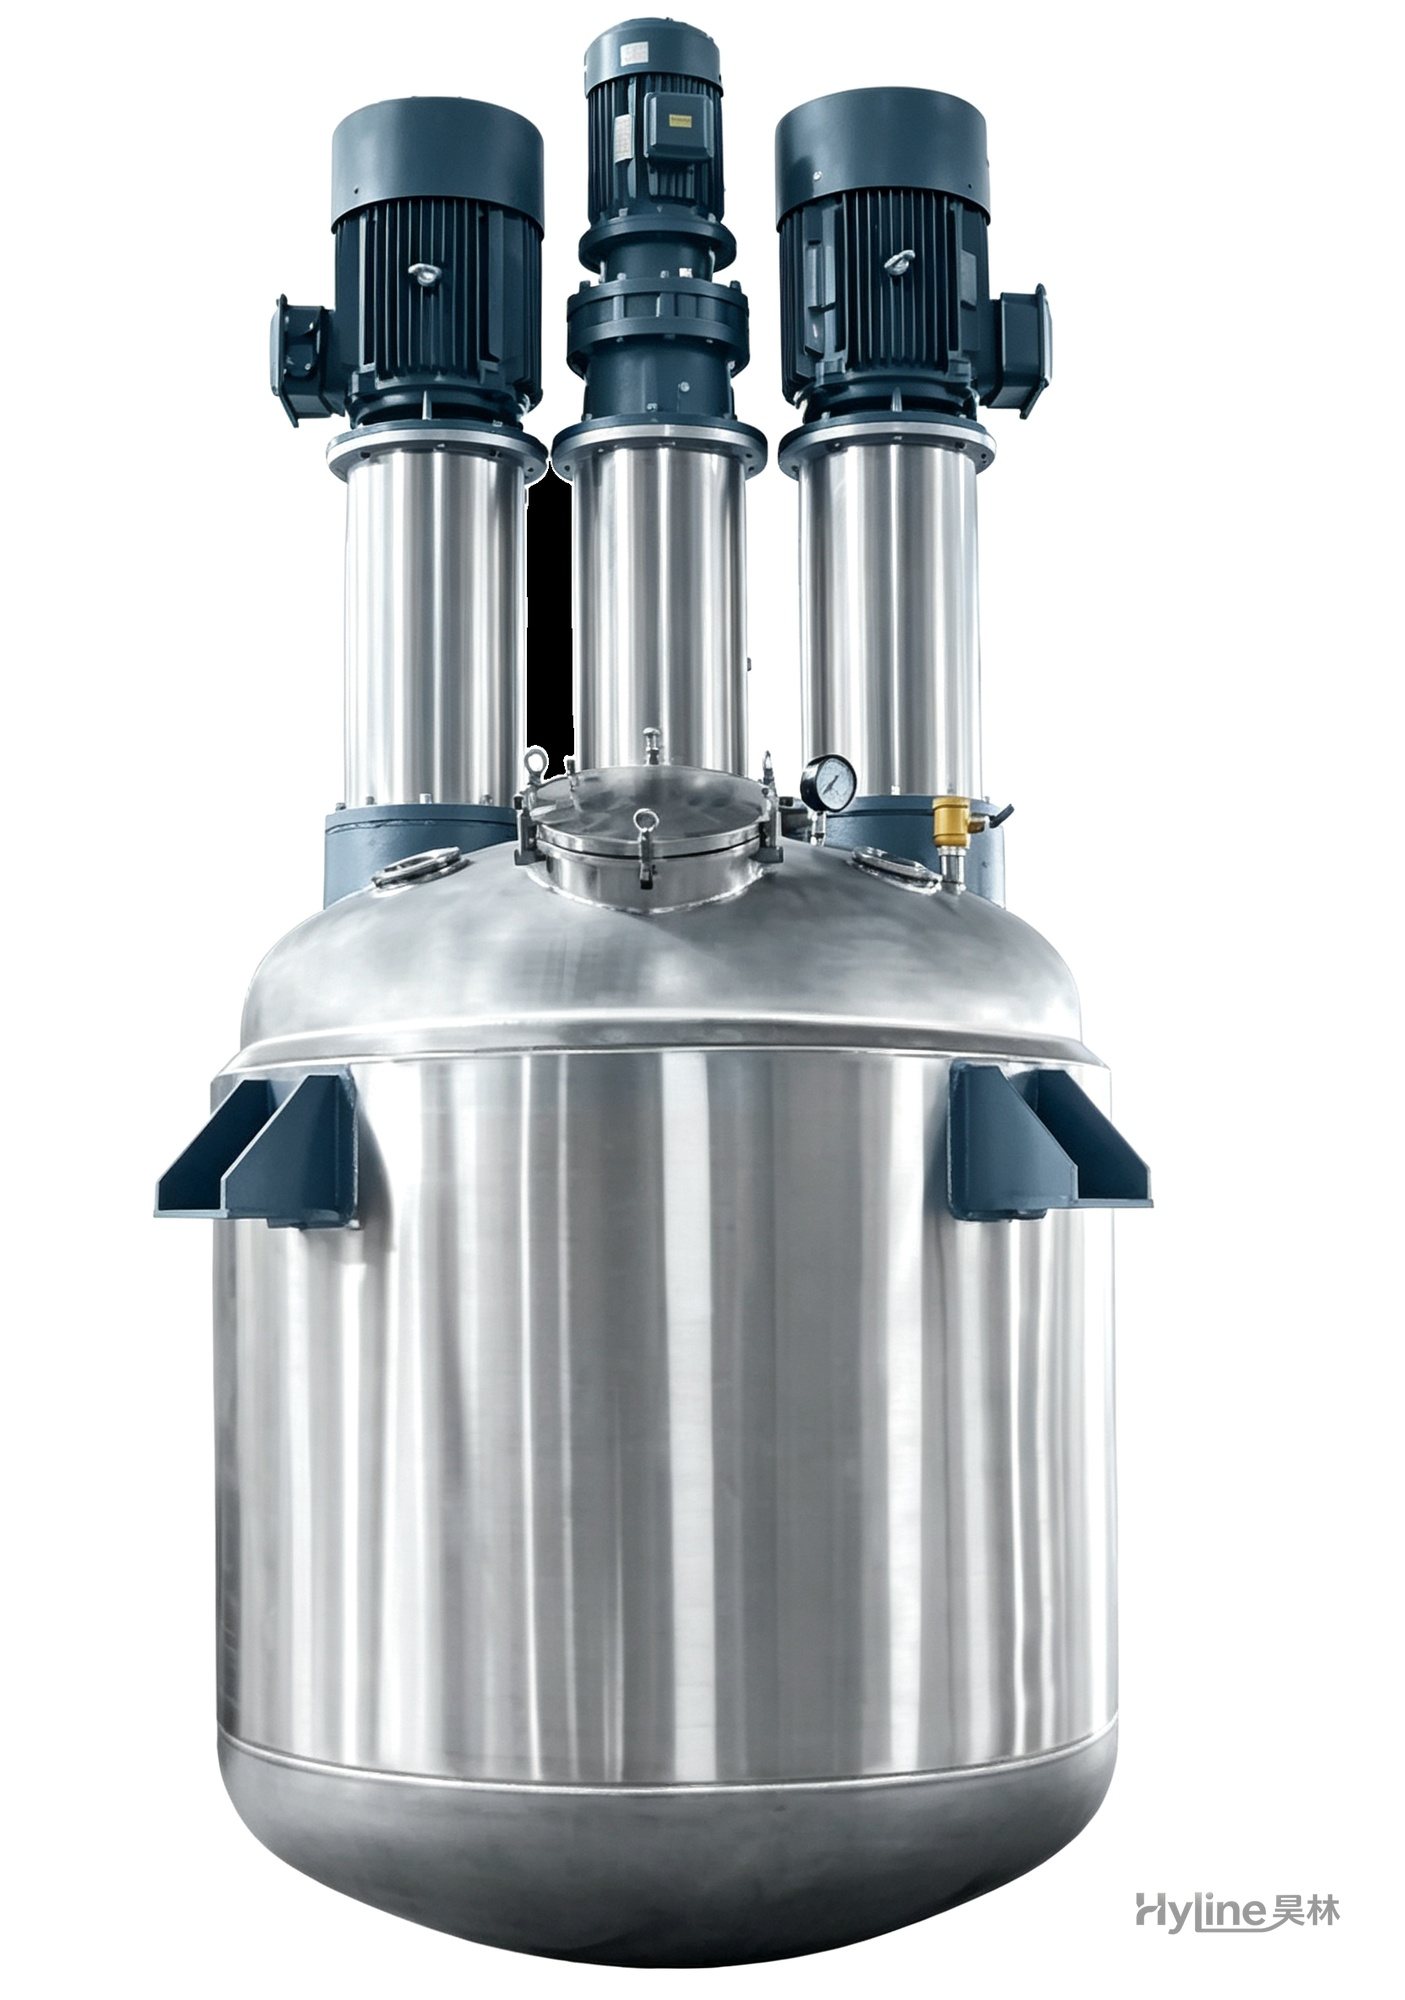
集低速强力搅拌与高速分散于一体,对中高粘度及触变性物料具有很好的适应性,搅拌、分散可同时进行。适用于物料搅拌、溶解、分散和调色。

FL系列高速分散机
适用于两种及以上液体与粉体物料的搅拌、溶解与分散,可单独使用或与各类砂磨机配套。变频调速、液压升降,广泛用于油漆、油墨、涂料、染料、造纸等化工行业。
QLF系列多功能强力分散釜
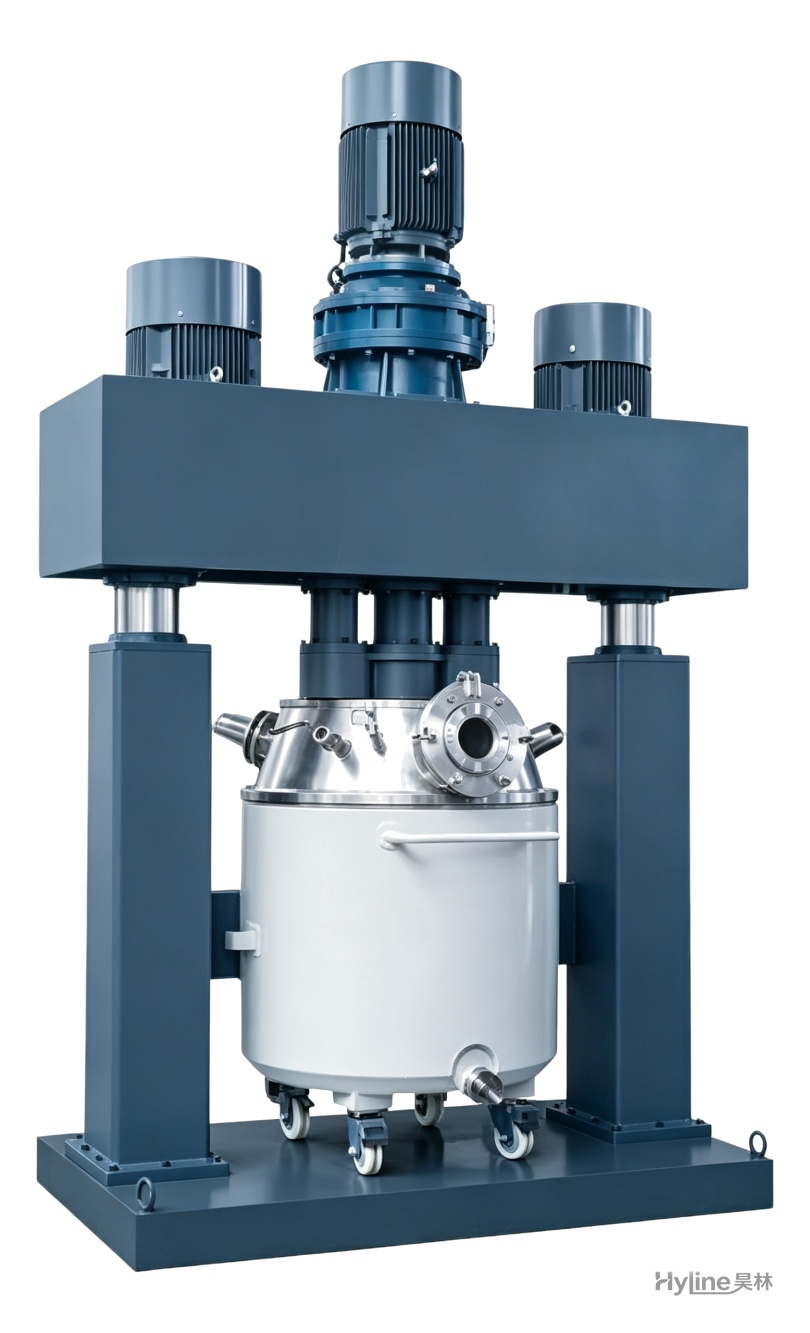
双高速分散机构与刮边刮底机构使物料在釜内作复杂运动,达到迅速分散研磨效果。适配 10000-2000000cps 膏体高粘物料,广泛用于硅酮胶、聚氨酯胶、液体硅胶、电子胶等生产。
HS系列高速分散釜
专用于涂料行业物料溶解混合及分散,利用高速分散盘的剪切力和高转速使固体与液体得到极好的分散均质效果。

不锈钢拉缸(分散桶)
分散机、搅拌机等设备的配套搅拌容器,广泛用于油漆、涂料、胶粘剂、色浆、油墨、电子等行业。可选 201/304 材质,内外抛光,斜底侧出料设计排料干净。