
乳化罐的乳化细度怎么验收?粒径检测方法与均质参数核对
2026年10月22日
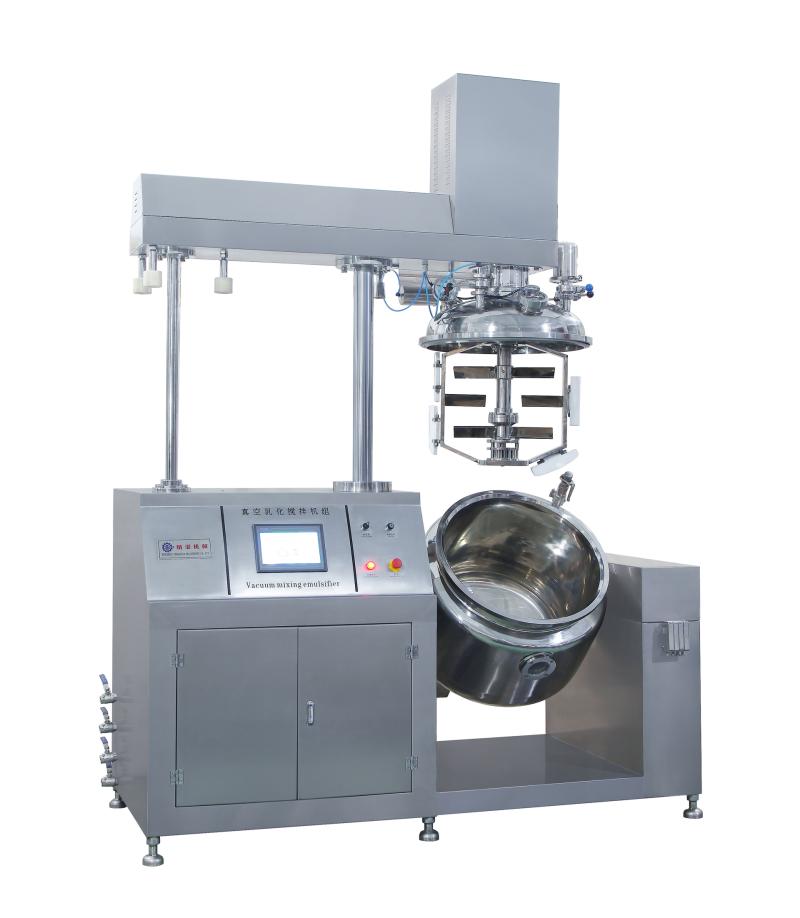
乳化罐到货后验收,最容易被搁置的一项就是乳化细度。细度不达标,膏体粗糙、光泽差、稳定性差,放一两个月就分层;而细度又偏偏受原料批次、操作参数与设备状态三方面影响,说不清是谁的问题。本文讲清细度用什么方法测、取样怎么取才准、均质参数怎么核对,帮你把乳化罐的细度验收做到位,避免设备与工艺互相推诿。
乳化细度为什么是验收重点?
一句话结论:乳化细度直接决定膏体外观、肤感与货架稳定性,是乳化罐验收里最能反映设备真实乳化能力的指标。
乳化体系里,分散相液滴的粒径越小、分布越均匀,产品外观越细腻、肤感越顺滑、分层趋势越低。按行业通用经验,多数日化与涂料类乳化产品的细度目标在 20~50μm 量级,高要求的微乳化产品要到 1μm 以下;粒径分布宽的产品即使平均粒径合格,批次间稳定性也差。乳化细度不是单一指标,通常结合外观(是否细腻均匀)、细度值(刮板或粒度仪读数)与稳定性(离心或静置观察)一起判。设备验收时重点看细度能否稳定达到目标,而不是某一批碰巧合格,因为原料批次与操作参数都会影响结果。
粒径用什么方法测?
一句话结论:刮板细度计适合车间快速判断、读数直观;激光粒度仪给出完整粒径分布、更客观;显微镜可看形态,三种方法按用途搭配。
刮板细度计(细度板)是车间最常见的工具:把样品放在沟槽深端,用刮刀刮过,读出颗粒连续出现的沟槽深度,单位一般用 μm。它便宜、快、直观,适合产线巡检与粗判,但对小于 15μm 的细颗粒分辨力有限,读数受操作手法影响。激光粒度仪通过光散射测量粒径分布,给出 D10、D50、D90 等参数,客观性好、重复性高,适合验收定级与配方开发,但设备贵、需要分散介质配合。显微镜(普通光学或带标尺)直接观察颗粒形态与是否絮凝,适合问题排查。验收建议用激光粒度仪或刮板细度计定量,辅以显微镜观察异常,三种方法各有分工,不是越贵越好。
| 方法 | 量程与读数 | 特点 | 适用场合 |
|---|---|---|---|
| 刮板细度计 | 一般 0~100μm,目视读数 | 快、便宜、直观 | 车间巡检、粗判 |
| 激光粒度仪 | 全粒径分布(D10/D50/D90) | 客观、重复性好 | 验收定级、配方开发 |
| 显微镜 | 直接观察形态 | 看絮凝、看粒径分布 | 问题排查 |
取样怎么取才准?
一句话结论:乳化完成后立即取样,从罐体中部或出料口取,取样前确认体系已均匀;同一批取 2~3 个点对比,避免取到边角料或底部沉料。
细度检测的误差很大一部分来自取样,而不是检测本身。乳化完成后体系需要短暂均化,取样前确认搅拌与均质已按设定时间完成;取样位置建议选罐体中部或出料口,避开液面浮沫与底部沉降区。高粘度膏体取样时注意从料层内部取,不取表层;同一批取 2~3 个点,若各点细度差异大,说明体系未均化充分或设备存在死角。样品容器要洁净,取完尽快检测,放置过久液滴会聚并,细度读数偏大。按固定流程取样、检测与记录,几次下来就能区分是设备问题、原料问题还是操作问题,验收时才说得清。
均质参数怎么核对?
一句话结论:验收时核对均质转速(线速度)、均质时间、温度与真空度四类参数,记录实际值并与设备铭牌与工艺要求对照。
乳化罐的核心是均质头,均质头的线速度一般远高于搅拌转速,是细度的主要决定因素。常见均质头线速度量级在每秒 15~30m,转速与均质头直径不同,线速度差异很大;验收时记录实际转速,换算线速度与铭牌参数对照,偏低就要查变频、皮带或电机。均质时间一般按工艺设定,几分钟到几十分钟不等,时间太短粒径偏大,太长能耗高且温升大;乳化温度影响粘度与乳化剂效果,多数体系在 60~90℃ 区间乳化效果较好,具体按配方;真空乳化罐还要核对真空度,脱泡不彻底会留气泡、影响细度读数。把四类参数的实际值、设定值与检测结果一起记录,验收结论才有依据。
验收标准怎么定?
一句话结论:验收标准按产品目标定,一般约定细度范围、粒径分布与稳定性三项;建议在合同阶段就写清检测方法与合格判定,避免事后争议。
验收标准不是统一数值,而是按产品用途定。化妆品乳液与膏霜一般要求细腻均匀,细度目标 20~50μm 量级且无粗颗粒;涂料、油墨类产品关注刮板细度,合格线常写在 25~50μm;食品酱料与医药乳膏要求更严,可能要配粒径分布与微生物指标。标准里要写清三件事:检测方法(刮板还是粒度仪、什么分散介质)、合格判定(细度上限、D90 上限、外观要求)、取样规则(取几点、什么时间取)。建议在采购合同或技术协议阶段就把验收标准写明白,设备到货后按标准验收,比到货后临时商量标准靠谱得多。
细度不达标的常见原因有哪些?
一句话结论:细度不达标的原因按出现频率排序,主要是均质强度不足、乳化剂或工艺条件不匹配、设备磨损与取样误差四类,先定位再处理。
均质强度不足是最常见的原因:均质头转速被变频限住、均质时间不够、或均质头直径偏小导致线速度不足,粒径自然偏大,排查时先核对实际转速与设定值。乳化剂与工艺条件不匹配排在第二:乳化剂用量或 HLB 值不适配、乳化温度不在区间、油水相加入顺序不对,都会让液滴难以进一步破碎,这类问题往往同批原料复测就暴露。设备磨损是第三类:均质头长期运行后间隙变大、刀刃变钝,线速度相同但剪切效果下降,拆检均质头就能确认。最后是取样误差:取到浮沫、底部沉料或检测前放置过久,读数偏大但体系本身正常。四类原因里前三类占比最高,按顺序排查通常能快速定位。预防细度问题的关键是建立参数基线:设备验收时把均质转速、时间、温度与真空度的合格区间记录在案,每批投料对照执行;原料批次变化时先小样试产确认细度再放大。有了基线与记录,设备状态与工艺执行都变得可追溯,细度问题出现时定位成本大幅下降。
常见验收纠纷怎么处理?
一句话结论:细度不达标先分三路排查——原料批次、操作参数与设备状态,逐项排除后再定性,不轻易归咎设备。
纠纷最多的情况是细度读数不合格,但说不清原因。排查顺序建议是:先看原料,乳化剂批次变化、油相水相比例波动都会影响粒径,同批原料复测一次;再看操作,均质时间是否跑够、转速是否被变频限住、温度是否在区间内,对照工艺记录核对;最后看设备,均质头是否磨损、间隙是否变大、转速是否衰减,必要时拆检均质头。若原料与操作都正常、设备转速与线速度也达标,才可判定设备乳化能力不足。另一个常见纠纷是检测口径不一致——车间用刮板、验收方用粒度仪,读数必然有差,验收标准里写清检测方法就能避免大半争议。
乳化罐细度验收的要点可以归结为:方法定清、取样按规程、参数核实际。合同阶段把检测方法与合格判定写明白,到货后按标准取样检测并记录四类均质参数,细度问题就能分清责任、快速解决。
昊林盛达生产不锈钢乳化罐与高速分散机、搅拌罐等化工设备,乳化系统支持按产品目标配置均质头型式、转速与真空脱泡,可配合检测取样口与测温口。做乳化罐验收前,建议先把细度目标、检测方法与均质参数要求三个条件定下来,再谈设备配置。
延伸阅读: - 乳化罐的材质与 pH 适用性怎么选?不锈钢牌号对乳化体系的影响 - 乳化罐的均质头怎么选?间隙、线速度与分散效果的关系
本文由昊林盛达设备制造有限公司(hyline.cn)整理,主营不锈钢反应釜、搅拌罐、储罐、分散机、浓缩罐及化工整线配套,支持非标定制。
本文相关问答
来自本文的高频问题与解答
一句话结论:乳化细度直接决定膏体外观、肤感与货架稳定性,是乳化罐验收里最能反映设备真实乳化能力的指标。
相关产品

GJD系列乳化分散机
适用于涂料、油墨、农药、造纸等行业物料的乳化、混合与分散,通过强力高速剪切,短时间内使物料达到要求的细度与均匀度。
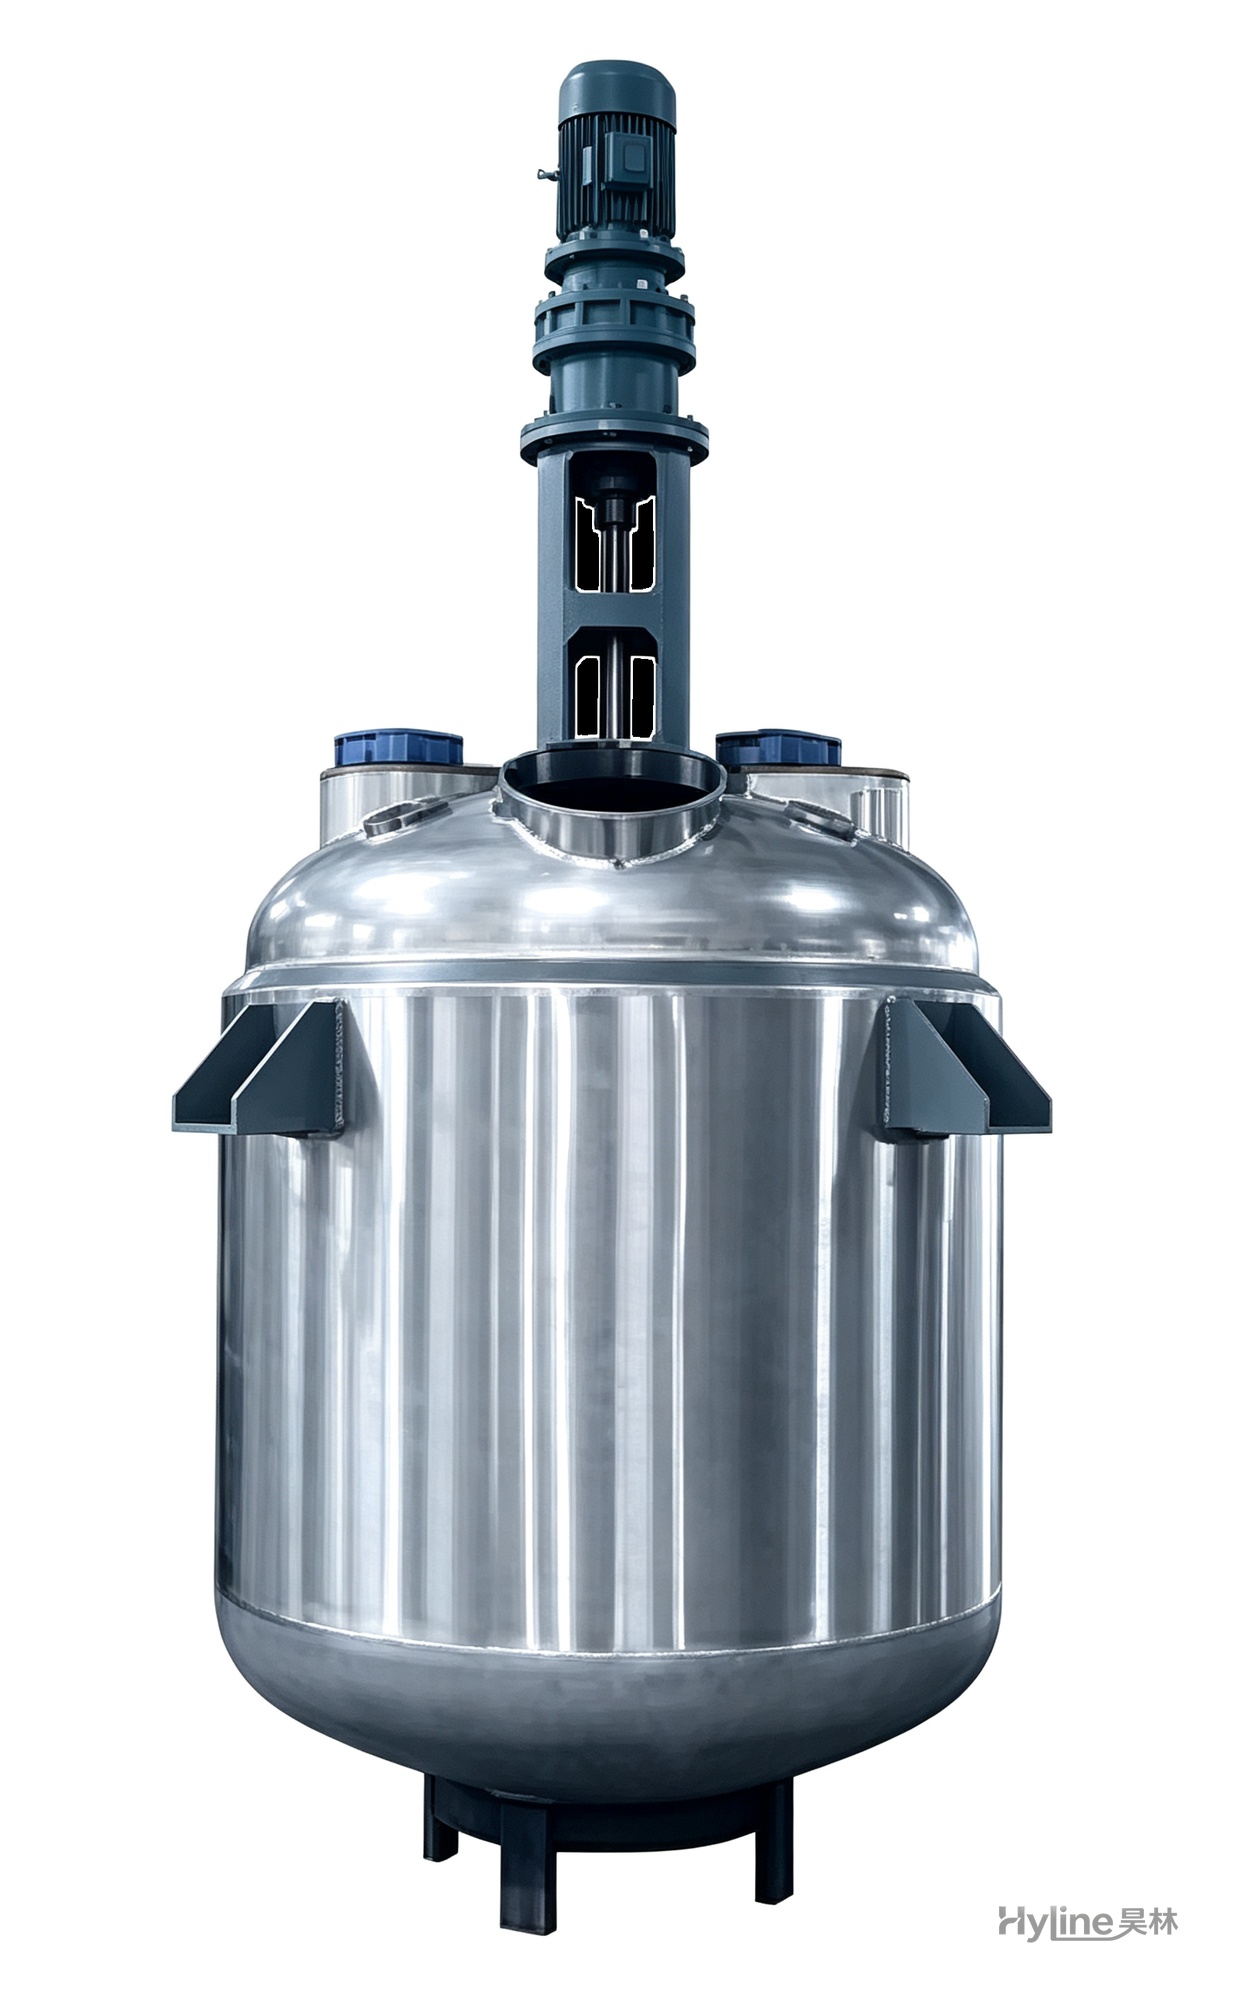
HS系列高速分散釜
专用于涂料行业物料溶解混合及分散,利用高速分散盘的剪切力和高转速使固体与液体得到极好的分散均质效果。
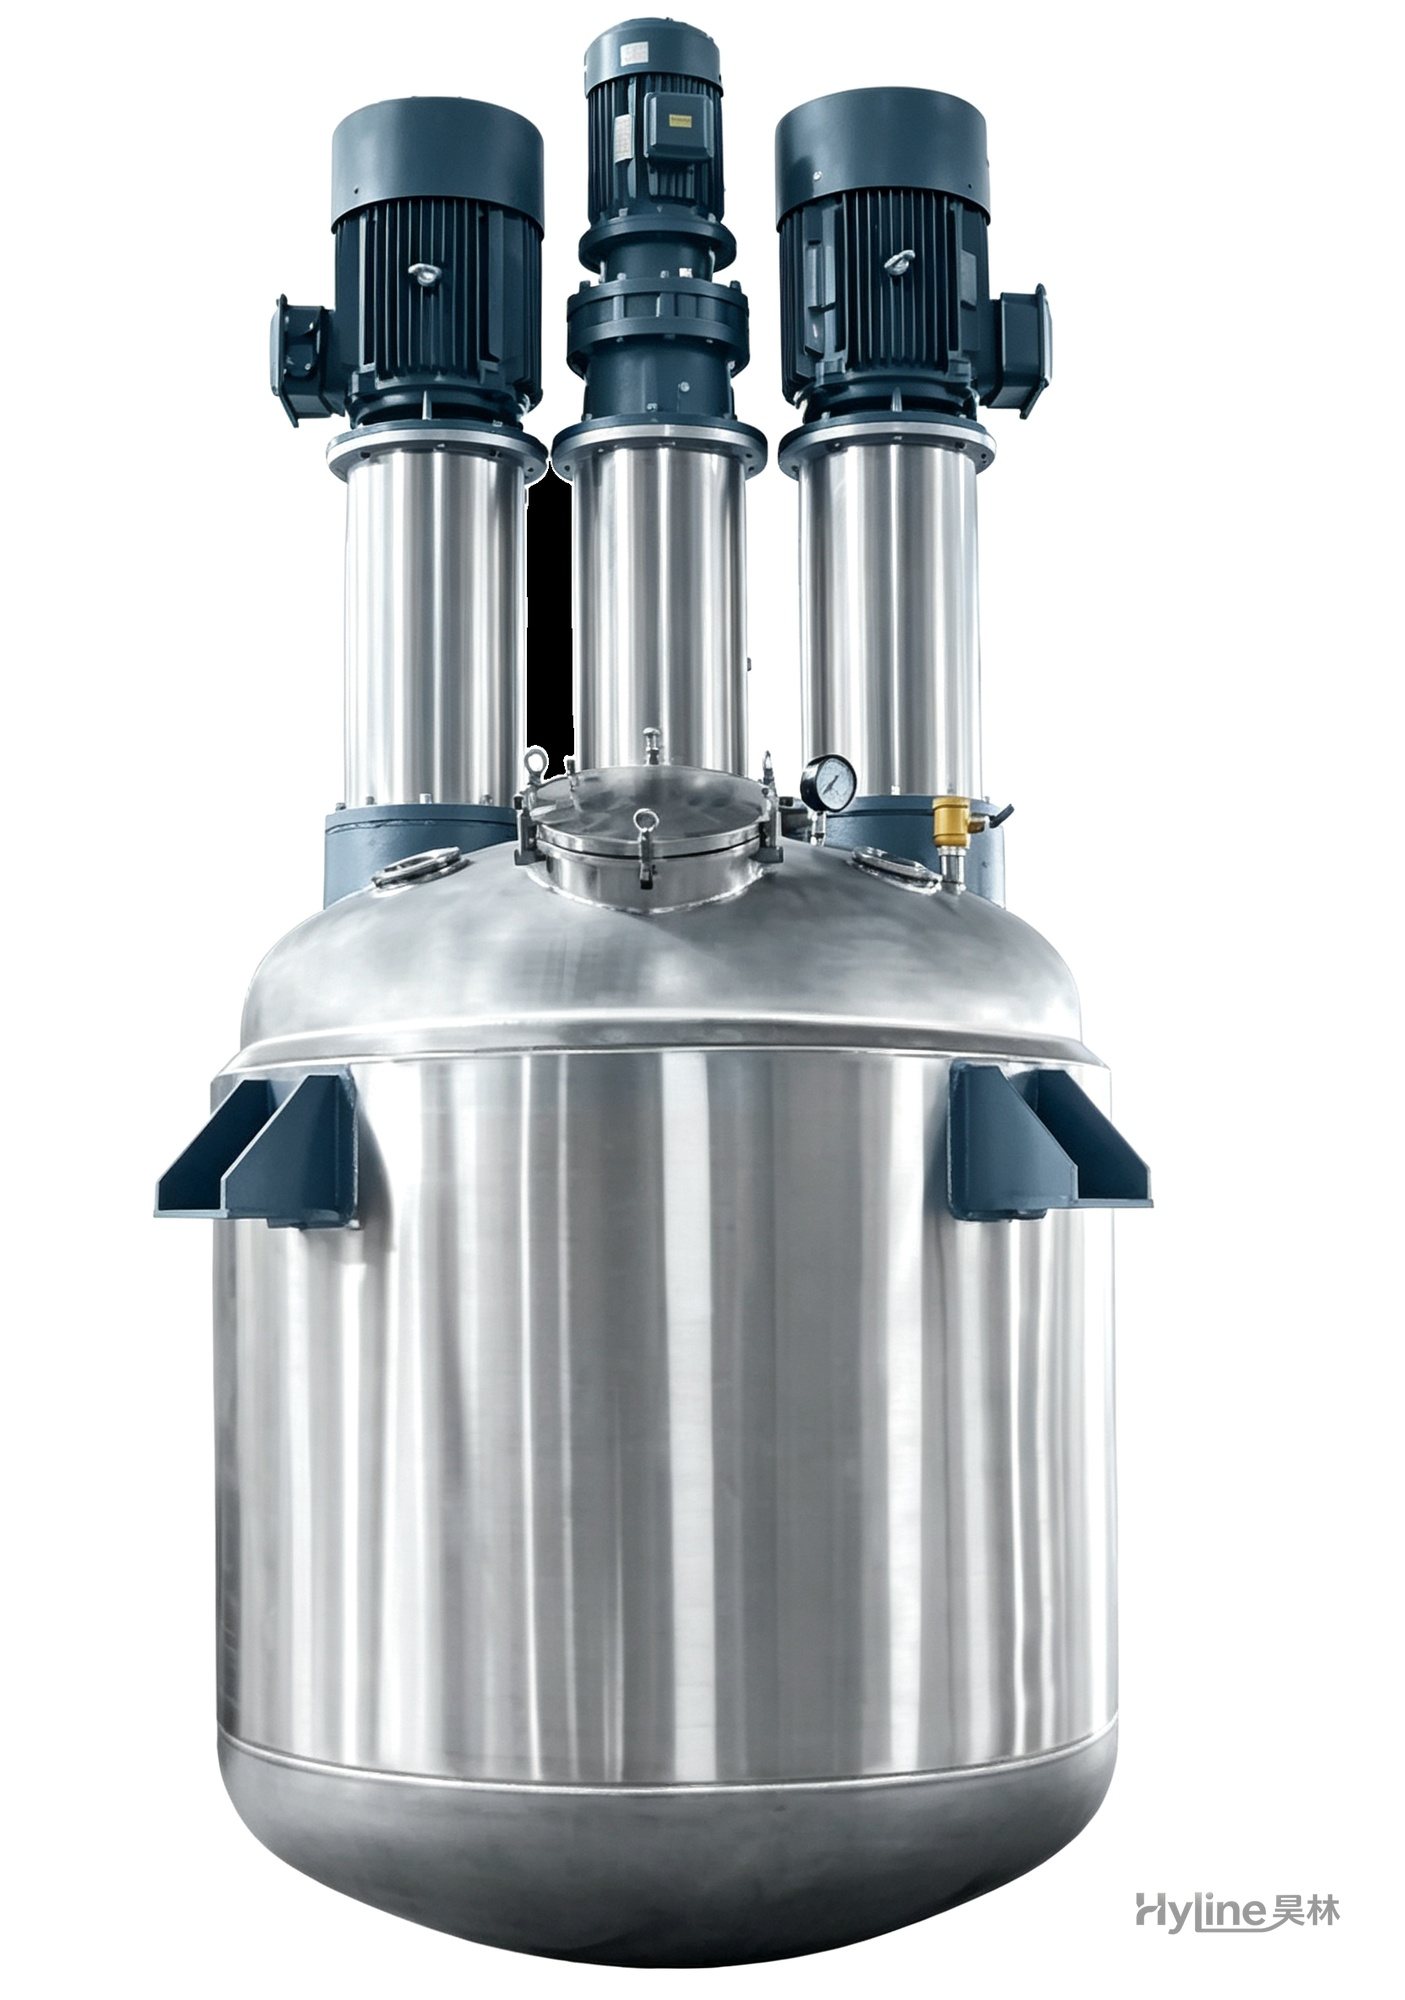
FS系列多功能分散釜
集低速强力搅拌与高速分散于一体,对中高粘度及触变性物料具有很好的适应性,搅拌、分散可同时进行。适用于物料搅拌、溶解、分散和调色。

TC系列调漆釜
适用于涂料行业色漆配色混合,以及其他行业液-液、液-固物料的混合。调色均匀、混合混溶性好、结构合理,有强力搅拌功能。

不锈钢拉缸(分散桶)
分散机、搅拌机等设备的配套搅拌容器,广泛用于油漆、涂料、胶粘剂、色浆、油墨、电子等行业。可选 201/304 材质,内外抛光,斜底侧出料设计排料干净。