
乳化罐的罐体结构怎么配?主搅拌、均质头与刮壁按膏体乳液工艺定
2026年10月16日
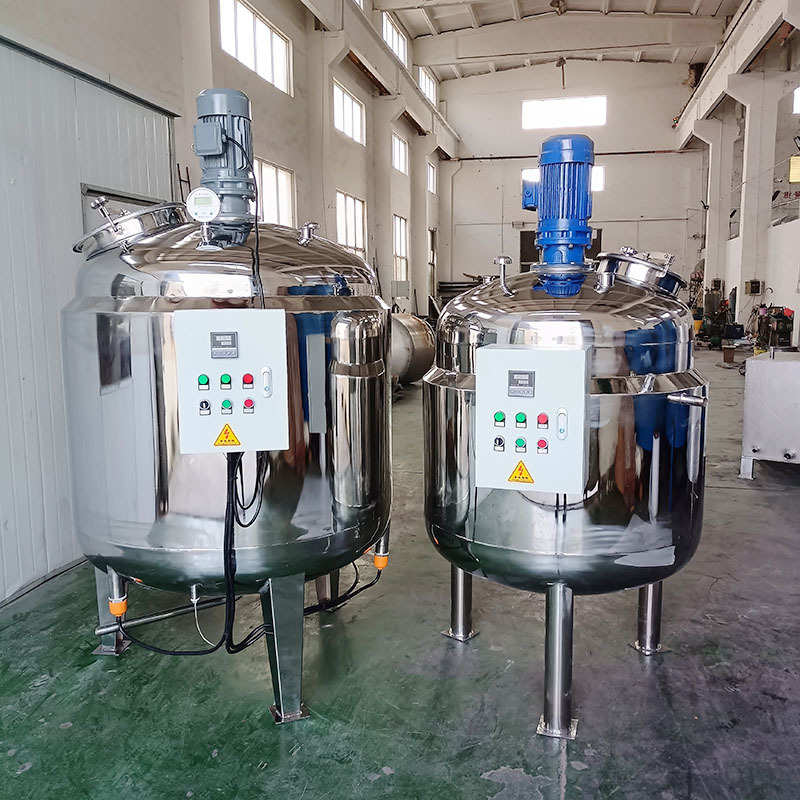
乳化罐(真空乳化机)是化妆品、制药、食品与精细化工生产膏霜、乳液、悬浮液的核心设备,作用是把水相、油相与乳化剂在受控温度与真空条件下混合、均质,得到稳定细腻的乳化体。罐体结构决定了一台乳化罐能处理什么物料、做出什么粒径与稳定性。采购选型时,罐体结构通常先定搅拌与均质组合,再定视镜、人孔与进出料口等附件。本文按膏体、乳液与低粘料三类典型工况,讲清罐体结构怎么配。
乳化罐的罐体结构包括哪些部分?
一句话结论:乳化罐罐体结构等于罐身与封头、夹套、搅拌系统(主搅拌+均质头+刮壁)、附件(视镜/人孔/进出料口)四大部分,搅拌与均质是核心。
罐身与封头决定容积与承压,一般容积从 50L 到 5000L 不等,按批次量定;夹套负责加热与冷却,按工艺温度范围选换热面积;搅拌系统完成混合与乳化,是结构配置的重点;附件服务于观察、检修与进出料。采购时先明确料液粘度、批次量、目标粒径与洁净要求,再倒推各部分结构。
主搅拌按什么工况配?
一句话结论:低粘乳液用上搅拌或中高速桨叶,膏霜类用锚式/框式主搅拌并配合刮壁,高粘料才考虑行星搅拌机。
主搅拌承担罐内宏观混合与传热。一般转速范围:锚式/框式搅拌 10-60 转/分,桨式 30-120 转/分,具体按物料粘度与罐径匹配;粘度越高,转速越低、桨叶越大。乳化罐主搅拌的核心作用是把物料推向均质头并保持罐内温度均匀,所以桨叶直径一般取罐径的 0.85-0.95 倍,与罐壁间隙 5-15 毫米。
案例角度:膏霜类(粘度通常 2000-50000 毫帕·秒)选锚式主搅拌加刮壁;乳液类(粘度通常 100-2000 毫帕·秒)选上搅拌或桨式主搅拌,均质头是乳化主力;低粘水剂类,普通桨式搅拌即可满足混合。
均质头(定转子)怎么选?
一句话结论:均质头按目标粒径与细度选,常规乳化用单层或多层定转子,粒径要求细时选高线速度结构。
均质头由定子与转子组成,靠高速剪切把油相打碎成细小液滴。线速度一般在 10-25 米/秒,转速 1500-3000 转/分,具体与均质头直径相关。目标粒径 1-5 微米的常规乳化,单层定转子够用;要求亚微米级或更细时,考虑多层定转子与更高线速度。均质时间一般 10-30 分钟,过长反而升温破乳。
案例角度:制药乳膏与高端护肤品,一般配多层定转子均质头,粒径控制更稳定;普通日化乳液,单层定转子即可满足,成本更省。
刮壁结构什么时候需要?
一句话结论:高粘膏霜与含固量高的料液需要刮壁,低粘乳液一般可不配。
刮壁是紧贴罐壁的聚四氟乙烯或金属刮板,随锚式搅拌转动,把罐壁与底部的物料刮向均质头,同时防止贴壁料受热过度、结焦变色。是否需要刮壁,看物料粘性与是否易贴壁:膏霜、软膏、含粉料浆体一般需要;流动性好的乳液与水剂料一般不需要。
配置提示:刮壁件要定期检查磨损,聚四氟刮板通常与罐壁间隙 1-3 毫米,磨损超限会影响刮净效果。
视镜、人孔与进出料口怎么定?
一句话结论:视镜按观察需求定数量与照明,人孔按容积与检修需求定,进出料口按物料特性定口径与形式。
视镜一般装在罐身侧面,配灯视镜便于观察乳化状态;容积较大或需分段观察时加装第二视镜。人孔按容积定:一般 500L 以上配人孔,直径 300-500 毫米,便于清洗与检修。进料口:水相、油相、粉体进料口分开设置,粉体进料常配投料斗与除尘接口;出料口按物料粘度定,高粘膏霜常用底部出料配气动阀或倾斜出料,低粘料可用罐底阀直接出料。
案例角度:制药洁净要求高的乳化罐,人孔与视镜多采用快开结构与卫生级接口,便于 CIP/SIP 清洗。
夹套与换热面积怎么定?
一句话结论:夹套换热面积按升温时间、温差与料液粘度算,一般按每立方米料液 0.5-1.5 平方米配,高粘料取大值。
乳化过程需要加热升温、保温与冷却,夹套是主要换热途径。换热面积与升温速度、夹套传热系数相关:夹套传热系数一般 200-600 瓦/(平方米·开尔文)(按介质与搅拌强度,高粘料传热差、取低值);目标升温时间越短、料液粘度越高,所需面积越大。一般经验按每立方米料液配 0.5-1.5 平方米夹套面积,高粘膏霜与需要快速升温的工艺取上限。换热面积不足时,可考虑加大搅拌强度与加装罐内盘管弥补,但盘管会占用容积并增加清洗点。
真空脱泡什么时候配?
一句话结论:膏霜、高粘料与对气泡敏感的乳液配真空脱泡,真空度一般 -0.06 至 -0.09 兆帕,脱泡放在乳化后期进行。
真空脱泡的作用是抽走搅拌与均质裹入的气泡,避免成品表面起泡、膏体疏松。需要真空脱泡的工况:高粘膏霜均质后容易裹气,高端乳液对气泡敏感,制药与食品乳化有洁净与外观要求;普通低粘水剂料气泡容易上浮消散,可不配。真空度一般 -0.06 至 -0.09 兆帕,脱泡时间 5-15 分钟,在乳化后期、破真空前进行;脱泡时降低搅拌转速,避免再次裹气。
洁净要求怎么落实到结构?
一句话结论:洁净要求体现在内壁抛光、圆角过渡、CIP 喷淋与快开接口四点上,制药与食品乳化按卫生级设计。
内壁与搅拌桨接触面抛光,粗糙度一般 Ra≤0.4 微米(卫生级要求高时到 Ra≤0.2 微米);罐内死角与尖角改圆角过渡,减少残留;配 CIP 喷淋球与清洗液回水口,人孔与视镜用快开结构,方便拆洗;接触料液密封件选食品级材质。洁净要求逐条写进技术协议,验收时按图纸与表面粗糙度检测结果核对。
罐体材质怎么选?
一句话结论:常规膏霜乳液用 316L 不锈钢,接触强酸强碱或高温高压按介质升级材质,卫生级应用选 316L 电解抛光。
316L 不锈钢耐腐蚀与卫生性兼顾,是乳化罐常规选择;接触强酸、含氯介质或高温高压工况,按介质选 316L 加表面处理或更高等级材质;食品与制药卫生级应用选 316L 电解抛光,内壁致密、不易挂料。密封件、垫片与软管按介质与温度选三元乙丙、氟橡胶或食品级硅胶。材质选择要同时考虑料液腐蚀性与清洗剂相容性,避免清洗时加速腐蚀。
定容与批次量怎么衔接?
一句话结论:罐体容积按批次量除以装料系数定,装料系数一般 0.6-0.8,留出泡沫、均质与真空波动空间。
装料系数是批次量与罐体容积的比例,乳化罐一般取 0.6-0.8:高粘膏霜泡沫少取 0.75-0.8,易起泡物料取 0.6-0.7。批次量确定后,罐体容积等于批次量除以装料系数;例如批次量 1000 升、装料系数 0.7,罐体容积约 1430 升,向上取整到标准容积 1500 升。定容时要同时核对电机功率、均质头能力与夹套面积是否随容积同步放大,避免小罐参数照搬大罐。
膏体、乳液与低粘料三类工况怎么配?
一句话结论:膏体等于锚式主搅拌加刮壁加多层均质头;乳液等于桨式主搅拌加单层均质头;低粘料用桨式搅拌即可,按需配真空。
三类工况的配置差异主要在搅拌与均质:膏霜类对剪切与刮壁要求高,均质头线速度与时间要精细控制;乳液类以均质为主,主搅拌辅助循环;低粘料以混合为主,可不配刮壁。真空系统一般按脱泡要求选:膏霜与高端乳液常配真空脱泡,低粘水剂料视工艺定。罐体结构配置没有统一答案,按物料参数倒推,配置表逐项核对,选型结果才经得起放大验证。
乳化罐的罐体结构配置,核心是搅拌与均质组合同物料粘度、目标粒径的匹配。把这三项定准,视镜、人孔与进出料口按工艺补齐,一台乳化罐就能稳定地支撑膏体与乳液生产,也可纳入成套产线整体交付。
延伸阅读
本文由昊林盛达设备制造有限公司(hyline.cn)提供,主营不锈钢反应釜、搅拌罐、储罐、分散机、浓缩罐及化工整线配套,支持非标定制。
本文相关问答
来自本文的高频问题与解答
一句话结论:乳化罐罐体结构等于罐身与封头、夹套、搅拌系统(主搅拌+均质头+刮壁)、附件(视镜/人孔/进出料口)四大部分,搅拌与均质是核心。
相关产品

GJD系列乳化分散机
适用于涂料、油墨、农药、造纸等行业物料的乳化、混合与分散,通过强力高速剪切,短时间内使物料达到要求的细度与均匀度。
TSJ系列同心双轴搅拌机
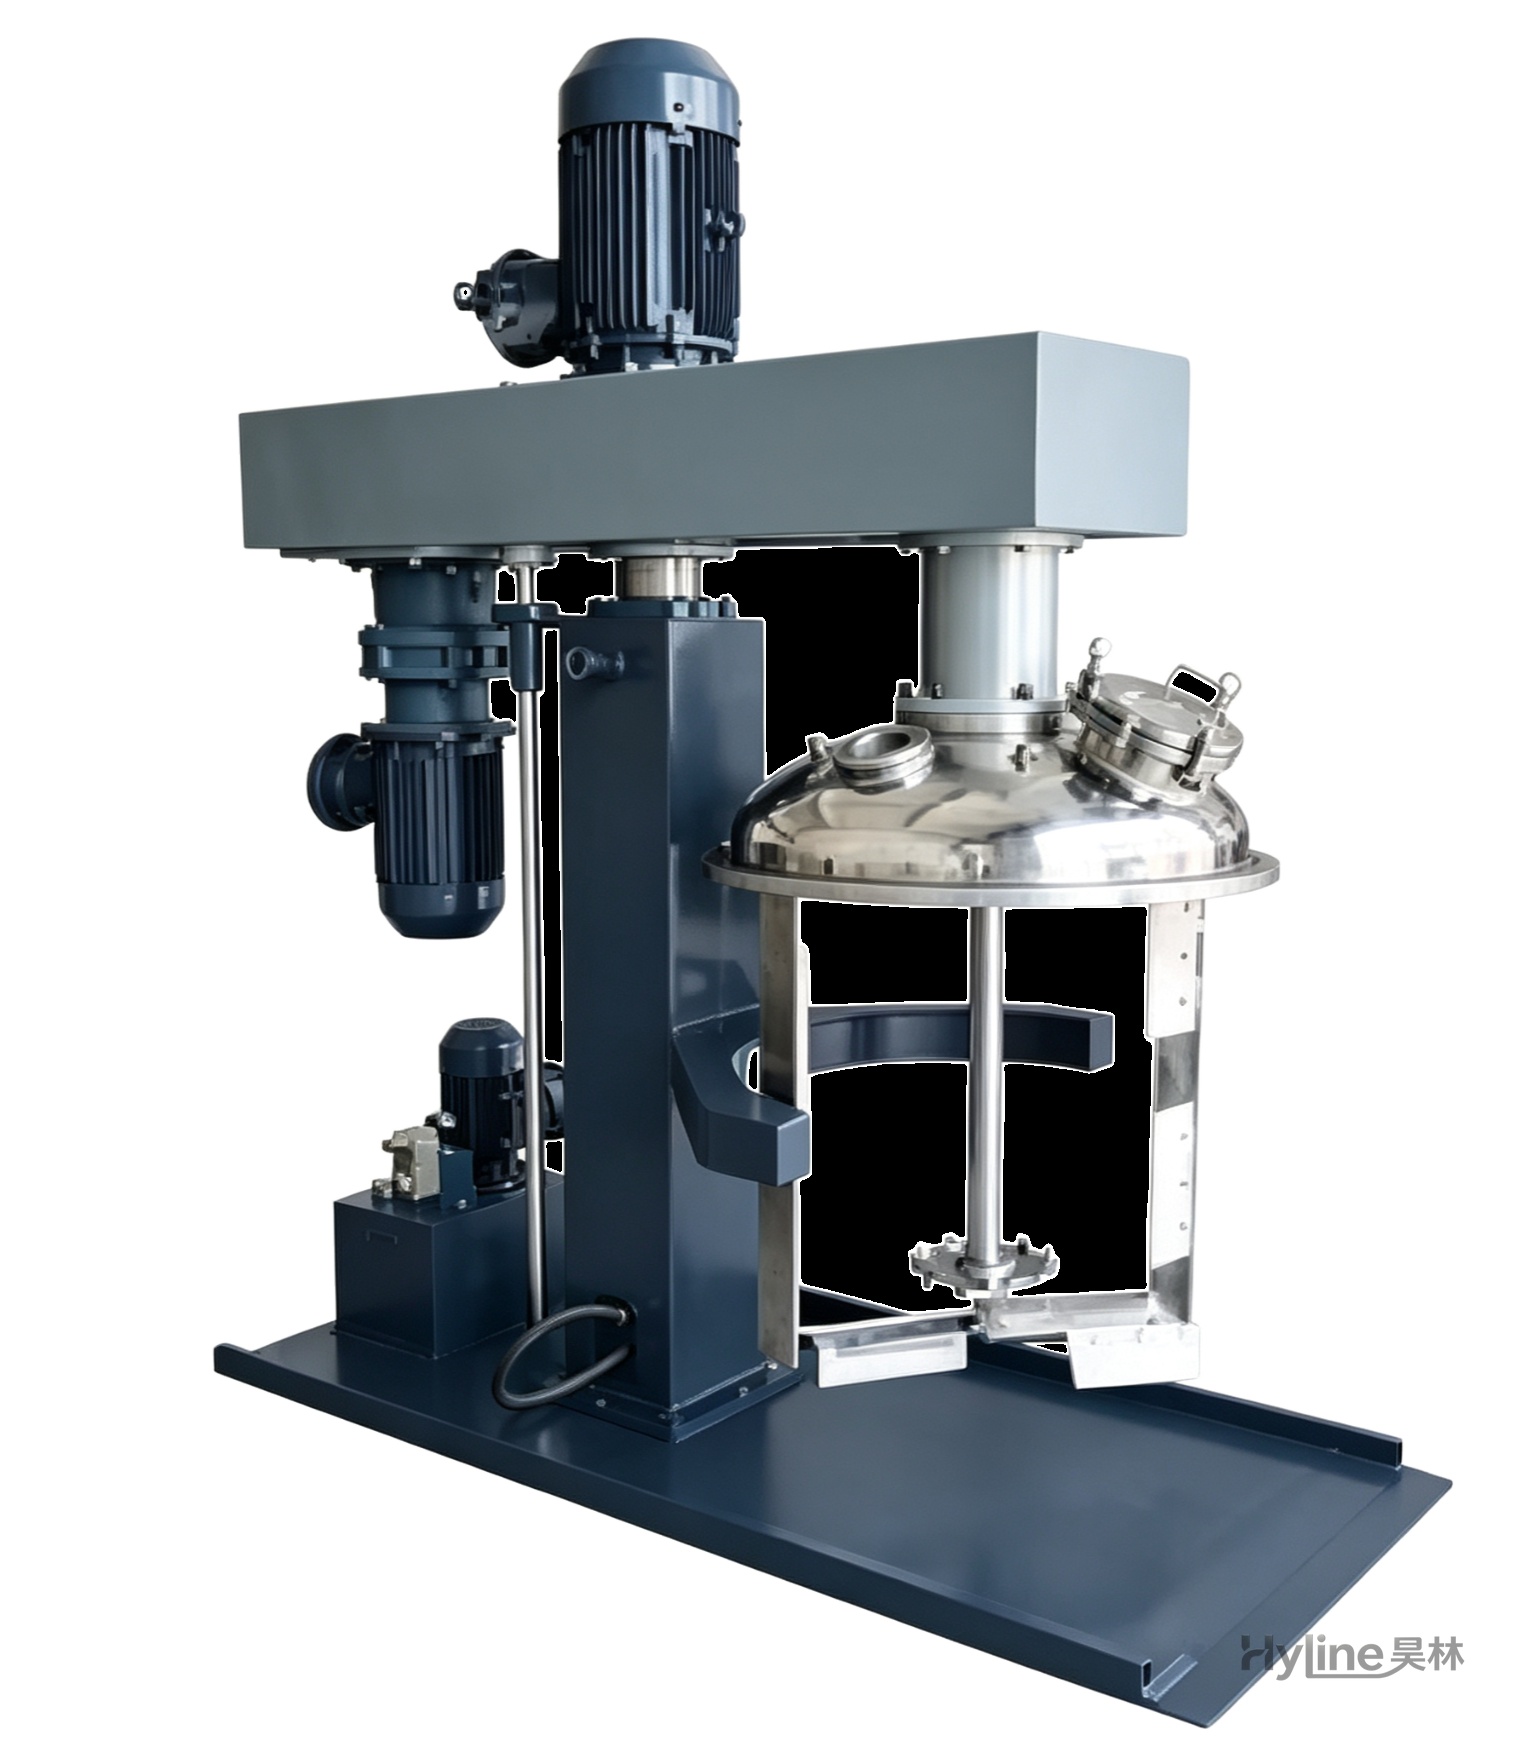
适用于 3000-20000cps 低中高粘度物料搅拌混合,低速桨叶带特氟龙刮板刮清桶壁并把物料推向中央,高速锯齿叶轮强力分散,高低速可单独运转。
XJB系列行星搅拌机
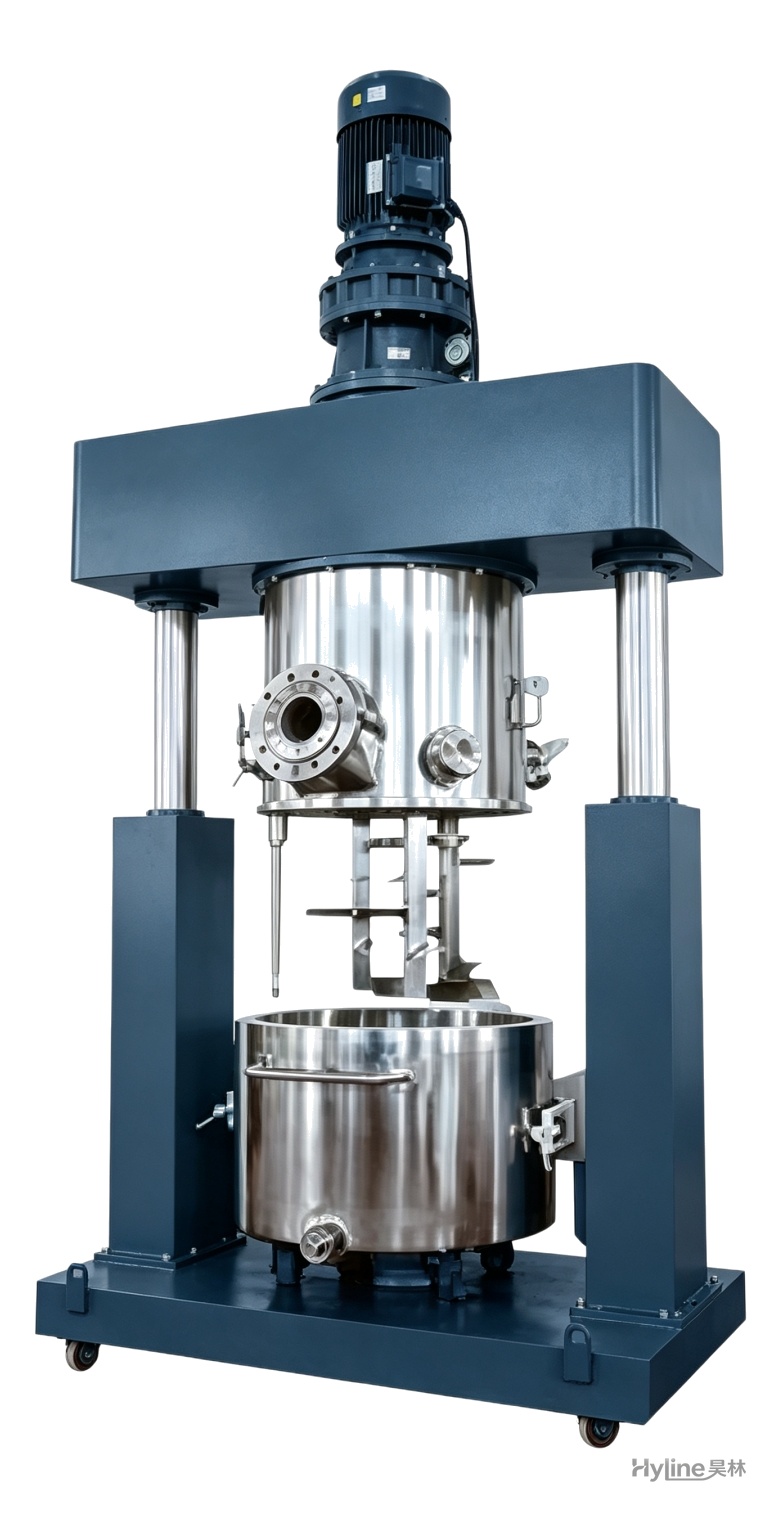
行星桨叶在绕釜体自转和公转,使物料在釜体内作复杂运动,搅拌均匀、无死角、出料方便。适配 10000-8000000cps 超高粘度膏体,用于硅酮胶、聚氨酯胶、液体硅胶、电子胶等。

不锈钢拉缸(分散桶)
分散机、搅拌机等设备的配套搅拌容器,广泛用于油漆、涂料、胶粘剂、色浆、油墨、电子等行业。可选 201/304 材质,内外抛光,斜底侧出料设计排料干净。

夹套反应釜
化工生产中典型的主体反应设备,通过搅拌、加热、冷却对多种物料进行分散混合,从而进行反应聚合。夹套通入导热油/蒸汽加热或冷却水降温,精确控制反应温度。