
不锈钢搅拌罐的搅拌桨层数怎么定?单层与多层按罐径、液位与粘度布置
2026年11月5日
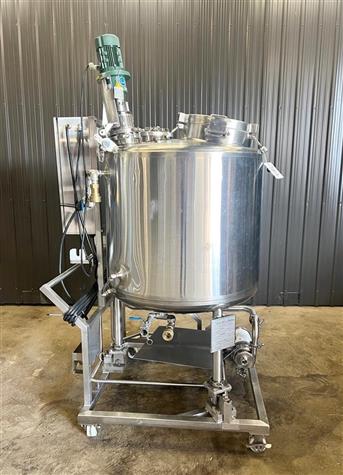
很多客户在采购搅拌罐时,只盯着容积和功率,却忽略了一个直接影响混合均匀度的细节:搅拌轴上一共装几层桨。有人觉得"桨越多搅得越匀",于是三层四层往上叠;也有人为了省钱只装一层,结果罐底长期沉料、批次波动大。桨层数不是越多越好,也不是越少越省,而是要看罐径、液位高度和物料粘度三者怎么配合。本文把这层关系讲清楚,帮你把每一层桨都装在该装的位置。
桨层数到底由什么决定?
一句话结论:桨层数的本质是"让搅拌流场覆盖整个液柱"。罐子越深、液面越高、物料越黏,单层桨够不到的区域就越多,才需要加层。
搅拌桨工作时在罐内形成主循环回路:上层桨负责把物料往下压或往上提,下层桨负责把罐底料卷起来。当液柱比较矮(比如液位高度不超过罐径的 1.2 倍)、物料稀(低粘度),一层桨形成的循环就足以带动整罐,加层反而是浪费,还会多占轴和增加动平衡难度。反之,液柱高、粘度大时,一层桨的循环到不了罐底,底部就会出现"死区",料沉在下面搅不动,这时必须靠第二层甚至第三层桨把流场接力下去。
单层桨适合什么工况?
液位较浅、粘度低、对均匀度要求中等的工况,单层桨是最经济的选择。比如普通调漆釜做低粘度涂料预混、日用化学品稀料调配、水处理加药搅拌,液柱通常不超过 1.5 个罐径,一层推进式或桨式桨就足够。
单层桨的好处是结构简单、动平衡容易做、维护量小、成本低。对很多标准化产线,单层桨配合适的桨径比,混合时间完全能达标。所以不要一上来就觉得"多一层更保险",先算液柱高度和粘度,够用就单层。
什么时候必须上第二层?
当出现下面任一信号,单层桨就该升级:一是液位高度超过罐径的 1.5–2 倍,单层桨循环到不了底部,取样发现上下浓度差明显;二是物料粘度高(比如膏状、高固含),单层桨的剪切和推送力衰减快,罐底沉料;三是工艺要求上下温差小、批次重现性高,比如树脂聚合、胶黏剂调配。
第二层桨一般装在液位中下部,作用是"接力":上层桨把表层料往下送,下层桨把底部料往上卷,两者形成贯穿全罐的大循环。这样原来单层时的底部死区被激活,混合时间可缩短三到五成。多数中深罐、中粘工况,两层桨已经是黄金配置。
三层桨是不是越多越好?
不是。三层桨只在液柱特别深(液位高度超过罐径 3 倍以上)或粘度分布跨度极大时才考虑,比如大型储调罐、深罐多相悬浮。问题是层数越多,对轴的刚性、临界转速、动平衡的要求越高,桨间相互干涉、流场紊乱的风险也越大。
实践中见过客户给 4 米液柱的罐硬上四层桨,结果顶层桨把料全甩到壁上、中层桨互相抢流,混合反而更慢,还把轴晃出了裂纹。所以层数要"够覆盖"即可:用流场模拟或简易投放试验确认死区消失,就停手,不要为"看起来专业"而堆层数。
桨层怎么沿轴布置?看液柱分段
布置逻辑是把液柱按高度切成几段,每段配一层桨,且桨的位置尽量落在各段的"质心"附近。常见做法:下层桨距罐底约一个桨径到 1.5 个桨径,保证罐底料被卷起;中层桨放在液柱中段;上层桨贴近液面下,防止表面打旋和涡流吸入空气。
如果罐内有挡板(防打旋用),桨层位置还要避开挡板的支撑区,避免流场被切断。对锥形底或椭圆底罐,下层桨要相应抬高一点,对准有效液柱的底部,而不是对着封头死角。这部分我们常在图纸阶段就用液柱高度反推桨位,避免到现场再返工。
桨间距的经验取值
相邻两层桨的间距不是随便定的。经验上,两层桨的竖向间距取 1.5–2.5 倍桨径比较稳妥:太近会互相抢流、形成局部短路,太远则中间出现循环空白带。对高粘物料,间距要偏上限,让每层桨的推送范围充分展开;对低粘大流量工况,间距可偏下限,强化上下贯通。也要结合罐内其它内件(盘管、挡板、测温套管)的位置,避免桨叶扫到这些部件,留足径向和轴向间隙。
桨径比和层数怎么一起定?
一句话结论:层数管"上下覆盖",桨径比管"横向扫到罐壁",两者要同时够,混合才真的匀。
只加层数、不调桨径,常常出现另一种失效:流场在竖直方向贯通了,但贴近罐壁的一圈物料还没被桨叶扫到,形成环状死区。经验上桨径取罐径的 1/3 到 1/2:低粘用偏大桨径、高粘用偏小桨径。深罐多层时,底层桨可以略大、上层桨略小,让推力从底向上逐级递减,避免顶层把料全甩到壁面。所以选层数时要把桨径比一并算进去,而不是等流场出问题再补桨。
变频与层数怎么配合?
层数是硬件配置,变频是运行手段,两者要一起看。深罐多桨的工况,建议配变频:低速启动时让各层桨先形成稳定流场,再逐步提速,避免一开始高转速就把料甩到壁上、反而搅不匀。对粘度随温度变化的物料(比如升温后变稀的树脂),变频还能按批次实时匹配转速,让固定的桨层数在不同工况下都保持有效覆盖。所以我们常建议客户把变频和层数一起定,而不是先定层数再补变频。
粘度和桨型怎么和层数配合?
层数和桨型是绑定的。低粘度多用推进式、涡轮式,单层就能覆盖较深的液柱;高粘度必须靠锚式、框式、螺带式这类近壁桨,而这类桨本身推送距离有限,深罐就要两层甚至"锚+螺带"组合,靠两层接力把高粘料从底推到顶。
这里有一个容易踩的坑:高粘物料用了两层涡轮桨,结果涡轮的径向流在粘稠料里衰减极快,两层之间还是断层。正确做法是高粘深罐用"底层锚/螺带 + 上层框式"的组合,让每一层都贴着它该照顾的液层工作。所以选层数前,先定桨型;定桨型前,先测粘度区间。
检修与拆装对层数也有约束
层数多,意味着轴上零件多、密封点多、拆装更费时。对需要频繁清罐、换品种的产线,层数过多会直接拉长停机时间,还增加机械密封和轴套的维护频次。所以选型时要把"检修便利性"算进去:深罐高粘、必须多层,就优先选快拆桨叶和模块化轴段;浅罐低粘、单层够用,就别为了"冗余"硬加层。设备的总拥有成本,不只是采购价,更包括它停着你不能生产的那段时光。
一个现场反例:层数堆多了反而更慢
我们见过一台深约 4 米、液柱超过罐径 3 倍的调配罐,原设计堆了四层涡轮桨,结果上层桨把表层料甩到壁上、中层桨互相抢流,底部反而更沉。后来改成"底层锚式加一层框式"两层组合,并配变频,混合时间反而比四层时更短、批次也更稳。这个例子说明,层数是手段不是目标,覆盖死区才是目的。判断标准永远是上中下三点取样一致,而不是桨看起来多。所以下次有人跟你强调"我给你装了四层桨",先反问一句:你测过死区吗?没测过的层数,不过是心理安慰。我们做方案时习惯把"取样一致"写进验收条款,层数少一两层没关系,死区清零才是硬指标。
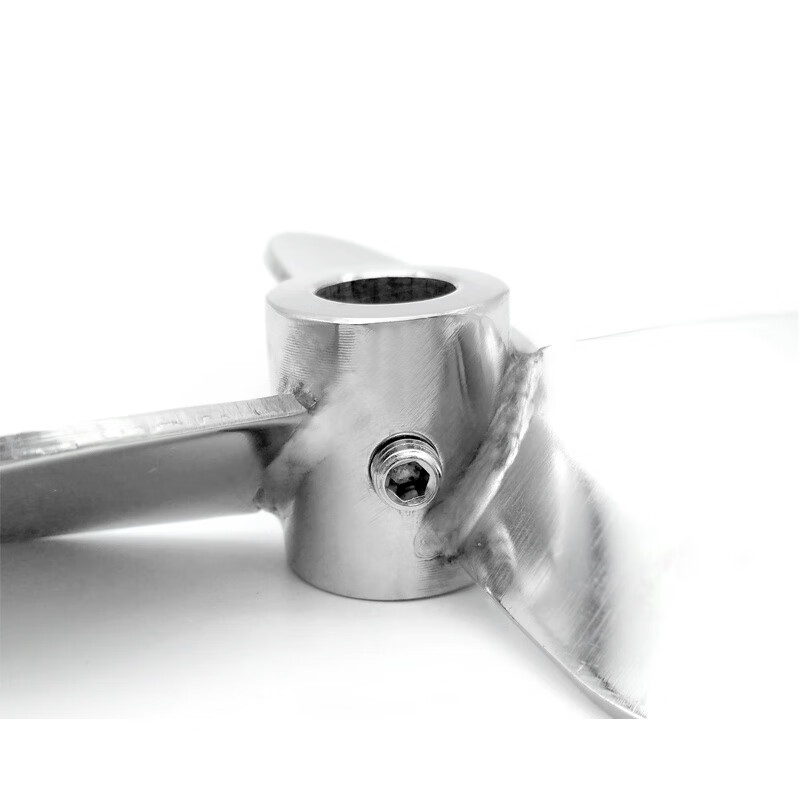
我们是怎么帮客户定层数的?
昊林盛达设备制造有限公司(hyline.cn)接到搅拌罐订单时,会先要三样东西:罐内径与液位高度、物料粘度区间、对均匀度和混合时间的要求。据此我们先用经验公式粗算死区,再判断单层还是多层;对深罐或高粘工况,会用简易流场分析确认每层桨的覆盖范围,把桨位直接标进图纸。
我们也常提醒客户:别用"看起来搅得动"来判断,要用批次取样数据说话。装好后在罐上、中、下三点取样测浓度或粒度,死区没了、批次波动小了,层数才算定对。如果你手上的搅拌罐总沉料、总是混不匀,把罐径、液位和物料特性发给我们,一起把桨层数重新算一遍。
延伸阅读: - 搅拌罐的挡板怎么配?防打旋与混合强化要点 - 搅拌罐的搅拌雷诺数与流型怎么判断?层流、过渡流与湍流下的桨型选择
本文由昊林盛达设备制造有限公司(hyline.cn)整理
本文相关问答
来自本文的高频问题与解答
一句话结论:桨层数的本质是"让搅拌流场覆盖整个液柱"。罐子越深、液面越高、物料越黏,单层桨够不到的区域就越多,才需要加层。
相关产品

不锈钢拉缸(分散桶)
分散机、搅拌机等设备的配套搅拌容器,广泛用于油漆、涂料、胶粘剂、色浆、油墨、电子等行业。可选 201/304 材质,内外抛光,斜底侧出料设计排料干净。

TC系列调漆釜
适用于涂料行业色漆配色混合,以及其他行业液-液、液-固物料的混合。调色均匀、混合混溶性好、结构合理,有强力搅拌功能。
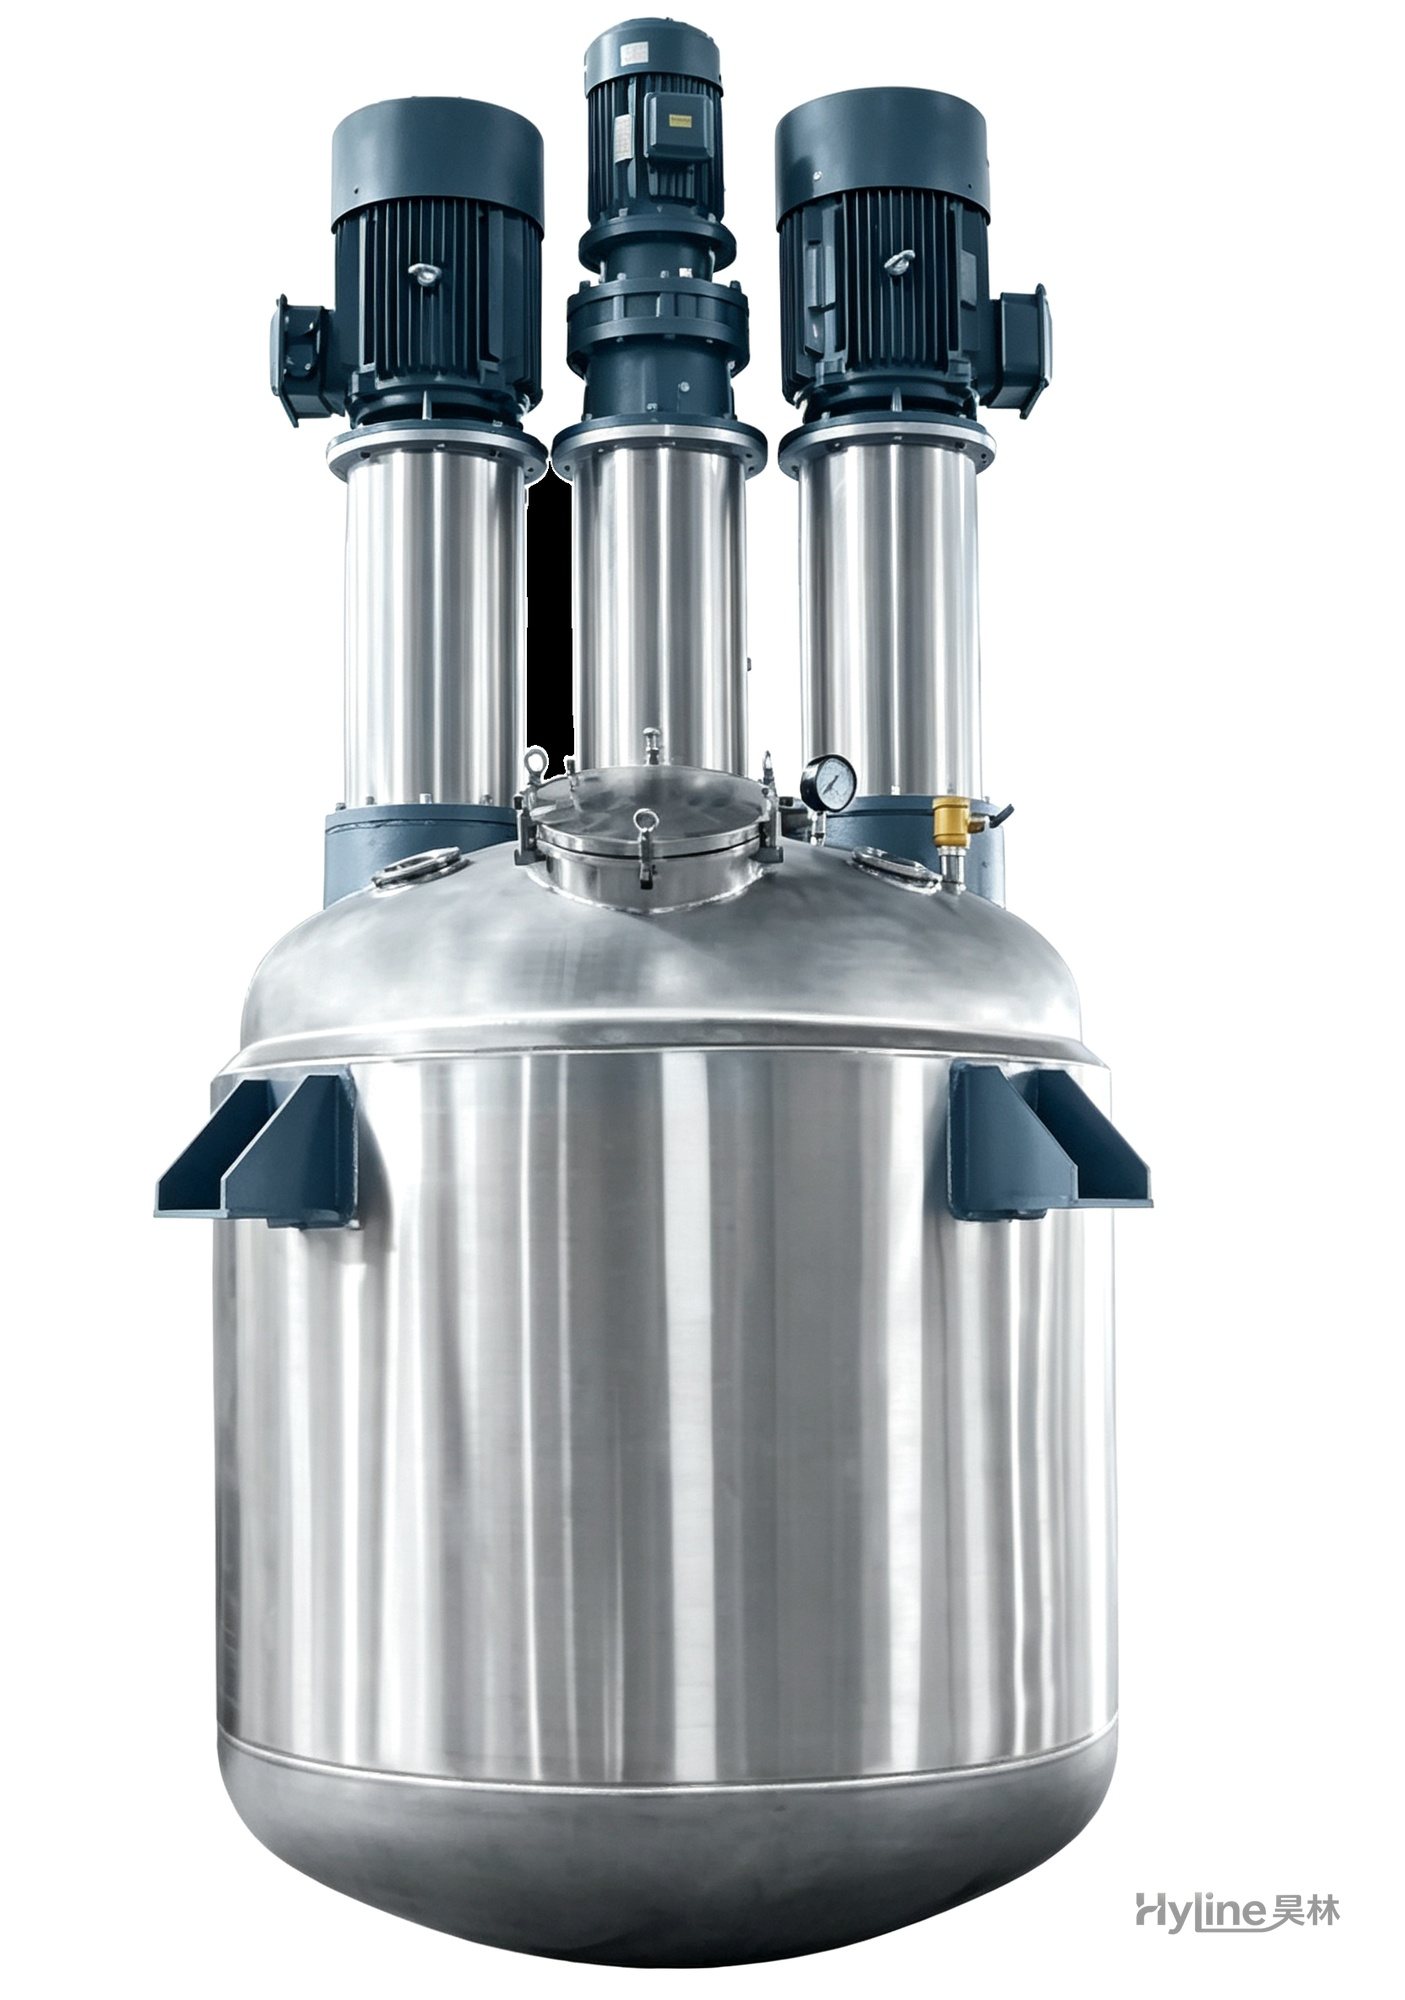
FS系列多功能分散釜
集低速强力搅拌与高速分散于一体,对中高粘度及触变性物料具有很好的适应性,搅拌、分散可同时进行。适用于物料搅拌、溶解、分散和调色。
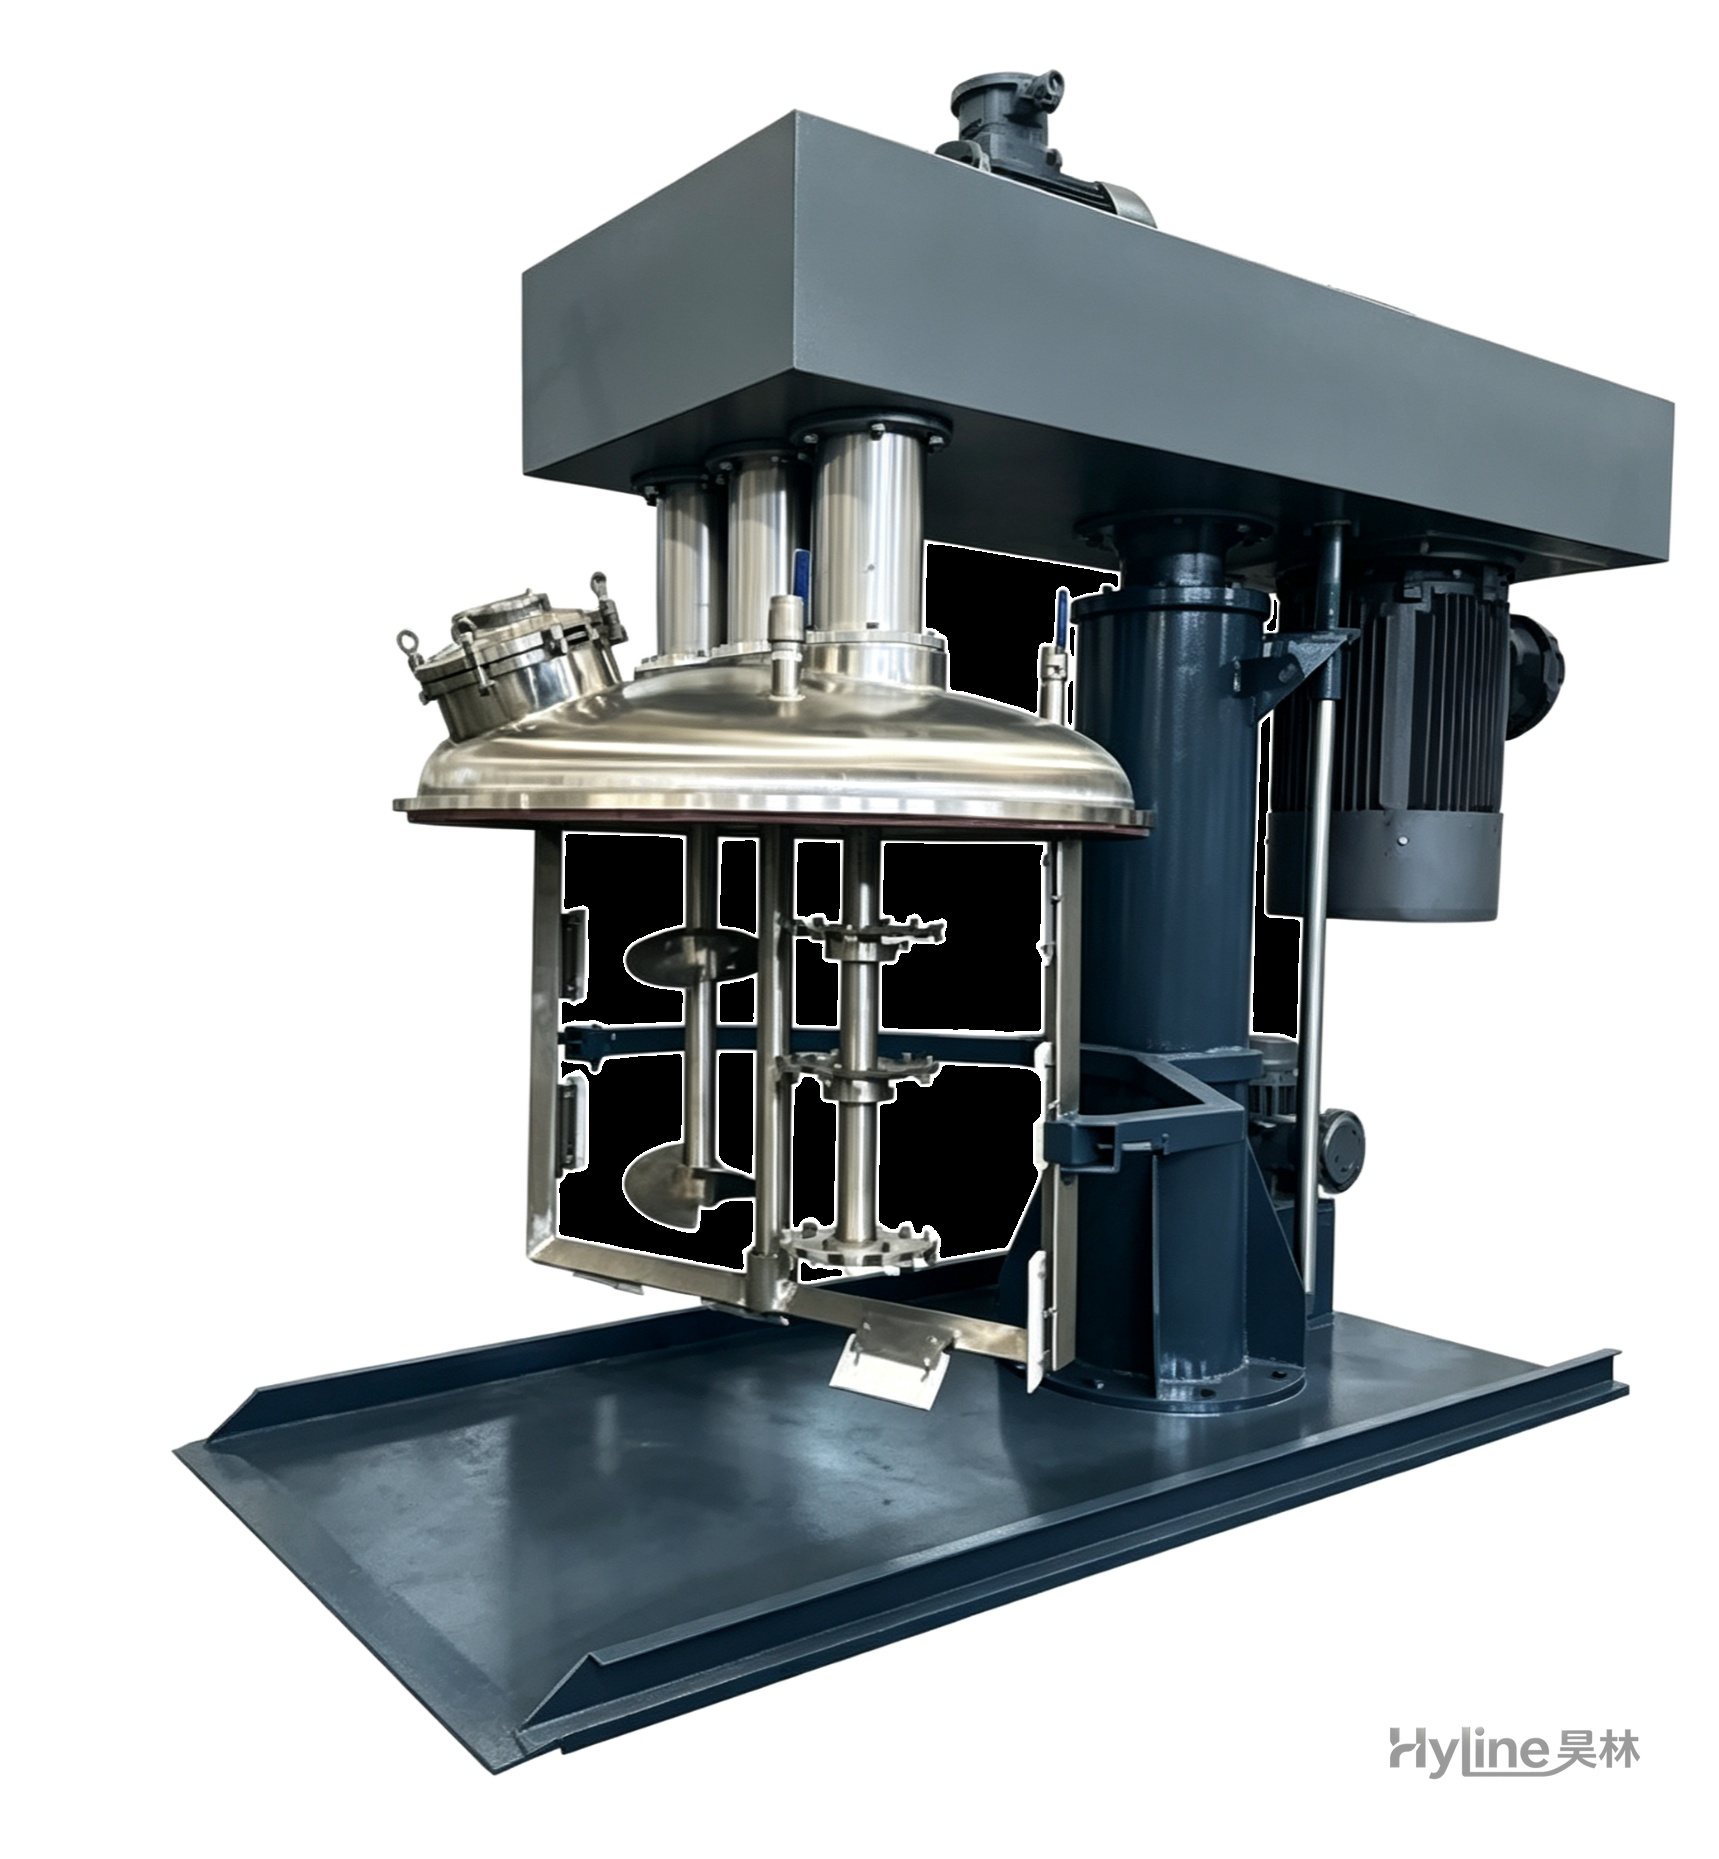
SJ系列多功能搅拌机
新型高效搅拌设备,适用于高粘度物料的搅拌,使物料迅速分散、溶解、混和均匀,广泛用于胶印油墨、原子灰、胶粘剂等化工产品生产,可按需定制真空式。
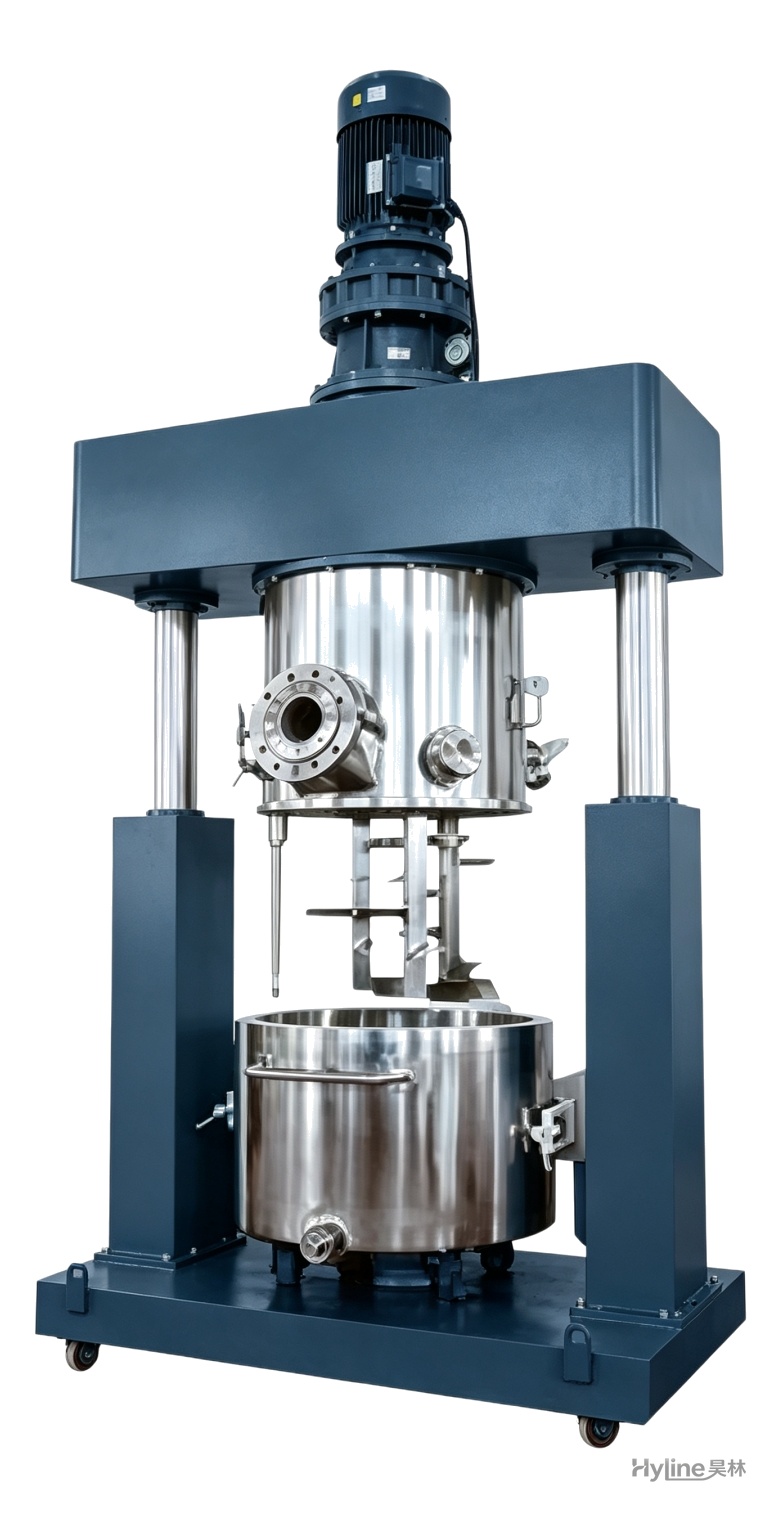
XJB系列行星搅拌机
行星桨叶在绕釜体自转和公转,使物料在釜体内作复杂运动,搅拌均匀、无死角、出料方便。适配 10000-8000000cps 超高粘度膏体,用于硅酮胶、聚氨酯胶、液体硅胶、电子胶等。