搅拌罐的罐内盘管怎么布置?加热盘管与搅拌流场的配合要点
2026年11月10日
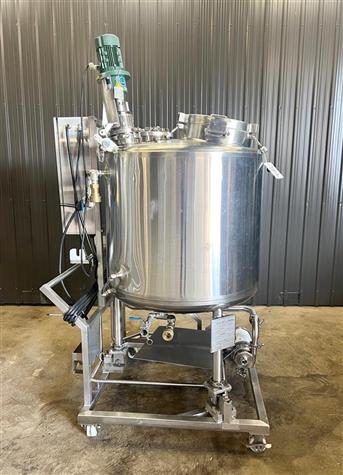
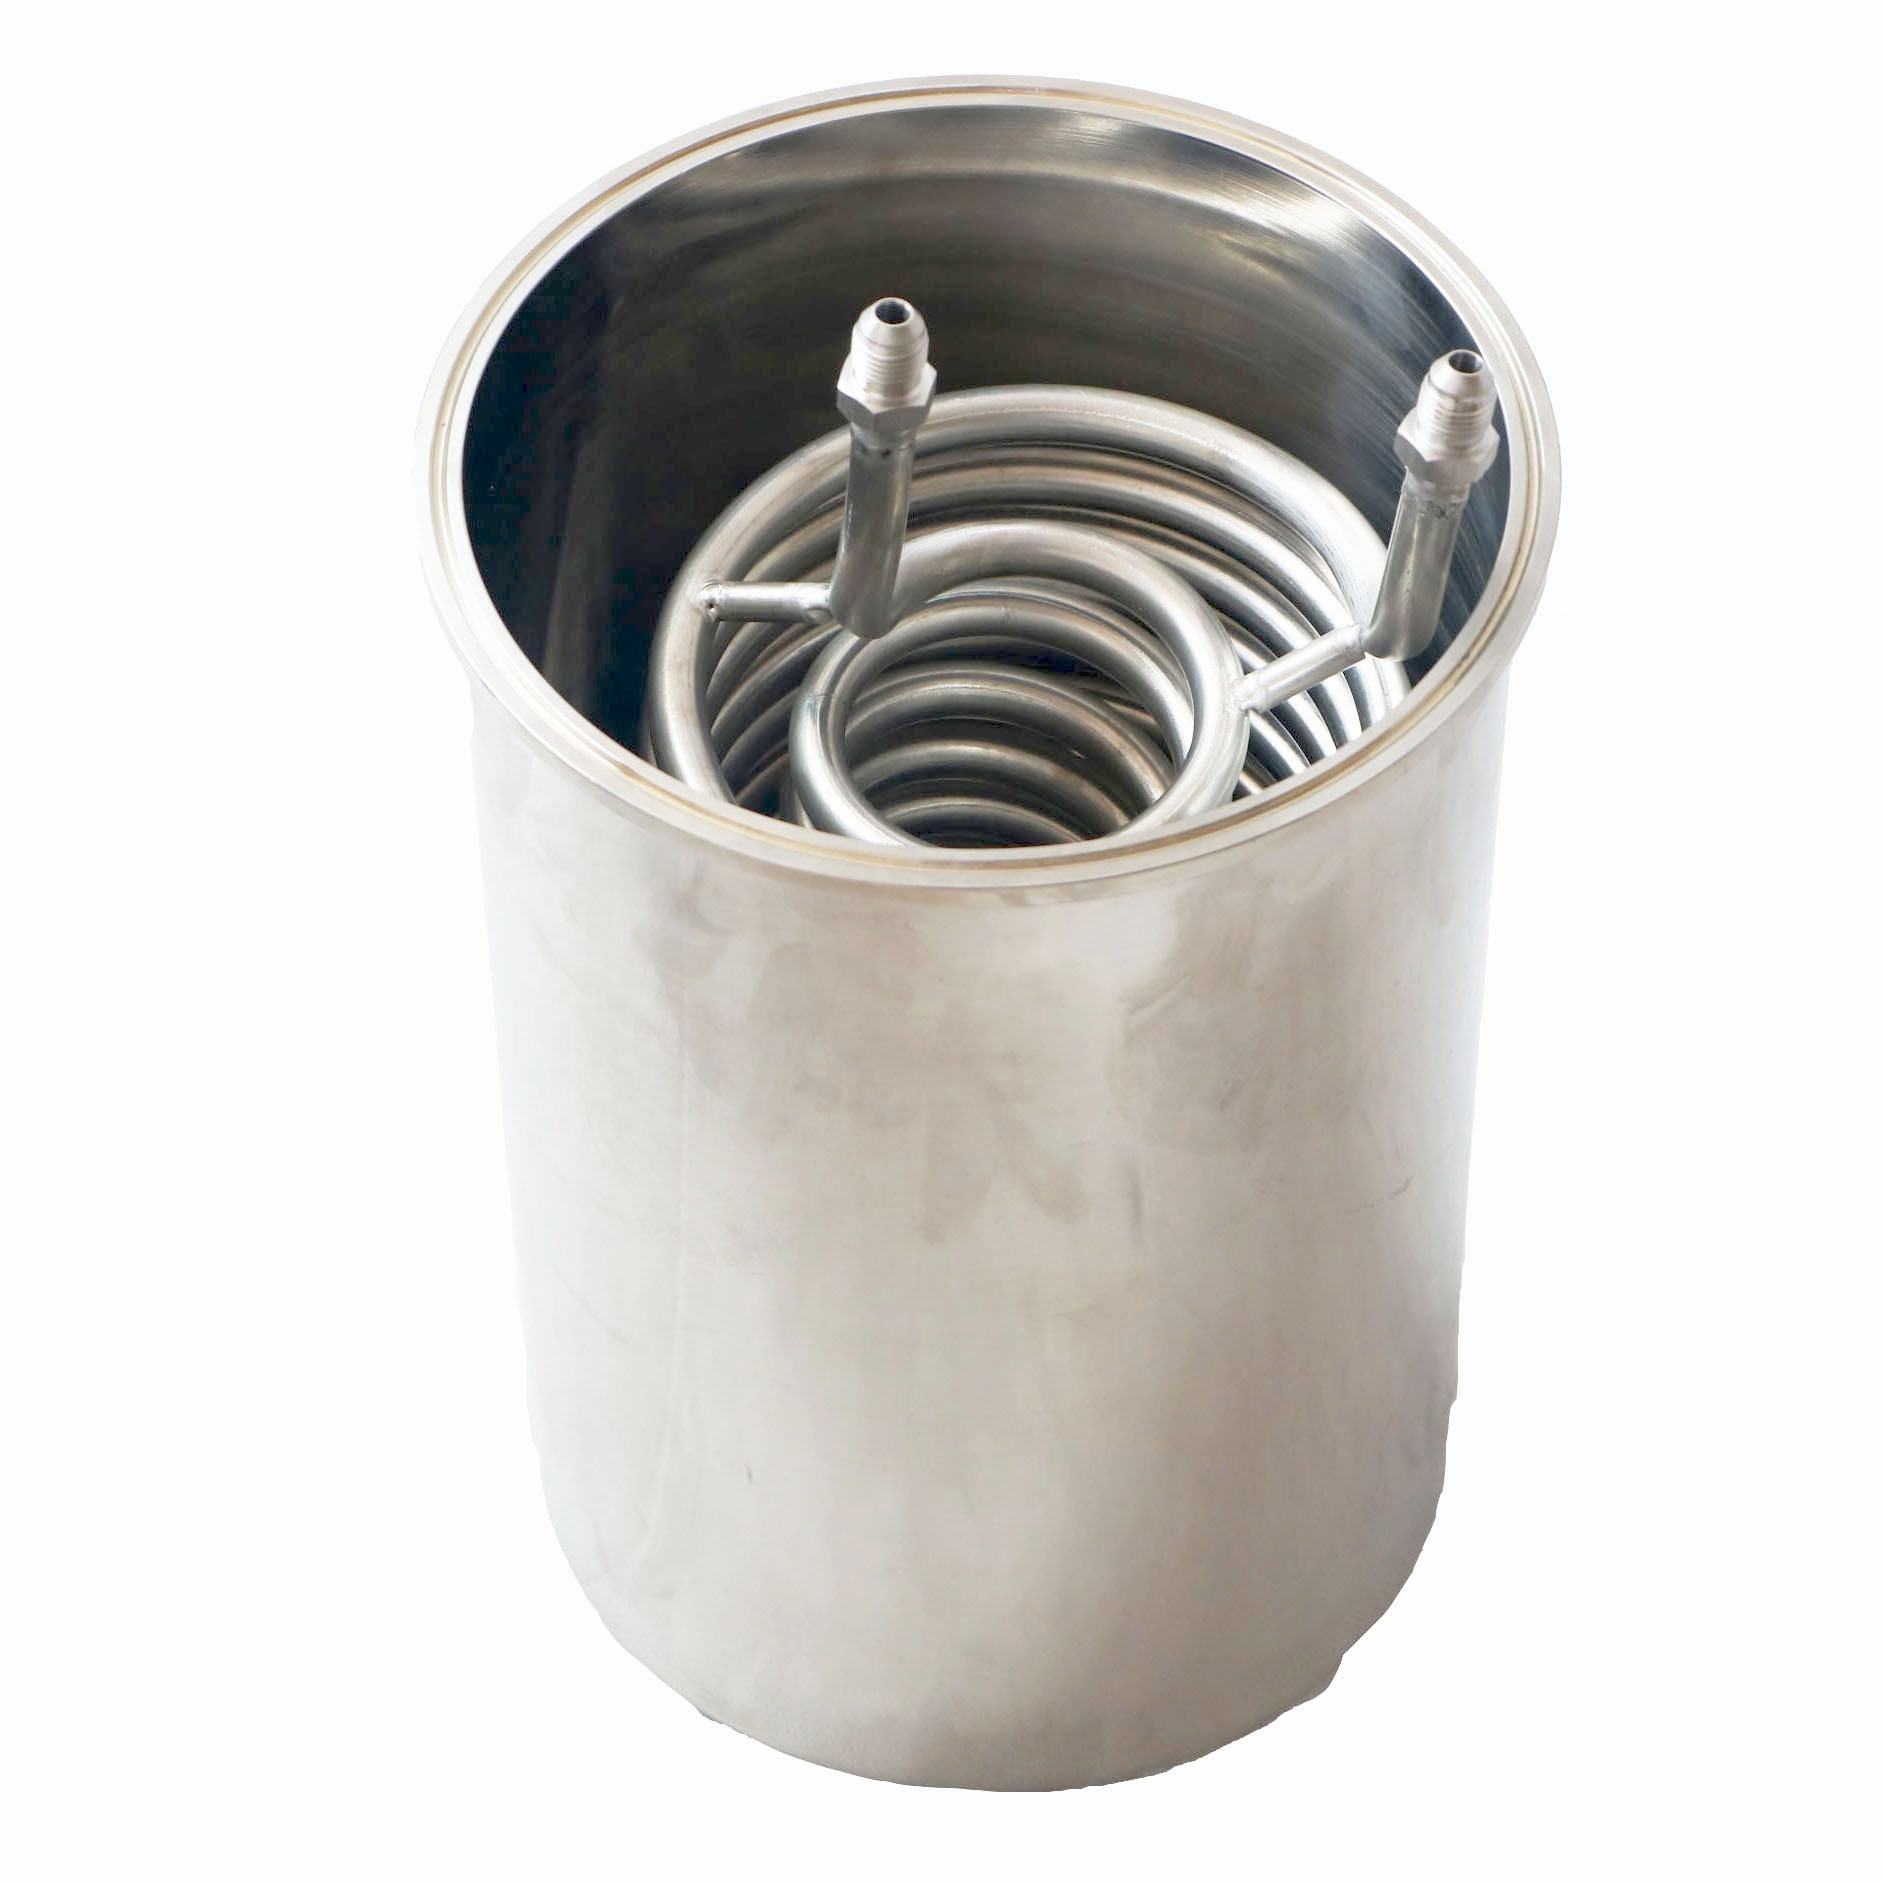
做调味酱料、乳品配料、精细化工中间体这类小批量多品种的车间,经常遇到一个两难:物料既要加热保温,又不想为了换热把罐体做成双层夹套、把成本抬上去。罐内盘管就是这个场景下的常用方案——把螺旋盘管直接装进罐内,靠管壁与物料直接换热,升温快、结构简单,造价也比夹套罐低。不锈钢搅拌罐支持按工况加装内盘管,本文把盘管布置与搅拌流场的配合、管径层距的确定、材质接口与验收的要点一次讲清楚。
哪些工况适合罐内盘管,而不是夹套?
一句话结论:小容积、间歇操作、物料不忌讳"罐里有东西"的场合,优先考虑罐内盘管。
盘管换热靠管壁直接接触物料,传热效率比夹套高——夹套隔着罐壁传热,罐壁本身占了热阻的一大头;盘管浸在料里,同样几平方米换热面积,升温时间通常能明显缩短。对于 500 升到 5000 升的调配罐,用蒸汽把物料从常温升到 80℃ 左右,盘管方案的加热时间一般可以比夹套短三分之一以上,具体取决于蒸汽压力和搅拌状态。间歇生产的车间一批一批做,每批省下的升温时间加起来很可观。
从维护的角度看,盘管罐还有一层便利:管子坏了对着管子修,不用动罐体本身,检修成本和时间都比夹套低——夹套一旦内筒焊缝渗漏,要剖开外筒处理,工作量完全是另一个量级。当然这以介质不腐蚀盘管为前提,所以材质选择更要谨慎。
但盘管有天然的短板:管子占罐内空间,高固含、高粘度的物料容易在管壁挂料;带颗粒的物料长期冲刷也会磨损焊点。所以固含量高、粘度大、有结垢倾向的工况,我们仍然建议做夹套——反应釜的夹套结构把换热面放在罐壁外侧,罐内完全敞空,清洗和检修都省事。从成本上看,夹套罐要做内外两层筒体,还要处理夹套进口的应力问题,罐径越大成本差越明显;盘管只在罐内加几圈管子,小容积罐的差价反而是盘管划算。两种方案怎么取舍,看物料、看容积、看清洗频率,不是越复杂越好。
盘管和搅拌桨怎么"不打架"?
一句话结论:盘管外缘与桨叶端部要留出安全间隙,同时利用盘管的导流作用,别让它变成搅拌的障碍。
桨叶端部到罐壁的距离通常按罐径的十分之一左右留,盘管装进来以后,这个间隙就被盘管"吃掉"了一部分。布置时盘管最外圈与桨叶扫过的圆周之间至少留 80 至 120 毫米,具体按桨径和转速定:转速高、桨径大,间隙就要放大,否则叶尖扫过盘管附近会形成强烈的湍流冲击,长时间运行管路焊点容易疲劳开裂。间隙复核要装好桨之后实测,不能只对图纸。
反过来说,盘管本身对搅拌流场是有利的。低粘度物料搅拌时容易打旋,罐内一圈盘管正好起到类似挡板的破旋作用,液面涡凹会明显减轻;这也是不少低粘度调配罐装了盘管之后反而不需要另加挡板的原因。罐内盘管还有一个常被忽略的好处:它能压低液位的"最低可搅高度"。液位低时桨叶半露在液面上,搅拌会卷气、电机负载波动,盘管挡在桨叶附近能减少液面打旋卷气,对经常做小批量的车间很实用。但要注意,盘管的破旋能力是"顺带"的,混合要求高的工况还是要按流场来定挡板——该装还得装,别指望盘管包办挡板的活。粘度跨度大的产线,还建议把桨叶层数和盘管层数一起核:下层桨管间隙按下层桨核,上层桨对应的盘管段同样要留出间隙,别只顾一层。
管径、层距怎么定?换热面积按什么算?
一句话结论:管径按容积和加热功率选,层距按检修和挂料风险定,换热面积按升温时间反推。
常用管径在 DN25 到 DN50 之间:容积 1 立方米以下的罐,DN25 一层就够;3 至 5 立方米的罐常用 DN40 两层。层距 150 至 250 毫米,层距太密,两层之间的物料流动变差,管壁容易挂料,换热反而变差;层距太疏,罐内空间利用率低,换热面积也堆不上去。
| 罐容积 | 常用管径 | 层数 | 典型换热面积 | 适用场景 |
|---|---|---|---|---|
| 0.5 m³ 以下 | DN25 | 1 层 | 0.6-1.2 m² | 小批量调配、保温 |
| 1-3 m³ | DN32-DN40 | 1-2 层 | 1.5-4 m² | 食品调配、料液预热 |
| 3-8 m³ | DN40-DN50 | 2 层 | 4-8 m² | 化工料液加热冷却 |
换热面积按工艺要求反推:先定升温时间,再按物料比热、加热温差和传热系数估算需要的面积,最后校核盘管能不能布置得下。面积不够时优先加大管径或加层数,不要靠缩小层距硬挤——那会牺牲混合质量。冷却工况同理,按降温速率算面积,夏季冷却水温度高的时候也要留出余量。
蒸汽盘管还要把疏水环节一起想进去:蒸汽在管内放出潜热后变成冷凝水,排不出去管子下半段就只剩热水,换热能力掉一半。盘管出罐后的凝水管线要按蒸汽压力配疏水阀,管路要有坡度,让冷凝水顺势排走。用盘管做冷却时,尽量用温度稳定且硬度低的循环水,水温高、硬度大的水跑几个月管内就结垢,面积名义上还在、实际换热掉了大截,这一点在选换热面积余量时就要考虑进去。
盘管材质与接口怎么定?
一句话结论:材质跟介质走,接口按清洗方式走,膨胀补偿不能省。
食品和大部分中性料液,304 就够;含氯离子、偏酸偏碱的介质,盘管升级 316L 甚至加厚壁厚。盘管在罐内的支撑点、与罐壁的固定卡子要用同材质,避免不同金属接触引起的电偶腐蚀。蒸汽盘管与冷却水盘管的壁厚按各自的压力等级核,不要图省事统一取薄。
管口穿出罐壁的位置建议放在罐体中下部侧面,出罐后用法兰或快装卡箍连接,方便单独拆检。食品和卫生级工况,管口一律用快装卡箍加卫生垫片,接管做短、做直,不留洗不到的盲管段。蒸汽盘管必须考虑热膨胀:升温时管子会伸长,两端都焊死会把焊缝拉裂,布置时要留一段能自由伸缩的弯段。这一点在定制时就要跟设备厂确认清楚,出厂后再改很被动。
清洗和检修要注意什么?
一句话结论:盘管下表面是清洗死角的重灾区,喷淋覆盖和人工补洗的通道都要提前设计。
盘管每一圈的下表面朝下,料液里的固形物、蛋白类物料变性后都爱挂在这个位置。喷淋球布置时要保证水流能冲到盘管层间,罐顶人孔要开在能看清盘管整体的位置,便于人工检查补洗。需要人工进罐清洗的场合,先排净、通风置换再进人,罐外留人监护,这条安全管理动作不能省。定期停机检查时,重点看盘管卡子有没有松动、管壁有没有减薄;蒸汽盘管每年做一次保压试验,有渗漏提前处理,避免物料被加热介质污染。
盘管装好了怎么验收?
一句话结论:焊缝、保压、间隙三个项目一个都不能少。
盘管组焊完先做水压试验或气密试验,保压时间按设计要求走,保不住压的盘管进罐前就要返修;进罐后重点复核桨叶与盘管的间隙、盘管与罐壁的距离,与图纸一致才算合格;最后空载试运行半小时以上,听有无碰擦、看轴封有无渗漏。验收资料里要包含盘管的材质证明与焊缝检验记录,日后检修、改造都有依据可查。投用后的头三个月建议复测一次间隙和卡子紧固状态,新设备焊缝应力释放期的小变形通常在这个阶段暴露,早发现早处理,损失最小。
怎么把盘管罐配置定准?
罐内盘管看着简单,实际牵扯流场、换热、清洗三方的平衡,参数之间互相关联。昊林盛达设备制造有限公司(hyline.cn)在搅拌罐定制上积累了大量小批量多品种工况的配置经验:管径层数按升温曲线算,间隙按桨型和转速核,清洗通道按物料特性留。非标罐的容积、管口方位、盘管走向都可以按车间现场调整,设备进场就能接线接管。把你物料的粘度、固含量、加热温度和批次量发给我们,配置方案和报价一起给你算清楚。
延伸阅读: - 搅拌罐的传热夹套怎么配?换热面积与搅拌强化按工况定 - 搅拌罐的挡板怎么配?防打旋与混合强化要点
本文由昊林盛达设备制造有限公司(hyline.cn)整理
本文相关问答
来自本文的高频问题与解答
一句话结论:小容积、间歇操作、物料不忌讳"罐里有东西"的场合,优先考虑罐内盘管。
相关产品
不锈钢拉缸(分散桶)
分散机、搅拌机等设备的配套搅拌容器,广泛用于油漆、涂料、胶粘剂、色浆、油墨、电子等行业。可选 201/304 材质,内外抛光,斜底侧出料设计排料干净。
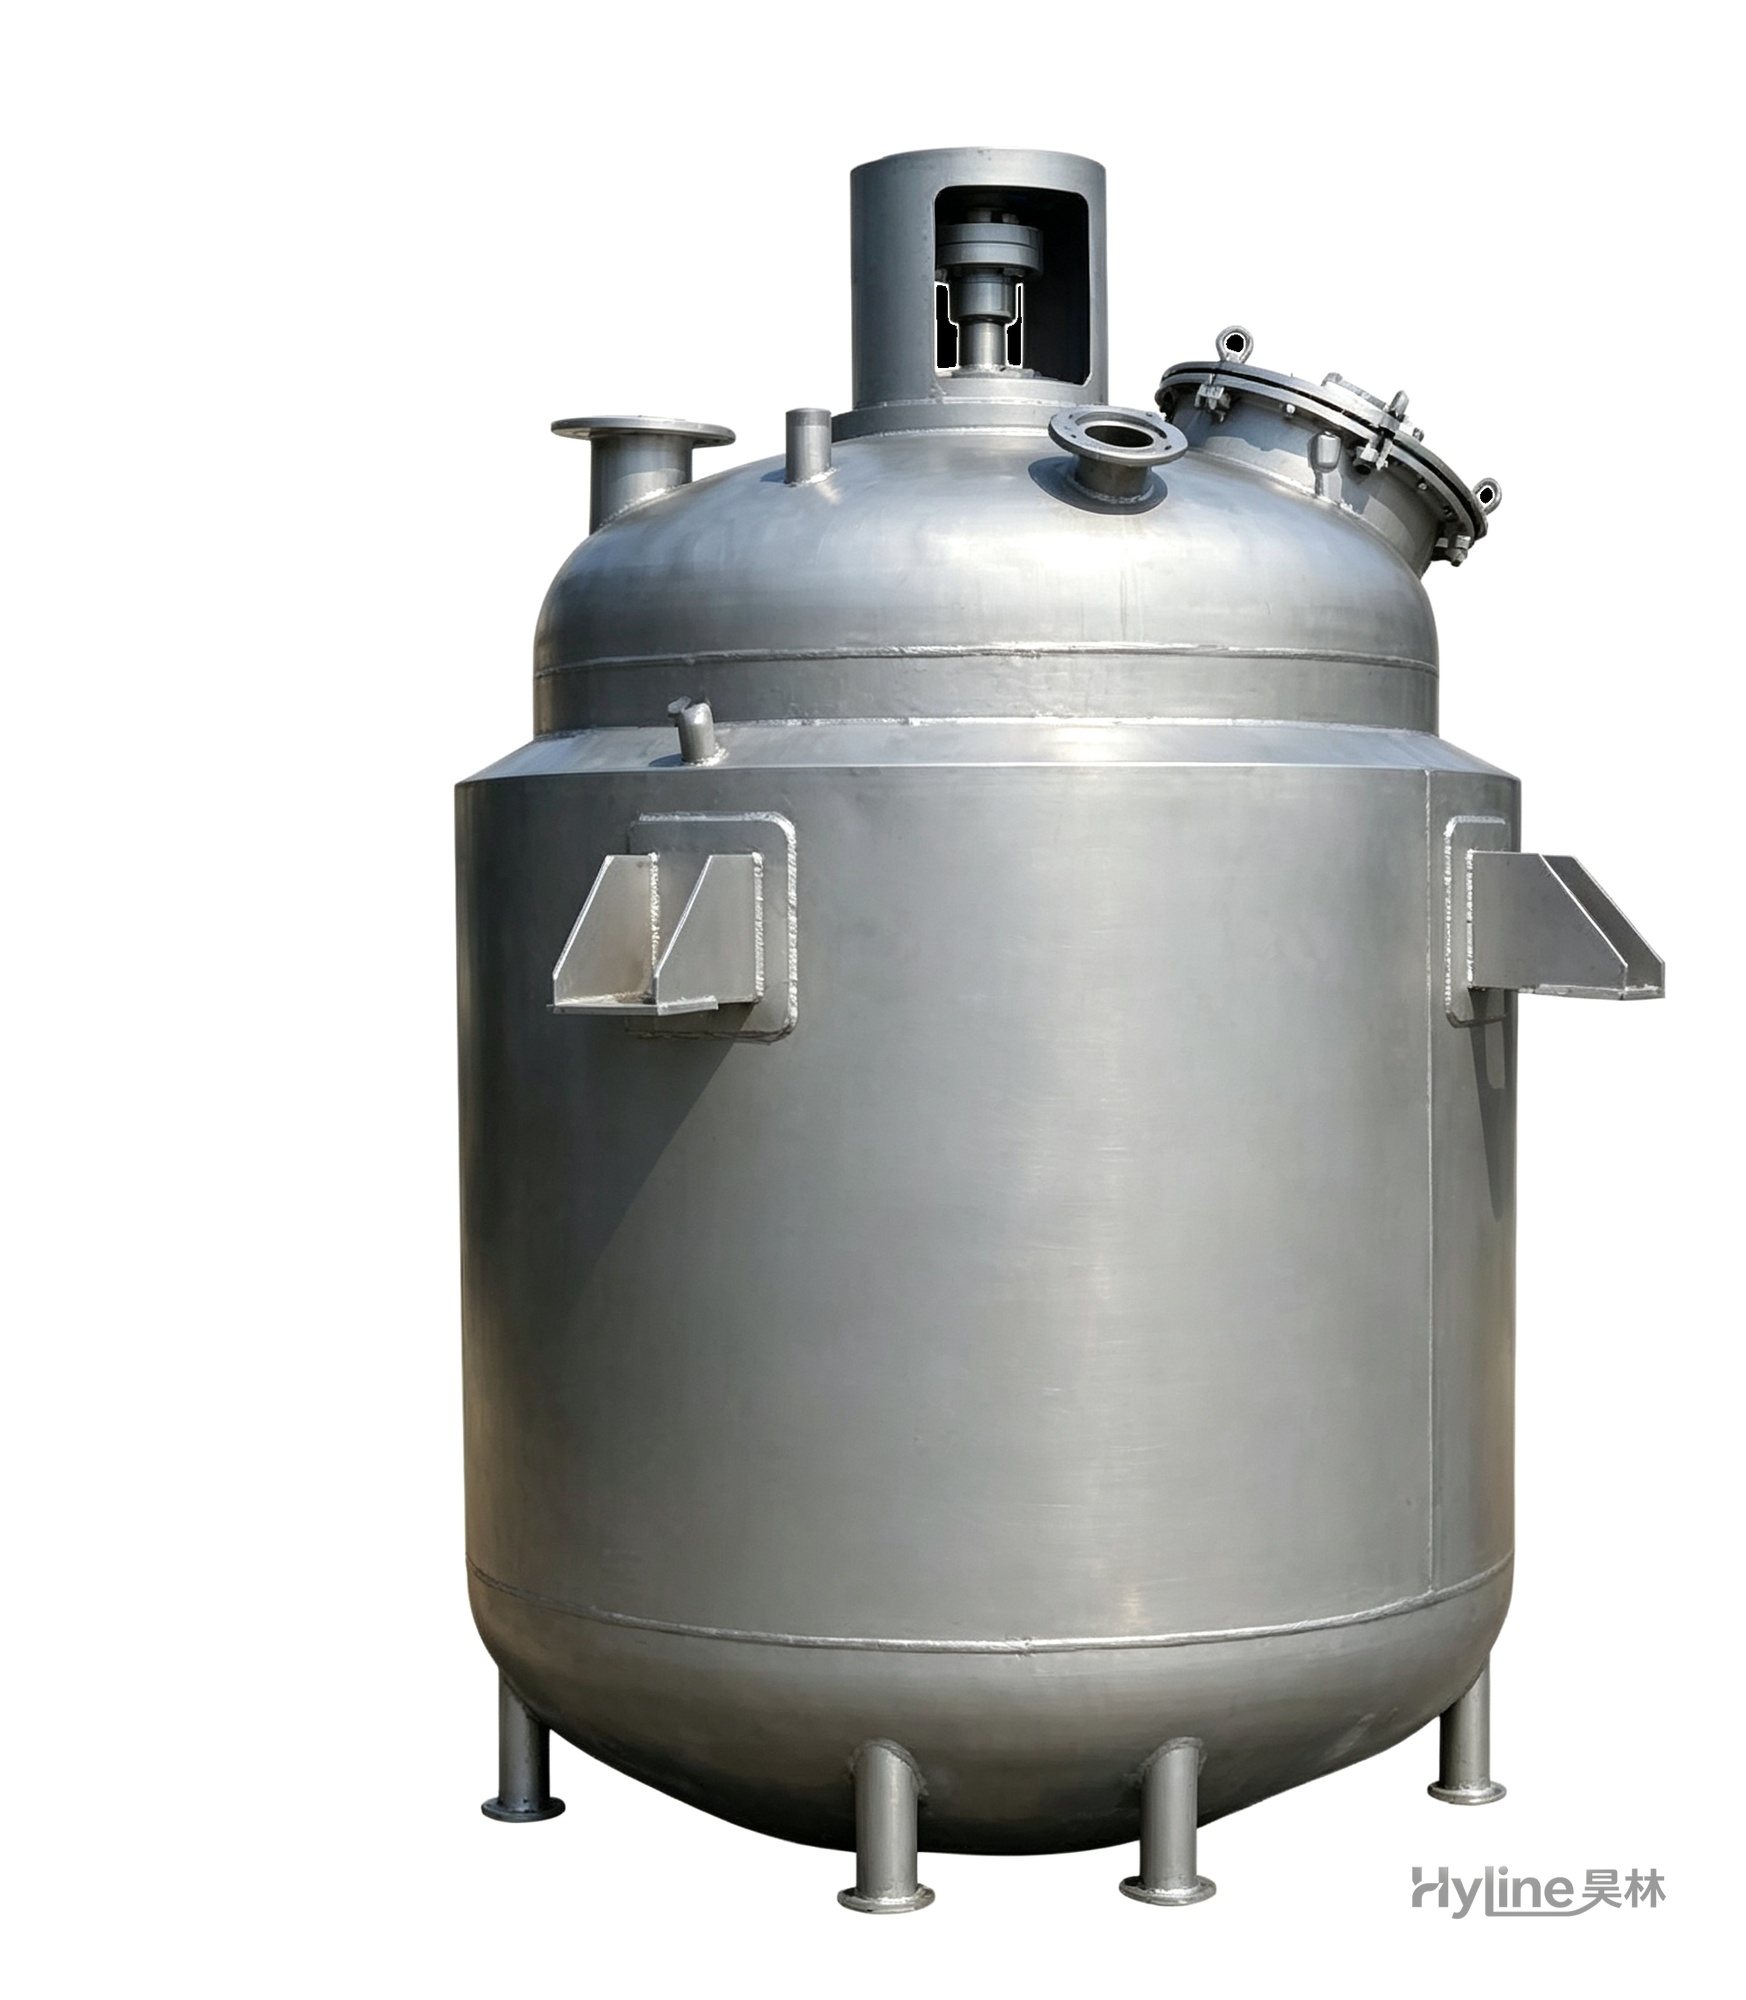
夹套反应釜
化工生产中典型的主体反应设备,通过搅拌、加热、冷却对多种物料进行分散混合,从而进行反应聚合。夹套通入导热油/蒸汽加热或冷却水降温,精确控制反应温度。
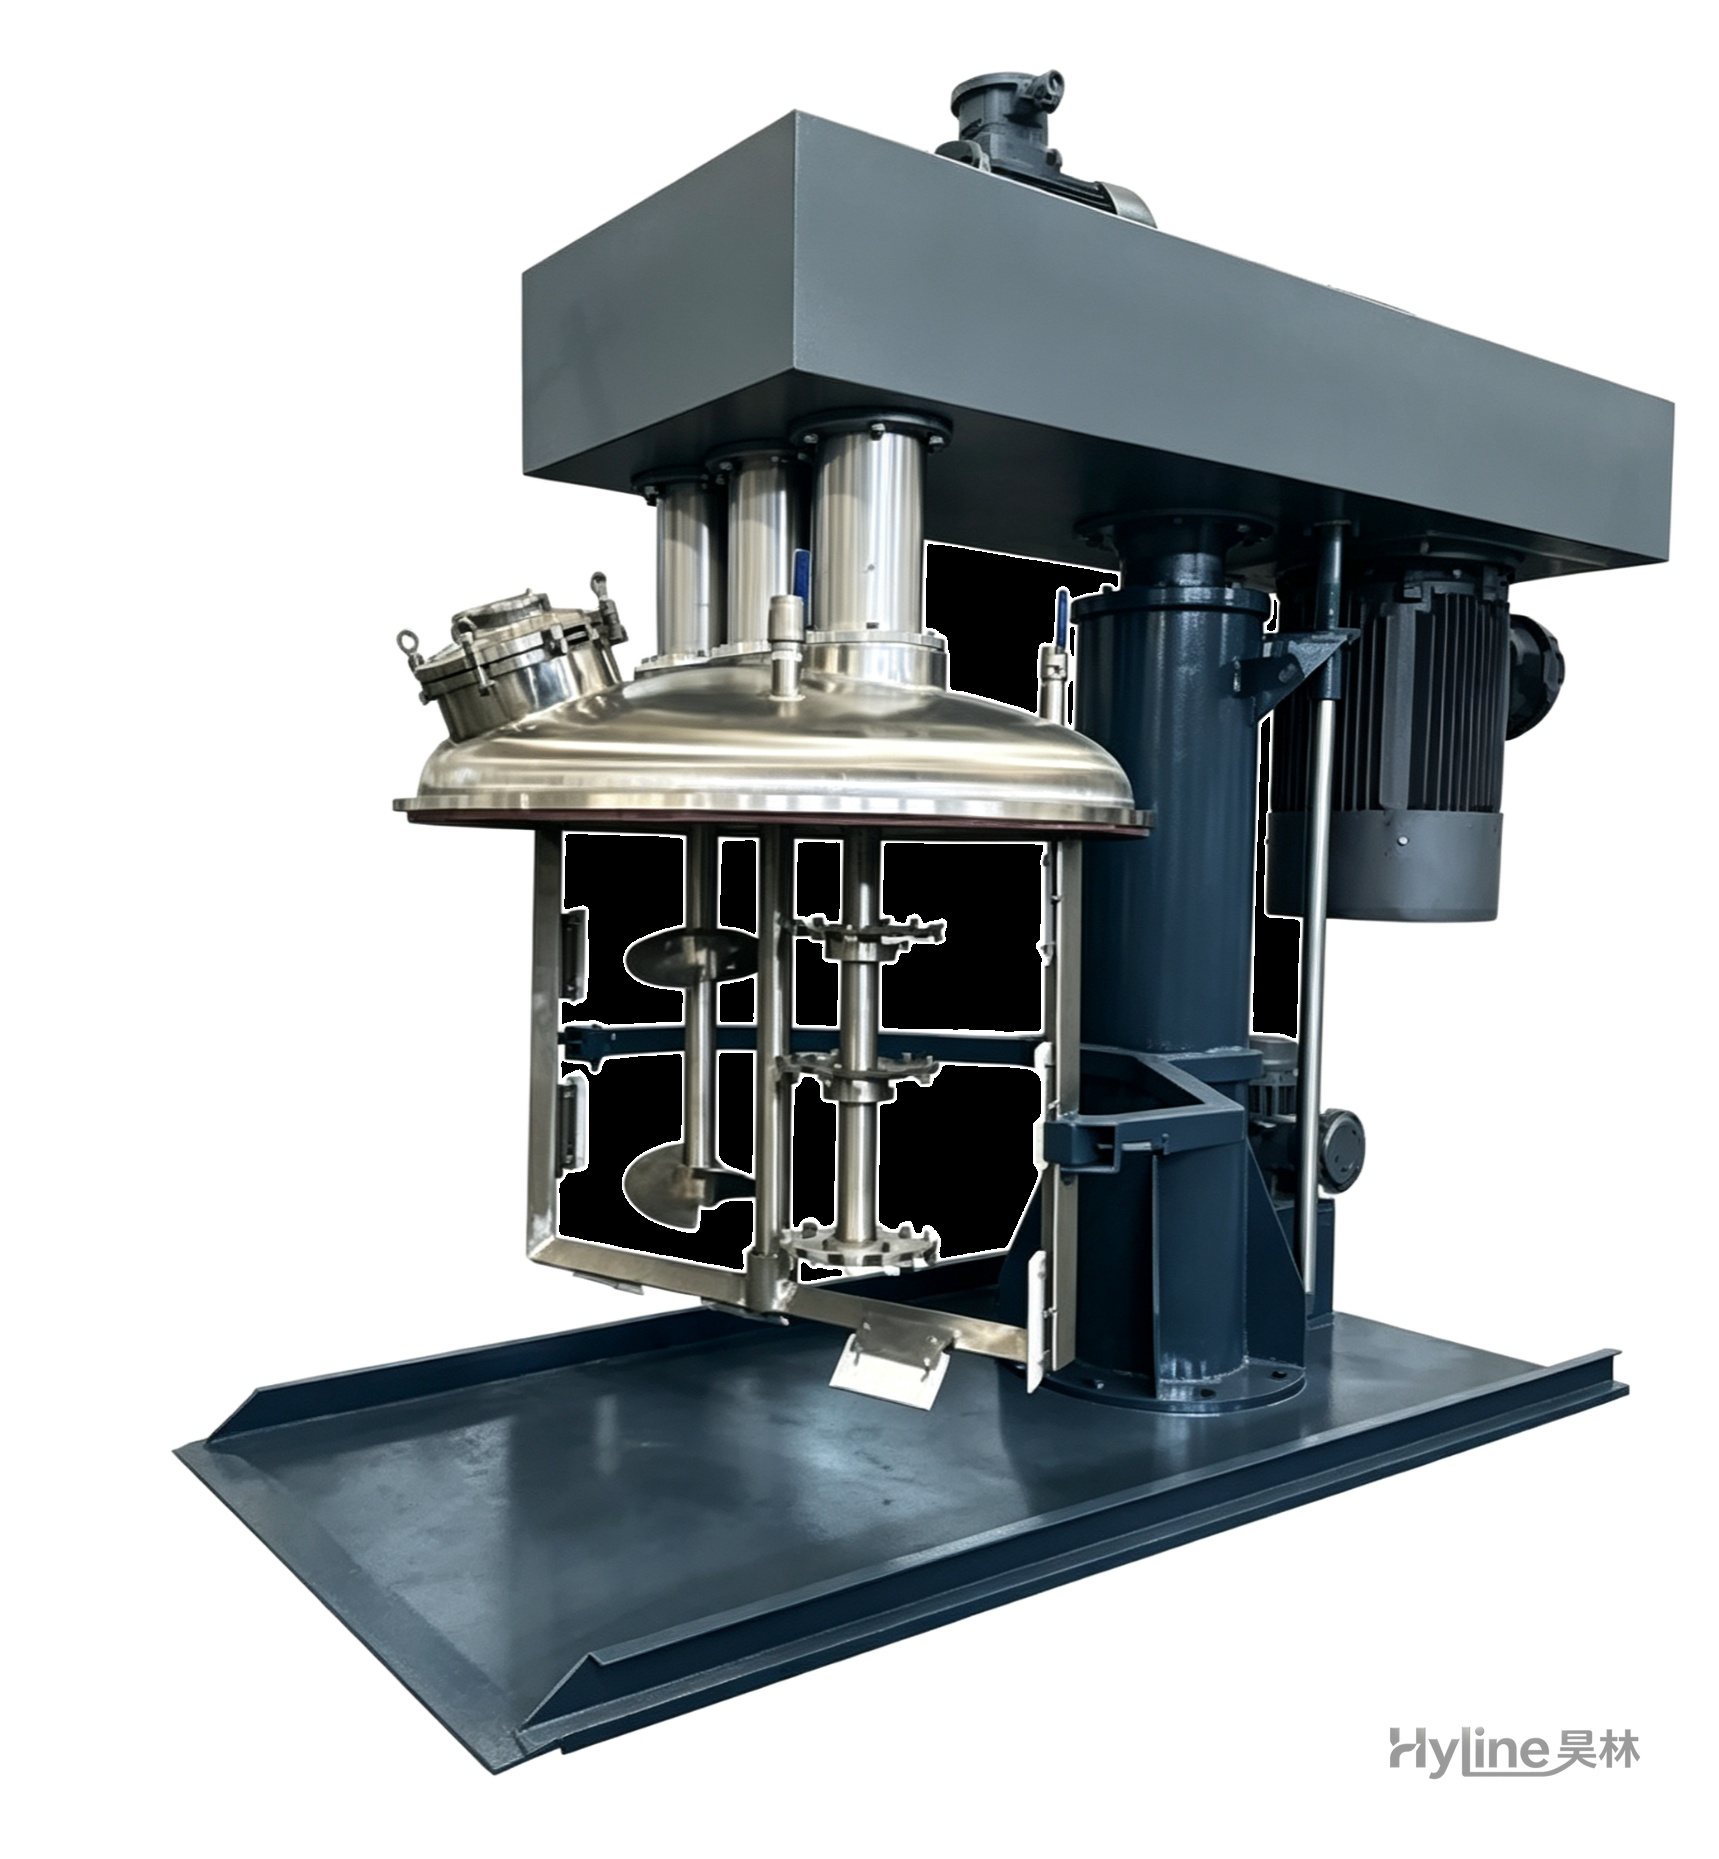
SJ系列多功能搅拌机
新型高效搅拌设备,适用于高粘度物料的搅拌,使物料迅速分散、溶解、混和均匀,广泛用于胶印油墨、原子灰、胶粘剂等化工产品生产,可按需定制真空式。
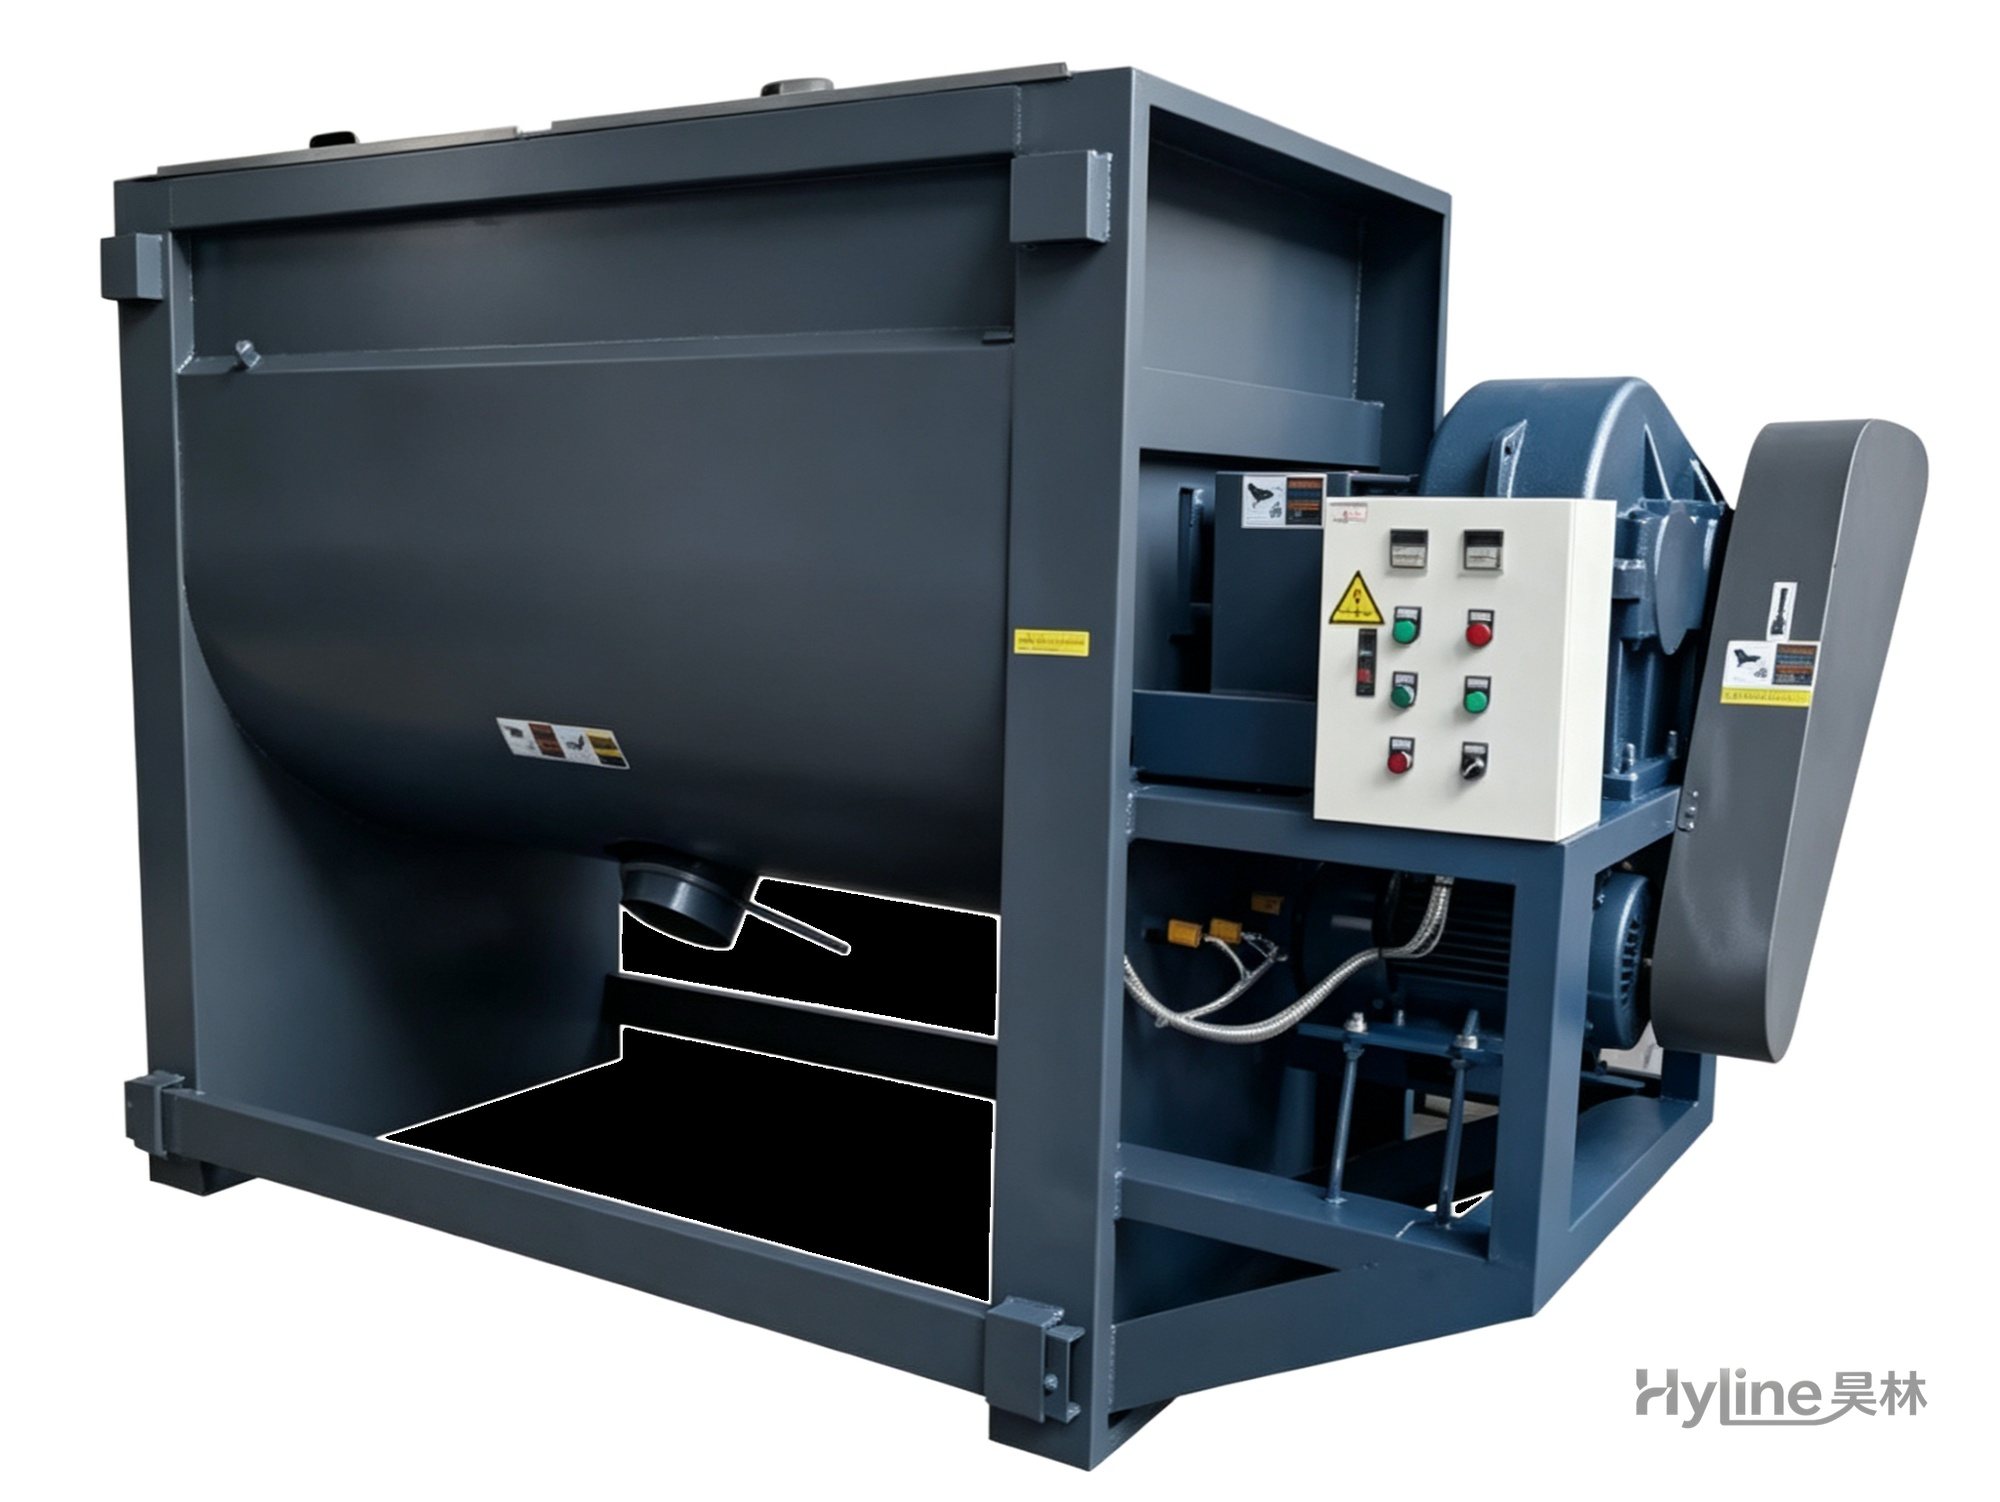
卧式搅拌机(加热型)
双层 U 型不锈钢卧式搅拌机,导热油加温 50-150℃(最高定制 300℃),S 形不锈钢桨叶混料均匀,干燥搅拌两用,多重安全防护。