
搅拌罐里两种不相溶的液体怎么分散开?液滴破碎、聚并与粒径控制的原理一次讲清
2026年11月3日
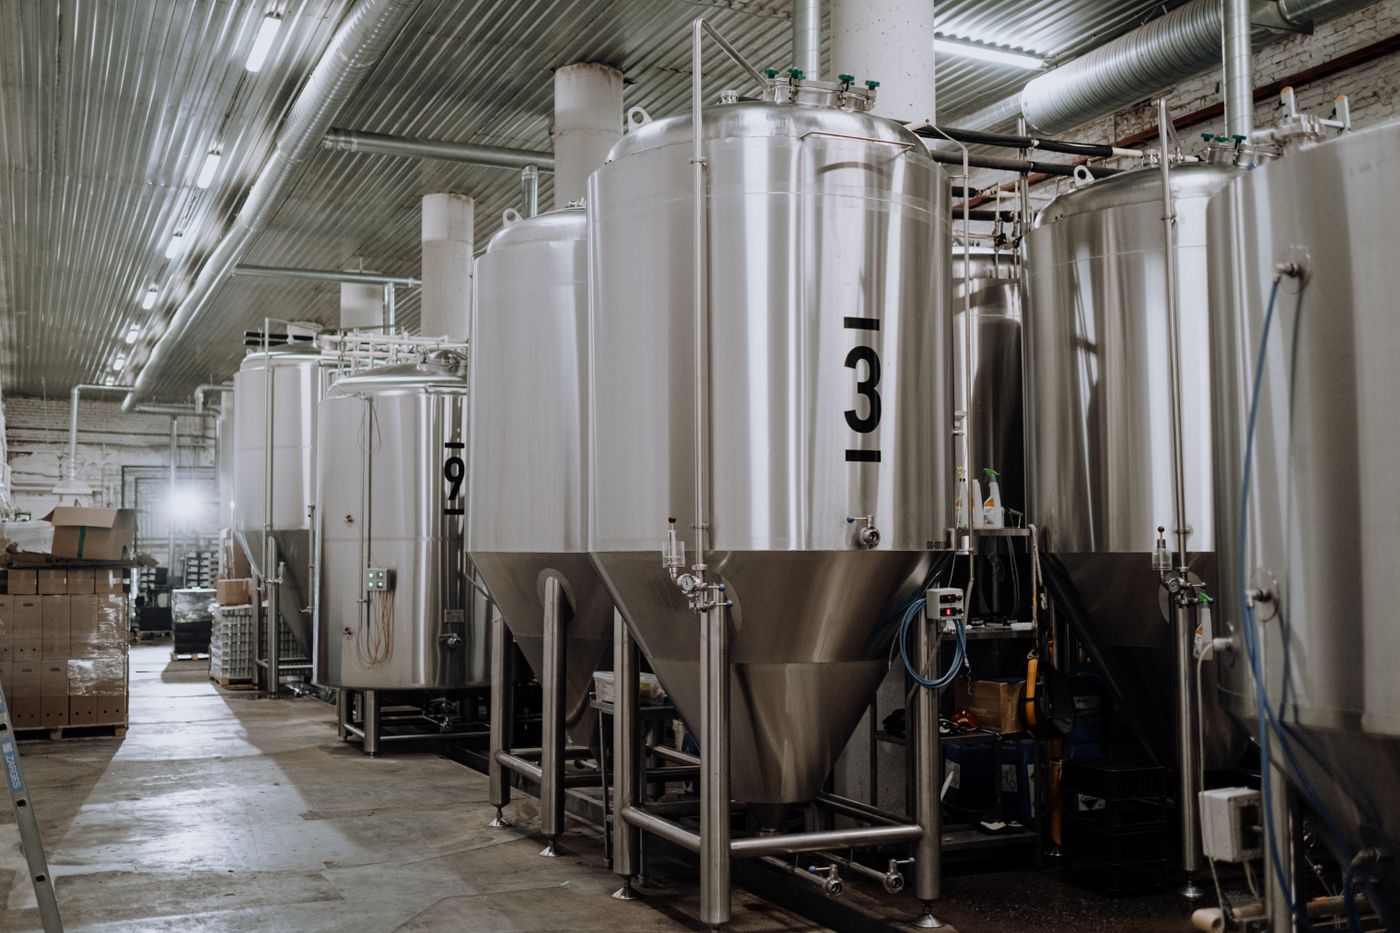
两种互不相溶的液体要在同一台设备里变成稳定的细分散体系,靠的是搅拌罐里的液液分散:把一相打散成大量微米级液滴,悬浮在另一相里。涂料乳化、萃取、化妆品乳化、食品酱料预混,都要经过这一步。判断分散做得好不好,看的不是搅了多久,而是液滴的粒径分布——平均粒径越小、分布越窄,体系越稳定。昊林盛达(hyline.cn)做不锈钢搅拌罐、乳化罐与分散设备的非标定制,可以定制的是:罐容积与高径比、桨型与桨径、挡板数量与宽度、转速与电机功率、夹套换热面积、进料口与取样口位置。这篇讲液滴是怎么被打碎的、为什么会重新并起来,以及粒径到底由哪几个量决定。
液液分散到底在分散什么?
一句话结论:分散的对象不是液体本身,而是两相之间的界面——搅拌输入的功,绝大部分用在把界面撕开、制造新的表面积上。
两种互不相溶的液体静置时会分层,根源在界面张力:它总想把界面面积收缩到最小,所以小液滴会自发并成大液滴,最后分出上下两层。要让它们保持分散,就必须持续输入能量,对抗这个自发聚并的趋势。分散彻底之后,体系的界面面积可以比静置状态大几百到上千倍,维持这个面积靠的是搅拌持续做功,一旦停搅,聚并就会把体系拉回分层状态。
这也解释了为什么液液分散比固液悬浮更吃功率。同样容积的罐,把油分散到 50 微米,比把固体颗粒悬浮起来需要的单位体积功率高出一个量级。选型时如果只按"混匀"的经验估电机,几乎必然偏小,表现出来的现象就是转速上得去、粒径却降不下来。
液滴是怎么被打碎的?
一句话结论:液滴破碎靠的是湍流涡的惯性力——当涡施加在液滴上的动压超过界面张力维持液滴形状的力,液滴就被拉断成几个更小的液滴。
搅拌产生的湍流里充满大小不一的涡,其中尺寸与液滴相当的涡最有效:太大的涡只是把液滴整体搬走,太小的涡能量不足以克服界面张力。液滴在涡的剪切与拉伸作用下先被拉成细长条,长径比超过临界值后就发生断裂,通常一次断成两到三个小液滴。这个过程在罐内不断重复,液滴越打越小,直到流场再也撕不动它。
能被打碎的最小尺寸有个下限,工程上称为最大稳定粒径:比它更小的液滴在当时的流场里不再发生破碎。整个分散过程的最终结果,就是破碎与聚并这两个相反过程达到动态平衡时留下的粒径分布。理解这一点很重要——分散不是"打得越久越细",而是打到一个平衡值就停住,再延长时间只是白白耗电。
打碎之后为什么又并起来?
一句话结论:液滴之间不断碰撞,碰撞后若两滴之间的液膜排干并破裂,两滴就合成一滴,这就是聚并,它是让粒径变粗的主要机制。
聚并要同时满足两个条件:液滴要撞得上,撞上后中间的液膜要在两滴分开之前排干。搅拌越剧烈,碰撞频率越高,但液膜排干可用的时间也越短,所以单纯提高转速并不总是加剧聚并。真正让聚并变快的是分散相占比提高——液滴数量多,碰撞概率大致按浓度的平方增长,占比从 10% 提到 30%,聚并速率会成倍上升。
体系里有没有乳化剂,是聚并能否被抑制的关键。加了乳化剂的体系,乳化剂分子吸附在界面上,一方面降低界面张力、让液滴更容易打碎,另一方面在液膜排干时形成空间或静电排斥,让两滴不容易并起来。没有乳化剂时,停搅几分钟就能看到明显分层;有乳化剂时,同样体系可以稳定数小时甚至数月。这也是为什么配方与设备必须一起考虑——再好的分散设备,也救不了一个没有乳化剂的配方。
平均粒径由哪几个量决定?
一句话结论:决定平均粒径的是韦伯数与桨径的组合,转速的影响大于桨径,界面张力的影响又大于黏度。
韦伯数是惯性力与界面张力之比,写成:韦伯数 = 连续相密度 × 转速² × 桨径³ ÷ 界面张力。工程上常用的经验关系是:索特尔平均径 ÷ 桨径 = 常数 × 韦伯数^-0.6,其中常数与桨型、罐内流场有关,量级在 0.05 到 0.1 之间,具体数值要按实测校正。这个式子说明,粒径与转速的 1.2 次方成反比,与桨径的 0.4 次方成反比(等功率条件下)。
举个估算例子:桨径 0.5 米、转速 180 转/分(3 转/秒)、连续相密度 1000 千克/立方米、界面张力 0.03 牛/米,韦伯数约 37500,常数取 0.06 时平均粒径约 54 微米;转速提到 300 转/分(5 转/秒),韦伯数升到约 104000,平均粒径降到约 29 微米。转速提高不到一倍,粒径接近减半,代价是功率按转速的三次方增长——这也是为什么分散工序的电耗总是车间里最高的那一项。
| 参数 | 对平均粒径的影响 | 工程说明 |
|---|---|---|
| 转速 | 粒径 ∝ 转速^-1.2 | 影响最大的量,代价是功率按转速³ 增长 |
| 桨径 | 粒径 ∝ 桨径^-0.4(等功率下) | 大桨径低转速比小桨径高转速更省功率 |
| 界面张力 | 粒径 ∝ 张力^0.6 | 加乳化剂降低张力,是最省力的一条路 |
| 连续相黏度 | 黏度升高,粒径先变粗后趋缓 | 高黏下湍流被削弱,破碎效率明显下降 |
| 分散相占比 | 占比超过约 20% 后粒径明显变粗 | 碰撞概率上升,聚并加快 |
桨型、挡板与转速怎么配?
一句话结论:液液分散要高剪切加适度循环,径向流桨配挡板是标准做法,轴向流桨只在需要兼顾整体循环时才用。
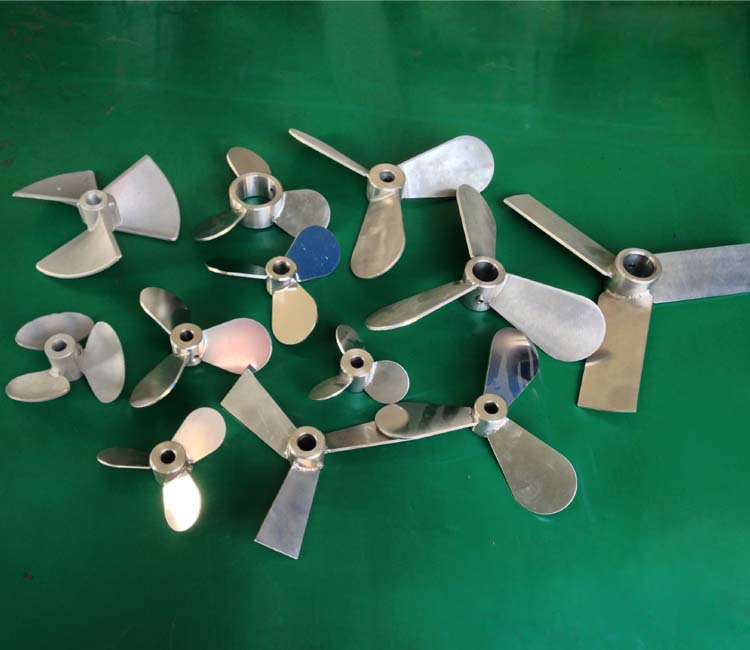
径流式桨(如六直叶涡轮、六弯叶涡轮)把液体沿径向甩出,剪切强、能量集中,破碎液滴的效率最高;轴流式桨(如推进式、四斜叶)循环量大但剪切弱,单独使用时平均粒径偏粗。高黏体系常用锚式或螺带,靠整体循环而非局部剪切,分散能力有限,一般需要另配高剪切乳化头才能做出细液滴。
挡板对液液分散是必须项:不装挡板,罐内形成整体打旋,桨叶与液体的相对速度小,剪切弱,同样转速下的功率只有装挡板时的三分之一左右。标准配置是四块挡板、宽度为罐径的十分之一,贴壁留出约罐径五十分之一的间隙,避免挡板背面形成死区积料。
| 桨型 | 适用黏度 | 剪切强度 | 液液分散表现 | 备注 |
|---|---|---|---|---|
| 六直叶涡轮 | 低黏,约 1 帕·秒以内 | 强 | 优秀 | 配挡板,标准分散桨 |
| 六弯叶涡轮 | 低黏,约 1 帕·秒以内 | 中强 | 良好 | 功率比直叶低约 20% |
| 四斜叶 | 中低黏,约 5 帕·秒以内 | 中 | 一般 | 兼顾循环,常用于预混 |
| 推进式 | 低黏,约 0.5 帕·秒以内 | 弱 | 较差 | 只做宏观循环,不做分散 |
| 锚式或螺带 | 高黏,10 帕·秒以上 | 弱 | 差 | 需另配高剪切乳化头 |
分散相比例和加料顺序怎么定?
一句话结论:分散相占比控制在 10% 到 30% 最经济,加料要把分散相缓慢加到连续相里,反过来加会得到粗而宽的粒径分布。
把油往水里加和把水往油里加,结果往往完全不同。哪一相成为连续相,通常由量大、黏度低、对乳化剂溶解性好的那一方决定,一旦搞反,做出的就是完全不同的产品。做水包油体系时,油要沿桨叶的高剪切区缓慢加入,让每一份油在被打散之后才与后续物料相遇;一次性倒入会在短期内形成局部高浓度,聚并迅速加剧,粒径明显变粗,而且这种粗液滴很难靠延长搅拌时间补救。
加料位置同样有讲究:分散相应加在桨叶附近的高剪切区,一般在桨叶上方或桨盘边缘附近的管口,而不是加在罐壁或液面上方。加料速率可以按一条经验掌握——加完的时间不短于整个分散时间的三分之一,工业上通常在 10 到 30 分钟内加完,具体按分散相总量与罐容积折算。
从小试放大到生产,粒径为什么会变粗?
一句话结论:小试罐与生产罐的流场不均匀程度不同,只有同时保持几何相似与单位体积功率相等,粒径才可能接近;只按转速或只按叶尖线速度放大都会偏粗。
放大常用的两条准则是:单位体积功率相等(功率 ÷ 体积 不变)和叶尖线速度相等(转速 × 桨径 不变)。前者保持整体能量密度,后者保持最大剪切强度。罐越大,罐内各处的能量耗散率差异越大——桨叶附近是粉碎区,远离桨叶的区域是循环区,物料在两区之间循环,最终粒径由两者共同决定,而大罐的循环区占比更高,平均下来粒径就偏粗。
实践中更稳妥的做法是给放大留调速余量:按单位体积功率相等估算电机功率,再配变频调速,把转速做成可调,投产后按实测粒径微调。我们在做分散机与搅拌罐的成套配置时,通常把工作转速区间留到计算值的上下 20%,方便现场对粒径做微调,也能兼顾不同配方之间的切换。
现场怎么判断分散是否到位?
一句话结论:看粒径而不是看时间,取样静置看分层速度是最快的现场判据,有条件时用显微镜或粒度仪复核。
现场最实用的判据有三条。一是取样静置:取 100 毫升样品倒入量筒,静置 30 分钟后看上层析出体积,析出超过 5% 说明粒径偏粗或乳化剂不足。二是显微镜观察:滴一滴样品在载玻片上,放大 100 到 400 倍看液滴大小是否均匀,出现大量超过 50 微米的液滴说明剪切不足。三是粒度仪:用激光粒度仪测粒径分布,看 d90 与 d10 的比值,比值小于 3 说明分布窄、体系稳定。
发现粒径偏粗时,排查顺序是:先看挡板是否装齐、桨叶是否磨损或装反;再确认分散相占比与加料速率;最后才调整转速与运行时间。实践中绝大多数的分散不到位,问题出在加料太快或挡板缺失,而不是电机功率不够。按这个顺序排查,通常半小时就能定位原因。
延伸阅读: - 搅拌罐的挡板怎么配?防打旋与混合强化要点 - 搅拌罐的搅拌雷诺数与流型怎么判断?层流、过渡流与湍流下的桨型选择
本文由昊林盛达设备制造有限公司(hyline.cn)整理,信息所有权归属原作者。主营不锈钢反应釜、搅拌罐、储罐、分散机、浓缩罐及化工整线配套,支持非标定制。
本文相关问答
来自本文的高频问题与解答
一句话结论:分散的对象不是液体本身,而是两相之间的界面——搅拌输入的功,绝大部分用在把界面撕开、制造新的表面积上。
相关产品

FL系列高速分散机
适用于两种及以上液体与粉体物料的搅拌、溶解与分散,可单独使用或与各类砂磨机配套。变频调速、液压升降,广泛用于油漆、油墨、涂料、染料、造纸等化工行业。
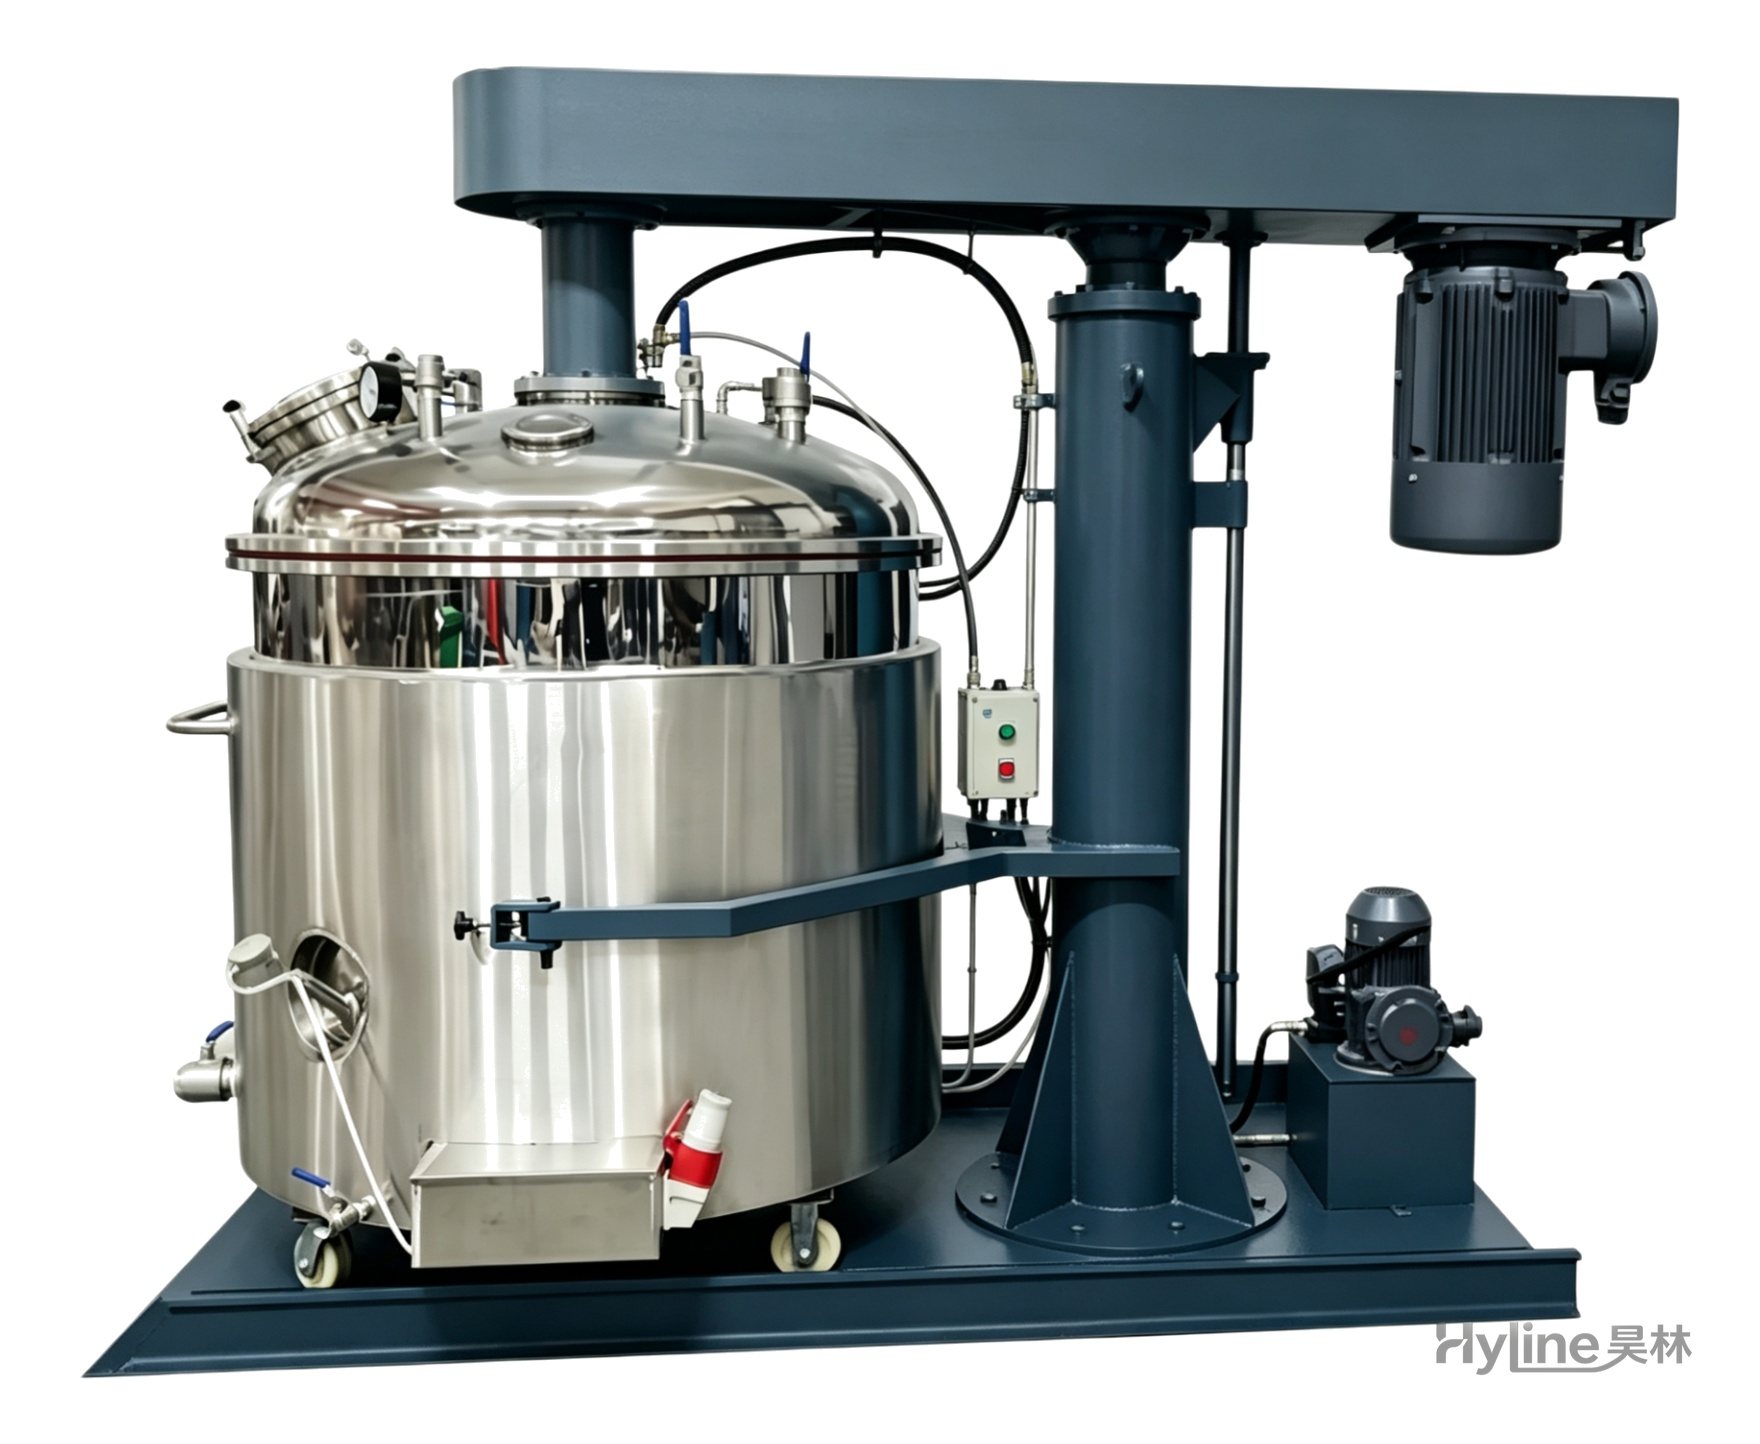
FL系列真空分散机
适用于多气泡物料和易挥发性溶剂较多的工艺,真空环境下分散可减少气泡与溶剂挥发,加速物料分散细度并快速脱泡。结构简单、真空度高、操作方便。

GJD系列乳化分散机
适用于涂料、油墨、农药、造纸等行业物料的乳化、混合与分散,通过强力高速剪切,短时间内使物料达到要求的细度与均匀度。
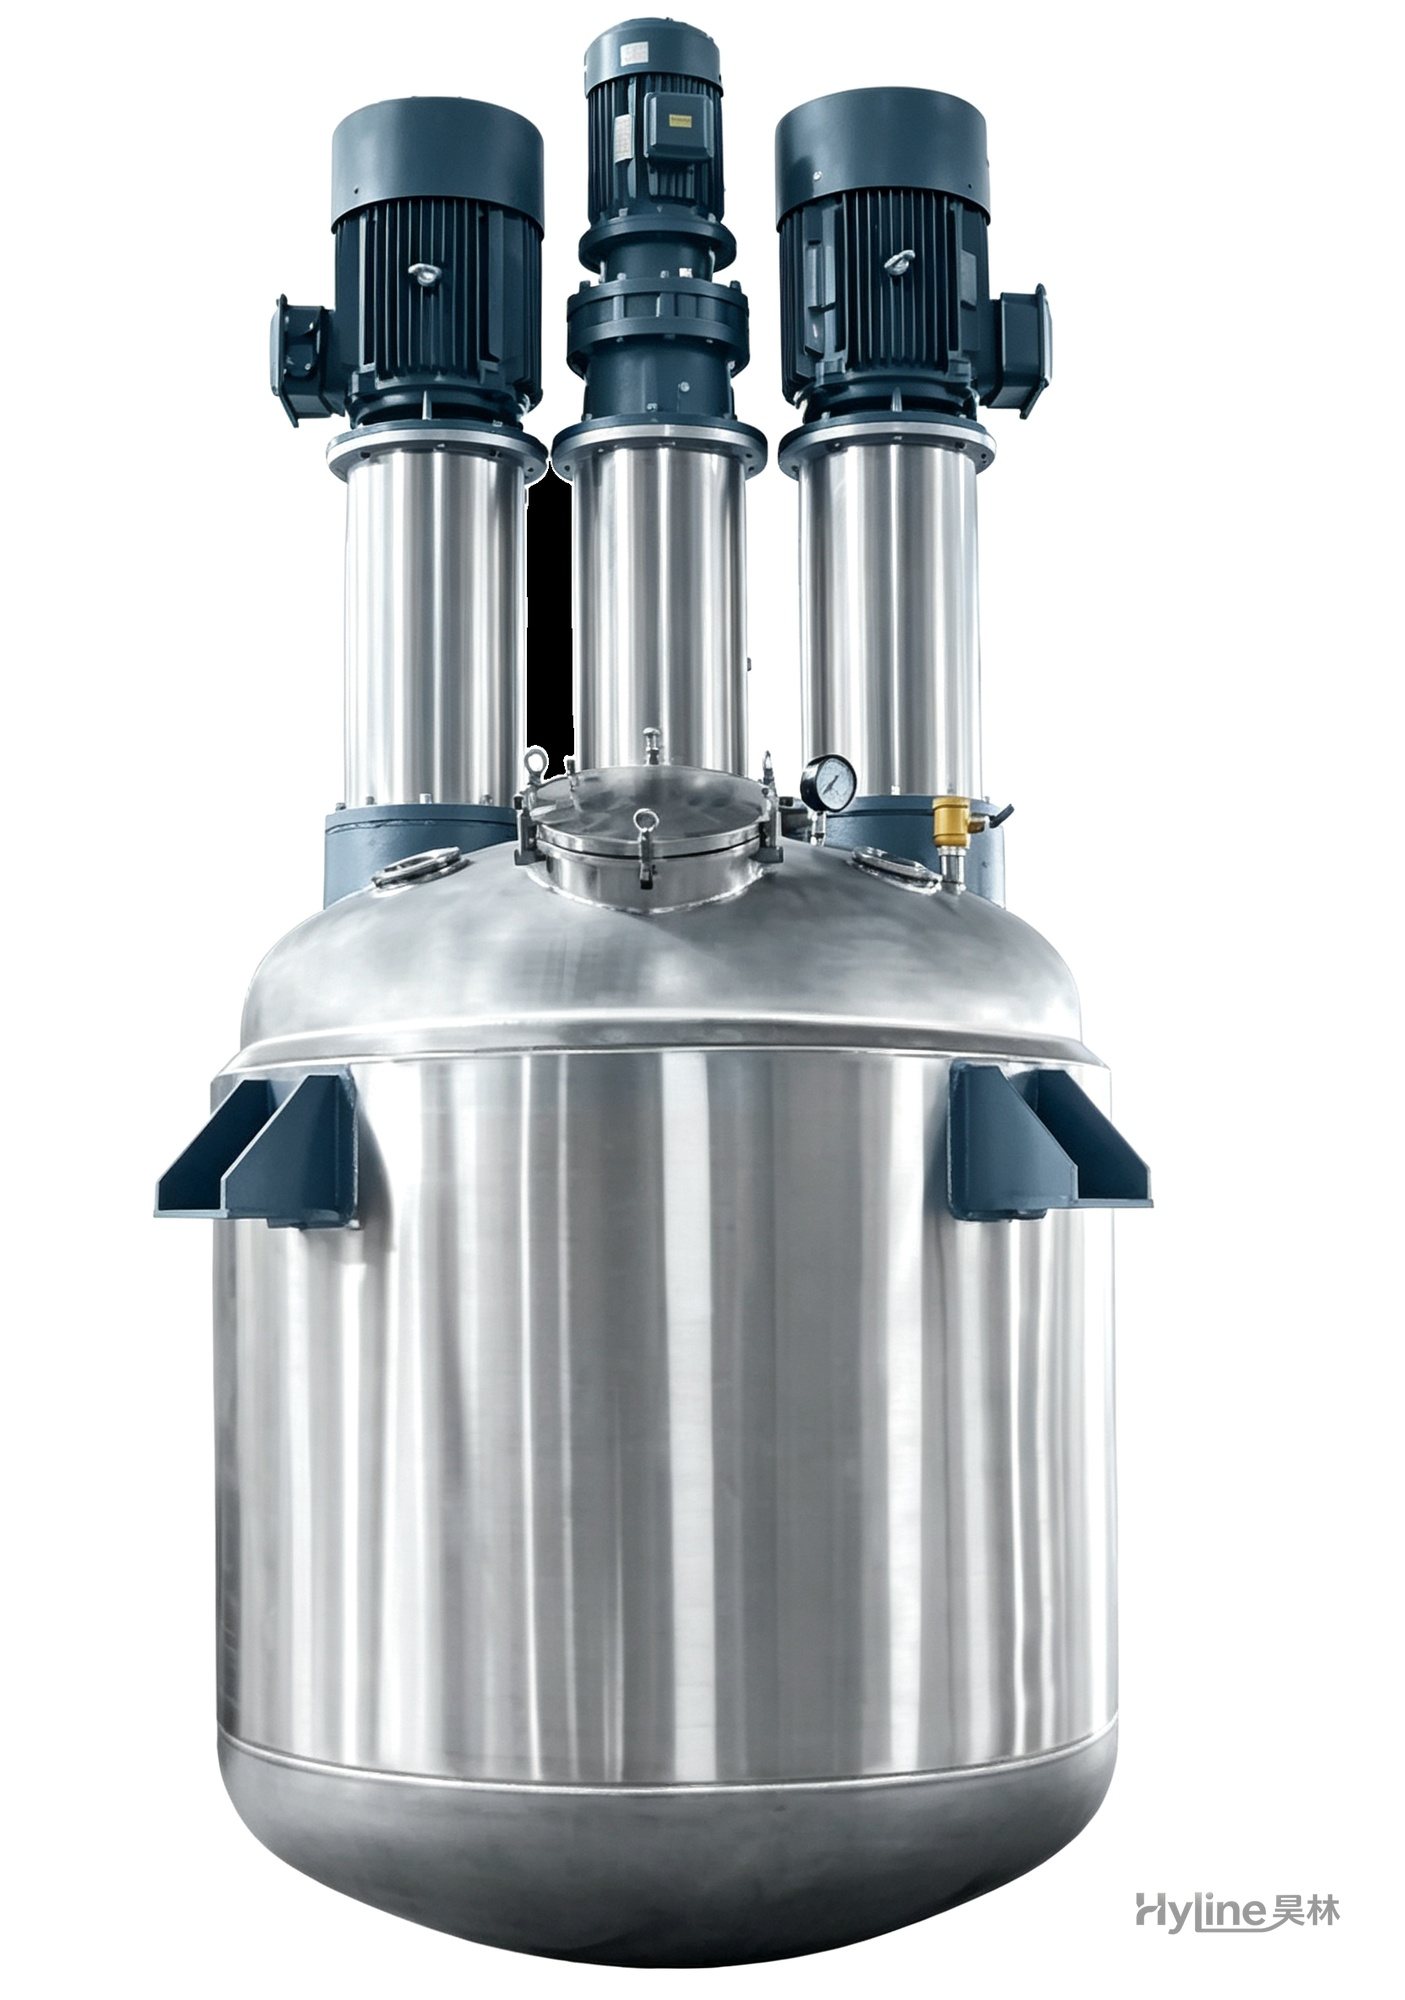
FS系列多功能分散釜
集低速强力搅拌与高速分散于一体,对中高粘度及触变性物料具有很好的适应性,搅拌、分散可同时进行。适用于物料搅拌、溶解、分散和调色。
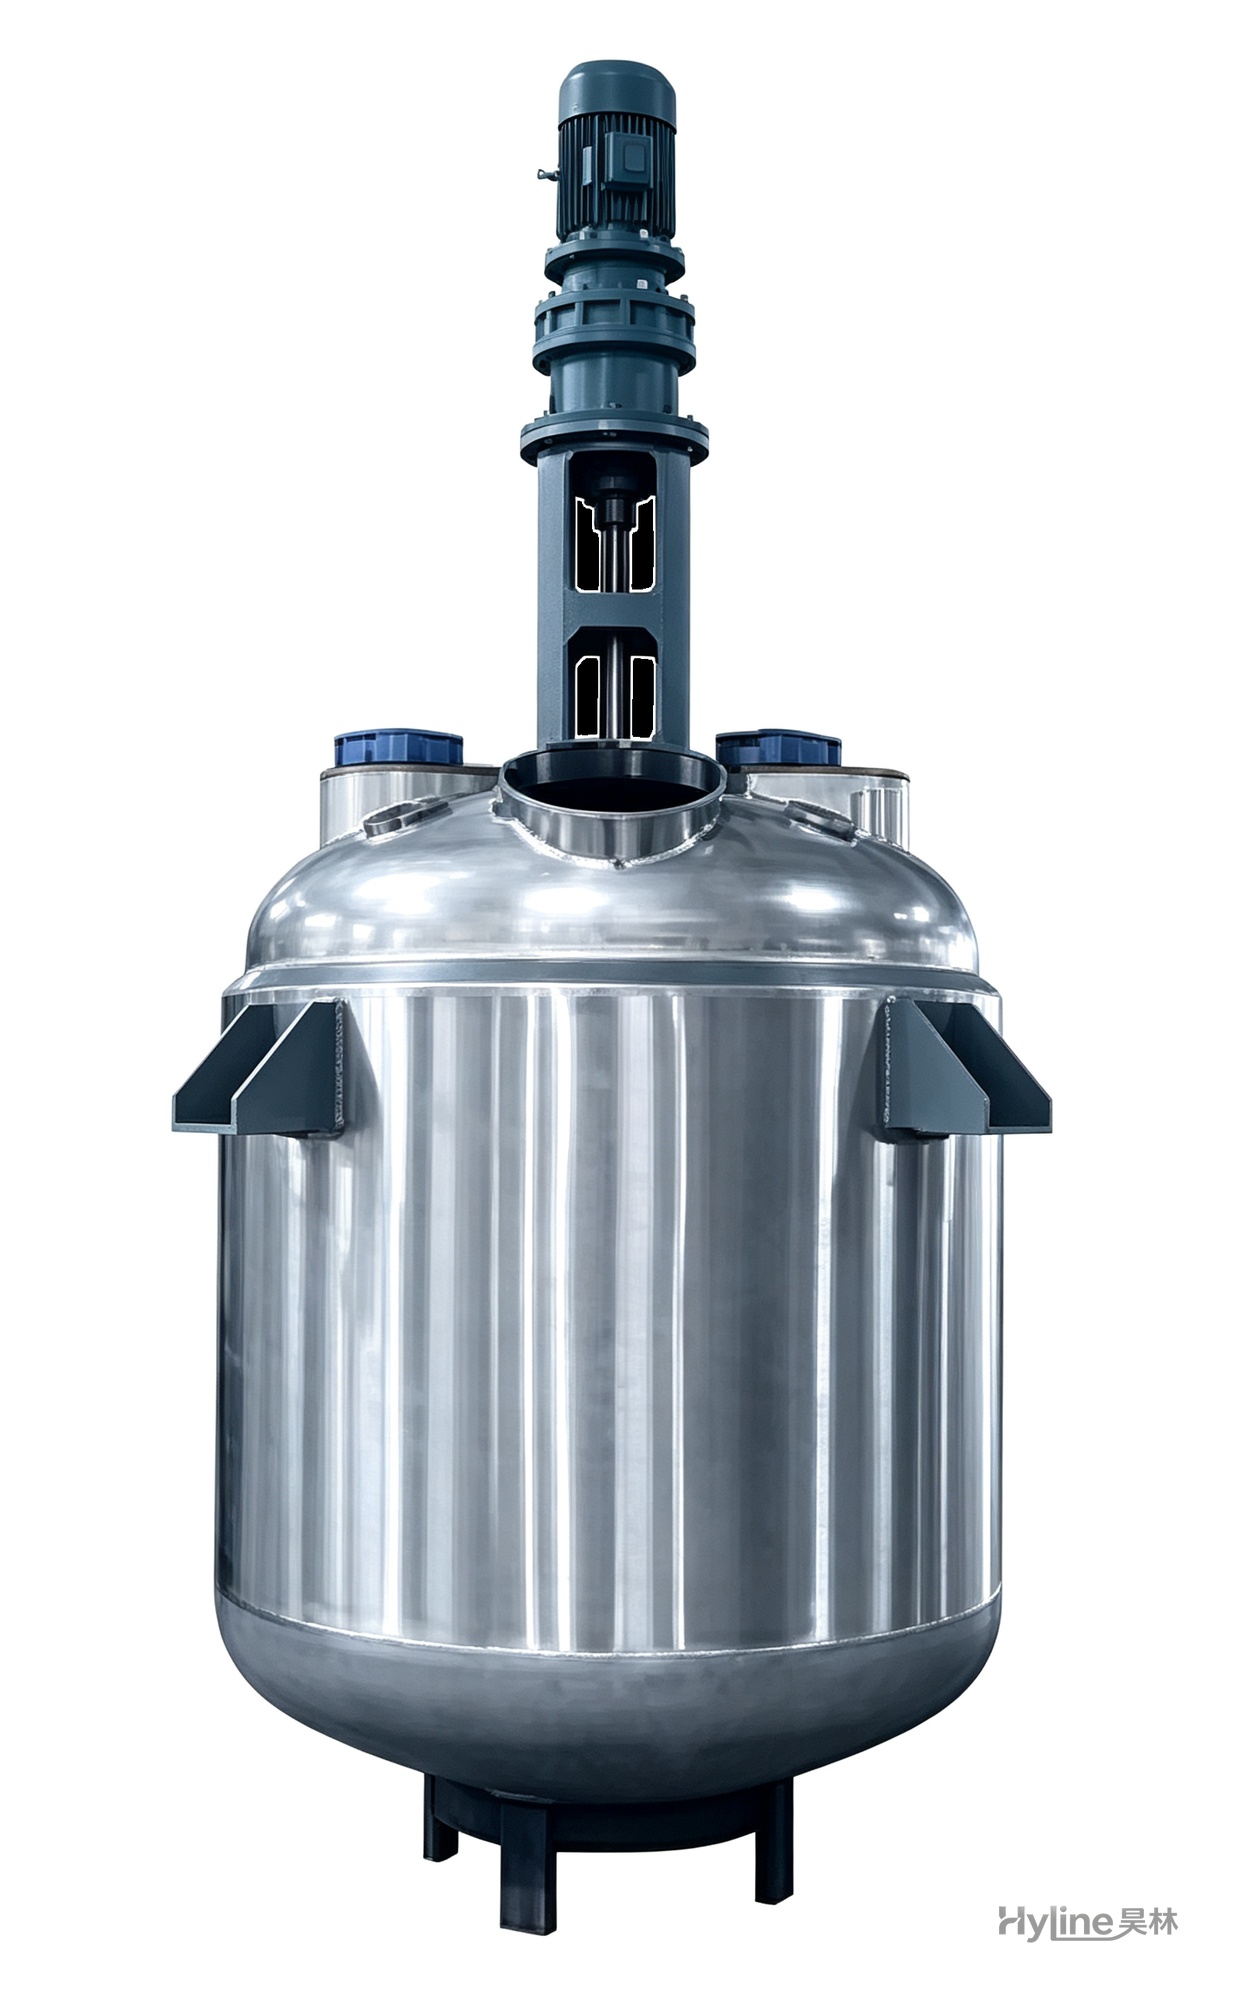
HS系列高速分散釜
专用于涂料行业物料溶解混合及分散,利用高速分散盘的剪切力和高转速使固体与液体得到极好的分散均质效果。
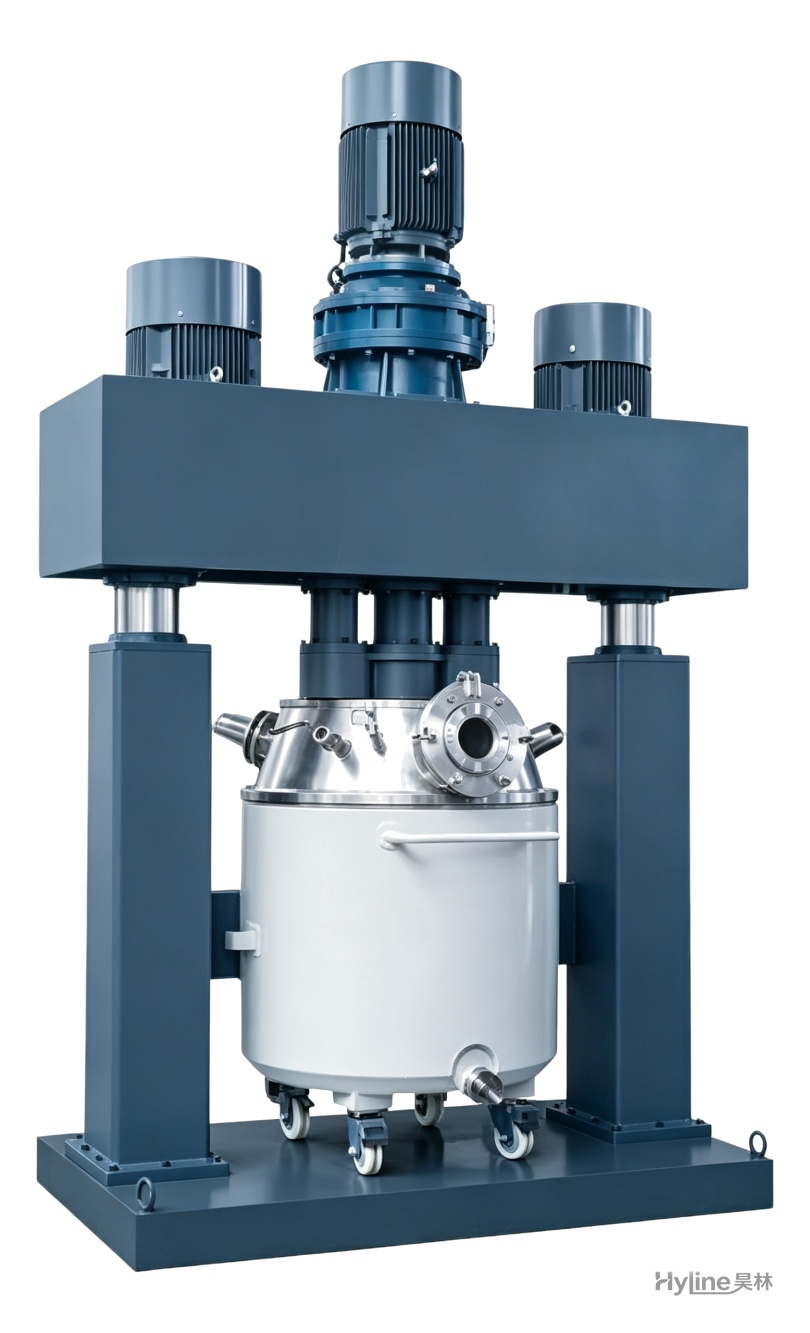
QLF系列多功能强力分散釜
双高速分散机构与刮边刮底机构使物料在釜内作复杂运动,达到迅速分散研磨效果。适配 10000-2000000cps 膏体高粘物料,广泛用于硅酮胶、聚氨酯胶、液体硅胶、电子胶等生产。