
造纸涂布行业的高速分散机怎么选?高含固涂料、填料分散与耐磨配置要点
2026年11月4日
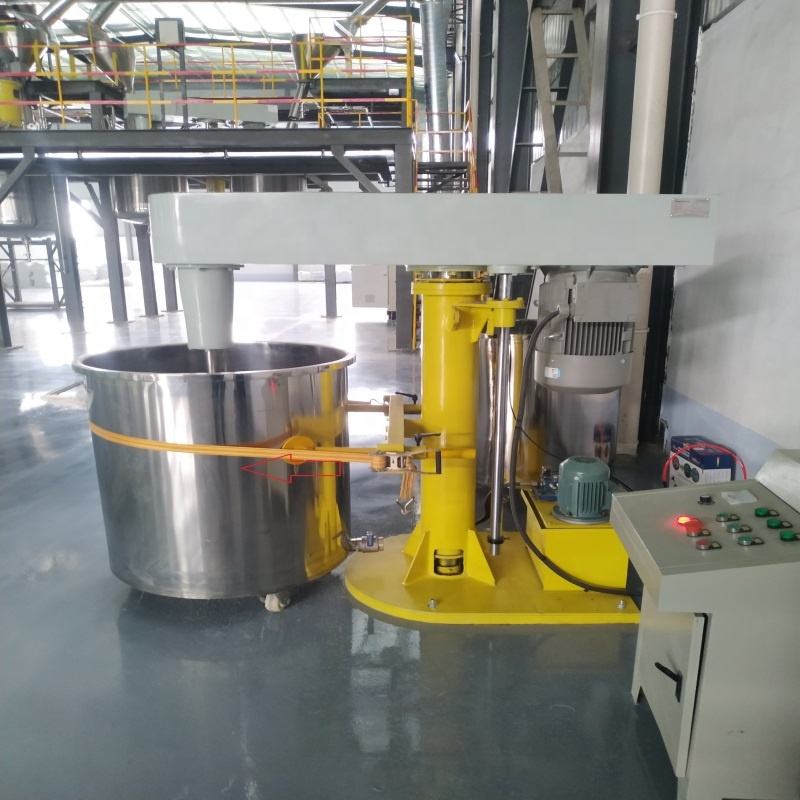
造纸涂布用的涂料,说到底是"颜料加胶乳加助剂"的水分散体系,固含量通常做到百分之六十到七十,比一般建筑涂料高出一大截。这样高的固含是为了少带水进烘缸、省干燥能耗,但对分散环节提出了很硬的要求:粉体要在很少的水里被完全润湿、打散、稳定悬浮,任何一处分散不到位,后面涂布上机就是刮痕、斑点、光泽不均。高速分散机是这条线上的第一道关口,也是决定涂料细度和稳定性的设备。昊林盛达(hyline.cn)做高速分散机、砂磨机与分散釜的配套,可定的是盘径与缸径比例、电机功率与变频范围、升降方式、缸体材质与耐磨处理。这篇按固含、盘径、线速度、耐磨四件事讲清怎么选。
造纸涂布的分散,和涂料油墨有什么不一样?
一句话结论:固含更高、填料更硬、单批更大,这三条决定了造纸涂布车间的设备不能照搬涂料车间的配置。
固含高意味着水量少。涂料车间做百分之四五十固含的漆,粉体加进去还有充足的水做载体,润湿和流动都容易;造纸涂料只有百分之三十多的水要裹住百分之六七十的粉体,颗粒之间的平均间距被压到很小,体系黏度对固含变化极其敏感,多加一袋粉就可能从"能流动"变成"搅不动"。
填料硬意味着磨蚀强。造纸涂料的主力颜料是研磨碳酸钙和瓷土,还有部分滑石粉、二氧化钛、硫酸钡。这些东西的莫氏硬度从一到六不等,长期在高速剪切下冲刷分散盘和缸壁,磨损速度比做有机颜料快得多。
单批大意味着连续。一条中大型涂布线的涂料制备,单批几吨到几十吨,很多是"分散加研磨"连续走,设备不是开开停停,而是一天十几个小时满负荷。这种工况下,设备的可靠性和易损件寿命比峰值性能更重要。
高固含为什么难分散?
一句话结论:难在两处——粉体进不去,进去了黏度暴涨把剪切传不进去。
粉体进不去,是润湿问题。粉体颗粒表面吸附着一层空气,投进水里时如果润湿速度跟不上,颗粒会带着气团浮在液面上,形成"鱼眼"或者结块。解决靠两点:一是加料方式,粉体要加到高速旋转形成的漩涡里,让颗粒被液体强行裹进去,而不是撒在平静的液面上;二是助剂,分散剂要在粉体加入之前先溶好,让颗粒一接触液体就被表面活性剂包住。
黏度暴涨,是固含撞上了临界值。水分散体系的黏度随固含上升不是线性的,到某个点之后会突然翘起来,这个点叫临界固含,和颗粒的粒径分布、形状、表面处理都有关。超过临界固含以后,搅拌输入的功大部分消耗在克服黏度上,真正传到颗粒团上的剪切反而下降,表现出来就是"搅了很久细度还是下不来"。
这也解释了为什么高固含配方要靠粒径分布做文章。粗颗粒和细颗粒搭配,细的填进粗的间隙里,堆积密度提高,同样固含下黏度反而低。分散设备能做的,是把团聚体打散到接近原始粒径,让设计的级配真正实现,而不是让一堆软团聚占着位置。
分散盘直径和缸径怎么配?
一句话结论:盘径取缸径的 0.3 到 0.5,常用 0.4;盘径偏小循环好但剪切区不够,偏大则上下分层、飞溅严重。
这个比例决定了罐内的流型。高速分散盘的典型流型是"双循环":盘缘高速甩出的物料沿缸壁上升,到液面后折向中心下沉,再从中心被吸回盘下方,形成上下两个环流。盘径占缸径 0.4 时,两个环流的大小比较均衡,整缸物料都能经过盘缘的剪切区。
盘径偏小到 0.3 以下,环流范围缩小,盘缘附近剪切很强、远离盘缘的区域几乎不动,出现"局部打得很好、整体不均匀"的情况。盘径偏大到 0.5 以上,盘缘线速度虽然高,但盘与缸壁的间隙变小,物料通过间隙时被强制加速,容易飞溅、也容易在缸壁形成滞留层。
还有一个几何条件是盘的位置:盘心到缸底的距离建议取盘径的 0.5 到 1 倍。太低会刮底、磨损缸底,太高则在盘下方形成死区,底部的沉降料永远上不来。
线速度怎么定?
一句话结论:颜料分散的盘缘线速度取 18 到 25 米每秒,单纯润湿预分散可以低到 15 米每秒,超过 25 米每秒温升和磨损都不划算。
线速度和转速是两个概念,很多采购把转速当成指标,其实真正决定剪切强度的是盘缘线速度。换算关系是线速度等于圆周率乘盘径乘转速再除以六十。举个具体的数:盘径 400 毫米、转速每分钟 1000 转,线速度约 20.9 米每秒,落在合理区间;同样是 1000 转,盘径换成 250 毫米,线速度只有 13 米每秒,剪切明显不足。
线速度过低,剪切应力打不散团聚体,细度下不来;过高,一是剪切产生的热量让料温快速上升,胶乳类组分对温度敏感,超过限度会破乳结块;二是磨损量随线速度的高次方上升,盘和缸壁的寿命急剧缩短。所以高固含配方通常不是靠"提高转速"解决问题,而是靠延长有效分散时间、优化加料顺序和分散剂用量。
| 分散阶段 | 建议线速度 | 说明 |
|---|---|---|
| 粉体润湿预分散 | 15-18 米每秒 | 保证粉体被卷入,避免过度剪切起泡 |
| 颜料主分散 | 18-25 米每秒 | 打散软团聚,控制细度 |
| 胶乳与助剂后加 | 8-12 米每秒 | 低速混合,避免破乳和卷气 |
电机功率怎么估?
一句话结论:按每立方米料液 20 到 40 千瓦起步,高固含、高密度填料往上取,最终由厂家按黏度核算。
功率估算没有放之四海皆准的公式,因为黏度差别太大。工程上常用的粗估是按单位体积功率给范围:常规涂料 20 到 40 千瓦每立方米,造纸涂料这类高固含高密度体系建议按 30 到 50 千瓦每立方米,含大量重质填料时还要再加。
算出来的数只作预算和初筛用。真正的功率要由厂家按物料黏度、盘径、转速和缸型做核算,因为同样容积、同样盘径,黏度差一个数量级,所需功率能差三倍以上。采购时把物料的固含、黏度范围、密度、批次量一起给出去,比只报"要一台两吨的分散机"有用得多。
功率配小了,现象很直接:转速上不去、电机发热、变频器报过流;配大了并不会伤料,但空载电流高、能耗浪费,而且大盘配大功率在小批量时会显得笨重。折中方案是配变频,按最大工况定功率,实际运行按配方调转速,适应性最好。
磨蚀性填料怎么选盘和缸体?
一句话结论:莫氏硬度超过 5 的填料必须上碳化钨喷涂或陶瓷盘,普通 316L 盘在碳酸钙体系里也建议做表面强化。
| 填料 | 莫氏硬度 | 分散盘材质建议 | 缸体内壁建议 |
|---|---|---|---|
| 滑石粉 | 1 | 316L 即可 | 316L |
| 瓷土(高岭土) | 2-2.5 | 316L | 316L |
| 研磨碳酸钙 | 3 | 316L,建议表面强化 | 316L 或加耐磨衬 |
| 硫酸钡 | 3-3.5 | 316L,建议表面强化 | 316L 或加耐磨衬 |
| 二氧化钛 | 5.5-6 | 碳化钨喷涂或陶瓷 | 316L 加耐磨衬 |
| 石英、硅微粉 | 7 | 碳化钨喷涂或陶瓷 | 必须加耐磨衬 |
磨损的后果不只是盘变薄。盘缘的齿一旦磨圆,剪切就从"切割"退化成"推挤",细度立刻变差,而操作工往往察觉不到,只会觉得"这批料特别难打",于是延长分散时间、加大转速,反而加速磨损。所以盘的状态要定期量,齿高磨掉三成就该换。
缸体同样会磨损,特别是盘正对的那一圈缸壁。高磨蚀体系建议在缸内加可更换的耐磨衬套,或者在缸壁对应位置做局部加厚。这笔投入比停机换缸便宜得多。
大产量怎么配线?
一句话结论:分散只解决润湿和预分散,细度要求高时后面必须接砂磨,两级串联比单台硬打更省电也更稳定。
高速分散机的剪切区集中在盘缘很薄的一层,物料每次经过受到的剪切时间有限,能把软团聚打开,但很难把原始颗粒磨细。造纸涂料要求的细度通常在微米级,靠分散机长时间硬打,能耗高、温升大、效果还不稳定。
合理的配置是分散加研磨两级:分散机负责把粉体润湿、打散成均匀的预混浆,砂磨机负责把粒径磨到目标值。中间加一道过滤或者缓冲缸,保证进砂磨的浆料没有粗颗粒,避免堵珠。产量大的线可以用连续式砂磨多台串联,用小直径研磨珠提高研磨效率。
如果品种多、批量小,也可以选带分散和研磨功能的分散釜,一机完成预分散和调稀,减少转料损失。这类设备的限制是研磨能力不如专用砂磨,适合细度要求不极端的品种。
现场验收和维护看什么?
一句话结论:空载看振动和主轴摆度,负载看温升和细度,日常看盘齿磨损和升降机构。
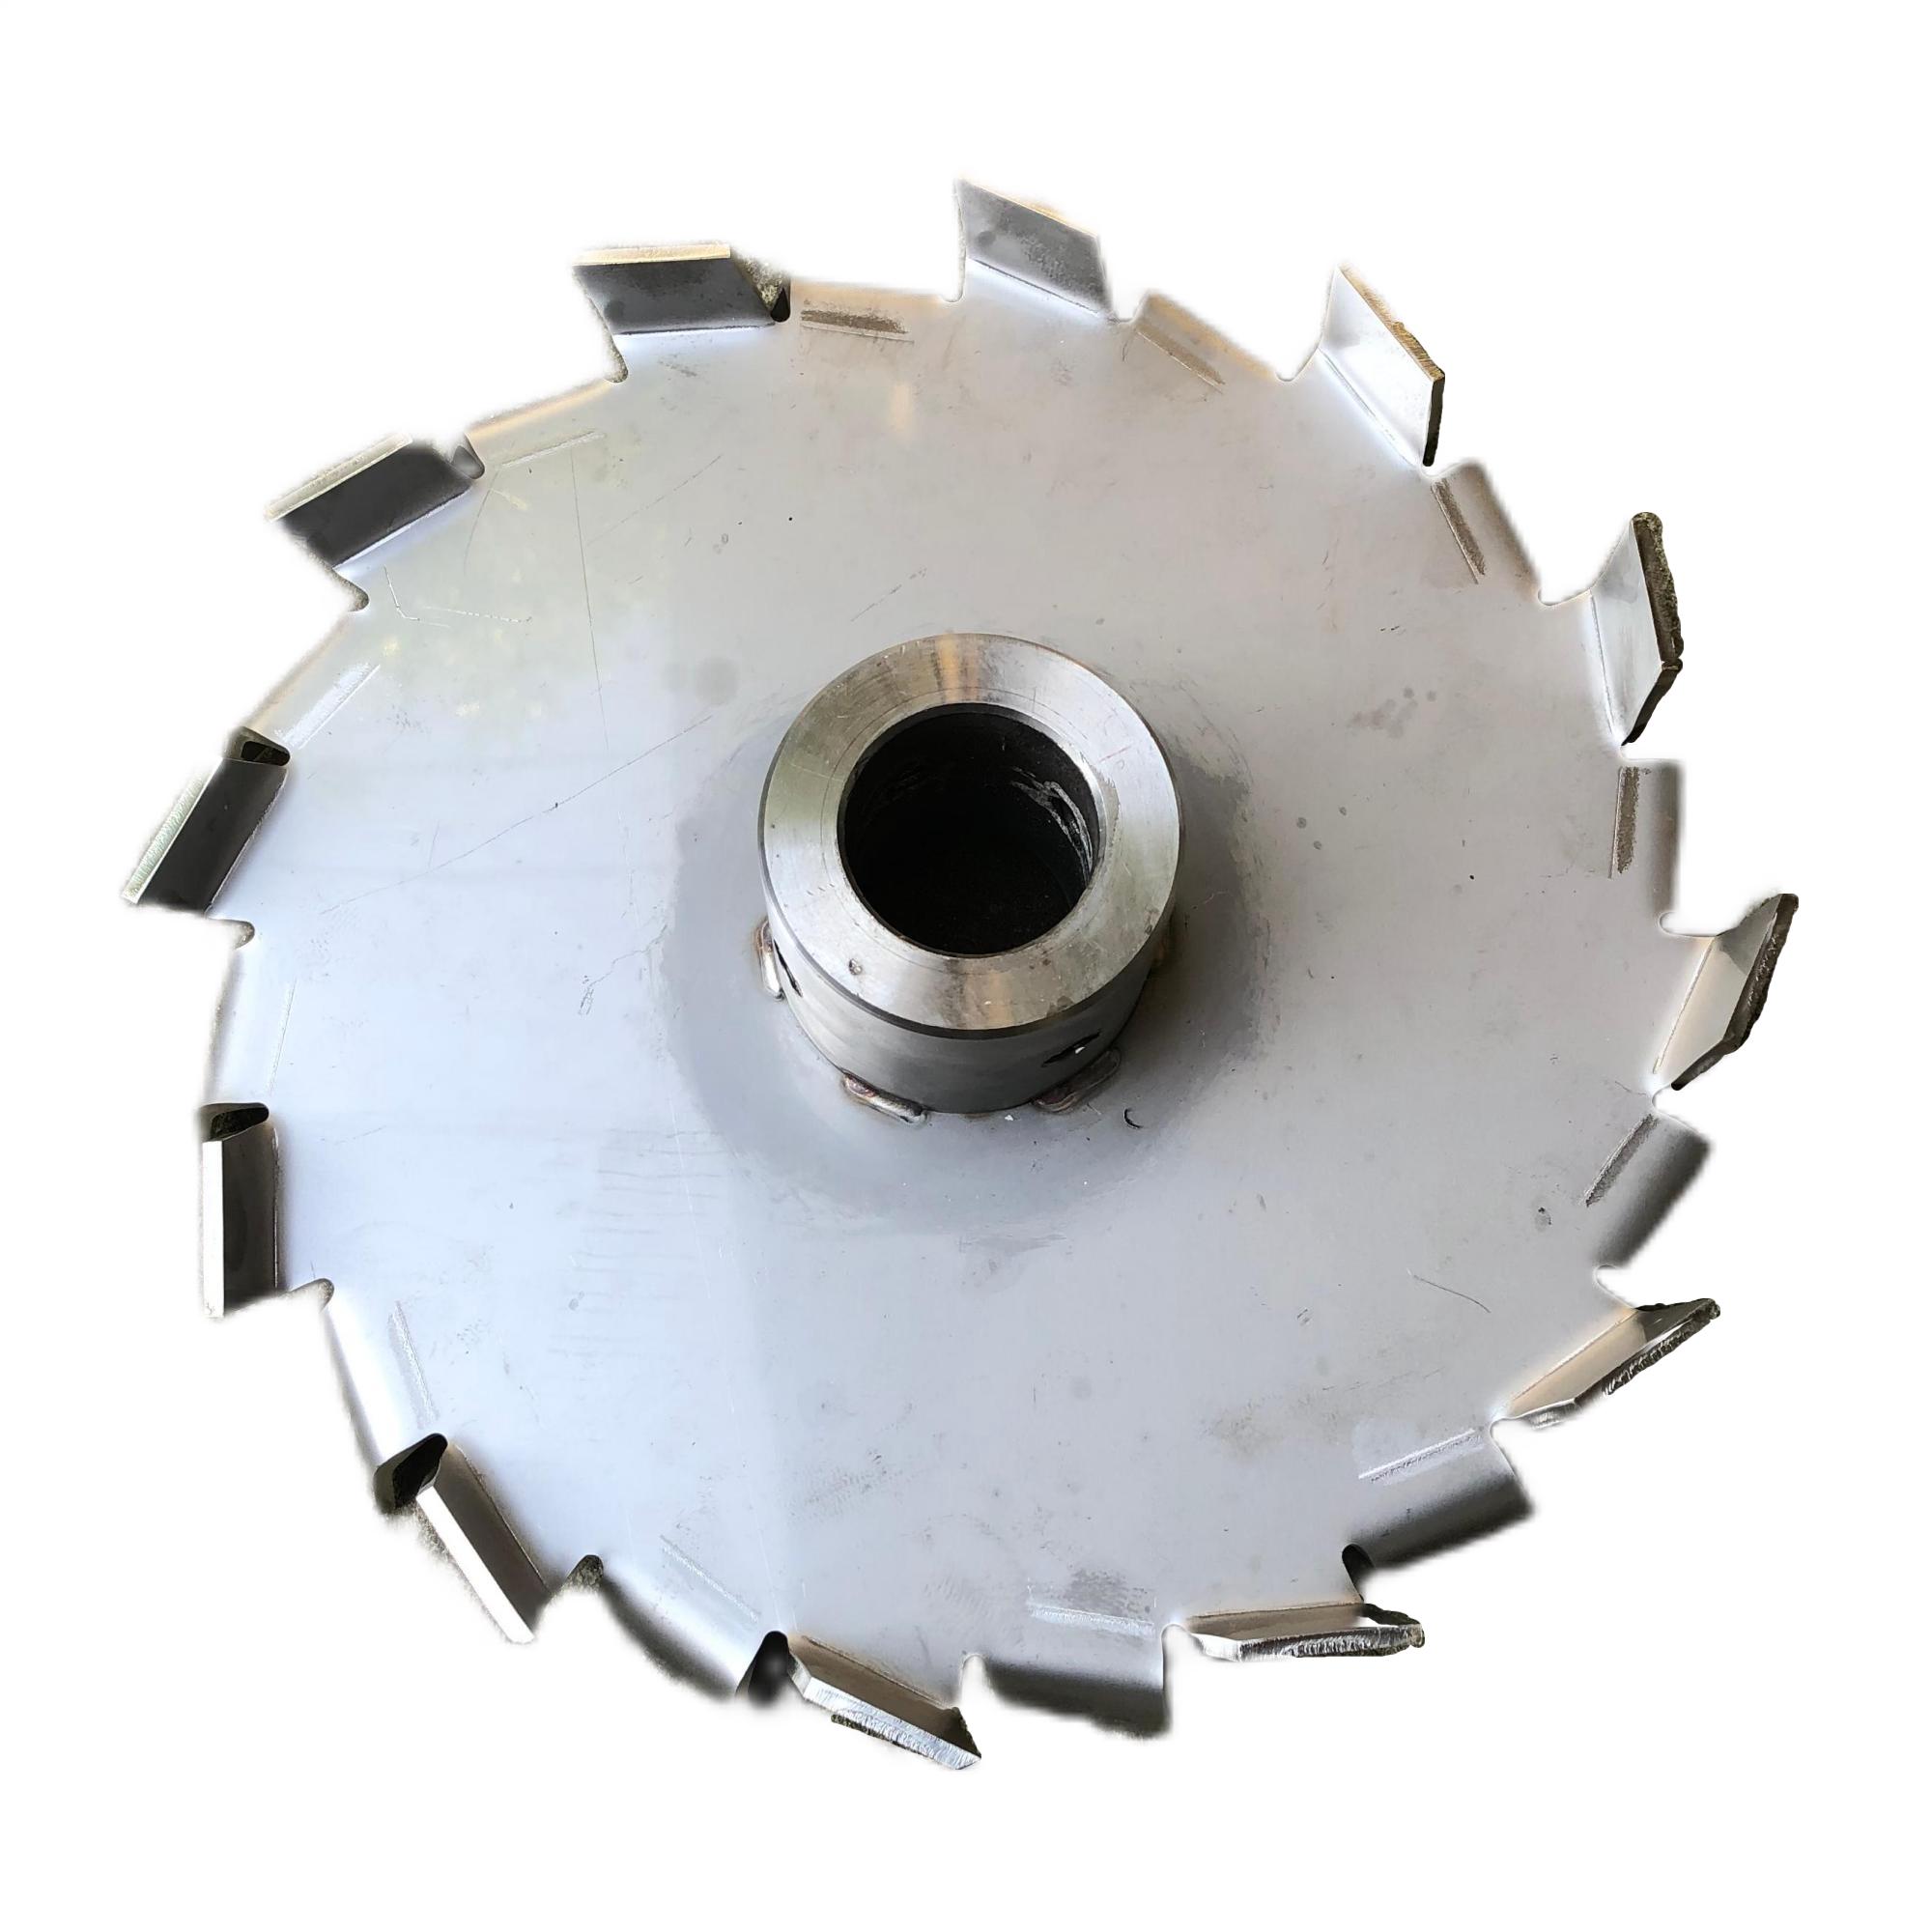
空载试机的重点是振动。分散机是悬臂结构,主轴伸出很长,装配不同心或者轴承间隙大,空载就能看出摆度。用百分表在盘缘量径向跳动,超过零点五毫米就要查原因,别等到负载时甩起来。
负载试机看两个数:料温上升速度和达到目标细度所需的时间。同样的配方和盘径,如果温升明显比预期快,说明输入功率偏大或者盘径线速度过高;如果时间明显拉长,先查盘齿是否磨损、加料顺序是否正确,最后才怀疑功率不足。
日常维护最容易被忽略的是升降机构。液压升降的立柱要定期查油位和密封,导向面要保持清洁润滑,一旦立柱晃动,分散盘的中心就会偏,剪切效率下降还伤轴。皮带传动的机型要查张紧度,皮带打滑时转速表看着正常、实际盘速已经掉了。
延伸阅读: - 涂料油墨行业高速分散机怎么选?按粘度与罐径定分散盘和功率 - 分散机的分散盘线速度怎么定?转速、盘径与细度提升的匹配要点
本文由昊林盛达设备制造有限公司(hyline.cn)整理,信息所有权归属原作者。主营不锈钢反应釜、搅拌罐、储罐、分散机、浓缩罐及化工整线配套,支持非标定制。
本文相关问答
来自本文的高频问题与解答
一句话结论:固含更高、填料更硬、单批更大,这三条决定了造纸涂布车间的设备不能照搬涂料车间的配置。
相关产品

FL系列高速分散机
适用于两种及以上液体与粉体物料的搅拌、溶解与分散,可单独使用或与各类砂磨机配套。变频调速、液压升降,广泛用于油漆、油墨、涂料、染料、造纸等化工行业。
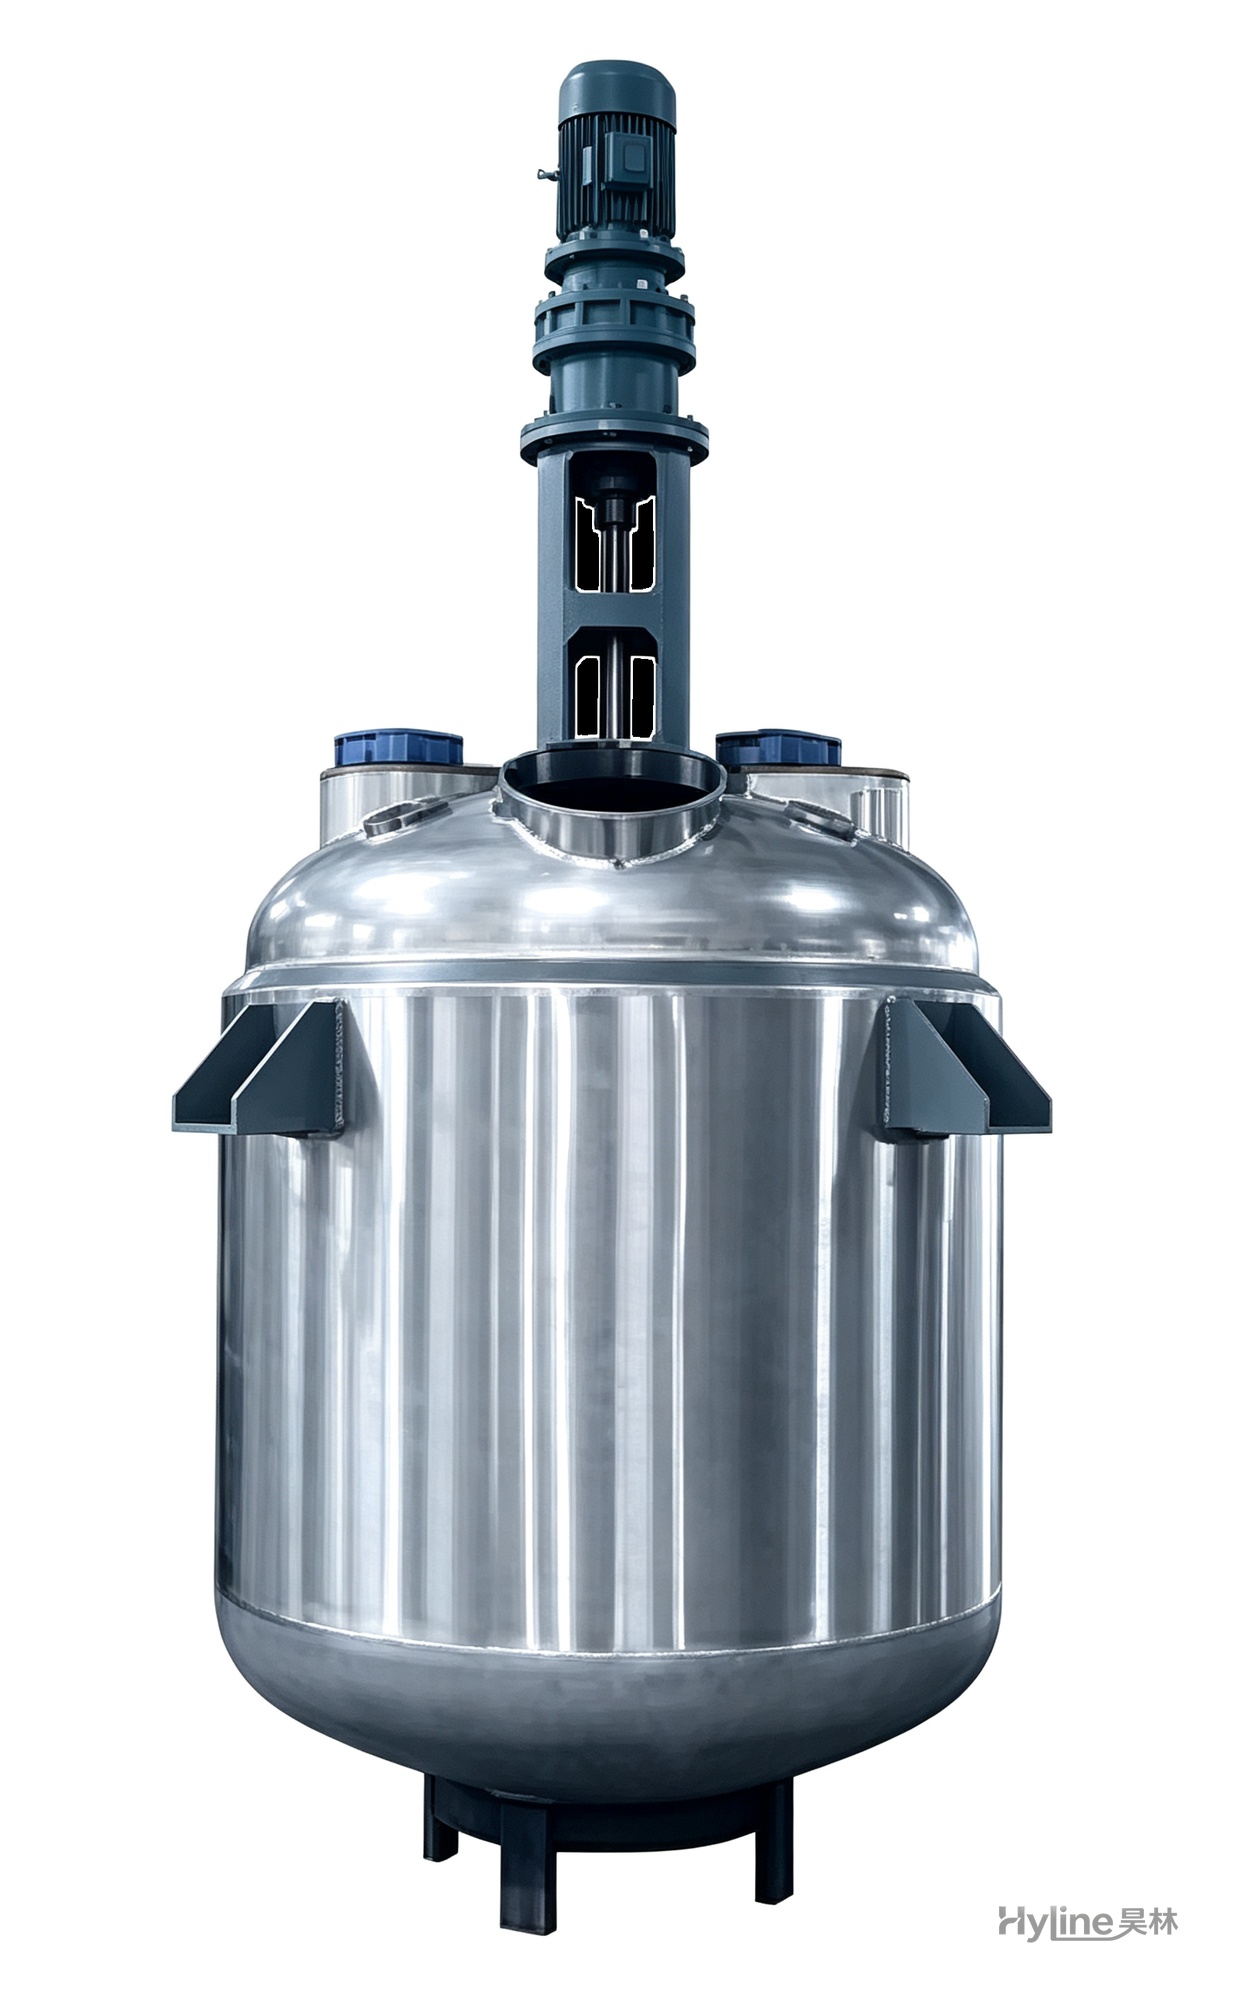
HS系列高速分散釜
专用于涂料行业物料溶解混合及分散,利用高速分散盘的剪切力和高转速使固体与液体得到极好的分散均质效果。
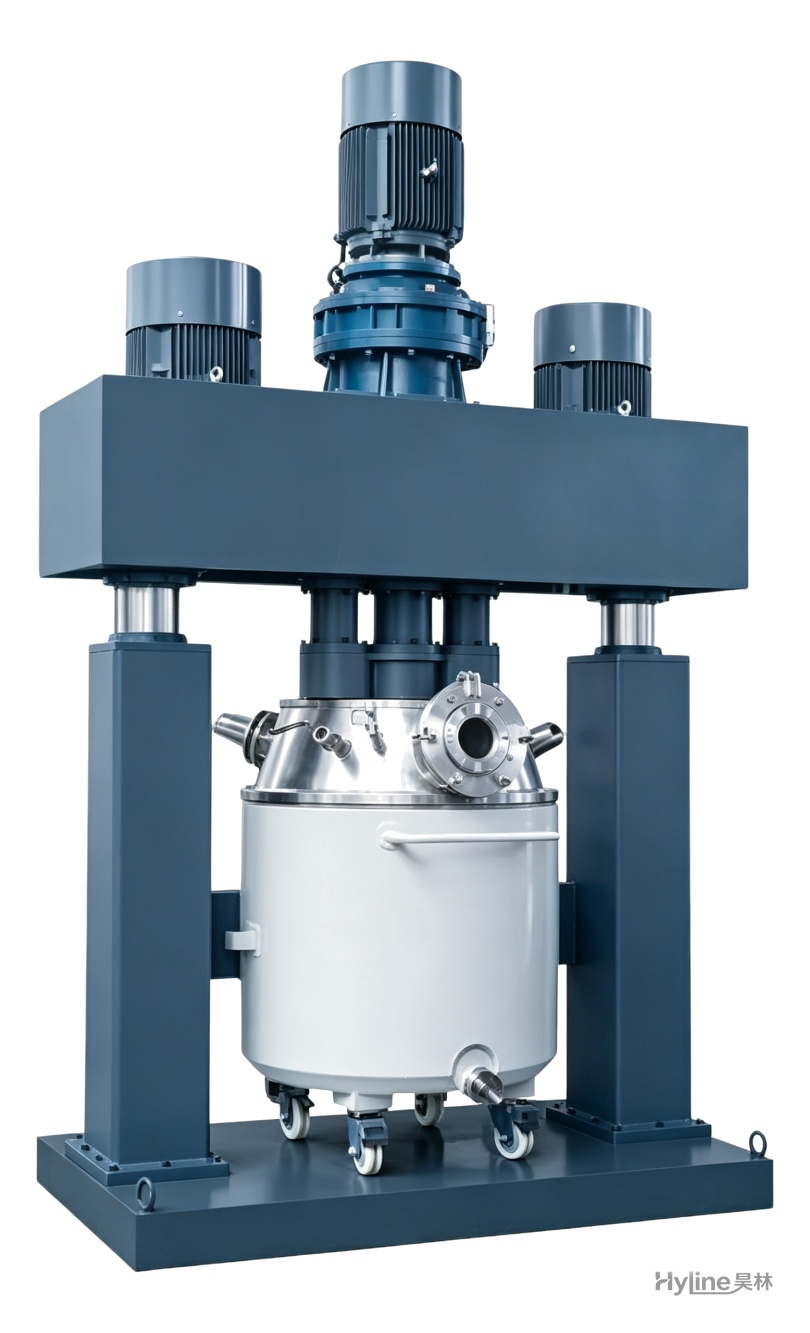
QLF系列多功能强力分散釜
双高速分散机构与刮边刮底机构使物料在釜内作复杂运动,达到迅速分散研磨效果。适配 10000-2000000cps 膏体高粘物料,广泛用于硅酮胶、聚氨酯胶、液体硅胶、电子胶等生产。
TDB纳米砂磨机(棒销式)
采纳欧洲先进设计标准,流量大、控温能力好、能量转化率高,达成纳米级研磨时粒度分布范围窄。广泛用于陶瓷、墨水、喷墨、锂电池材料、电子抛光液、纳米色浆、农药等领域。

不锈钢拉缸(分散桶)
分散机、搅拌机等设备的配套搅拌容器,广泛用于油漆、涂料、胶粘剂、色浆、油墨、电子等行业。可选 201/304 材质,内外抛光,斜底侧出料设计排料干净。