
Как выбрать эмульсатор из нержавеющей стали для косметических кремов? Окружная скорость гомогенизатора и скребковая система по вязкости массы
2026年10月29日
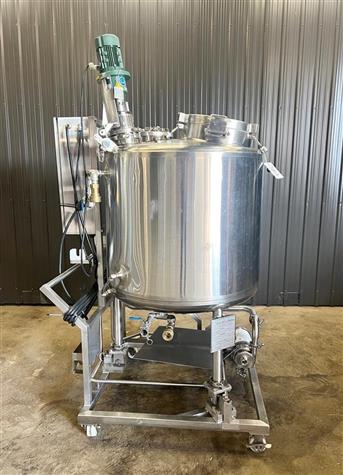
В чём особенности эмульгирования косметических кремов?
Краткий вывод: эмульгирование крема должно одновременно решать две задачи — тонкий размер капель и отсутствие пригорания на стенке; первое обеспечивает гомогенизатор, второе — основное перемешивание и скребки, поэтому подбор эмульсатора ведётся по уровню вязкости.
Системы «масло в воде» и «вода в масле», формы лосьонов и кремов — вязкость меняется от сотен до десятков тысяч мПа·с. Для низковязких продуктов (кремы для лица, лосьоны для тела) основным процессом является гомогенизирующее эмульгирование; для паст высокой вязкости (кремы для глаз, губные помады, глина для волос) основное перемешивание и скребки часто важнее гомогенизатора. Косметическая отрасль требует тонкости эмульсии и стабильности партий; рецептуры часто содержат загустители, порошки и активные компоненты, и при наличии зон застоя локальное недоэмульгирование проявляется зернистостью или колебаниями партий. Поэтому подбор эмульсатора — это не только мощность гомогенизатора, а согласование гомогенизатора, основного перемешивания, скребков, вакуума и температурного контроля.
Как задать окружную скорость гомогенизатора?
Краткий вывод: окружная скорость гомогенизатора обычно составляет 10–25 м/с — нижний предел для низковязких лосьонов, верхний для паст высокой вязкости; окружная скорость отражает эффект эмульгирования лучше мощности двигателя.
Головка гомогенизатора срезает материал между высокооборотным ротором и статором; показателем интенсивности сдвига является окружная скорость на периферии ротора. Для низковязких систем (кремы для лица, лосьоны) окружной скорости 10–15 м/с обычно достаточно, чтобы разбить масляную фазу; для паст высокой вязкости и рецептур с порошками нужно 18–25 м/с. Время гомогенизации обычно 10–30 минут на партию: сначала медленно, затем быстрее, чтобы не забить воздух в жидкость. Передайте поставщику вязкость рецептуры и целевой размер частиц (обычно 1–5 мкм; при более тонких требованиях — микрофлюидизация или гомогенизация высокого давления как финиш), чтобы корректно подобрать диаметр ротора и мощность двигателя.
| Тип продукта | Обычный диапазон вязкости | Окружная скорость гомогенизатора | Время гомогенизации |
|---|---|---|---|
| Лосьон, тоник | сотни–тысячи мПа·с | 10–15 м/с | 10–20 мин |
| Крем для лица, крем | тысячи–десятки тысяч мПа·с | 12–18 м/с | 15–25 мин |
| Паста высокой вязкости, глина | свыше десятков тысяч мПа·с | 18–25 м/с | 20–30 мин |
Как настроить основное перемешивание и скребки?
Краткий вывод: основное перемешивание обычно работает на 10–60 об/мин для низкооборотного оборота массы; скребки вращаются дифференциально у стенки с малым зазором, а для паст высокой вязкости скребки обязательны — иначе материал на стенке подгорает и желтеет.
Основное перемешивание переворачивает всю партию и подаёт материал со стенок к гомогенизатору. Для низковязких продуктов достаточно одной лопасти или якорной мешалки; для паст высокой вязкости нужны планетарные мешалки, ленточные или якорные мешалки со скребками: зазор скребков у стенки обычно 3–10 мм, вращение дифференциальное по отношению к основной мешалке — материал непрерывно снимается со стенки и возвращается в центр. Износостойкость материала скребков и плотность прилегания настраиваются по вязкости: слишком плотно — износ, слишком свободно — налипание. Уточните, один двигатель у основной мешалки и гомогенизатора или два: при двух двигателях каждый регулируется независимо, эмульгирование и перемешивание не мешают друг другу, для паст высокой вязкости обычно применяют двухдвигательную схему.
Нужны ли вакуумная деаэрация и контроль температуры?
Краткий вывод: вакуумная деаэрация обычно откачивает до около -0,08 МПа для удаления воздуха, вовлечённого перемешиванием; температурный контроль стабилизирует температуру эмульгирования по рецептуре; на линиях кремов обычно ставят и то и другое.
Перемешивание вовлекает воздух в жидкость. Вакуумный эмульсатор работает в закрытом режиме и откачивает вакуум для деаэрации; при охлаждении крема пузырьки удаляются полнее — продукт прозрачнее и плотность равномернее. Температурный контроль использует рубашку для нагрева и охлаждения: обычно 70–85°C для смешивания и эмульгирования масляной и водной фаз, затем охлаждение ниже 40°C перед вводом активов и отдушки. Площадь теплопередачи рубашки, скорость подъёма/снижения температуры и равномерность теплопередачи при перемешивании вместе определяют время партии; высоковязкий материал переносит тепло медленно, поэтому в конструкции рубашки нужен запас. Вакуум и температурный контроль можно связать: под вакуумом уровень жидкости поднимается — оставьте достаточное паровое пространство, чтобы избежать выброса.
Как выбрать материал и санитарное исполнение?
Краткий вывод: детали, контактирующие с кремом, обычно выполняются из стали 316L с полировкой внутренней поверхности Ra ≤ 0,4 мкм, санитарными быстроразъёмными соединениями и без застойных зон на выгрузке.
Косметика не допускает металлических посторонних включений и санитарных застойных зон. Корпус, головка гомогенизатора, скребки и трубные фитинги, контактирующие с продуктом, обычно из 316L, внутренняя поверхность электрополирована до Ra 0,4 мкм, сварные швы полированы без раковин; люк, смотровое стекло, штуцеры термометра и выгрузка — санитарные быстроразъёмные соединения, клапаны — санитарные мембранные или шаровые. Зазор ротор-статор и материал напрямую влияют на частицы износа, поэтому для паст высокой твёрдости нужны износостойкие материалы. Для мойки предусматривают CIP-форсунки с циркуляцией горячей воды 60–80°C, линии подачи и выгрузки максимально короткие, чтобы исключить остатки. Корпус утепляется и обшивается нержавеющей сталью — чисто и в цехе.
Как составить чек-лист подбора?
Краткий вывод: четыре шага по вязкости рецептуры, размеру партии, требованию к частицам и графику производства: сначала объём и окружная скорость гомогенизатора, затем основное перемешивание и скребки, далее вакуум, температурный контроль и санитарные интерфейсы.
Шаг 1: размер партии и суточная производительность определяют объём ёмкости, обычно с запасом 10–20% к партии. Шаг 2: по вязкости рецептуры определяют окружную скорость гомогенизатора и конфигурацию перемешивания; для высокой вязкости добавляют скребки и два двигателя. Шаг 3: по технологии добавляют вакуумную деаэрацию, температурный контроль и способ загрузки (верхняя загрузка, нижняя выгрузка, среда и давление в рубашке). Шаг 4: подтверждают санитарный материал, класс полировки и интерфейсы CIP-мойки, позиция за позицией в техническом соглашении. Передайте поставщику диапазон вязкости, выход партии и целевой размер частиц; поставщик составляет конфигурационную таблицу под один режим — тогда и приёмка имеет основание.
| Шаг подбора | Ключевые параметры | Обычное значение/практика |
|---|---|---|
| Объём | размер партии, суточная производительность | партия × 1,1–1,2 |
| Гомогенизация | окружная скорость, время | 10–25 м/с, 10–30 мин |
| Перемешивание | скорость, тип лопастей | 10–60 об/мин, скребки при высокой вязкости |
| Вспомогательное | вакуум, температура | -0,08 МПа, эмульгирование 70–85°C |
| Санитарное | материал, полировка | 316L, Ra ≤ 0,4 мкм, CIP |
Как принимать размер частиц эмульсии?
Краткий вывод: размер частиц контролируют прибором для определения тонины помола и микроскопом; после эмульгирования размер обычно 1–5 мкм, равномерный, без крупных частиц; приёмка отбирает пробы каждой партии и сравнивает до и после гомогенизации.
Прибор для определения тонины помола (клиновой измеритель) быстро выявляет крупные частицы: образец эмульсии размазывается по плите, показание соответствует наибольшему размеру частиц; микроскоп при увеличении 100–400× показывает распределение частиц и неразбитые капли масла. Для косметических кремов после эмульгирования обычно требуется тонина 1–5 мкм — низковязкие лосьоны ближе к тонкому пределу, высоковязкие пасты чуть шире. Приёмка партии отбирает пробы в конце гомогенизации до охлаждения и проверяет несколько точек на однородность; при колебаниях размера сначала проверяют достаточность окружной скорости и времени гомогенизации, затем дозировку эмульгатора в рецептуре. Целевой размер частиц фиксируют в техническом соглашении, чтобы у приёмки был единый критерий.
Что учесть при масштабировании с лабораторной ёмкости на производственную?
Краткий вывод: масштабирование — это не пропорциональное увеличение мощности двигателя: сохраняют окружную скорость гомогенизатора и концевую скорость лопастей мешалки и увеличивают по объёму; лабораторные параметры — только ориентир.
При геометрически подобном увеличении от лабораторной ёмкости к производственной сохраняют ту же окружную скорость гомогенизатора: диаметр ротора растёт с диаметром ёмкости, частота вращения снижается; концевая скорость лопастей основной мешалки остаётся близкой, тип лопастей и скребки пересчитывают для большой ёмкости. Мощность перемешивания оценивают по объёму и вязкости, а не простым умножением лабораторной мощности на соотношение объёмов. Время партии после масштабирования обычно меняется; сначала проводят пилотные партии малого объёма для подтверждения размера частиц и однородности, затем фиксируют параметры линии. Передайте поставщику лабораторную рецептуру, лабораторные параметры и целевой размер частиц; поставщик ведёт расчёт по правилам масштабирования — это экономит много партий по сравнению с подбором на месте.
Как проводить мойку и регламентное обслуживание?
Краткий вывод: после каждой партии — промывка горячей водой и циркуляционная мойка CIP-форсунками; головку гомогенизатора периодически разбирают и проверяют зазор ротор-статор; скребки заменяют по графику; мойку и обслуживание фиксируют в записях партий.
После каждой выгрузки сначала циркулируют горячую воду 60–80°C по трубопроводам и ёмкости, затем CIP-форсунки с циркуляцией моющего раствора и финальная промывка очищенной водой; застойные зоны и гомогенизирующую камеру промывают особо. Зазор ротор-статор влияет на тонину и износ; обычно осматривают каждые 500–1000 часов, при выходе зазора из допуска заменяют статор или ротор. Прилегание скребков к стенке проверяют ежеквартально; изношенные скребки не счищают стенку, остаётся пожелтевший остаток — заменяют своевременно. Уплотнения вакуумной системы и рубашки и теплопередачу проверяют ежемесячно; хомуты и прокладки меняют по санитарным правилам. Записывайте мойку и обслуживание в записи партий — это и стабильность партий, и ресурс оборудования.
Как находить причины колебаний качества в эмульсаторе?
Краткий вывод: грубый крем — сначала гомогенизация и температура эмульгирования, расслоение — скорость перемешивания и скорость охлаждения, прогорклый запах — гигиена и вакуум; порядок «тонина — расслоение — запах».
Грубый крем: недостаточная окружная скорость гомогенизатора, короткое время гомогенизации или малая дозировка эмульгатора — сначала повышают скорость и время, затем проверяют рецептуру. Расслоение и разрушение эмульсии: низкая частота вращения основного перемешивания, чрезмерная температура эмульгирования или слишком быстрое охлаждение; соотношение эмульгатора и загустителя в рецептуре тоже влияет — сверяют с записями партий по пунктам. Прогорклый запах: неполная мойка оставляет остатки продукта, или недостаточный вакуум вызывает окисление — проверяют эффективность CIP и герметичность вакуума. Ведите записи скорости, температуры и времени по каждой партии; при колебаниях сверяйте записи — большинство проблем локализуется за одну-две партии.
Итог
Подбор эмульсатора для косметических кремов можно вести в четыре шага: сначала задать окружную скорость гомогенизатора по вязкости рецептуры, затем основное перемешивание и скребки по вязкости, далее вакуумную деаэрацию и температурный контроль, и наконец подтвердить санитарный материал и интерфейсы CIP. Передайте поставщику три параметра — вязкость рецептуры, выход партии и целевой размер частиц, — чтобы гомогенизатор, перемешивание и вспомогательные системы были подобраны под один режим, и вероятность доработок после пуска минимальна. Наши эмульсаторы и кремовые эмульсионные линии из нержавеющей стали поддерживают нестандартную комплектацию по окружной скорости, скребкам и вакуумной системе; подбор для косметической и бытовой химии приглашаем обсудить.
Похожие статьи: - Как сконфигурировать конструкцию эмульсатора из нержавеющей стали? - Как выбрать вакуумную эмульсионную установку?
Статья подготовлена компанией Hyline Stenda Equipment Manufacturing Co., Ltd. (hyline.cn); основной ассортимент — реакторы из нержавеющей стали, смесительные ёмкости, резервуары, диссольверы, выпарные аппараты и комплектующие линии химического производства, поддерживается нестандартное изготовление.
Вопросы по статье
Частые вопросы и ответы из этой статьи
Краткий вывод: четыре шага по вязкости рецептуры, размеру партии, требованию к частицам и …
Сопутствующая продукция

Эмульгирующий диспергатор серии GJD
Предназначен для эмульгирования, смешивания и диспергирования материалов в лакокрасочной, полиграфической, химической (пестициды) и бумажной промышленности. Мощное высокоскоростное сдвиговое усилие позволяет за короткое время достичь требуемой тонкости и однородности.
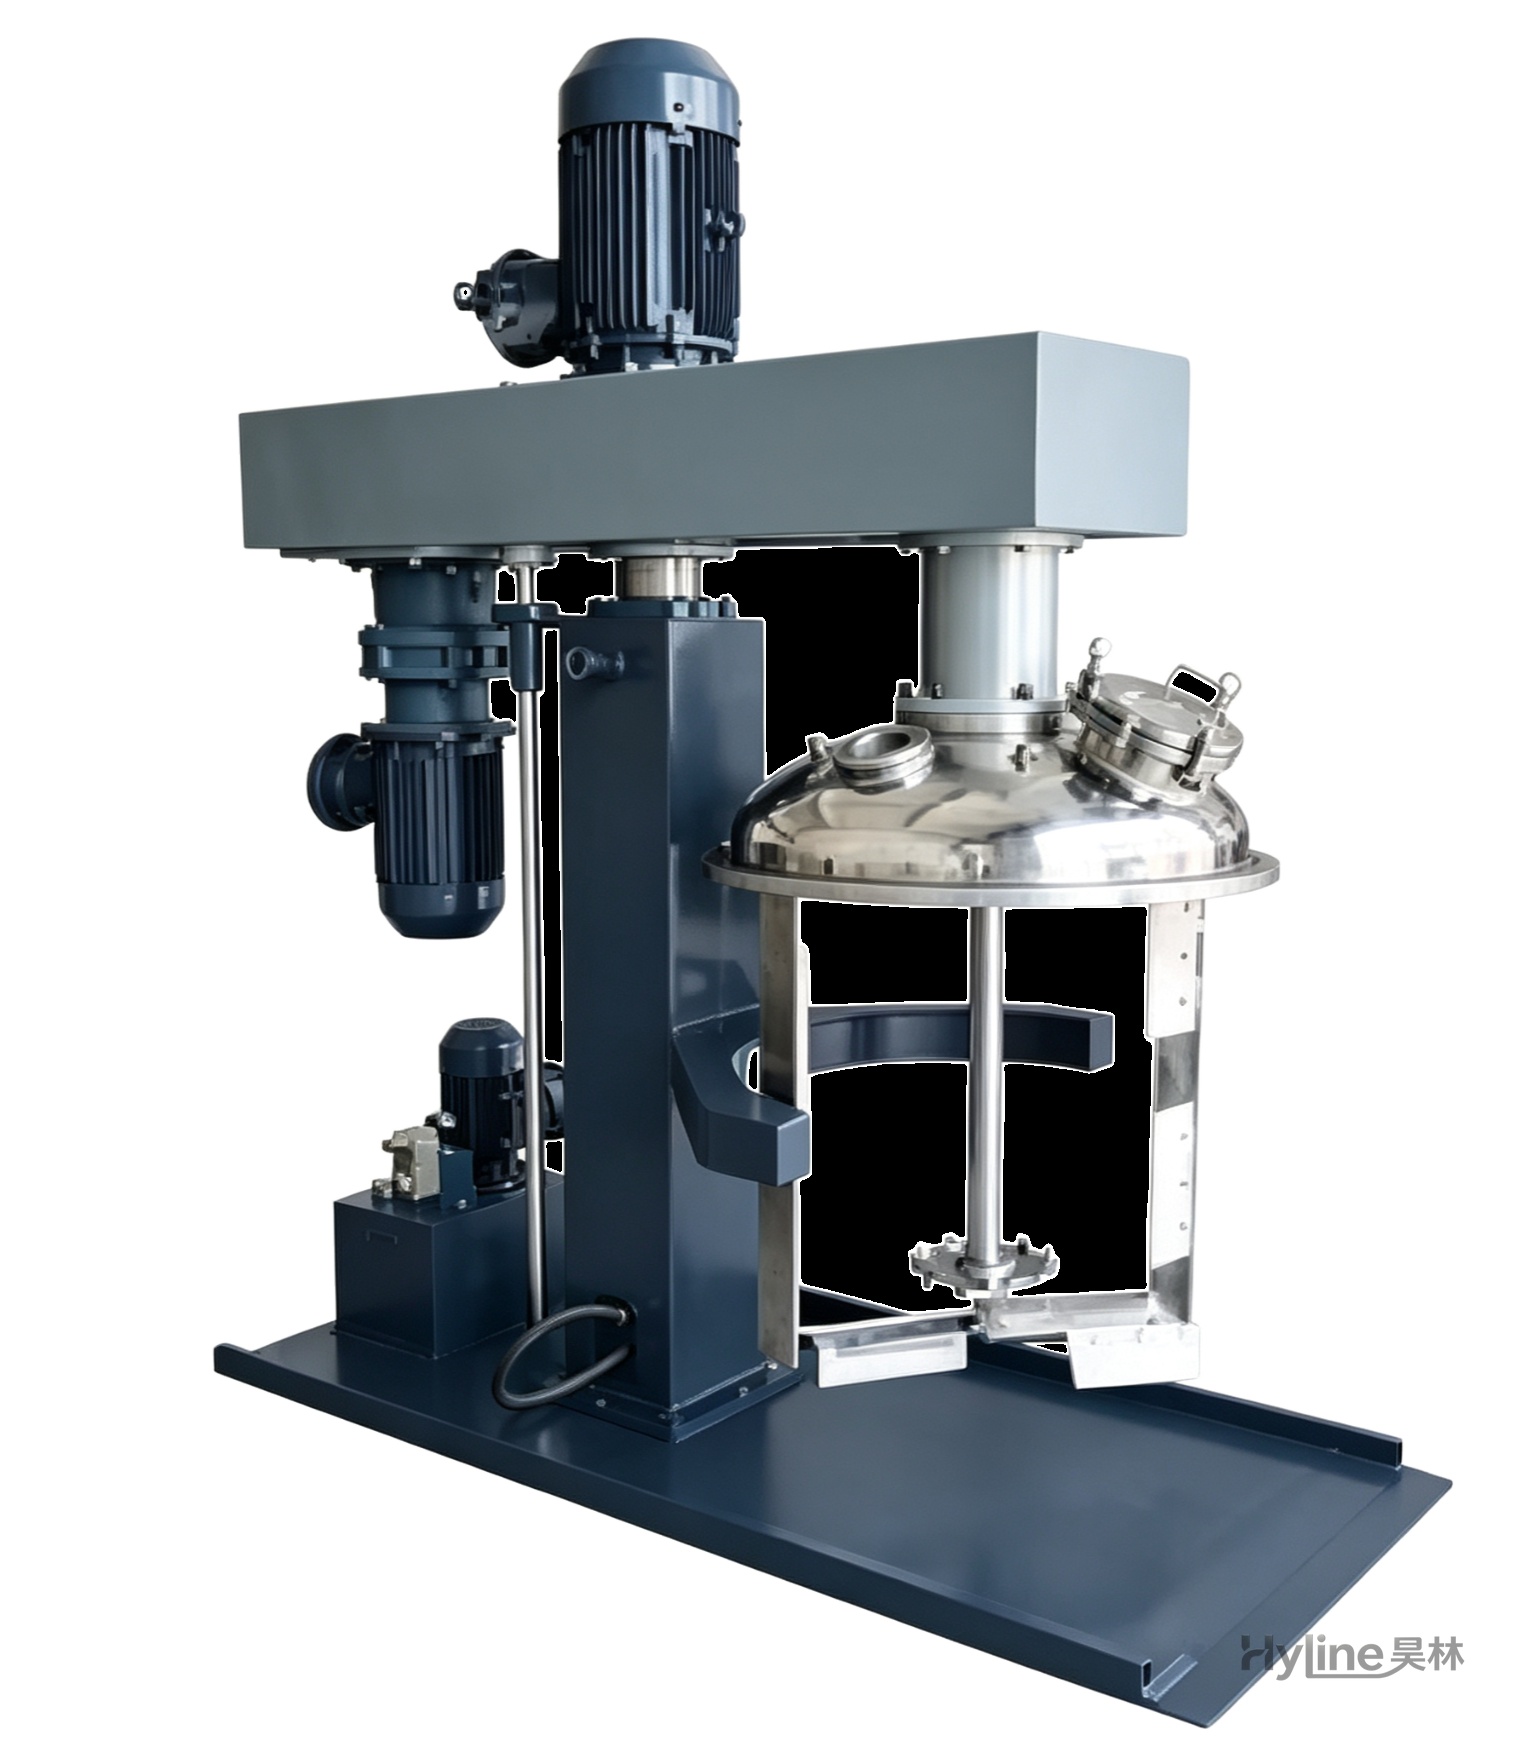
Концентрический двухвальный смеситель серии TSJ
Смешивает материалы вязкостью 3000–20000 сПз. Низкоскоростные лопасти с тефлоновыми скребками счищают материал со стенки бака и подталкивают его к центру; высокоскоростные зубчатые роторы обеспечивают мощное диспергирование. Высокие и низкие скорости работают независимо.

Нержавеющий смесительный бак (барабан для диспергирования)
Вспомогательный сосуд для диспергаторов и смесителей в производстве красок, покрытий, клеёв, цветных паст, печатных красок и в электронной промышленности. Доступен из стали 201/304 с внутренней и наружной полировкой; наклонное дно и боковая выгрузка обеспечивают полный слив.

Смесительный котёл серии TC (для колеровки)
Предназначен для колеровки и смешивания в лакокрасочной промышленности, а также для смешивания жидких–жидких и жидких–твёрдых материалов в других отраслях. Равномерная колеровка, хорошая смешиваемость, рациональная конструкция и мощное перемешивание.
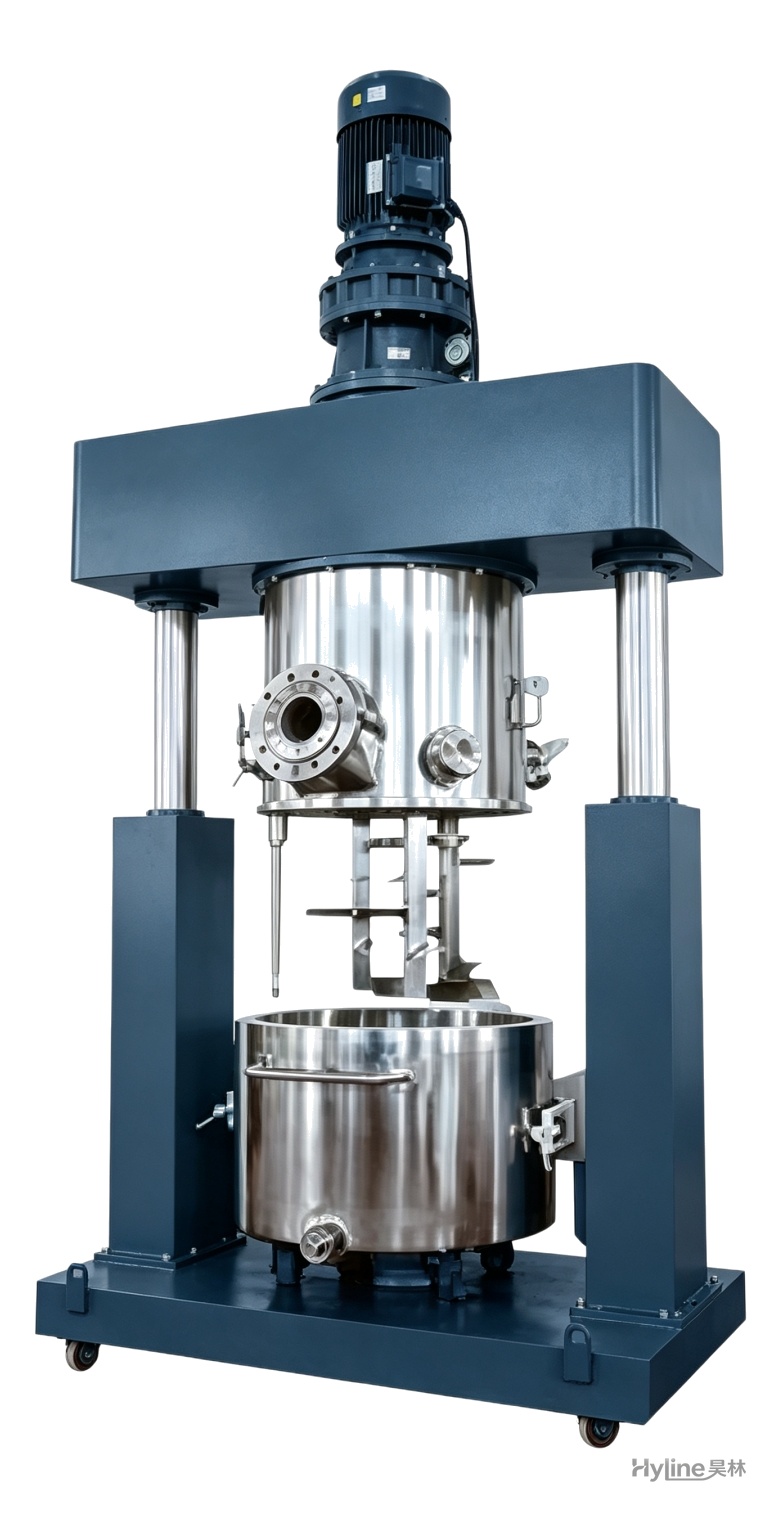
Планетарный смеситель серии XJB
Планетарные лопасти одновременно вращаются вокруг собственной оси и вокруг оси котла, создавая сложное движение материала без застойных зон и с удобной выгрузкой. Обрабатывает пасты сверхвысокой вязкости 10 000–8 000 000 сПз для силиконовых, полиуретановых герметиков, жидкого силикона и электронных клеёв.