
Как выбрать эмульгатор для бытовой химии: подавление пены и конфигурация для маловязких систем шампуня и геля для душа
2026年11月3日
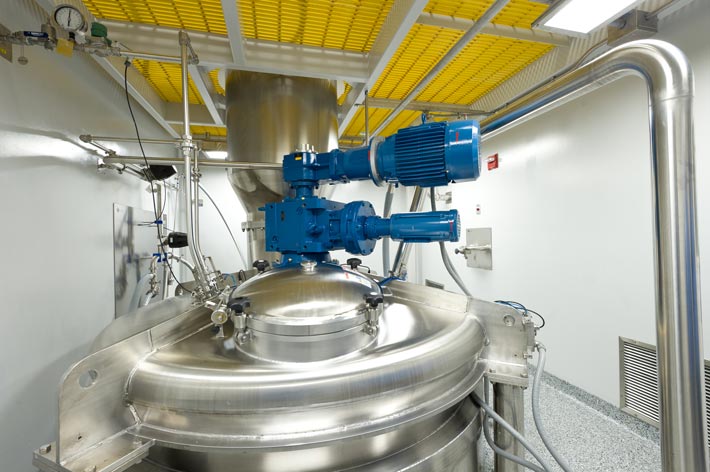
Шампуни, гели для душа и жидкое мыло готовят в эмульгаторах, однако логика подбора здесь совсем иная, чем для кремов: у кремов соревнуются в том, кто тоньше измельчит масло, а у изделий бытовой химии и средств для мытья — в том, кто не загонит внутрь воздух. Такие составы маловязкие и содержат много поверхностно-активных веществ, поэтому малейшая оплошность даёт резервуар, полный пены. В лучшем случае теряется полдня производительности на отстаивание, в худшем — страдает точность розлива и в готовой упаковке видны пузырьки. Компания Hyline Shengda (hyline.cn) изготавливает нестандартные эмульгаторы, смесительные резервуары и комплектные линии. Что можно заказать индивидуально: объём и соотношение высоты к диаметру, сочетание основной мешалки и гомогенизирующей головки, вакуумную систему и клапан сброса вакуума, площадь теплообмена рубашки и внутреннего змеевика, класс полировки внутренней поверхности, штуцеры входа, выхода и CIP. В статье разобран подбор эмульгатора для типовых задач бытовой химии, чтобы параметры были верны ещё до заказа.
Чем составы бытовой химии отличаются от кремов?
Короткий вывод: разница в вязкости и пене. Кремы высоковязкие и трудно диспергируются, шампуни и гели для душа маловязкие и легко вспениваются, поэтому оборудование должно решать две противоположные задачи.
Вязкость кремов достигает десятков и сотен тысяч мПа·с, и главная задача перемешивания — обеспечить сдвиг, достаточный для измельчения масляной фазы, поэтому машина должна быть «агрессивной». Шампуни и гели для душа большую часть цикла имеют вязкость всего в десятки и сотни мПа·с, а загущение обеспечивается позже добавлением соли (хлорида натрия) или полимерных кондиционирующих добавок, поэтому само смешивание почти не требует сдвига и машина должна быть «мягкой». Если подобрать резервуар по кремовой логике, с высокими оборотами и жёсткой мешалкой, результатом будет резервуар пены.
У таких составов есть ещё три общих особенности. Первая: высокая доля поверхностно-активных веществ, то есть система вспенивается по своей природе, и любой захваченный воздух усиливается. Вторая: много термочувствительных компонентов — отдушки, консерванты, некоторые кондиционирующие добавки при повышенной температуре разлагаются или меняют цвет, поэтому температурное окно узкое. Третья: частая смена рецептур, одна линия нередко выпускает десяток наименований по очереди, поэтому чистить приходится значительно чаще, чем на кремовой линии. Вместе эти три пункта задают цели конструкции: минимум захвата воздуха, точное поддержание температуры и удобная мойка.
Как решить проблему пены со стороны оборудования?
Короткий вывод: пена возникает из захваченного воздуха, и со стороны оборудования можно сделать три вещи: не давать мешалке захватывать воздух у поверхности, опустить штуцер подачи ниже уровня жидкости и удалить уже попавший воздух вакуумом.
Первое — положение и тип мешалки. Мешалка должна работать на достаточной глубине: над верхней кромкой лопастей должно быть не менее одного диаметра мешалки. Особенно это важно для наклонных лопастей с подъёмом потока вверх: они затягивают воздух с поверхности вниз. Для склонных к пенообразованию систем обычно применяют рамную или якорную мешалку в сочетании с наклонными лопастями среднего яруса: смешивание идёт за счёт общей циркуляции, а не локального высокого сдвига, при окружной скорости 3–6 м/с. Выше 8 м/с захват воздуха резко усиливается.
Второе — место подачи. Каждый штуцер, входящий в резервуар, должен выводить ниже уровня жидкости, желательно направить поток по стенке, чтобы он стекал по ней, а не падал на поверхность. Порошковые компоненты, например хлорид натрия или лимонная кислота, подают через погружённую трубу или засасывают вакуумом; засыпка через люк — операция, которая чаще всего заносит воздух. Третье — вакуумная деаэрация: резервуар выполняют как сосуд под давлением, ставят вакуумный насос и клапан сброса, и после окончания цикла откачивают 10–20 минут. При абсолютном давлении 20–40 кПа пузырьки расширяются, всплывают и лопаются, и этот один приём экономит большую часть суток отстаивания.
Как выбрать тип мешалки и частоту вращения?
Короткий вывод: для бытовой химии нужна комбинированная мешалка с низкой скоростью и большой циркуляцией. Гомогенизирующую головку ставят только тогда, когда требуется измельчить небольшое количество масляной фазы, и она обязательно должна работать периодически.
В качестве основной мешалки рекомендуем рамную или якорную в сочетании с одним ярусом наклонных лопастей: рама обеспечивает общую циркуляцию и теплообмен у стенки, наклонные лопасти — умеренный вертикальный оборот, и вместе они на низкой окружной скорости равномерно распределяют малые дозировки, такие как соль и отдушка. Когда нужно измельчить небольшую масляную фазу, например силиконовое масло или сложноэфирные кондиционирующие добавки, можно установить высокосдвиговую гомогенизирующую головку, но с отдельным включением: её запускают только на 10–20 минут после ввода масляной фазы. Работа головки в течение всего цикла — самая распространённая причина пенообразования.
| Конфигурация | Этап применения | Окружная скорость | Риск захвата воздуха | Примечание |
|---|---|---|---|---|
| Рамная или якорная мешалка | циркуляция и теплообмен весь цикл | 1,5–3 м/с | низкий | основная мешалка, выравнивание температуры и состава |
| Наклонные лопасти, средний ярус | вертикальный оборот и введение малых доз | 3–6 м/с | средний | держать на диаметр мешалки ниже поверхности |
| Высокосдвиговая гомогенизирующая головка | измельчение малого количества масляной фазы | 15–25 м/с | высокий | работает периодически, по завершении отключается |
| Пропеллерная мешалка | просто циркуляция | 3–5 м/с | низкий | только для больших объёмов низкой вязкости |
| Диспергирующий диск | не рекомендуется | 20–30 м/с | очень высокий | для склонных к пенообразованию систем недопустим |
Частоту вращения всегда делают регулируемой, а рабочую скорость держат в диапазоне 40–70% от номинальной: в начале цикла, пока вязкость низкая, можно идти медленнее, а после загущения солью, когда вязкость выросла, обороты повышают, чтобы сохранить циркуляцию. Это даёт и другое преимущество: при переходе на новую рецептуру не нужно менять машину, достаточно задать новую программу.
Как построить нагрев и охлаждение?
Короткий вывод: сложность терморегулирования сосредоточена на двух этапах — растворение при нагреве и ввод отдушки при охлаждении. Надёжнее всего рубашка в сочетании с внутренним змеевиком, точность поддержания температуры задают ±2 °C.
Типовой цикл растворяет твёрдые компоненты, такие как перламутровые добавки и некоторые загустители, при 60–75 °C, затем охлаждает до 40–45 °C для ввода отдушки и термочувствительных добавок и, наконец, выгружает продукт ниже 35 °C. Нагрев обеспечивают горячей водой или паром в рубашке, площадь теплообмена берут из расчёта примерно 1,5–2,5 м² на кубический метр продукта. Охлаждение — настоящее узкое место: у воды большая теплоёмкость, и одной рубашкой на остывание уходят часы, тогда как внутренний змеевик с холодной водой укладывается в час.
У внутреннего змеевика важны два момента. Первый: между змеевиком и стенкой оставляют проход для мойки не менее 80 мм, иначе вода из моющей головки не попадёт на заднюю сторону змеевика. Второй: змеевик ослабляет общую циркуляцию, и на маловязких составах поле потока легко им блокируется, поэтому обычно делают один-два слоя змеевика, но не три и более. На стороне теплоносителя целесообразно предусмотреть чиллер, а не брать водопроводную воду напрямую: летом её температура сильно колеблется, и при охлаждении водопроводом повторяемость партий ухудшается.
Как задать объём и коэффициент заполнения?
Короткий вывод: номинальный объём берут как размер партии, умноженный на 1,2–1,3, а коэффициент заполнения для склонных к пенообразованию систем принимают всего 0,6–0,7, а не привычные 0,8.
Коэффициент заполнения — самая частая ловушка в этой отрасли. Обычный смесительный резервуар работает при 0,7–0,8, но пенящаяся система при перемешивании, а особенно при откачке, заметно поднимается, и при загрузке 0,8 продукт регулярно доходит до смотрового стекла или попадает в вакуумную линию. Практическое правило: держать загрузку на уровне 0,6–0,7 полезного объёма и принимать соотношение высоты к диаметру 1,2–1,5, оставляя достаточно пространства над жидкостью.
| Выход за партию | Рекомендуемый номинальный объём | Рекомендуемая загрузка | Подходящая конфигурация |
|---|---|---|---|
| 500 кг | 1000 л | 600–700 л | рама с наклонными лопастями, однослойная рубашка |
| 1000 кг | 2000 л | 1200–1400 л | рама с наклонными лопастями, рубашка и змеевик |
| 2000 кг | 3000 л | 1800–2100 л | добавить гомогенизирующую головку, вакуумная деаэрация |
| 3000 кг | 5000 л | 3000–3500 л | головка, вакуум, весовые модули |
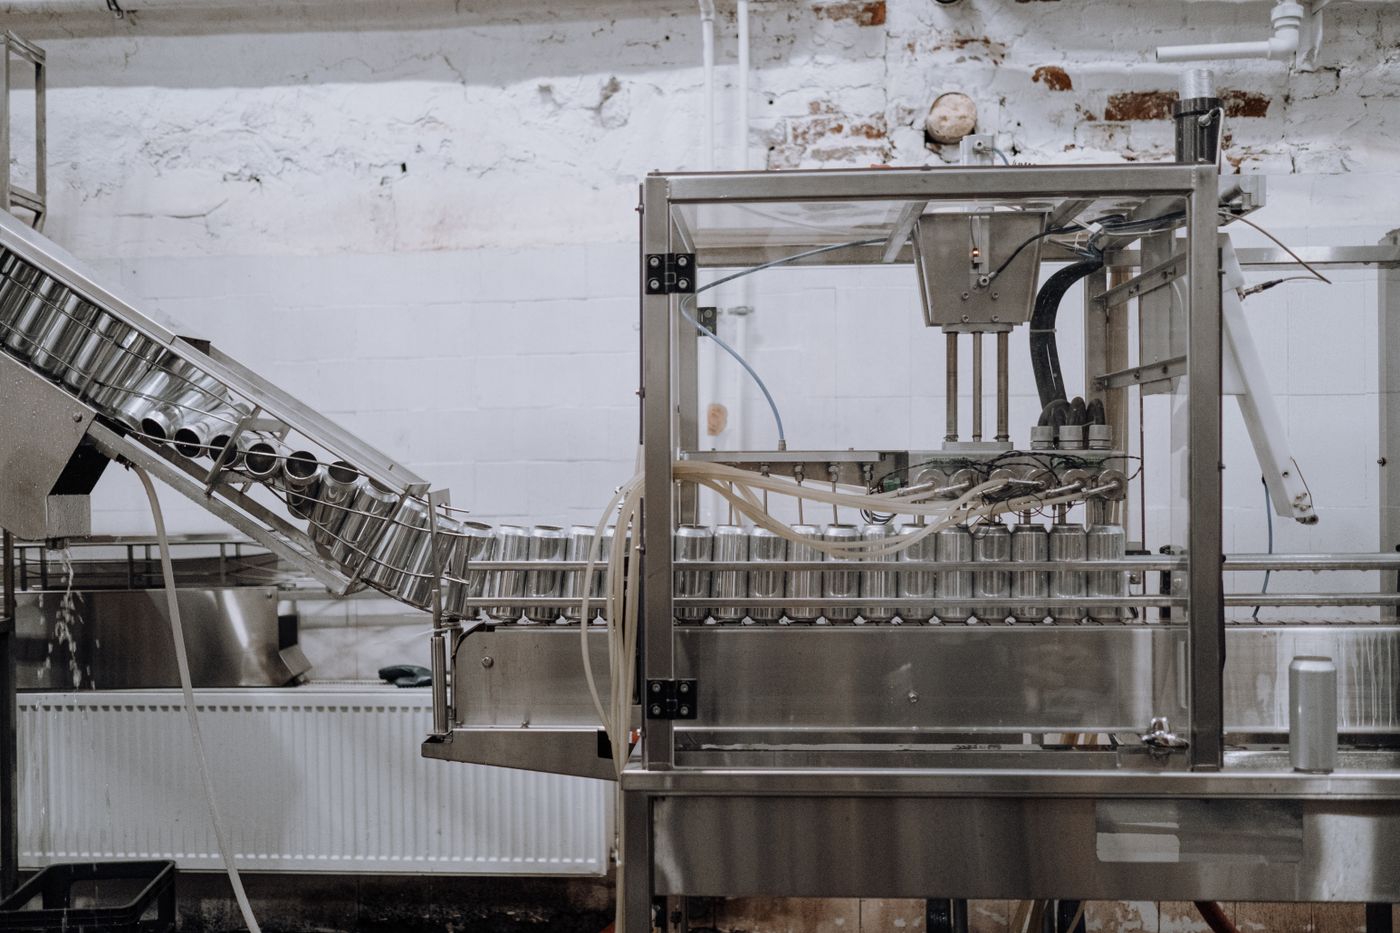
Размер партии зависит и от производительности розлива. Изделия бытовой химии обычно разливают на многоголовочных разливочных машинах, которые выдают от нескольких сотен до нескольких тысяч флаконов в час, и цикл эмульгатора — загрузка, нагрев, охлаждение, выгрузка — должен укладываться в 4–6 часов, чтобы совпасть с этим ритмом. Если розлив быстрый, а приготовление медленное, обычно решают задачу двумя резервуарами, работающими попеременно, а не одним очень большим.
Как выбрать материал и обработку поверхности?
Короткий вывод: для бытовой химии сразу принимают сталь 316L, потому что загущение солью — стандартный приём, а хлориды несут для стали 304 явный риск питтинга.
Это главное различие в выборе материала между линией средств личной гигиены и пищевой линией. Сталь 304 достаточна в обычных водных системах, но добавление соли для загущения шампуня и геля для душа — обычная практика, концентрация хлоридов в продукте не низкая, а при 60–75 °C и наличии зоны термического влияния сварных швов вероятность питтинга и ржавых пятен на швах заметно возрастает. Сталь 316L содержит молибден и на ступень выше по стойкости к хлоридному питтингу; дополнительные затраты на материал обычно возвращаются в течение года за счёт сокращения переделок и остановок.
По обработке поверхности задают шероховатость внутренней стенки Ra не более 0,8 мкм, швы шлифуют заподлицо, резервуар подвергают травлению и пассивации, а застойные зоны сводят к минимуму: быстросъёмный люк, санитарные хомутовые соединения на входе и выходе, донный клапан вместо бокового выхода, чтобы не оставалось продукта. Мойку проектируют как CIP с вращающейся моющей головкой, которая омывает крышу, стенку и внутреннюю сторону люка; последовательность — щелочная мойка, ополаскивание водой, кислотная мойка и ополаскивание очищенной водой, чтобы при смене рецептуры не приходилось открывать крышу и мыть вручную.
Какие параметры подтвердить перед заказом?
Короткий вывод: подтвердите характеристики продукта, размер партии, температурный профиль, чувствительность к пене и способ мойки, и конфигурация не уйдёт в сторону.
Перечень такой. Первое — характеристики продукта: соотношение компонентов, диапазон вязкости в течение цикла, добавляется ли соль, концентрация хлоридов, диапазон pH. Второе — размер партии и цикл: выход за партию, число партий в сутки, максимально допустимое время партии. Третье — температурный профиль: целевая температура нагрева, конечная температура охлаждения, допустимое время нагрева и охлаждения. Четвёртое — чувствительность к пене: допустимы ли пузырьки в готовом продукте, чувствителен ли способ розлива к пузырькам, нужна ли вакуумная деаэрация. Пятое — способ мойки: нужна ли CIP, как часто происходят переходы, требуется ли ополаскивание стерильной водой.
После того как эти пять пунктов определены, можно рассчитать объём, тип мешалки, диапазон окружной скорости, площадь теплообмена, материал и класс полировки. Остальные детали — типоразмер смотрового стекла, пробоотборный клапан, весовые модули, схема управления — принимают по практике площадки. Если конфигурация всё ещё вызывает сомнения, сначала делают пробную варку: берут ту же рецептуру в опытном резервуаре с предполагаемой мешалкой и окружной скоростью, фиксируют пенообразование, время нагрева и охлаждения, состояние продукта, и только после этого утверждают конструкцию.
Дополнительное чтение: - Как задать температуру эмульгирования и порядок загрузки в эмульгаторе: особенности процесса для масляной и водной фаз - Как скомпоновать корпус эмульгатора: основная мешалка, гомогенизирующая головка и скребок для кремов и эмульсий
Статья подготовлена компанией Hyline Shengda Equipment Manufacturing Co., Ltd. (hyline.cn), права на информацию принадлежат первоисточнику. Основная продукция: нержавеющие реакторы, смесительные резервуары, резервуары для хранения, диспергаторы, концентраторы и комплектное оборудование химических линий; поддерживается нестандартное изготовление.
Вопросы по статье
Частые вопросы и ответы из этой статьи
Короткий вывод: сложность терморегулирования сосредоточена на двух этапах — растворение пр…
Сопутствующая продукция

Эмульгирующий диспергатор серии GJD
Предназначен для эмульгирования, смешивания и диспергирования материалов в лакокрасочной, полиграфической, химической (пестициды) и бумажной промышленности. Мощное высокоскоростное сдвиговое усилие позволяет за короткое время достичь требуемой тонкости и однородности.

Нержавеющий смесительный бак (барабан для диспергирования)
Вспомогательный сосуд для диспергаторов и смесителей в производстве красок, покрытий, клеёв, цветных паст, печатных красок и в электронной промышленности. Доступен из стали 201/304 с внутренней и наружной полировкой; наклонное дно и боковая выгрузка обеспечивают полный слив.
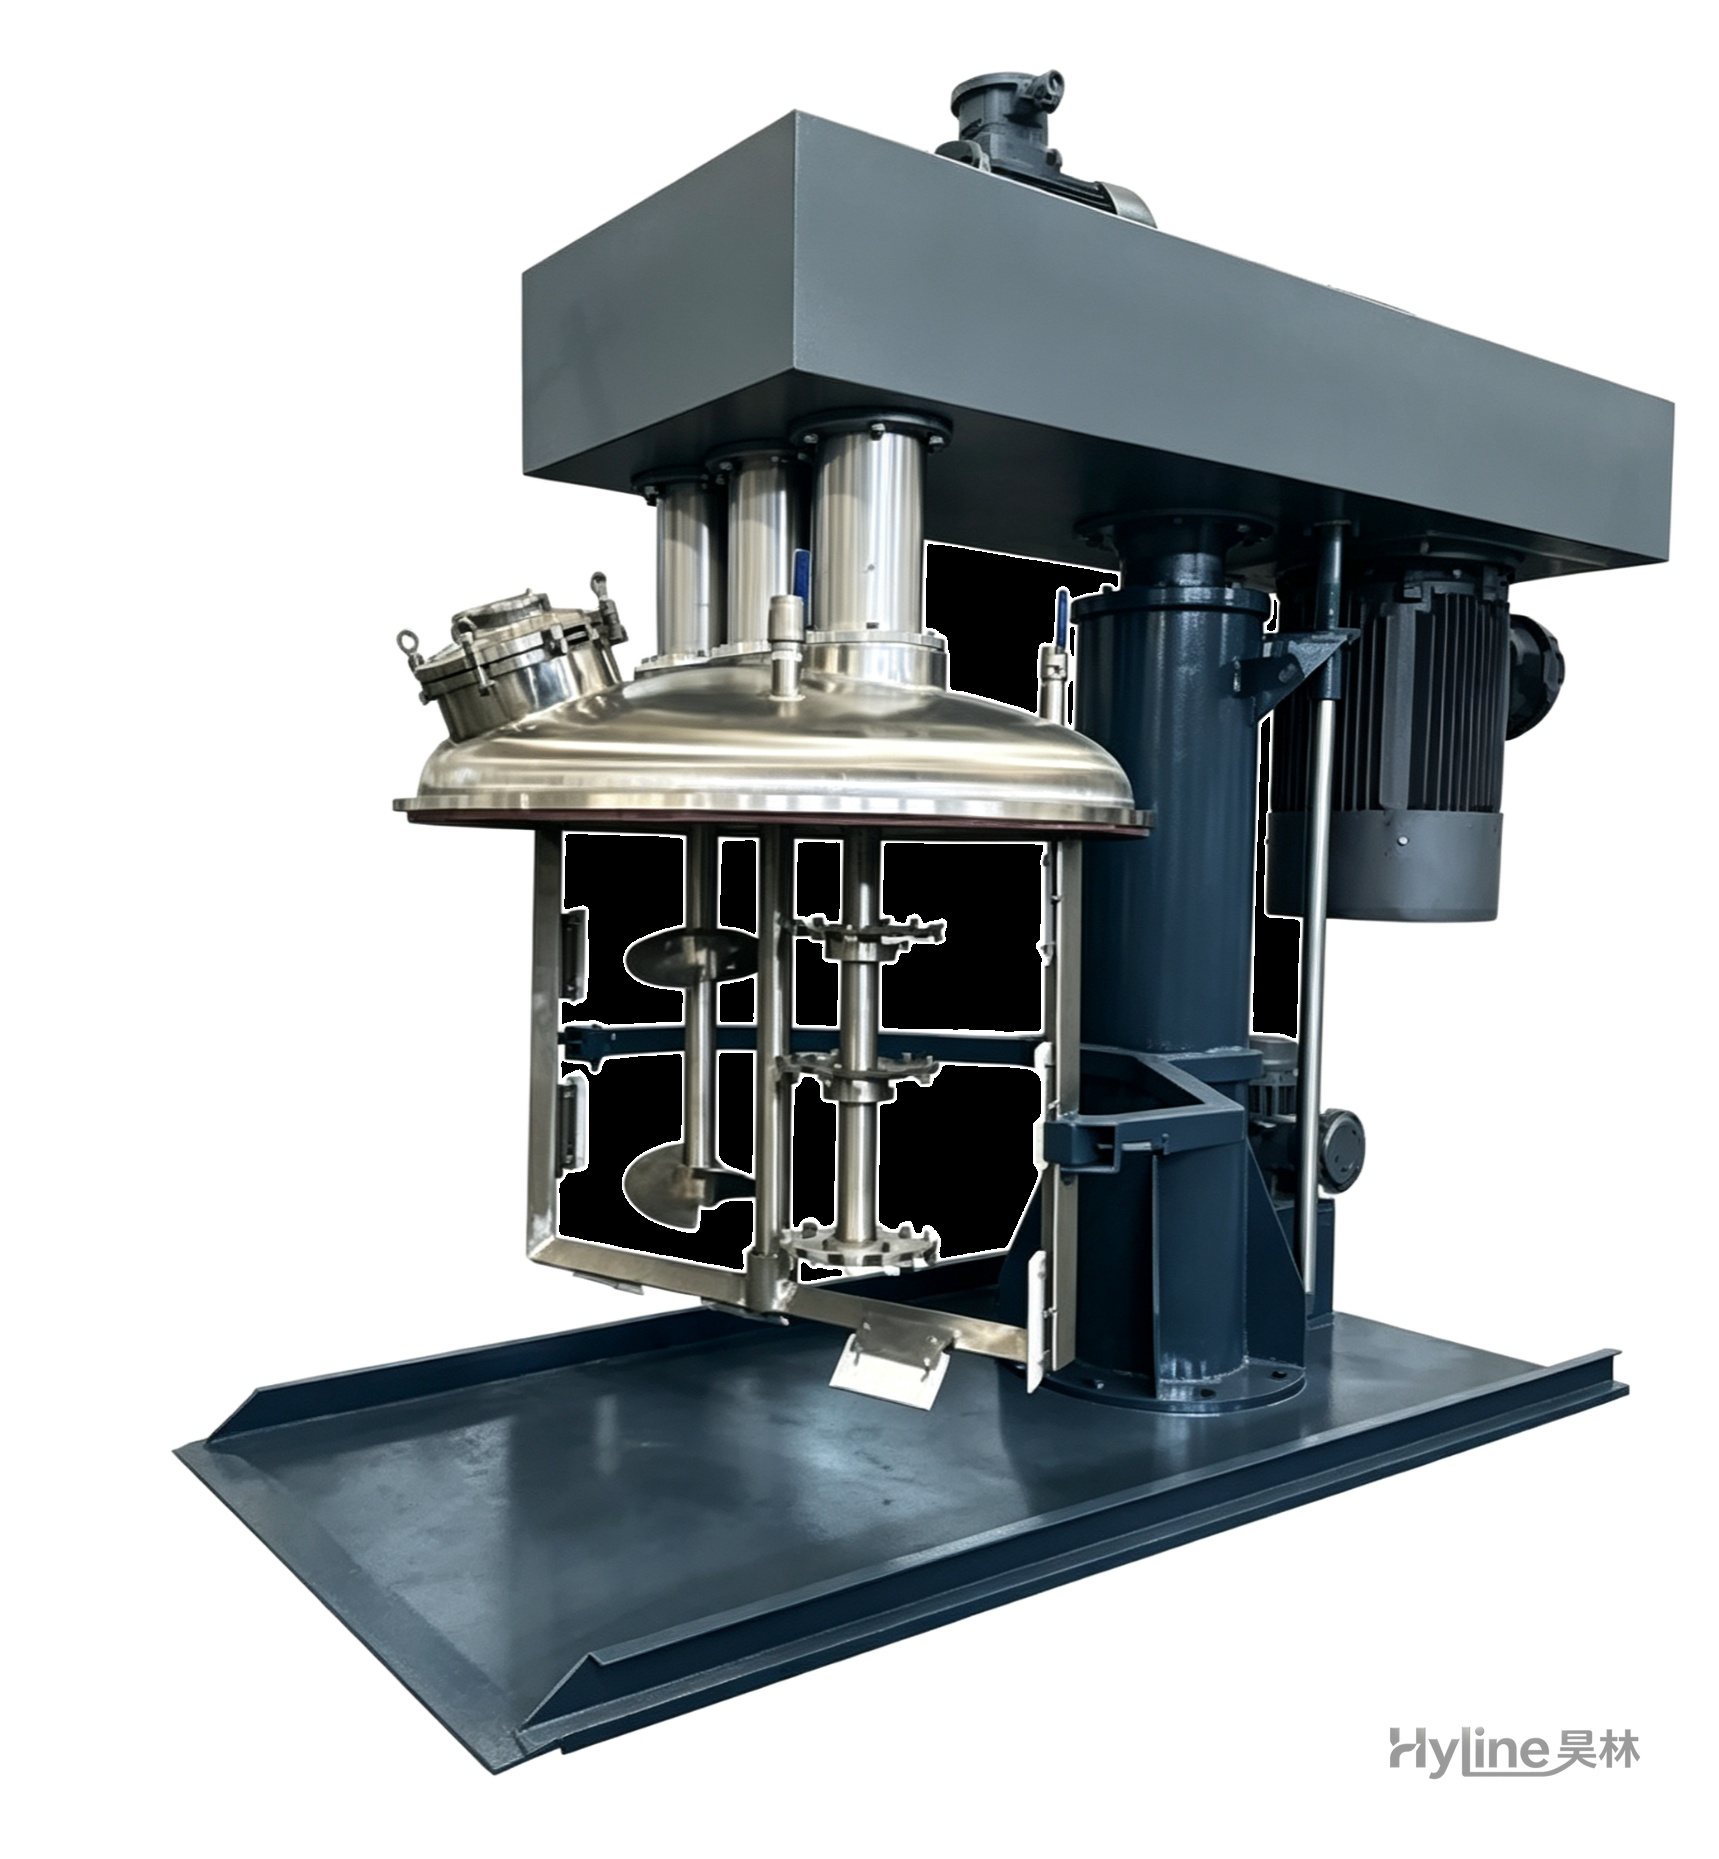
Многофункциональный смеситель серии SJ
Новый высокоэффективный смеситель для материалов высокой вязкости, обеспечивающий быстрое диспергирование, растворение и гомогенизацию. Широко применяется в производстве офсетных печатных красок, шпатлёвок и клеёв. По запросу изготавливается вакуумное исполнение.
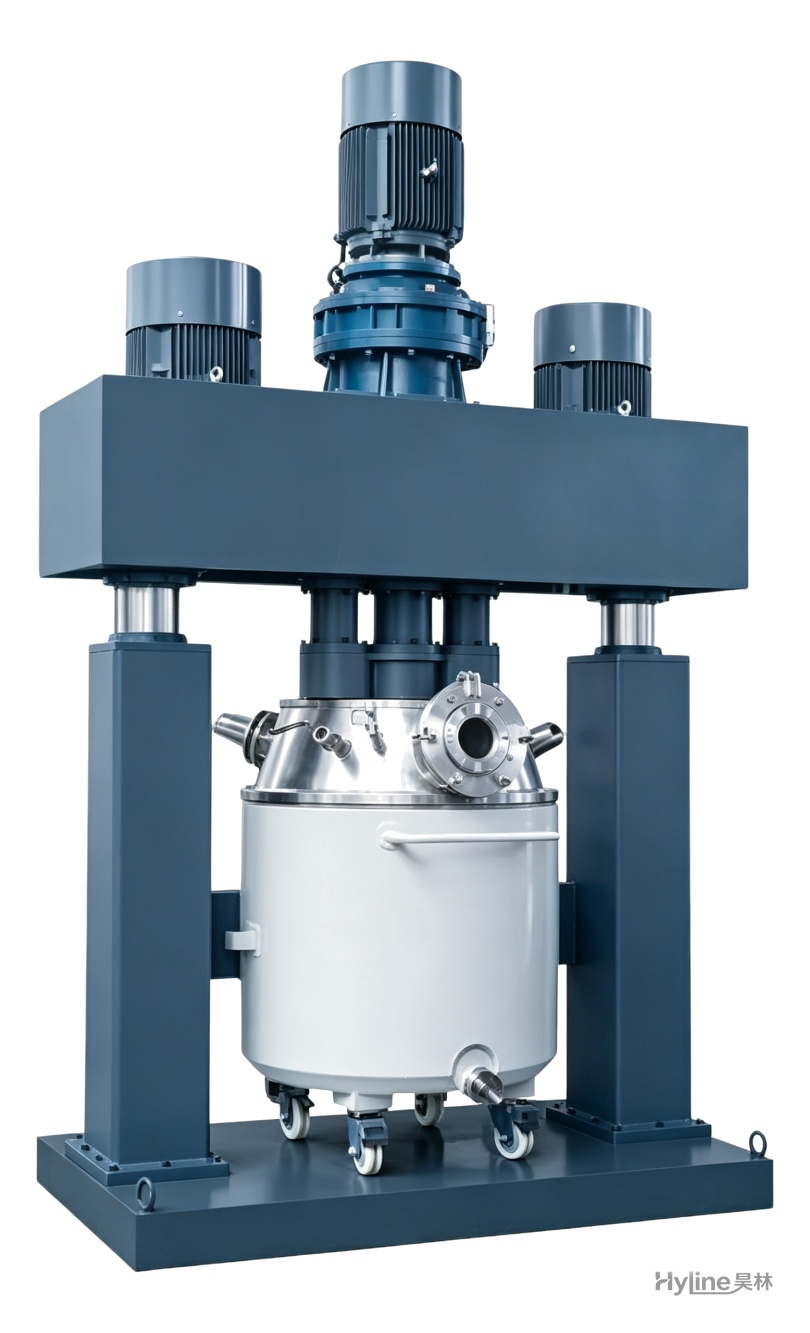
Мощный трёхвальный диспергатор серии QLF
Два высокоскоростных диспергатора и механизм соскабливания со стенок и дна создают сложное движение материала для быстрого диспергирования и перетира. Обрабатывает пасты высокой вязкости 10 000–2 000 000 сПз; широко применяется для производства силиконовых герметиков, полиуретановых герметиков, жидкого силикона и электронных клеёв.
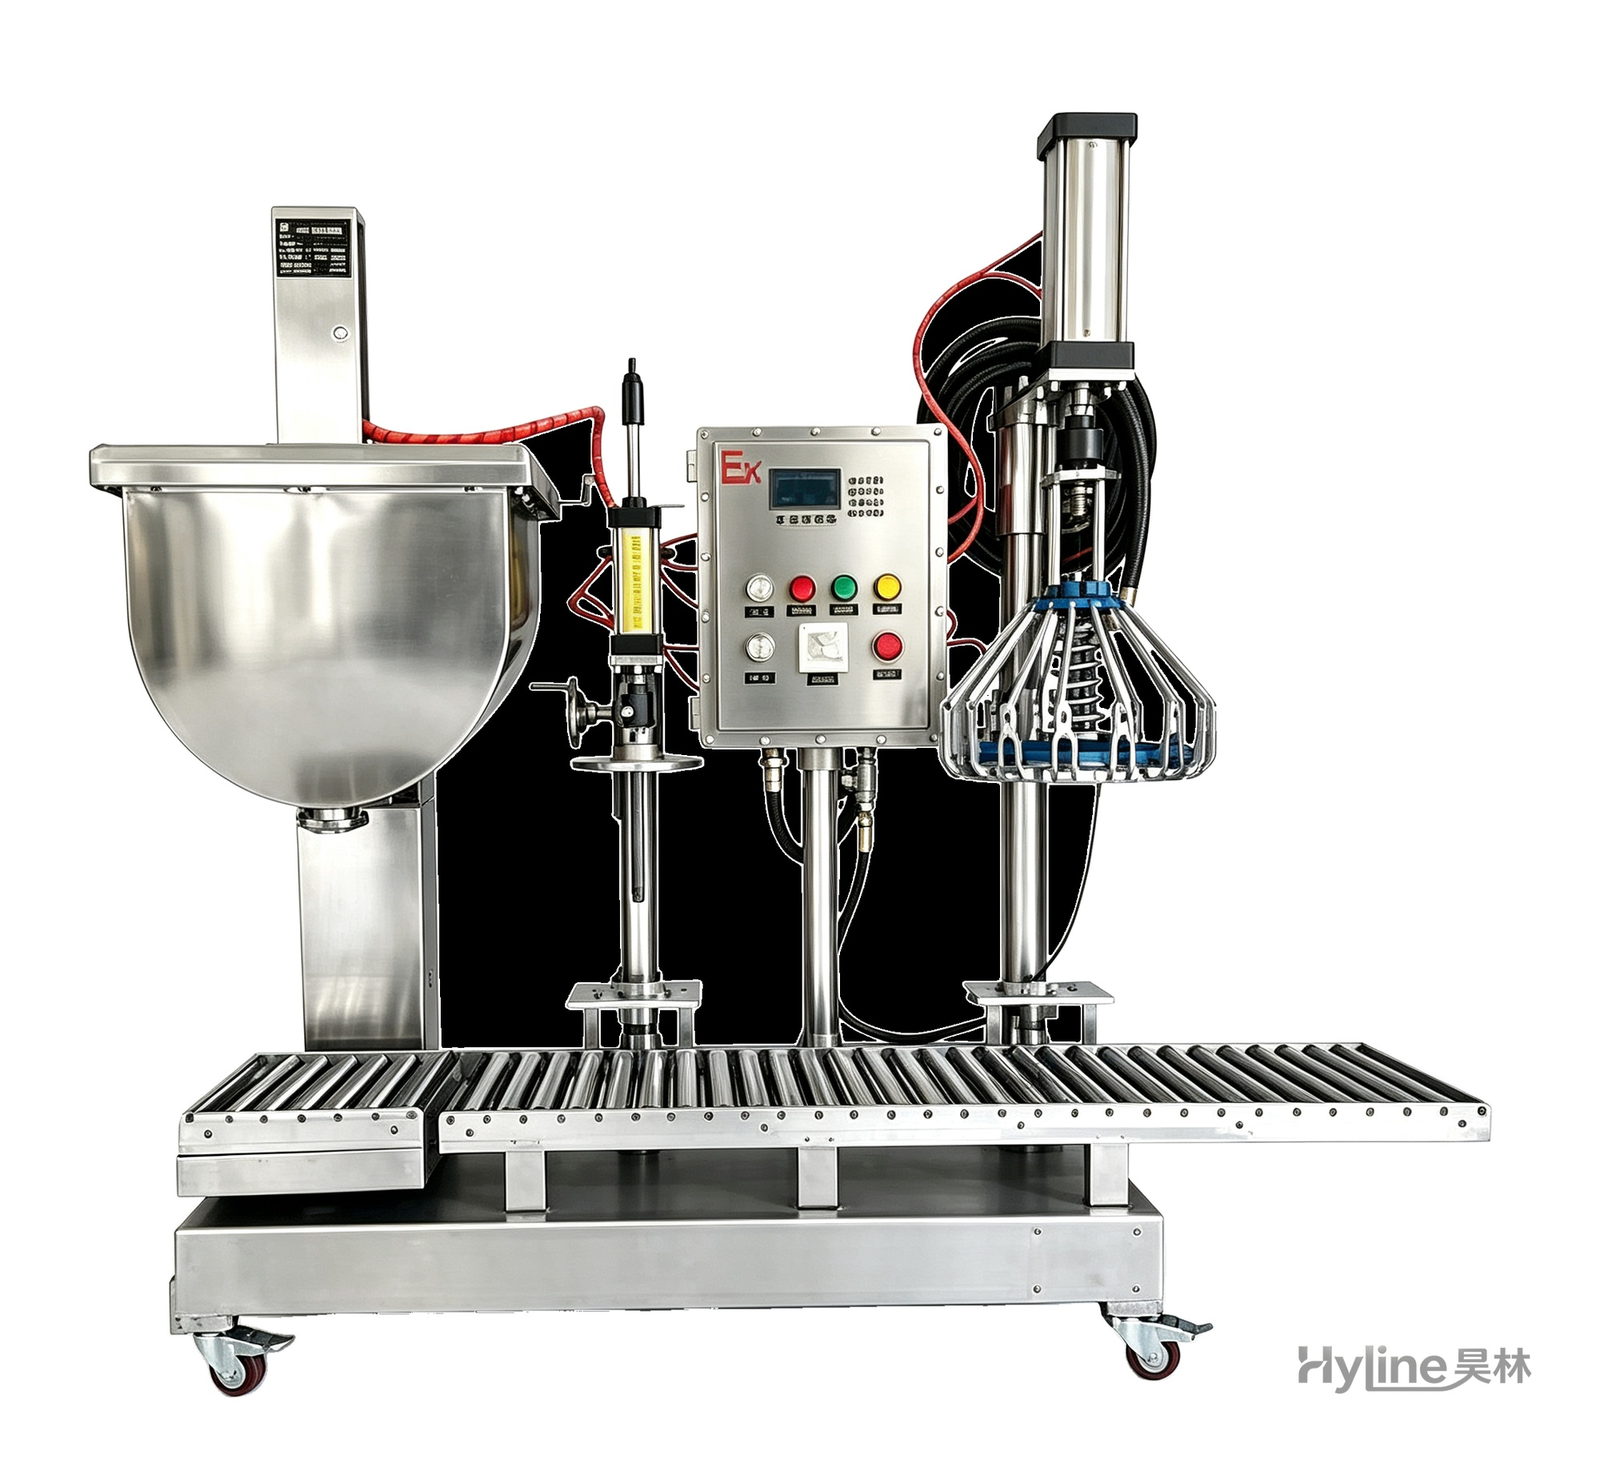
Весовой полуавтоматический фасовочный аппарат
Спроектирован для частой смены тары, оснащён двойным укупорочным устройством. Европейская весоизмерительная технология с контроллером Siemens PLC: автоматическая регулировка скорости подачи и коррекция точности, тройная защита (аварийная остановка / отключение питания / удаление тары), взрывозащищённое исполнение.