
Почему изнашиваются диски диссольвера? Диагностика износа и замена
2026年10月27日
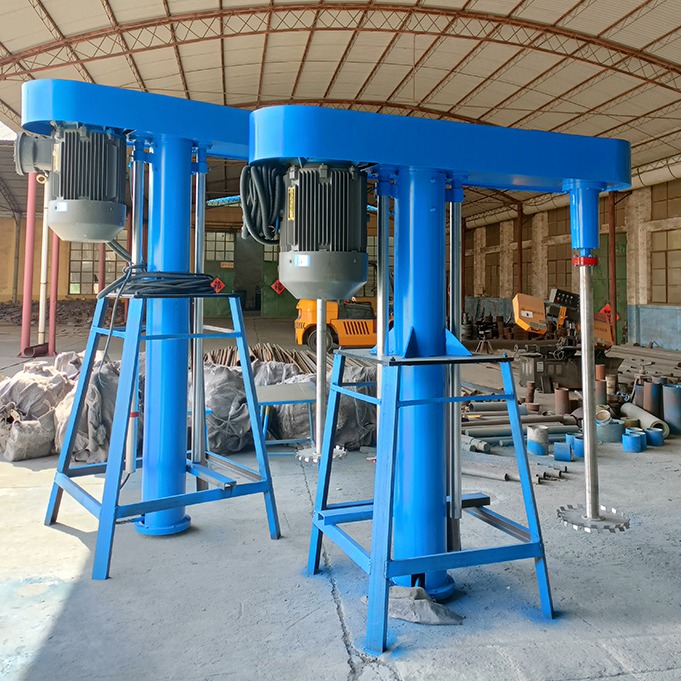
Почему износ диска напрямую влияет на результат диспергирования?
Краткий вывод: диск диссольвера — ключевая деталь, создающая сдвиговое усилие. Когда зубья изнашиваются, а диаметр диска уменьшается, одновременно падают тонкость и производительность.
При работе диссольвера главный вал вращает диск на высокой скорости, окружная скорость зубьев обычно составляет 18–28 м/с. За счёт разницы скоростей между зубьями и между зубьями и стенкой ёмкости создаются сдвиг, удар и турбулентность, которые разбивают и смачивают частицы пигмента и наполнителя. Обычные отраслевые значения: для растворительных красок — 20–24 м/с, для водных красок и высоковязких суспензий — 18–20 м/с, для низковязких смоляных систем — свыше 25 м/с. Окружная скорость определяется диаметром диска и частотой вращения: при уменьшении диаметра из-за износа та же частота даёт меньшую скорость и слабее диспергирующее усилие.
Профиль зубьев диссольвера — прямой источник сдвигового усилия. После притупления зубьев сложно создать достаточный локальный градиент сдвига между кромкой и материалом, пигменты разбиваются хуже, и тонкость ухудшается. Одновременно износ делает диск неуравновешенным, усиливается вибрация, сокращается срок службы торцевого уплотнения и подшипников. Поэтому при ухудшении результата первым делом проверяют сам диск.
Каковы основные причины износа диска?
Краткий вывод: абразивный износ, кавитация и несоответствие оборотов — три основные причины, и в разных условиях доминирует своя.
Первая — абразивный износ. Твёрдые частицы в красках, чернилах и пастах — диоксид титана, оксид железа, сажа, сульфат бария — при высокой скорости сдвига стирают зубья, как наждачная бумага. Чем твёрже и концентрированнее частицы, тем быстрее износ. Вторая — кавитация. При низком уровне жидкости диск затягивает воздух в материал, пузырьки схлопываются у кромки зубьев и создают ударную нагрузку, на поверхности появляются ячеистые выкрашивания. При длительной работе на низком уровне кавитационный износ может обгонять абразивный. Вакуумный диссольвер за счёт герметичной работы меньше затягивает воздух, но при срыве вакуума или неправильной загрузке воздух всё равно может попасть внутрь, поэтому уровень жидкости важен и здесь. Третья — несоответствие частоты вращения и диаметра диска: при постоянной работе выше расчётной скорости растёт локальная температура у кромки, износ ускоряется, возможна даже деформация диска.
Понять главную причину можно по характеру износа: равномерно округлённые зубья и утонённые основания — абразивный износ; густые точечные выкрашивания — кавитация; коробление или односторонний износ — проблема с оборотами или точностью сборки. Когда причина ясна, понятно, что делать: менять диск, поднимать уровень жидкости или корректировать обороты.
Как определить, что диск пора менять?
Краткий вывод: проверяйте радиус закругления зубьев, измеряйте диаметр и сравнивайте данные тонкости. Износ более 3–5% от исходного диаметра обычно означает замену.
На месте действуйте в три шага. Первый — профиль зубьев: нормальное остриё имеет острый угол или малый радиус, после износа радиус заметно увеличивается, вершина притупляется, явно гладкое на ощупь остриё — повод насторожиться. Второй — диаметр: штангенциркулем сравните фактический наружный диаметр с расчётным. При износе более 3–5% исходного диаметра диск рекомендуется заменить целиком. Диск — расходная деталь, обычно держат 1–2 комплекта в запасе на год работы. Третий — тонкость: если при той же рецептуре и том же режиме показания прибора для измерения тонкости дважды подряд хуже базовых более чем на 5 мкм, или время диспергирования заметно выросло, сначала проверяют диск.
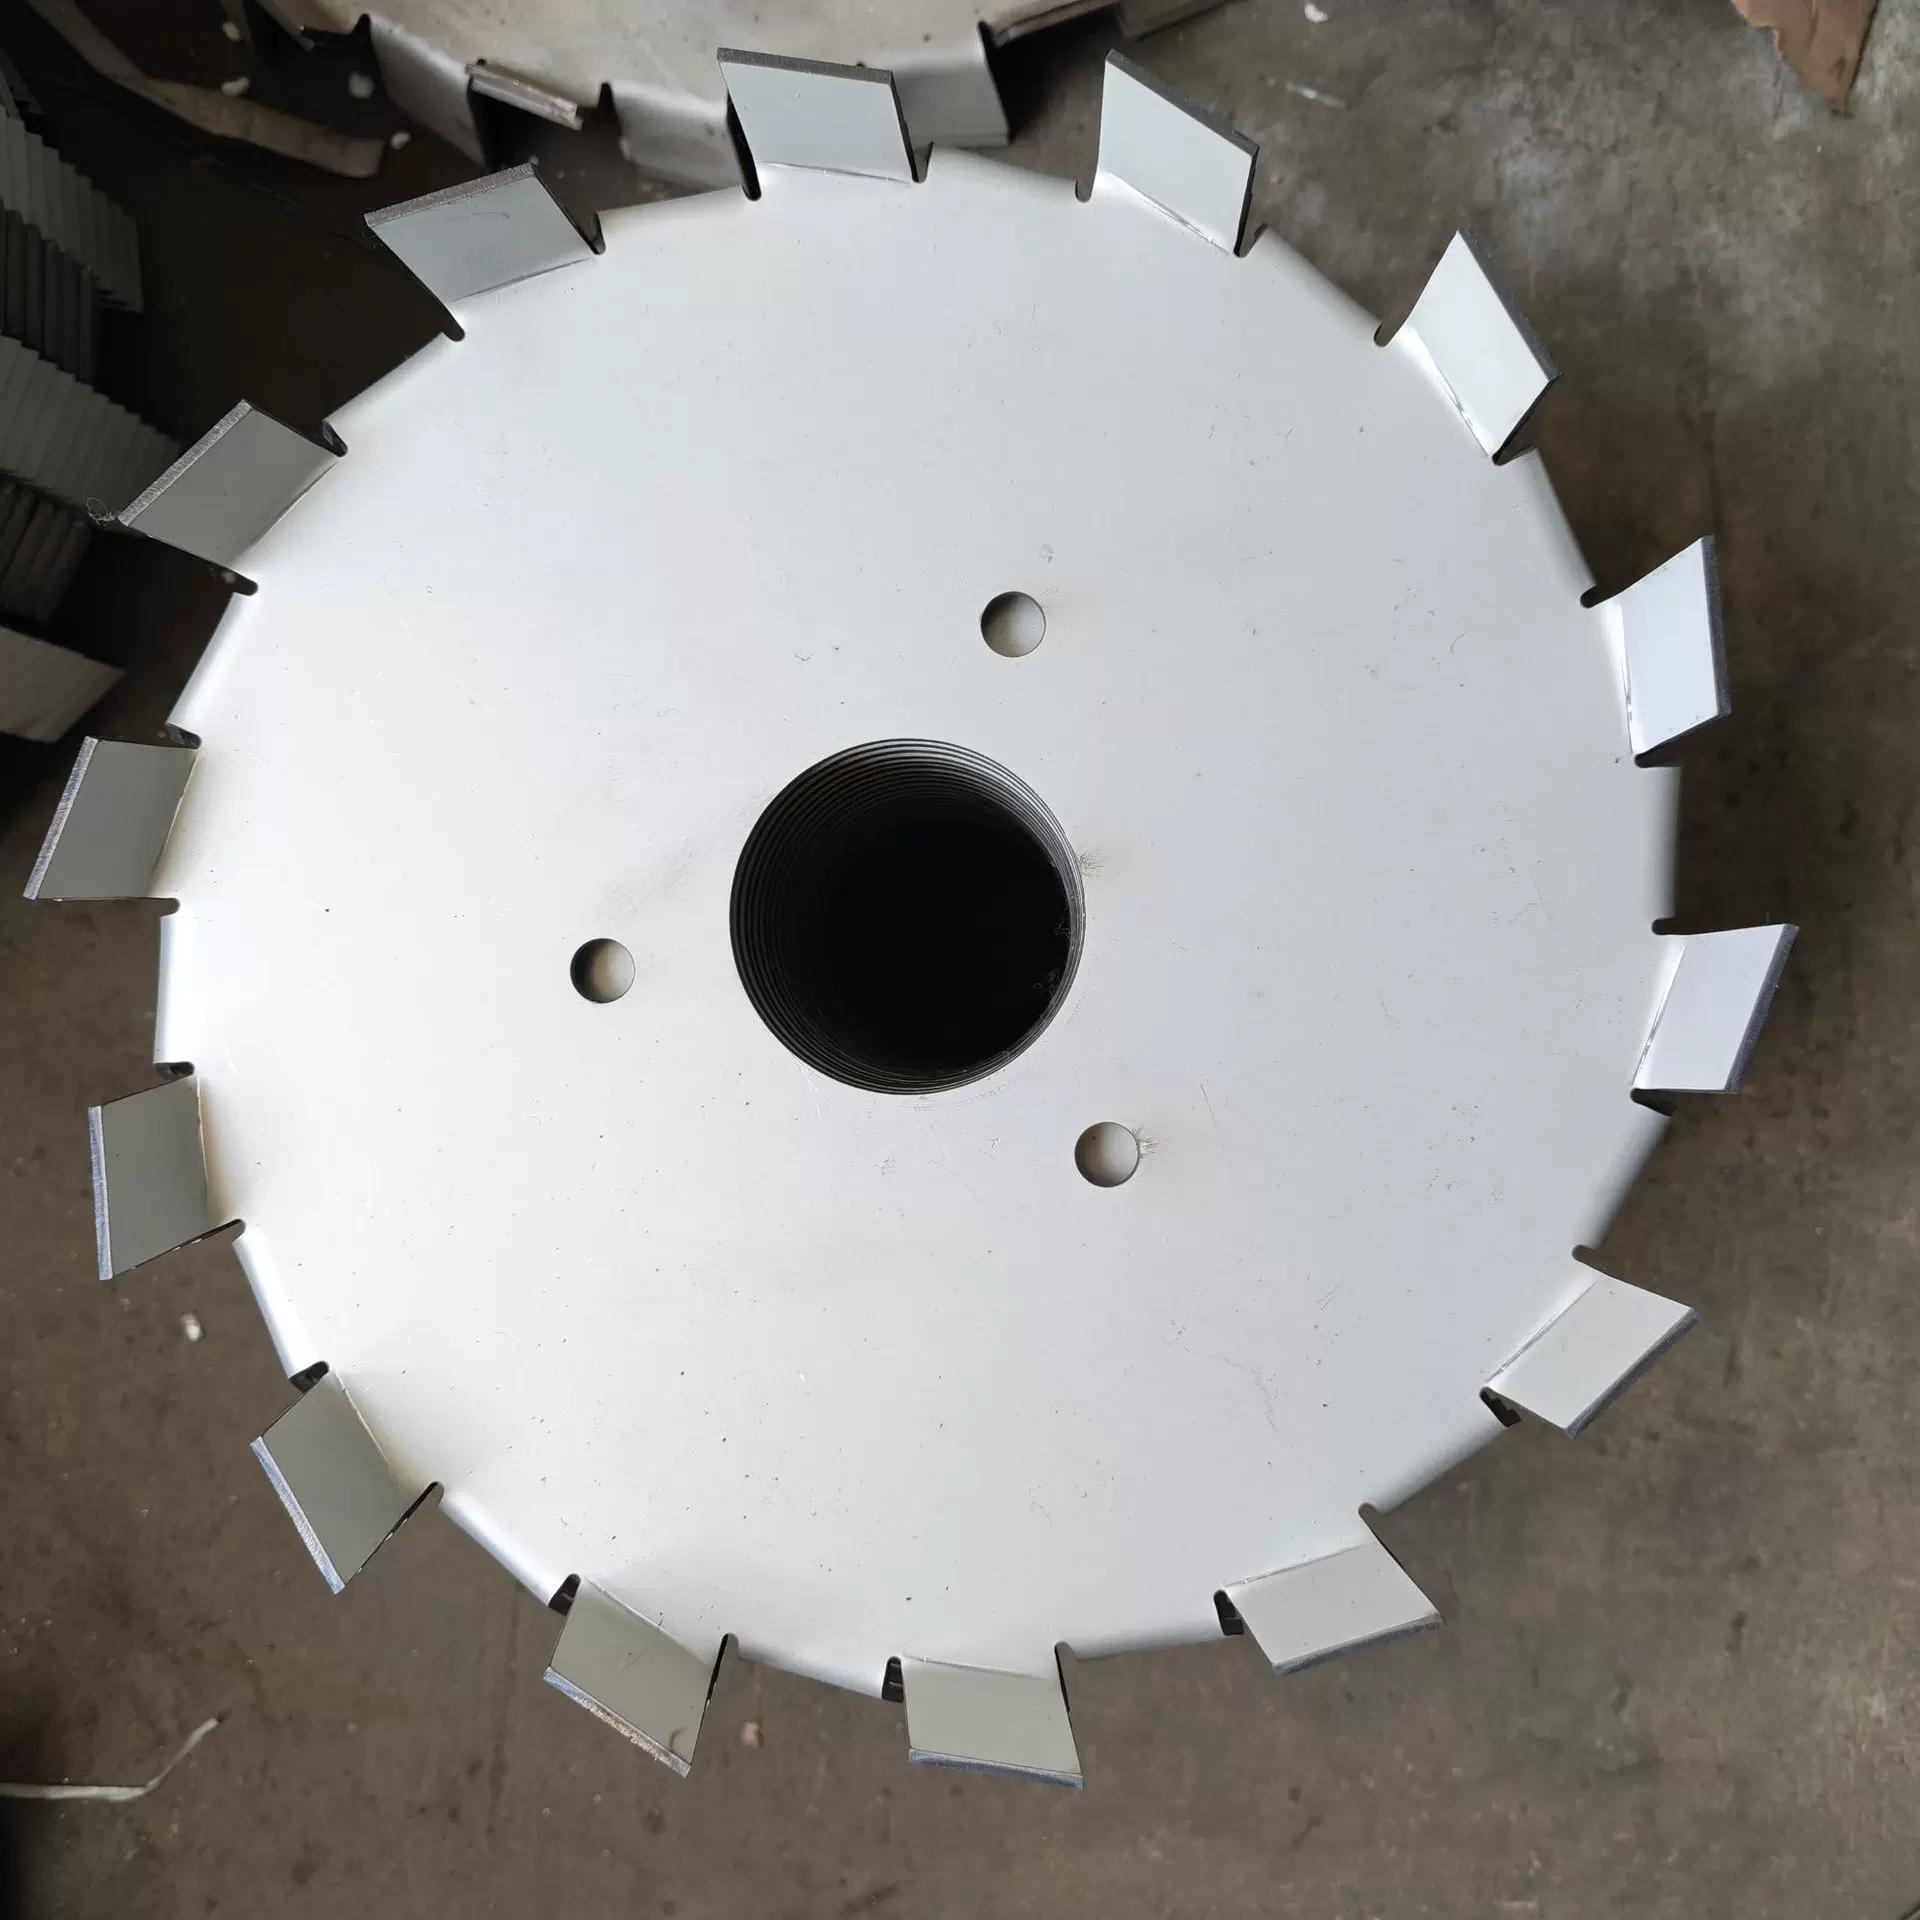
Насколько отличается цикл износа в разных условиях?
Краткий вывод: цикл износа сильно связан с твёрдостью материала, концентрацией и окружной скоростью. Для растворительных красок диск обычно меняют раз в 6–12 месяцев, а тяжёлые режимы — пасты и чернила — проверяют каждые 3–6 месяцев.
Сначала материал. В растворительных красках пигменты — в основном диоксид титана и органические пигменты средней твёрдости, износ относительно плавный. В водных красках и пастах больше оксида железа, сажи и других частиц, износ заметно быстрее. В чернильной отрасли требования к тонкости высокие, время перетира длинное, поэтому диски диссольвера и бисерной мельницы — часто заменяемые детали. Затем концентрация и окружная скорость: чем выше содержание твёрдой фазы и ближе скорость к верхнему пределу, тем быстрее износ. Опыт отрасли: 6–12 месяцев для обычных красок, 3–6 месяцев для паст и чернил, более года для низковязких смоляных систем с низким содержанием твёрдой фазы. Этот диапазон — лишь ориентир для планирования производства; фактический интервал определяется замерами диаметра каждый квартал.
Замену стоит привязывать к плану производства: планируйте замену диска на межсезонье или период планового ремонта, а не останавливайте линию в пик сезона. Держите один диск в работе и один в запасе, а для тяжёлых режимов — два запасных, чтобы отказ диска не остановил всю линию.
Как износ диска сказывается на других узлах машины?
Краткий вывод: вибрация от изношенного диска поочерёдно бьёт по уплотнению вала, подшипникам и двигателю, а проблема с тонкостью — обычно лишь первый сигнал.
После одностороннего износа или коробления ротор становится неуравновешенным, вибрация на высокой скорости передаётся вверх по валу. Первым страдает уплотнение вала: сальниковое или торцевое уплотнение быстрее изнашивается под непрерывной вибрацией и начинает подтекать. Затем подшипники: вибрационная нагрузка заметно сокращает их ресурс, появляются шум и рост температуры. При усилении вибрации страдают соединение двигателя и редуктора, возможен перекос муфты. Поэтому при ежедневном осмотре следите не только за результатом диспергирования — ненормальный шум, подтёки уплотнения и нагрев подшипников могут быть внешними сигналами износа диска.
Как правильно проводить замену и обслуживание?
Краткий вывод: ставьте диск той же модели и того же диаметра, после установки проверяйте балансировку и ведите журнал износа — эти три вещи продлевают срок службы диска.
По возможности используйте оригинальный диск той же модели. Диаметр, число зубьев и посадочное отверстие должны совпадать, чтобы не изменились окружная скорость и результат диспергирования. При монтаже следите за направлением затяжки и моментом; гайку главного вала затягивайте по моменту из чертежа, чтобы она не ослабла на высоких оборотах. После установки прокрутите машину вхолостую и проверьте вибрацию; при возможности выполните балансировку, потому что на высоких оборотах даже малый дисбаланс усиливается в вибрацию. При ежедневном обслуживании очищайте диск после каждой смены партии, чтобы не накапливался засохший материал; записывайте даты замены, величину износа и данные тонкости в журнал оборудования. Через два цикла вы заранее оцените следующую замену, запасётесь деталью и сократите простои.
Как выбрать материал диска и обработку поверхности?
Краткий вывод: закалённые стальные диски подходят для обычных режимов, нержавеющие — для пищевых, фармацевтических и светлых систем, а диски с упрочнённой поверхностью — для тяжёлых абразивных режимов. Материал и обработка определяют цикл замены.
Обычные материалы дисков делятся на несколько уровней. Закалённый стальной диск твёрдый и износостойкий, подходит для большинства красок и паст, стоит умеренно — самый распространённый выбор. Нержавеющий диск устойчив к коррозии, не загрязняет материал ржавчиной, подходит для пищевых, фармацевтических и светлых систем, но его твёрдость ниже закалённой стали, поэтому при тяжёлых абразивных нагрузках износ несколько быстрее. Диски с упрочнённой поверхностью (азотирование или наплавка твёрдого сплава на кромку) подходят для режимов с высокой концентрацией диоксида титана и очень твёрдыми частицами, заметно удлиняя цикл замены. При выборе оценивайте вместе характеристики частиц, требования к чистоте и цикл замены: чем твёрже и плотнее абразив, тем оправданнее затраты на упрочнение поверхности; там, где важна чистота, избегайте стальных дисков, способных заржаветь и загрязнить материал. После выбора материала проверьте также совместимость посадочного отверстия и крепления с исходной машиной.
Как вести журнал износа?
Краткий вывод: в каждой строке журнала фиксируйте дату замены, измеренный диаметр, базовую тонкость и параметры режима; через два цикла можно прогнозировать точку замены.
В каждой строке журнала — четыре группы данных: дата замены и накопленные часы работы, измеренный диаметр и величина износа, базовая тонкость за тот же период, режим по материалу и окружной скорости. Новые замеры из десятидневных осмотров добавляйте в ту же строку; при приближении износа к 3% автоматически наступает стадия предупреждения. Имея данные двух циклов замены, вы оцените следующую замену по часам работы и запланируете её на период планового ремонта. Формат журнала не обязан быть сложным — достаточно простой таблицы Excel, главное — вносить данные каждые десять дней. Через полгода данных решение о замене перестанет быть «на глаз» и станет основанным на цифрах, а колебания тонкости по партиям заметно уменьшатся.
Вывод
Ядро диагностики износа диска — три вещи: смотреть на зубья, измерять диаметр и сравнивать тонкость. Абразивный износ, кавитация и несоответствие оборотов — основные источники износа, а характер износа быстро указывает на главную причину. Своевременная замена диска и аккуратный журнал сохранят стабильными и тонкость, и ресурс оборудования. Наш завод поддерживает индивидуальную настройку диссольверов — от диска и уплотнения вала до конструкции машины в целом; обращайтесь за подбором и обслуживанием.
Читайте также: - Как задать окружную скорость диска диссольвера? - Как работает высокоскоростной диссольвер и как его обслуживать?
Статья подготовлена компанией Shenzhen Haolin Shengda Equipment Manufacturing Co., Ltd. (hyline.cn). Мы специализируемся на реакторах из нержавеющей стали, смесительных и накопительных ёмкостях, диссольверах, концентраторах и комплексных химических линиях; поддерживается изготовление по индивидуальным требованиям.
Вопросы по статье
Частые вопросы и ответы из этой статьи
Краткий вывод: абразивный износ, кавитация и несоответствие оборотов — три основные причин…
Сопутствующая продукция

Высокоскоростной диспергатор серии FL
Перемешивает, растворяет и диспергирует жидкости и порошки, работает автономно или в паре с бисерными мельницами. Частотное регулирование с гидравлическим подъёмом, широко применяется в лакокрасочной, полиграфической, химической и бумажной промышленности.
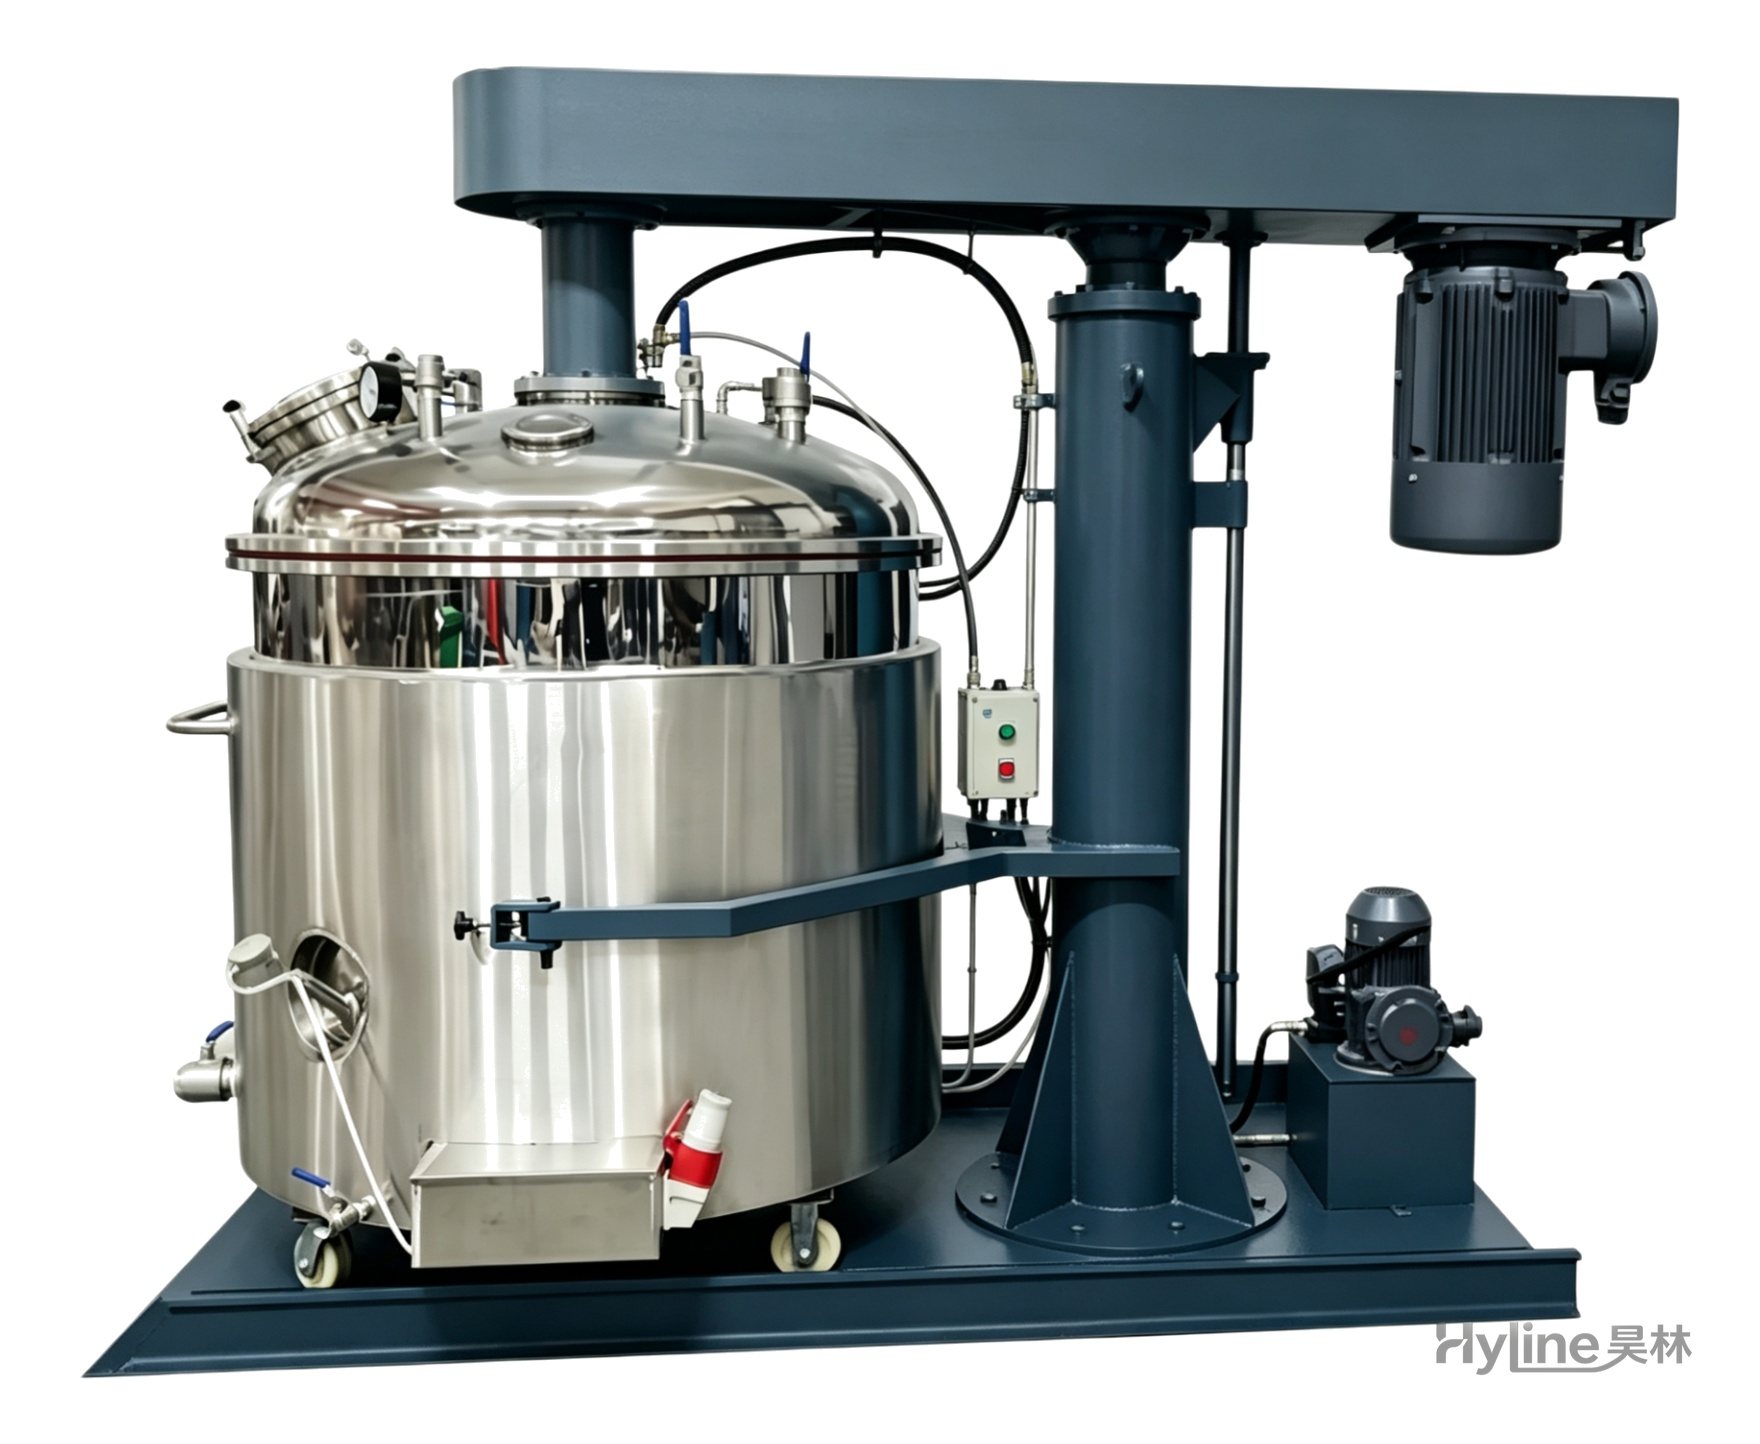
Вакуумный диспергатор серии FL
Предназначен для материалов, богатых пузырьками, и процессов с летучими растворителями. Диспергирование под вакуумом уменьшает количество пузырьков и испарение растворителей, ускоряет достижение тонкости помола и обеспечивает быстрое удаление воздуха. Простая конструкция, высокий вакуум, удобство эксплуатации.
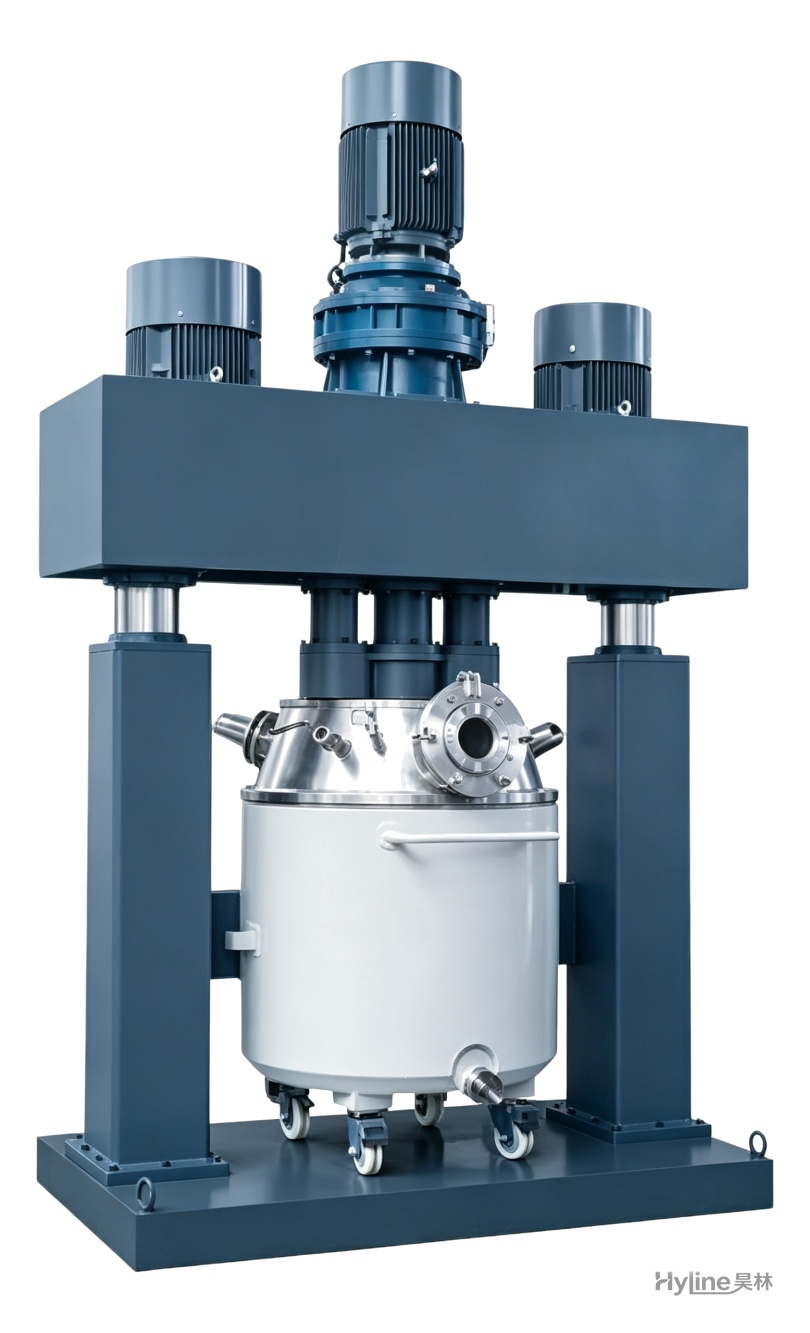
Мощный трёхвальный диспергатор серии QLF
Два высокоскоростных диспергатора и механизм соскабливания со стенок и дна создают сложное движение материала для быстрого диспергирования и перетира. Обрабатывает пасты высокой вязкости 10 000–2 000 000 сПз; широко применяется для производства силиконовых герметиков, полиуретановых герметиков, жидкого силикона и электронных клеёв.
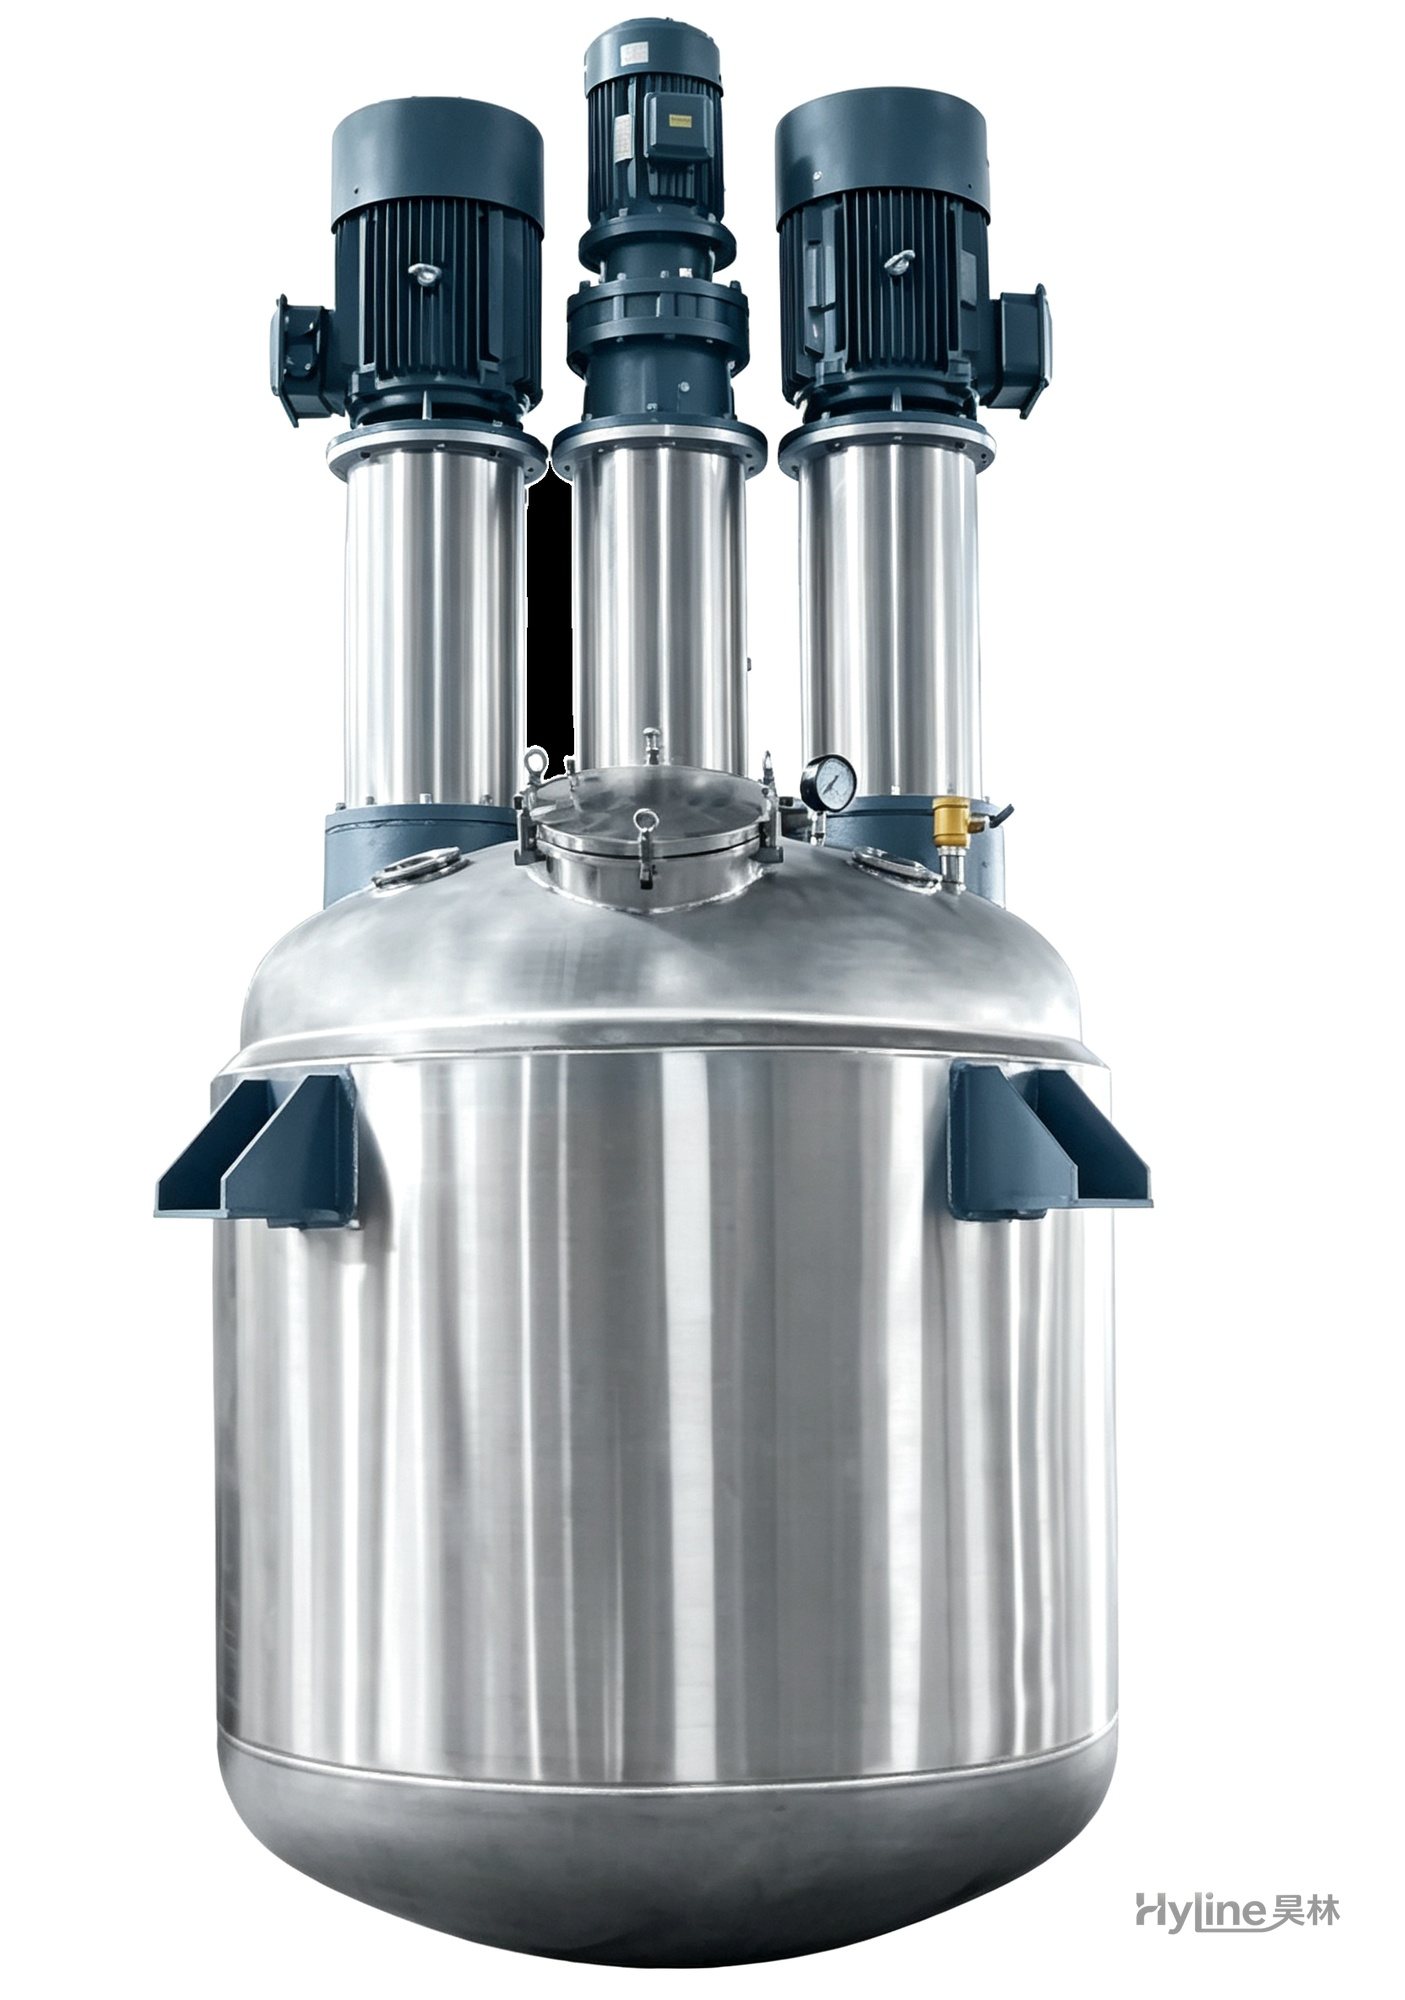
Многофункциональный диспергирующий котёл серии FS
Сочетает в себе низкоскоростное мощное перемешивание и высокоскоростное диспергирование для материалов средней и высокой вязкости, а также тиксотропных материалов. Перемешивание и диспергирование выполняются одновременно, что оптимально для смешивания, растворения, диспергирования и колеровки.