
高速分散机的分散盘为什么会磨损?磨损判断与更换要点
2026年10月27日
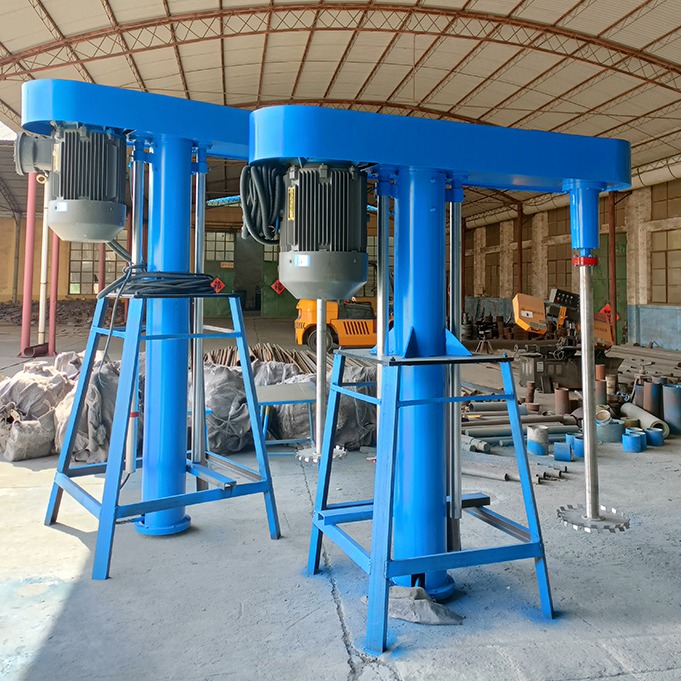
分散盘磨损为什么会直接影响分散效果?
一句话结论:分散盘是高速分散机产生剪切力的核心零件,齿形磨损、盘径减小后,分散细度与效率会同时下滑。
高速分散机工作时,主轴带动分散盘在料液中高速旋转,齿缘线速度通常做到 18~28 米/秒,靠齿与齿之间、齿与筒壁之间的速度差形成剪切、撞击与湍流,把颜料、填料等颗粒打散并润湿。行业里常用的线速度经验值:溶剂型涂料分散一般取 20~24 米/秒,水性涂料与高粘度浆料取 18~20 米/秒,树脂类低粘度体系可以做到 25 米/秒以上。线速度由分散盘直径与转速共同决定,盘径磨损变小后,同样转速下线速度直接下降,分散力随之变弱。
分散机的齿形是剪切力的直接来源。齿尖磨钝后,齿缘与料液之间难以形成足够的局部剪切梯度,颜料颗粒得不到充分打散,细度自然倒退;同时磨损还会让分散盘重量分布不均,运转时振动加大,进一步影响轴封与轴承寿命。所以分散效果变差时,第一个要查的往往就是分散盘本身。
分散盘磨损主要有哪几种原因?
一句话结论:磨粒磨耗、气蚀与转速不匹配是三大主因,不同工况下主因不同。
第一种是磨粒磨耗。涂料、油墨、色浆里的钛白粉、氧化铁、炭黑、硫酸钡等硬质颗粒,在高速剪切下会像砂纸一样磨掉齿尖,颗粒硬度越高、浓度越大,磨损越快。第二种是气蚀。液位过低时分散盘会把空气卷进料液,气泡在齿缘附近破裂产生冲击,齿面会出现蜂窝状麻点;长期低液位运转,气蚀磨损甚至比磨粒磨耗更快。真空分散机虽然密闭操作能减少卷气,但破真空或投料不当仍可能吸气,同样要控制液位。第三种是转速与盘径不匹配,转速长期超过设计上限,齿缘局部温度升高、磨损加剧,还容易引发分散盘变形。
要区分主因,看磨损形态就能判断:齿尖整体变圆、齿根变薄,多为磨粒磨耗;齿面出现密集麻点坑,多为气蚀;分散盘翘曲变形、单侧磨损,则要检查转速设置与装配精度。判断清楚原因,才知道该换盘、该提液位,还是该调转速。
怎么判断分散盘需要更换?
一句话结论:查齿形圆角、量盘径磨损量、对比细度数据,三项结合判断,磨损量一般超过原盘径的 3%~5% 就该换。
现场判断可以按三步走。第一步看齿形:正常齿尖带锐角或小圆角,磨损后齿尖圆角明显变大、齿顶变钝,用手摸有明显圆滑感时就要警惕。第二步量盘径:用游标卡尺量分散盘外径与设计值对比,磨损量超过原直径的 3%~5% 建议整体更换;分散盘是易损件,备件一般按一年用量备 1~2 套。第三步看细度:同一配方、同一工艺下刮板细度读数连续两批比基准差 5 微米以上,或分散时间明显变长,优先检查分散盘。
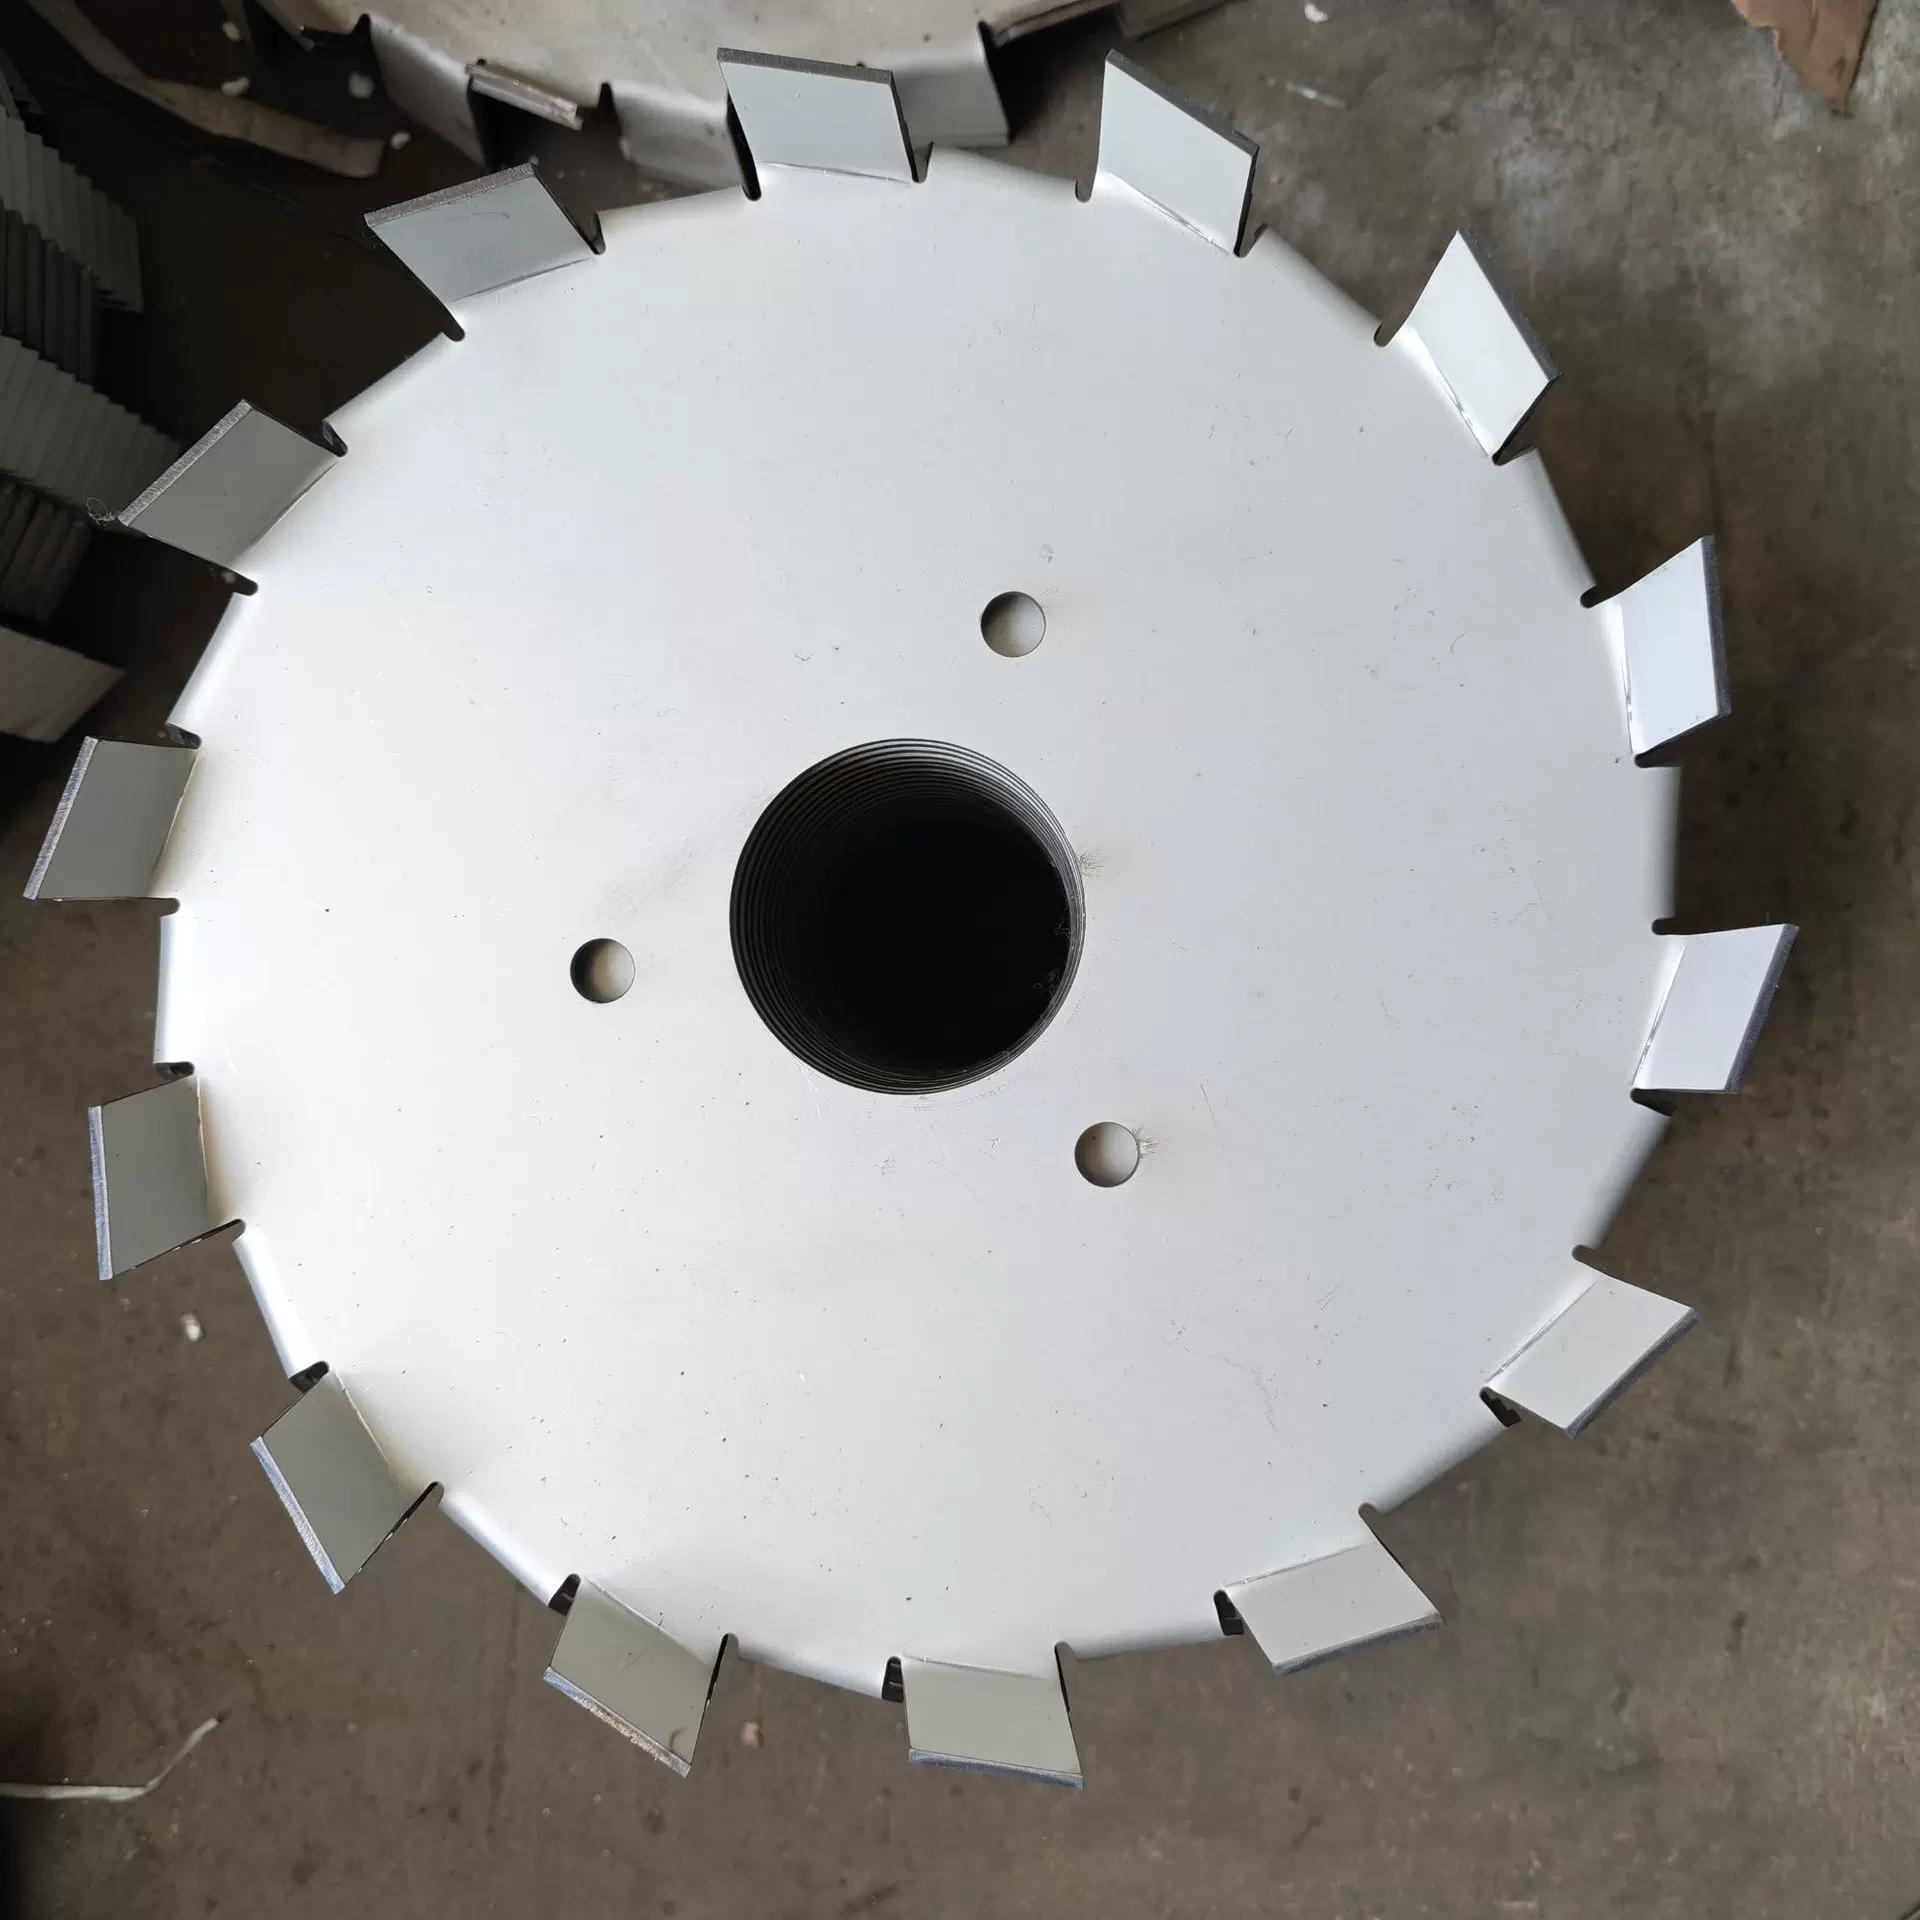
不同工况的磨损周期差多少?
一句话结论:磨损周期与物料硬度、浓度和线速度强相关,溶剂型涂料一般 6~12 个月换一次盘,色浆油墨等重载工况 3~6 个月就要检查。
先看物料。溶剂型涂料里的颜料以钛白粉、有机颜料为主,硬度中等,分散盘磨损相对平缓;水性涂料与色浆里氧化铁、炭黑等颗粒更多,磨损明显加快;油墨行业细度要求高、研磨时间长,分散盘与研磨盘都属于高频易损件。再看浓度与线速度,固含量越高、线速度越接近上限,磨损越快。行业里的经验值:一般涂料工况分散盘寿命 6~12 个月,色浆油墨工况 3~6 个月,树脂类低粘度低固含工况可以到一年以上。这个区间只能作排产参考,具体以每季实测盘径为准。
换盘时机还建议与生产计划绑定:把分散机换盘安排在淡季或停产检修窗口,避免旺季中途停线。备件按「在用一套、备用一套」配置,重载工况可备两套,防止一次磨损事故导致整线停摆。
分散盘磨损会拖累整机哪些部件?
一句话结论:磨损盘带来的振动会依次冲击轴封、轴承与电机,细度问题往往只是最早暴露的信号。
分散盘单侧磨损或翘曲后,转子动平衡被破坏,高速运转下振动会沿着主轴向上传递。第一个受影响的是轴封:填料密封或机械密封在持续振动下密封面磨损加快,出现渗漏;接着是轴承,振动载荷使轴承寿命明显缩短,异响与温升随之而来;振动再大还会影响电机与减速机连接,甚至诱发联轴器偏摆。所以巡检时不能只盯分散效果,分散机运转声音异常、机封渗漏、轴承温升,都可能是分散盘磨损的外溢信号。
更换与维护有哪些要点?
一句话结论:换同型号同盘径、装后做动平衡检查、建立磨损台账,是延长分散盘寿命的三件事。
更换时尽量用原厂同型号分散盘,盘径、齿数与安装孔径必须一致,避免因尺寸偏差改变线速度与分散效果。拆装时注意锁紧方向与扭矩,主轴锁母按图纸扭矩锁紧,防止高速运转中松动。装好后先空载点动,检查有无明显振动;有条件做动平衡校验,分散盘转速高,微量偏心都会被放大成振动。日常维护上,建议每次换批清洗分散盘,避免干涸料液结垢;把换盘时间、磨损量、细度数据记入设备台账,积累两个周期就能预估下次更换时间,提前备件,减少停机。
日常巡检怎么安排?
一句话结论:听音看振每班做、量盘径每旬做、换盘数据每季汇总,三级巡检就能把磨损控制在发现期。
日常巡检分成三个频率。每班:开机前听主轴有无异响,点动观察分散盘空载振动,正常后再投料;运转中留意电流是否异常波动,电流持续偏高说明分散阻力变大,可能齿形已磨损。每旬:停机用游标卡尺量一次盘径,把读数记入台账,磨损量接近 3% 就进入换盘预警。每季:汇总细度数据与盘径读数,对比磨损曲线,更新下次换盘时间。这套三级巡检不增加多少工时,却能避免绝大多数因分散盘磨损引发的质量与设备事故。
分散盘的材质与表面处理怎么选?
一句话结论:常规工况用碳钢淬火盘,食品医药与浅色体系选不锈钢盘,重磨粒工况选表面硬化盘,材质与处理方式决定更换周期。
常用分散盘材质分几档。碳钢淬火盘硬度高、耐磨,适用于大多数涂料与色浆工况,成本适中,是目前最通用的选择;不锈钢盘耐腐蚀、不易生锈污染料液,食品、医药与浅色体系更合适,但硬度低于淬火碳钢,重磨粒工况下磨损会略快;表面硬化处理盘(渗氮或齿缘堆焊硬质合金)用于钛白粉浓度高、磨粒特别硬的工况,更换周期可以明显拉长。选材质时把料液磨粒特性、洁净要求与更换周期一起评估:磨粒越硬越密,越值得为表面硬化多花前期成本;对洁净有要求就避开碳钢盘生锈污染料液的场景。分散盘的材质确认后,还要核对安装孔径与锁紧结构是否与原机匹配,避免换了盘装不上。
磨损台账怎么建?
一句话结论:台账记更换日期、实测盘径、细度基准与工况参数,两个周期就能预测更换点。
建议台账每行记四组数据:更换日期与累计运行小时、实测盘径与磨损量、同期细度读数基准、物料与线速度工况。每旬巡检把新读数追加进同一行,磨损量接近 3% 时自动进入预警。有了两个更换周期的数据,就能按运行小时预估下一次更换时间,把换盘排进停产检修窗口。台账格式不需要复杂,一张 Excel 表即可,关键是坚持每旬记录;数据积累半年后,换盘决策从「凭感觉」变成「看数据」,分散细度的批次波动也会明显减少。
小结
分散盘磨损的判断核心是三件事:看齿形、量盘径、对细度。磨粒磨耗、气蚀与转速不匹配是主要磨损来源,按磨损形态能快速定位主因。及时换盘并记录台账,分散细度与设备寿命都能稳住。本厂高速分散机从分散盘、轴封到整机结构均支持按工况定制,选型与维护欢迎沟通。
延伸阅读: - 分散机的分散盘线速度怎么定? - 高速分散机怎么工作与维护?
本文由昊林盛达设备制造有限公司(hyline.cn)整理,主营不锈钢反应釜、搅拌罐、储罐、分散机、浓缩罐及化工整线配套,支持非标定制。
本文相关问答
来自本文的高频问题与解答
一句话结论:分散盘是高速分散机产生剪切力的核心零件,齿形磨损、盘径减小后,分散细度与效率会同时下滑。
相关产品

FL系列高速分散机
适用于两种及以上液体与粉体物料的搅拌、溶解与分散,可单独使用或与各类砂磨机配套。变频调速、液压升降,广泛用于油漆、油墨、涂料、染料、造纸等化工行业。
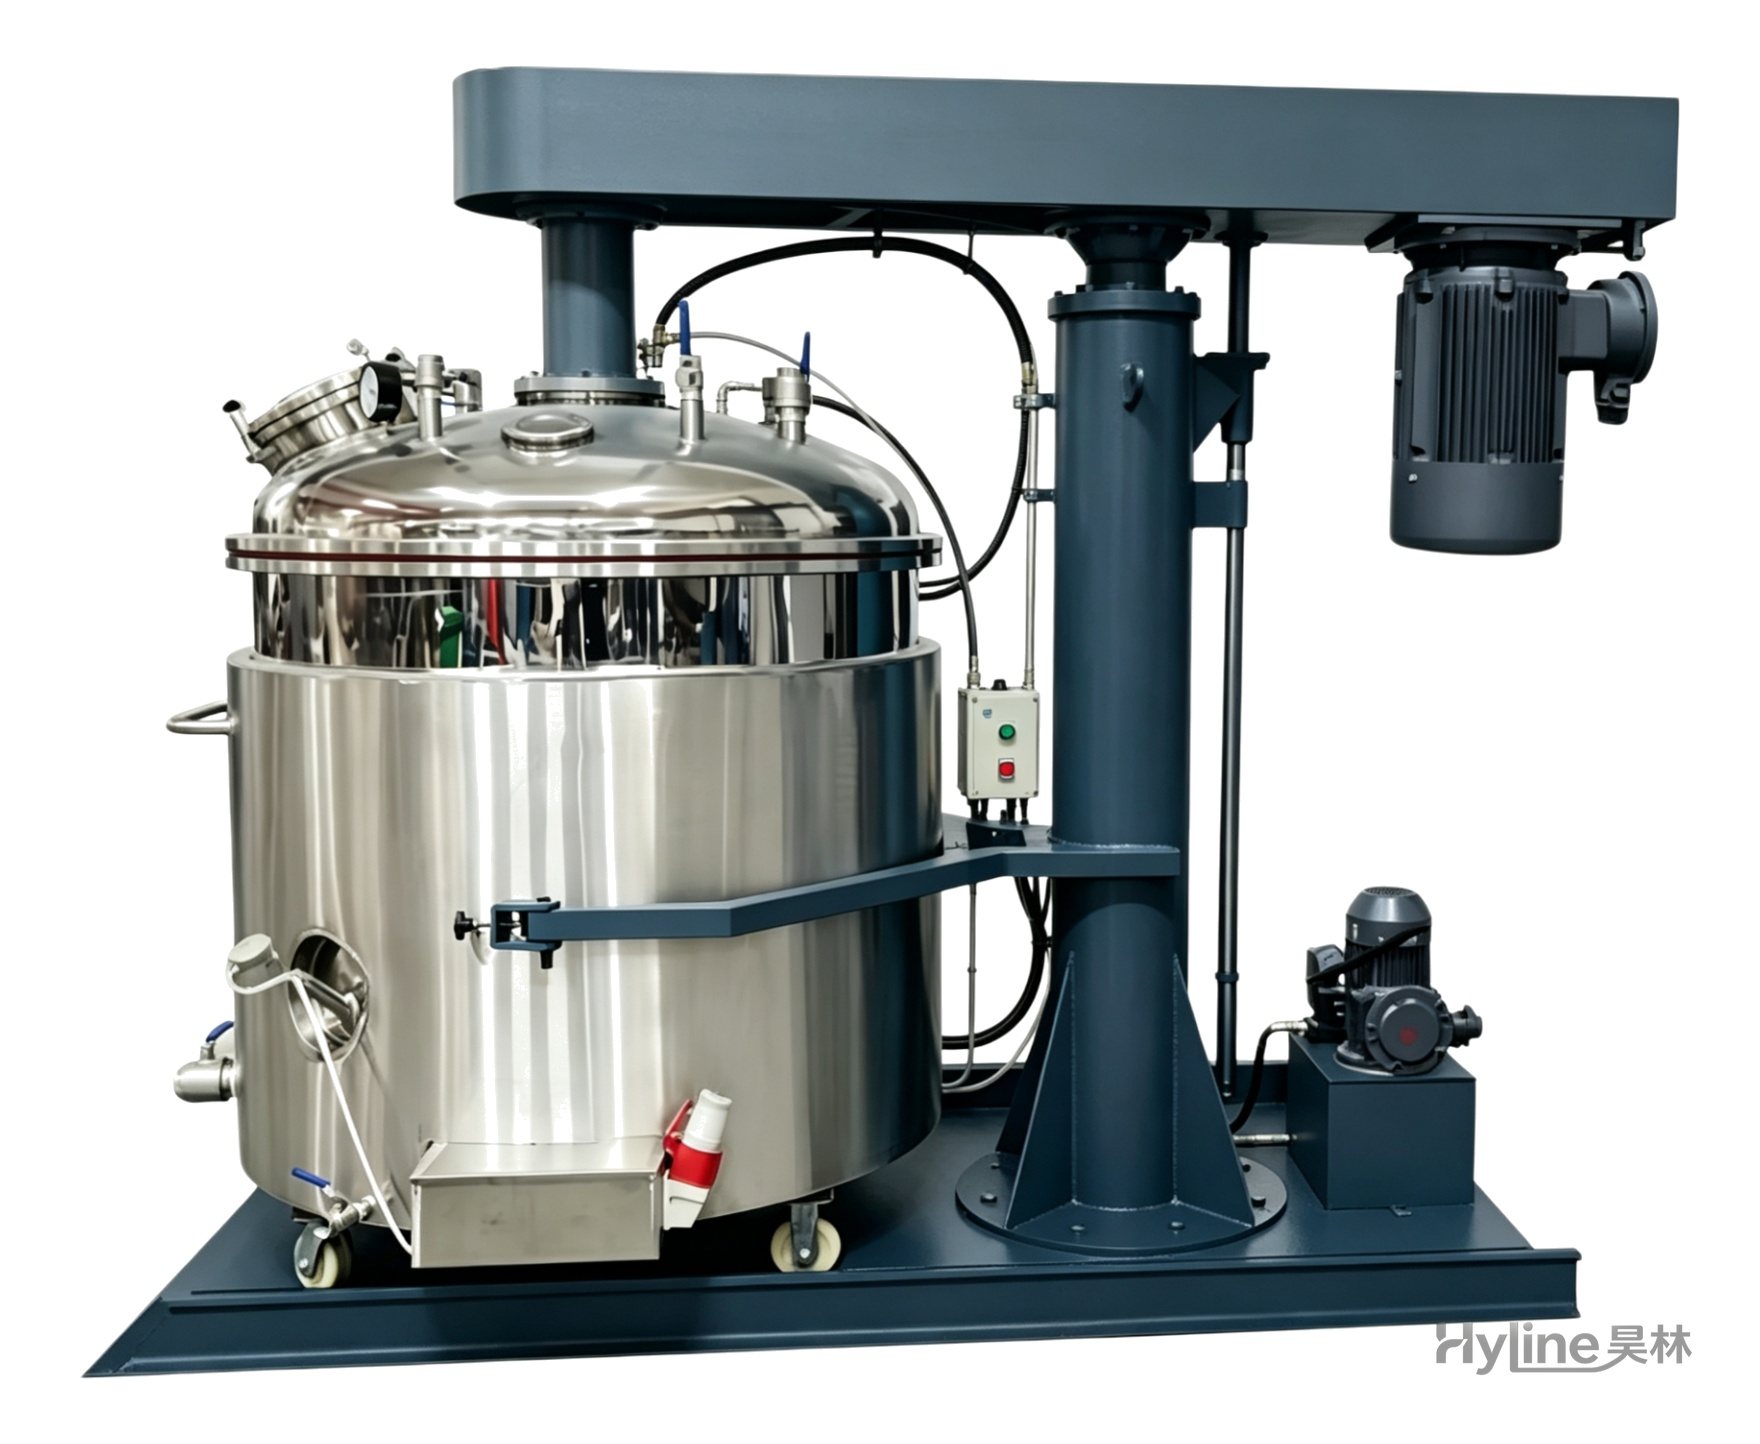
FL系列真空分散机
适用于多气泡物料和易挥发性溶剂较多的工艺,真空环境下分散可减少气泡与溶剂挥发,加速物料分散细度并快速脱泡。结构简单、真空度高、操作方便。
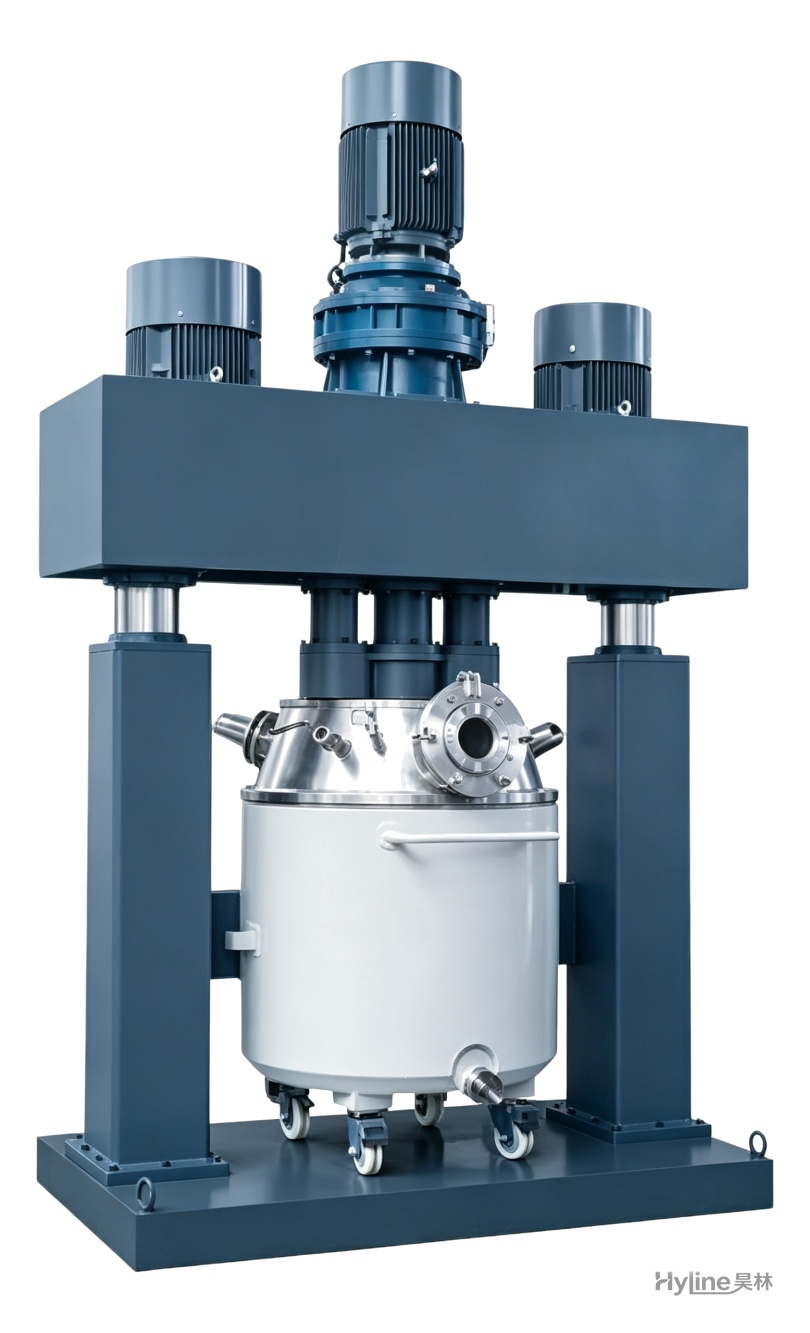
QLF系列多功能强力分散釜
双高速分散机构与刮边刮底机构使物料在釜内作复杂运动,达到迅速分散研磨效果。适配 10000-2000000cps 膏体高粘物料,广泛用于硅酮胶、聚氨酯胶、液体硅胶、电子胶等生产。
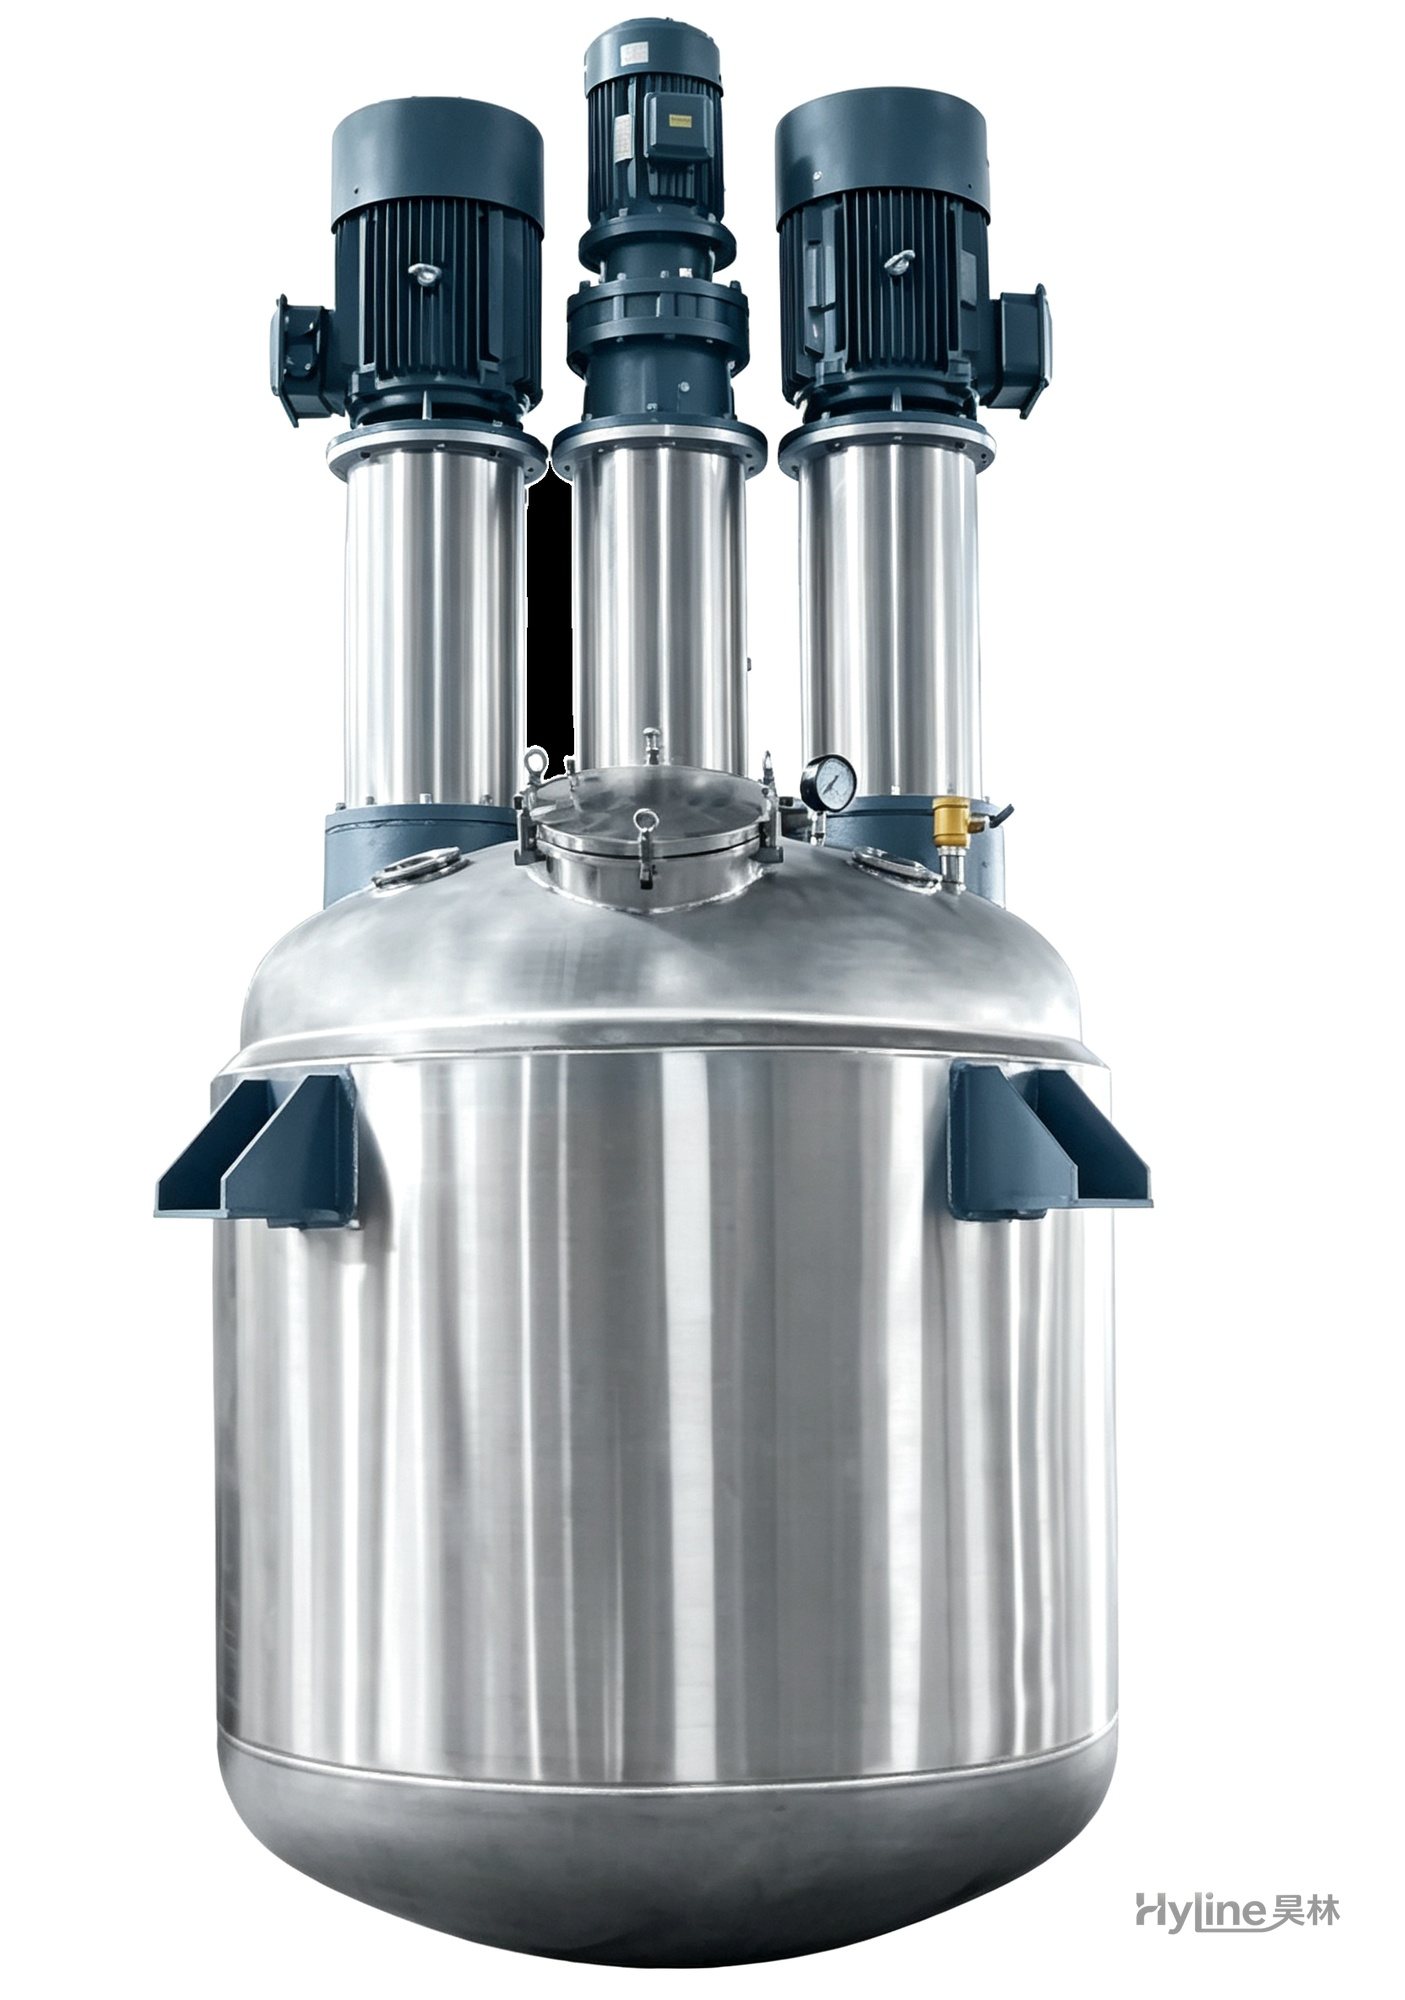
FS系列多功能分散釜
集低速强力搅拌与高速分散于一体,对中高粘度及触变性物料具有很好的适应性,搅拌、分散可同时进行。适用于物料搅拌、溶解、分散和调色。