
Как принять реактор из нержавеющей стали перед отгрузкой? Холостой прогон, нагрузочные испытания и проверка на утечку
2026年10月24日
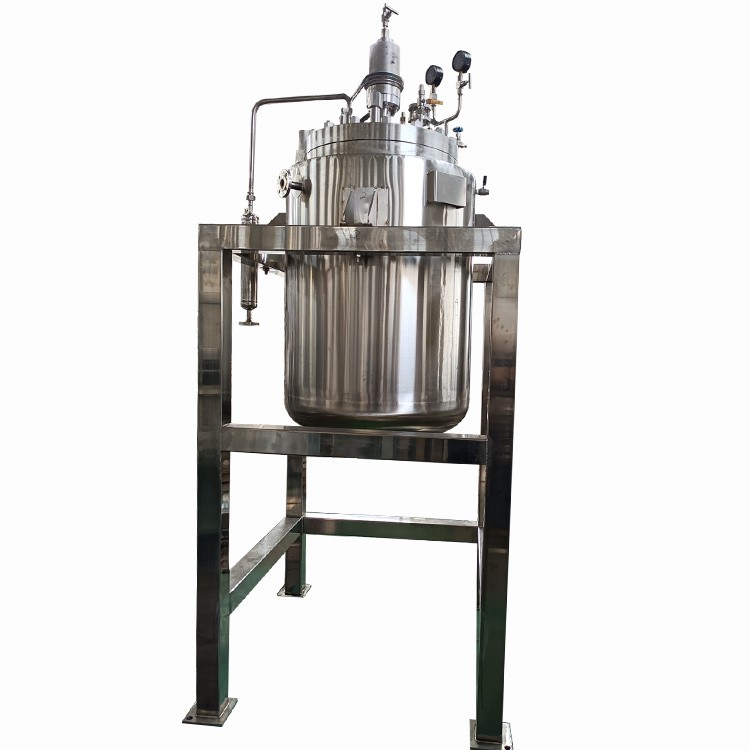
Обнаружить протечку рубашки, посторонний шум перемешивания или утечку уплотнения после прибытия реактора из нержавеющей стали — самая невыгодная ситуация при закупке химического оборудования: оборудование уже в цехе, возврат ведёт к спорам, а доработка срывает сроки. Приёмка перед отгрузкой — первый барьер качества; квалифицированная заводская проверка устраняет большинство дефектов, которые иначе обнаруживаются только после прибытия. Многие понимают приёмку только как осмотр внешнего вида и пробное вращение, но на самом деле приёмка реактора перед отгрузкой охватывает четыре части: холостой прогон, нагрузочные испытания, проверку на утечку и проверку документов. В статье объясняется, как проверять эти четыре части, что проверять и как задать нормы параметров, чтобы удержать первый барьер до отгрузки оборудования.
Почему важна приёмка перед отгрузкой?
Краткий вывод: приёмка перед отгрузкой проводится на заводе по четырём проверкам — холостой прогон, нагрузочные испытания, проверка на утечку и проверка документов, — блокируя дефекты качества до отгрузки.
При приёмке на заводе инструменты, запчасти и персонал-изготовитель находятся на месте, поэтому стоимость устранения найденных проблем минимальна; после прибытия проблемы часто можно только отремонтировать или предъявить претензию, а время и расходы удваиваются. По общей практике отрасли приёмка реактора перед отгрузкой ведётся по четырём частям: холостой прогон проверяет привод и систему перемешивания, нагрузочные испытания — технологические показатели, проверка на утечку — прочность и герметичность, проверка документов — прослеживаемость материалов и изготовления. После прохождения всех четырёх частей выдаются заводской сертификат и протокол испытаний, которые отгружаются вместе с оборудованием. Указание заказчиком пунктов приёмки и критериев оценки в техническом соглашении — предпосылка обоснованной последующей приёмки.
Что проверяет холостой прогон?
Краткий вывод: холостой прогон проверяет приводную цепь — направление вращения двигателя, нагрев редуктора, биение вала мешалки, посторонний шум и ток — и определяет, правильно ли собран смесительный узел.
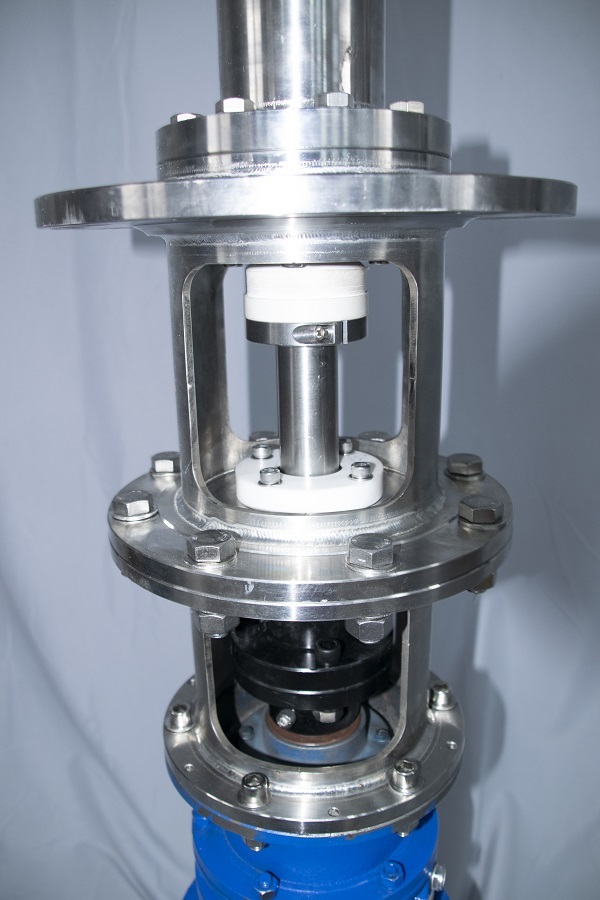
Холостой прогон — испытание вращением без загрузки, по пяти пунктам: первый — направление вращения двигателя соответствует шильдику, лопасти вращаются в проектном направлении; второй — нагрев редуктора и подшипников, при непрерывной работе по общему опыту отрасли обычно ограничивают нагрев 35℃, без явного перегрева; третий — биение конца вала мешалки, измеряется индикатором на конце вала и муфте, обычно в пределах 0,05~0,15 мм, для длинного вала большее значение; четвёртый — посторонний шум и вибрация: при вращении нет периодических ударов, скорость вибрации рамы обычно в пределах 4,5 мм/с; пятый — ток холостого хода: измеренное значение должно соответствовать номинальному току двигателя, заметное превышение указывает на слишком плотную сборку или проблему редуктора. После прохождения холостого прогона переходят к нагрузочным испытаниям.
Что проверяют нагрузочные испытания?
Краткий вывод: нагрузочные испытания проводятся с водой или средой по фактическим условиям, проверяя эффект перемешивания, герметичность, теплопередачу и вакуум, подтверждая достижение проектных показателей.
Нагрузочные испытания проводятся на среде и частоте вращения, согласованных в техническом соглашении; обычно сначала на чистой воде при проектном уровне, затем с постепенной загрузкой по технологии. Основные четыре пункта: первый — перемешивание и смешивание: нормальная картина течения поверхности без застойных зон и воронки, частота вращения соответствует проекту; второй — герметичность: механическое и сальниковое уплотнения не капают при вращении; по общему опыту отрасли статические уплотнения обычно не протекают, а динамические допускают лёгкое увлажнение без капель; третий — теплопередача рубашки: после подачи пара или охлаждающей воды скорости нагрева и охлаждения соответствуют проекту, рубашка не издаёт аномальных звуков расширения; четвёртый — вакуум: при вакуумном режиме в аппарате достигается проектная глубина вакуума, утечка после выдержки в допустимых пределах. При испытаниях записываются частота, ток, температура и вакуум как основание для приёмки.
Как проводится проверка на утечку?
Краткий вывод: проверка на утечку бывает трёх видов — гидроиспытание, пневмоиспытание и вакуумная выдержка, выбор по проектному давлению и среде, давление и время выдержки по нормам.
Ответственные части под давлением обязательно проверяются на утечку перед отгрузкой. По общей практике отрасли рубашка и корпус обычно проходят гидроиспытание с давлением около 1,25 от проектного и выдержкой не менее 30 минут, проверяя швы и уплотнения на течь и деформацию; пневмоиспытание применяется при высоких требованиях к герметичности: подаётся сжатый воздух или азот до испытательного давления, швы проверяются мыльным раствором на пузыри; для вакуумных режимов проводится вакуумная выдержка: создаётся проектный вакуум и выдерживается, рост давления в допустимых пределах считается приёмкой. Для горючих, взрывоопасных и высокотоксичных сред требования к проверке ужесточаются, при необходимости применяется гелиевая течеискательная проверка. После успешной проверки выдаются протоколы испытаний и хранятся с оборудованием.
Какие документы нужно проверить при приёмке?
Краткий вывод: при приёмке проверяются шесть документов — сертификаты материалов, протоколы испытаний давлением, отчёты неразрушающего контроля, параметры перемешивания и двигателя, сертификат соответствия и исполнительные чертежи; ни один не может отсутствовать.
Документы — свидетельство прослеживаемости качества оборудования. Чек-лист следующий:
| Документ | Пункты проверки |
|---|---|
| Сертификат материалов | марки и номера плавок материалов корпуса, рубашки и штуцеров; для 304/316L нужны протоколы химсостава |
| Протоколы испытаний давлением и на утечку | испытательное давление, время выдержки, заключение и подписи полные |
| Отчёт неразрушающего контроля | отчёты RT/PT основных швов, доля и уровень по техническому соглашению |
| Параметры перемешивания и двигателя | частота вращения, мощность и взрывозащита соответствуют шильдику |
| Сертификат соответствия | заключение заводской проверки и печать |
| Исполнительные чертежи и документация | общий вид, схема расположения штуцеров и перечень запчастей |
После проверки шести документов они архивируются вместе с оборудованием; монтаж после прибытия и последующее обслуживание опираются на этот комплект документов.
Как проверить двигатель и редуктор?
Краткий вывод: у двигателя и редуктора проверяются пять пунктов — мощность, частота вращения, взрывозащита, нагрев и способ установки, — с постатейным соответствием технологическому расчёту.
Двигатель и редуктор — источник мощности системы перемешивания реактора. При проверке сначала смотрится мощность: по общему опыту отрасли мощность двигателя обычно выбирается в 1,1~1,2 раза расчётной мощности перемешивания, слишком малое значение вызывает частые перегрузки. Затем частота вращения: выходная частота должна соответствовать техническому соглашению, окружная скорость лопастей — в проектном диапазоне. Взрывозащита сверяется с взрывоопасной зоной среды, для взрывозащищённого двигателя требуется сертификат. Нагрев при номинальном режиме должен быть нормальным для двигателя и масла редуктора, при наличии масломерного щупа проверяется уровень масла. Способ установки должен соответствовать раме, данные центровки муфты сохраняются. После проверки пяти пунктов соответствие силовой системы и системы перемешивания закрыто.
Как проверять протоколы испытаний и сертификаты?
Краткий вывод: в протоколах испытаний давлением проверяются три пункта — значения давления, время выдержки и подписи; в сертификатах — штампы квалификации и срок действия, отсутствующие пункты требуют исправления до приёмки.
Протокол испытаний — первичное доказательство. При проверке сначала сверяются значения испытательного давления с нормами: гидроиспытание рубашки и корпуса, пневмоиспытание должны быть чётко зафиксированы. Затем проверяется, выдержано ли время выдержки. Наконец, проверяется полнота подписей оператора, контролёра качества и проверяющего. Манометр должен быть в пределах срока поверки, в протоколе указываются номер манометра и дата поверки. В отчёте неразрушающего контроля сверяются доля контроля, уровень приёмки и номер отчёта с картой швов. В сертификатных документах проверяются лицензия на изготовление или штамп инспекционного надзора; при истёкшей квалификации или отсутствии штампа требуется исправление заводом до выдачи сертификата соответствия.
Что ещё делать после прибытия оборудования?
Краткий вывод: после прибытия выполняются три проверки — распаковка по упаковочному листу, повторное измерение ключевых размеров перед монтажом и проверка фундамента и штуцеров перед испытанием давлением, распространяя заводскую приёмку на монтаж на площадке.
Прохождение приёмки перед отгрузкой не означает беспроблемный монтаж на площадке. После прибытия сначала распаковывается ящик: по упаковочному листу сверяются основной агрегат, запчасти и документация. Перед монтажом повторно измеряются ориентация штуцеров и размеры фундамента по общему виду, при превышении допусков своевременно связываются с заводом. На площадке по нормам повторно измеряются горизонтальность и вертикальность, анкерные болты затягиваются с требуемым моментом. После монтажа повторно проводится пневмоиспытание или вакуумное испытание, подтверждая, что транспортировка и подъём не повредили уплотнения. При выполнении трёх проверок результаты приёмки перед отгрузкой действительно переносятся на производственную линию.
Как обрабатывать проблемы, выявленные при приёмке?
Краткий вывод: проблемы, выявленные при приёмке, обрабатываются на трёх уровнях — исправление, ремонт и отказ от приёмки, — с фиксацией доказательств на всём протяжении, и результат обработки подтверждается письменно до обсуждения отгрузки.
При обнаружении отклонений в ходе холостого или нагрузочного испытания сначала определяется характер проблемы. Для общих отклонений — повышенный шум, ослабленные крепления, дефекты внешнего вида — фиксируется запись, завод устраняет и повторно проверяет; для проблем, затрагивающих перемешивание или уплотнения, — повышенная вибрация, течь, несоответствие частоты вращения — требуется ремонт и повторное испытание; для проблем с материалом, швами или прочностью при подтверждённом несоответствии по результатам контроля — отказ от приёмки или замена по техническому соглашению. Каждый уровень обработки требует письменной фиксации с описанием проблемы, мерами устранения, результатом повторной проверки и подписями обеих сторон, что служит основанием для гарантийных претензий. Приёмка — не формальность; обсуждение отгрузки и оплаты только после ясного результата обработки избавляет от множества споров после прибытия.
Компания Hyline Shengda производит реакторы из нержавеющей стали и другое комплектное смесительное оборудование, обеспечивая конфигурацию смесительных баков из нержавеющей стали, быстроходных диспергаторов и планетарных смесителей как комплектных линий по условиям эксплуатации и выполняя проверку перед отгрузкой по процессу холостого прогона, нагрузочных испытаний и проверки на утечку. Перед разработкой схемы оборудования рекомендуется сначала определить три параметра — проектное давление, среду и параметры перемешивания, а затем обсуждать нормы приёмки.
Связанные статьи: - Почему постоянно протекает механическое уплотнение реактора? Конструкция, схема промывки и обслуживание уплотнения - Как обслуживать систему перемешивания реактора: сборка вала, механического уплотнения и лопастей
Статья подготовлена компанией Hyline Shengda Equipment Manufacturing Co., Ltd. (hyline.cn), специализирующейся на производстве реакторов, смесительных и накопительных ёмкостей, диспергаторов, концентраторов из нержавеющей стали, а также комплектных химических линий, с возможностью нестандартной кастомизации.
Вопросы по статье
Частые вопросы и ответы из этой статьи
Краткий вывод: приёмка перед отгрузкой проводится на заводе по четырём проверкам — холосто…
Сопутствующая продукция

Реактор с рубашкой
Типичный основной реакционный сосуд в химическом производстве. Перемешивание, нагрев и охлаждение диспергируют и смешивают материалы для проведения реакции и полимеризации. В рубашке циркулирует термомасло/пар для нагрева или охлаждающая вода для точного контроля температуры.

Реактор с наружным полутрубчатым змеевиком
Наружные полутрубчатые змеевики нагрева и охлаждения обеспечивают равномерный и эффективный теплообмен без застойных зон внутри. Зеркально отполированный резервуар из нержавеющей стали 304/316L чист и коррозионностойкий. Для синтеза смол, суспензий для новой энергетики и фармацевтических продуктов.

Нержавеющий смесительный бак (барабан для диспергирования)
Вспомогательный сосуд для диспергаторов и смесителей в производстве красок, покрытий, клеёв, цветных паст, печатных красок и в электронной промышленности. Доступен из стали 201/304 с внутренней и наружной полировкой; наклонное дно и боковая выгрузка обеспечивают полный слив.

Высокоскоростной диспергатор серии FL
Перемешивает, растворяет и диспергирует жидкости и порошки, работает автономно или в паре с бисерными мельницами. Частотное регулирование с гидравлическим подъёмом, широко применяется в лакокрасочной, полиграфической, химической и бумажной промышленности.
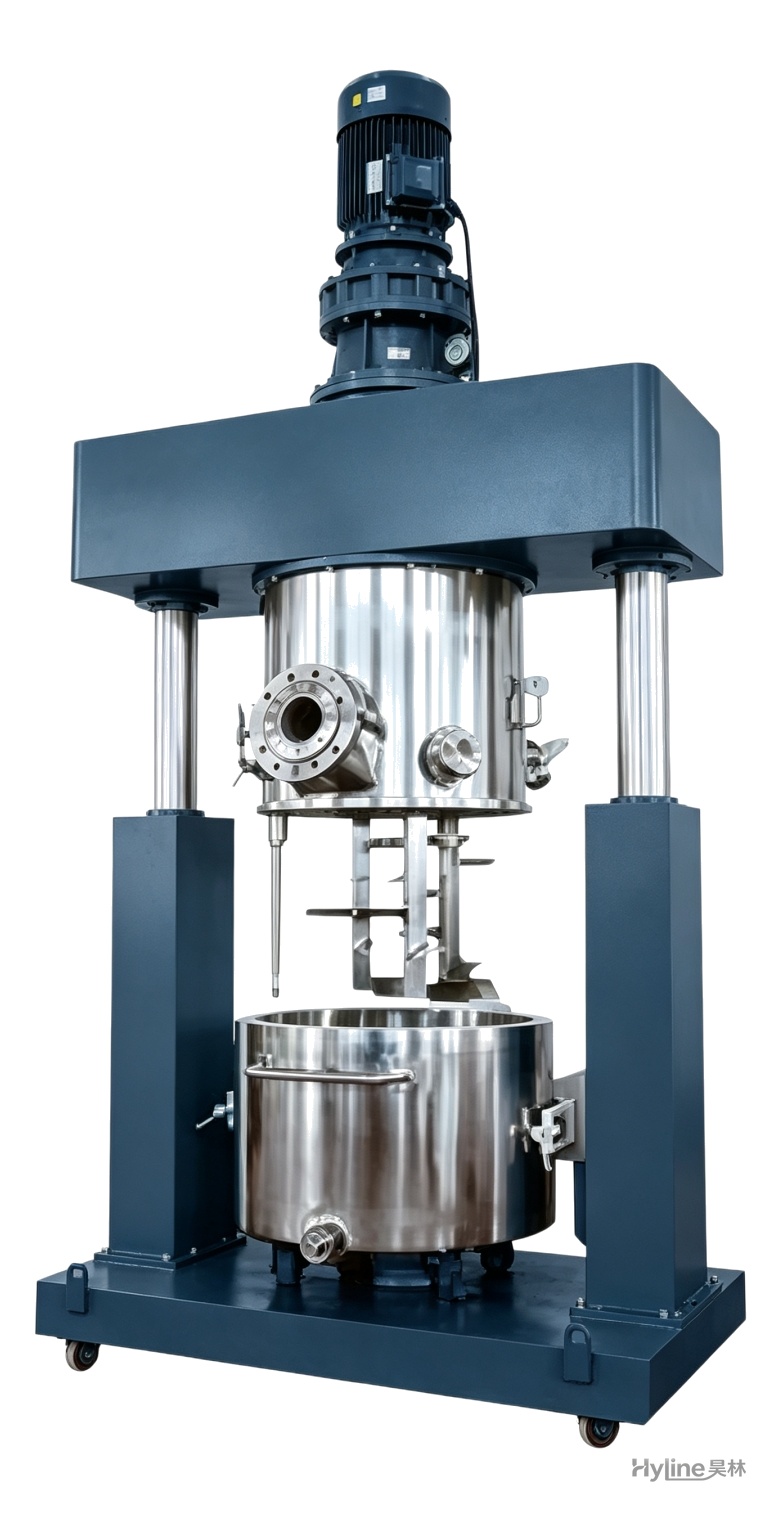
Планетарный смеситель серии XJB
Планетарные лопасти одновременно вращаются вокруг собственной оси и вокруг оси котла, создавая сложное движение материала без застойных зон и с удобной выгрузкой. Обрабатывает пасты сверхвысокой вязкости 10 000–8 000 000 сПз для силиконовых, полиуретановых герметиков, жидкого силикона и электронных клеёв.