
反应釜搅拌系统怎么检修:搅拌轴、机封与桨叶装配要点
2026年10月5日
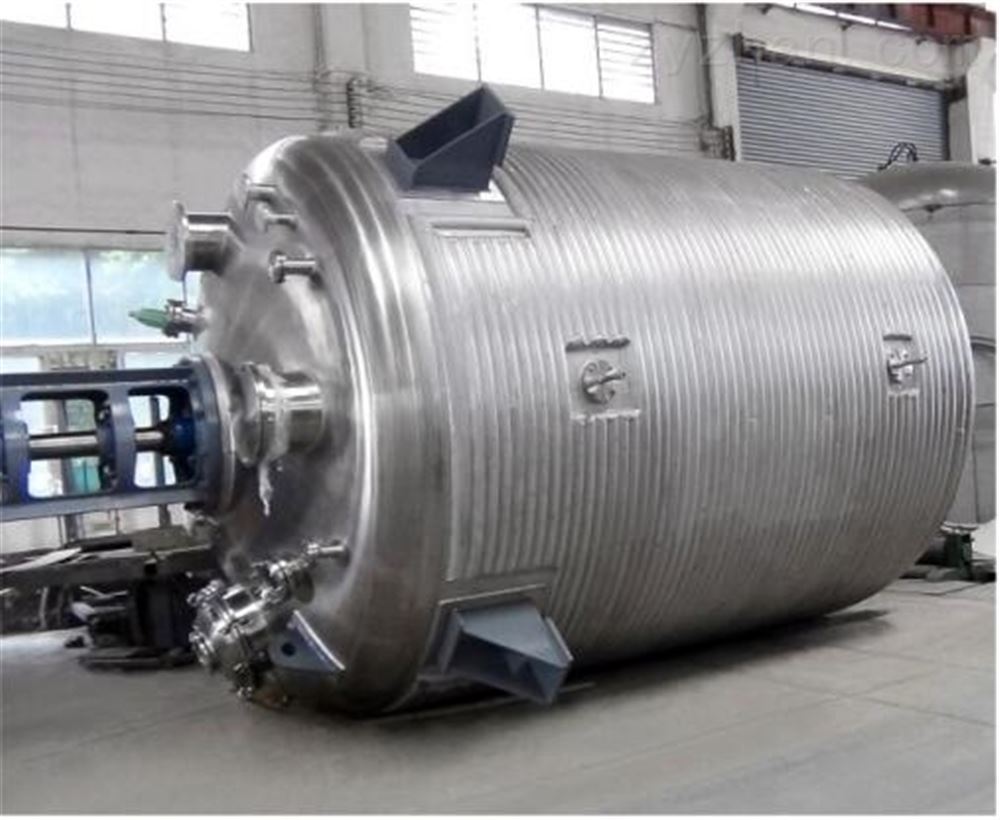
反应釜搅拌系统是整台设备的运行核心,直接决定物料混合、传热与反应效果。搅拌轴长期在高温、腐蚀介质与交变载荷下工作,机械密封承受轴端压力与转速的联合作用,桨叶则持续承受物料剪切阻力。任一环节出现磨损、变形或装配偏差,都会表现为搅拌异响、振动加大、密封漏料、混合不均等故障。定期检修是保证反应釜稳定产出、避免非计划停机的基本要求。

搅拌系统的结构组成与常见失效
一套完整的搅拌系统由动力传动、搅拌轴、机械密封与桨叶四大部件构成,各部件的功能与常见失效形式如下:
| 部件 | 功能 | 常见失效形式 |
|---|---|---|
| 电机与减速机 | 提供动力并减速增扭 | 轴承磨损、油封渗漏、齿轮点蚀 |
| 联轴器 | 传递扭矩并补偿对中偏差 | 弹性元件老化、齿面磨损 |
| 搅拌轴与轴套 | 传递扭矩、支撑桨叶 | 弯曲、键槽变形、轴套磨损 |
| 机械密封 | 隔离釜内介质与外界 | 密封面磨损、O型圈老化、弹簧失效 |
| 桨叶 | 剪切混合物料 | 变形、裂纹、腐蚀减薄、焊缝开裂 |
理解各部件的作用与失效方式,检修时才能有的放矢:密封漏料先查机械密封,振动先查轴与联轴器,异响先查轴承与桨叶间隙。
材质与工况适配
搅拌系统各部件的材质选择直接影响检修周期与故障率。常规工况下,搅拌轴多采用碳钢或不锈钢,桨叶与物料接触部分使用不锈钢;处理强腐蚀介质时,轴、桨叶、密封面需选用耐蚀合金或衬里结构,轴套采用耐磨材料。高温工况要考虑材料的热膨胀与强度衰减,低温或冷热交替工况要关注材料的疲劳寿命。检修时对照设备设计资料核对备件材质,避免用普通材质替代耐蚀材质,否则会大幅缩短使用寿命。
检修前的准备
检修开始前,必须完成介质清理与安全隔离:
- 釜内物料排放干净并按规程清洗置换,接触过易燃、有毒介质的反应釜须分析合格后才能打开人孔
- 切断电源并挂牌上锁,防止釜内搅拌意外启动
- 进入釜内作业执行受限空间管理规定,先通风、再检测、后作业
- 高处作业、吊装作业配备相应防护,起吊重物时下方严禁站人
工器具与备件提前备齐,避免检修中途停工:
| 类别 | 清单 |
|---|---|
| 测量工具 | 百分表、磁力表座、水平仪、游标卡尺 |
| 紧固工具 | 扭矩扳手、专用拉马、吊装带 |
| 易损备件 | 机械密封、O型圈、密封垫、桨叶紧固件、防松垫圈 |
搅拌轴拆卸与同心度检测
拆卸搅拌轴前先在轴上做好定位标记,记录原装配高度与键槽位置,方便回装恢复原状态。依次拆除联轴器护罩、联轴器螺栓与减速机支架连接螺栓,用拉马分离联轴器;起吊搅拌轴时用吊带托住受力点,避免磕碰密封面与桨叶,轴吊出后放置在专用支架上。
同心度是决定密封寿命与运行平稳性的关键参数:
- 轴两端架在V形铁上,用百分表测量轴颈各段径向跳动
- 重点检查安装机械密封的轴套部位与桨叶安装段
- 径向跳动超差时,先判断是轴本身弯曲还是轴套磨损
- 弯曲量小的可校直处理,弯曲量大的必须更换新轴
- 同时检查轴上键槽是否变形、螺纹是否损伤,这些都会影响装配精度
机械密封检修与更换
机械密封是搅拌系统最易故障的部件。拆下密封后观察动环与静环密封面:有划痕、崩边或不均匀磨损的,磨损轻微可研磨修复,严重或出现裂纹的直接更换。高温介质中工作的O型圈往往失去弹性,即使表面看不出损伤也应按周期更换。
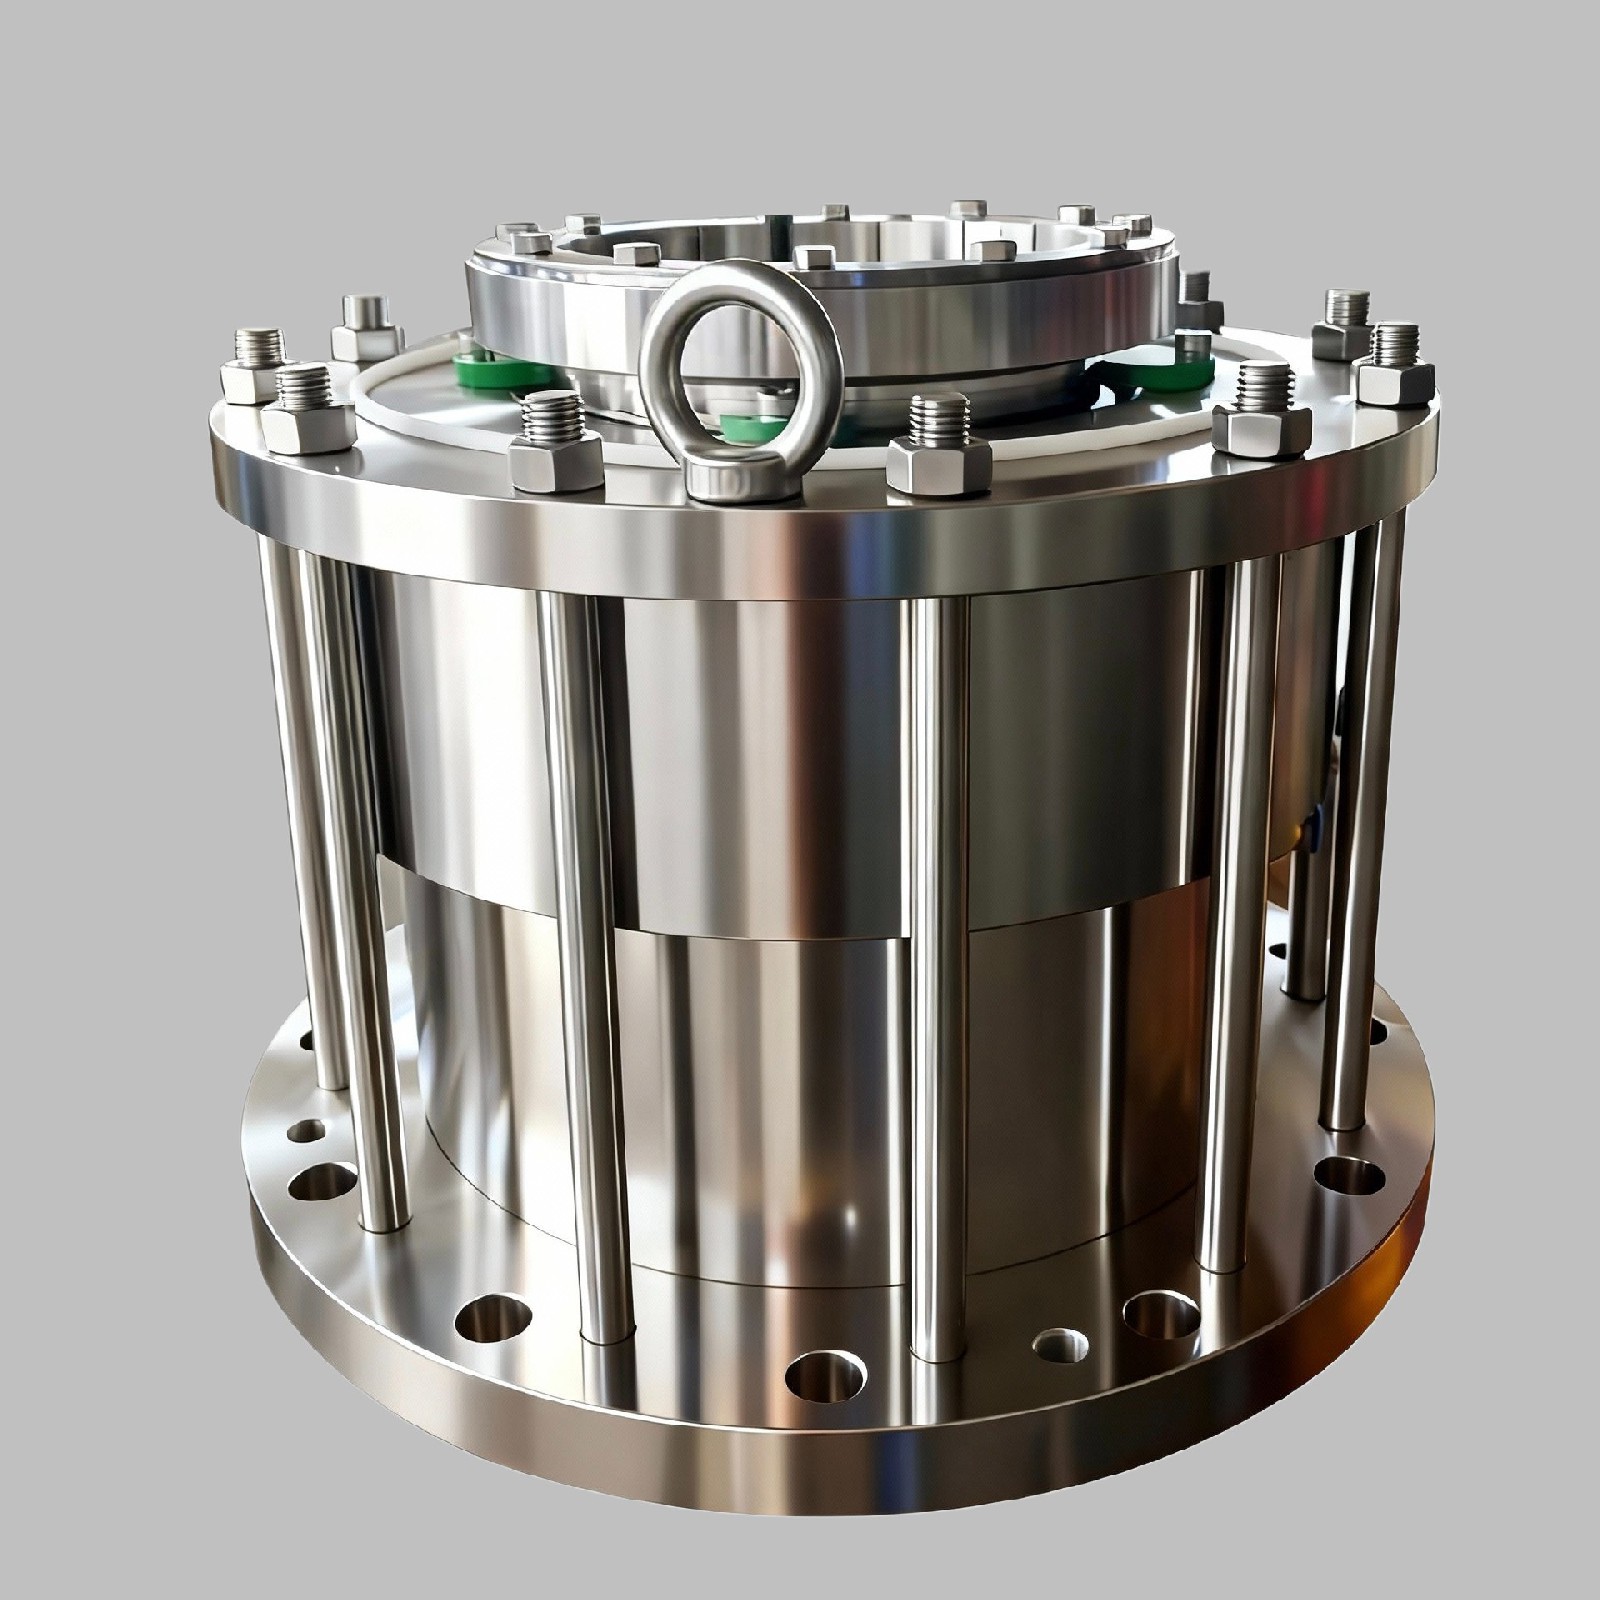
机械密封按结构分为单端面与双端面密封:单端面结构简单、安装维护方便,适用于一般介质;双端面密封带冲洗或封液系统,适用于易燃、有毒、易结晶介质,检修时需一并检查封液管路与压力。集装式机械密封整体安装、压缩量出厂预设,检修更换更便捷,适合频繁检修的工况。
更换时的关键控制点:
- 型号匹配:不同轴径、压力与介质对应不同密封结构,先核对型号再备件
- 安装清洁:清洁轴套与密封腔,按说明书涂抹润滑剂,禁止敲击密封元件
- 弹簧压缩量按厂家规定调整,压缩量过大密封面磨损加快,过小则比压不足容易泄漏
- 盘车验证:装配后手动盘车检查密封灵活、无卡滞,密封面接触均匀后再连接传动
桨叶检查与装配
桨叶长期承受物料剪切力,检修时逐一检查有无变形、裂纹、腐蚀减薄与焊缝开裂。叶片根部焊缝是薄弱环节,用着色探伤或放大检查表面微裂纹;磨损量超过设计值的桨叶要更换;多层桨叶核对各层叶片相对角度,标准装配角度错位会产生额外不平衡力。
装配要点:
- 按原标记位置安装,用扭矩扳手按厂家规定扭矩紧固,加装防松垫圈或涂螺纹胶
- 桨叶与釜壁、挡板间隙实测记录,间隙过小运转时刮擦釜壁、过大搅拌效果变差
- 检查全部桨叶在同一水平面内,手动盘动搅拌轴应顺畅无刮碰
- 对高速搅拌系统,桨叶动平衡超差会放大振动,必要时做动平衡校验
传动系统检查
联轴器、减速机输出端与机架一并检查:联轴器弹性元件是否老化破损、齿面磨损与润滑情况;用百分表测量两半联轴器的径向与端面偏差,偏差超标重新找正;减速机检查轴承间隙、油封状态与润滑油量;机架与釜体连接螺栓检查松动。很多搅拌轴振动故障的根源在联轴器找正与减速机轴承,传动部位问题常在检修时被忽视。润滑管理也不可忽略:按减速机说明书定期更换润滑油,记录换油周期与油质状态,能显著延长传动部件寿命。
回装与试运转验收
回装顺序与拆卸相反:先装搅拌轴与桨叶,再装机械密封,最后连接传动部分。吊装轴保持垂直,避免碰伤密封面;机封到位后先不锁死,盘车检查密封面接触均匀再按规定扭矩紧固;所有紧固件对称顺序拧紧,禁止用加力杆盲目拧。
检修完成的反应釜先空载试运转再带料:
| 检查项 | 方法 | 合格要求 |
|---|---|---|
| 搅拌方向 | 点动确认 | 方向正确 |
| 振动 | 测振仪测量机架与釜体 | 无超标异常 |
| 密封渗漏 | 静置观察 | 无滴漏 |
| 搅拌声音 | 听诊 | 均匀、无周期性异响 |
| 搅拌电流 | 电流表监测 | 在额定范围、无明显波动 |
空载合格后再带水或轻介质试运转,检查搅拌电流是否正常、桨叶有无异常声响;带料试车时缓慢升速、密切观察密封与振动,发现异常立即停机。将检修前后振动值、密封泄漏、电流等数据对比记录,形成检修档案。
常见故障诊断
| 故障现象 | 常见原因 | 处理方向 |
|---|---|---|
| 密封渗漏 | 密封面磨损、O型圈老化、轴套跳动超差 | 更换密封,校核轴套同心度 |
| 搅拌振动 | 轴弯曲、联轴器找正偏差、基础松动 | 校直轴、重新找正、紧固基础 |
| 周期性异响 | 轴承磨损、桨叶刮壁、齿轮损伤 | 拆检传动与桨叶间隙 |
| 电流波动 | 物料粘度变化、桨叶变形、负载不均 | 核对工艺条件、检查桨叶 |
排查时按影响程度逐一排除:先检查最易处理的项目,再深入拆检。记录故障发生前的运行参数与操作变化,往往能帮助快速定位原因。
检修周期与台账管理
检修周期按工况确定:连续运转、高温高腐蚀工况建议每年大修一次,机械密封每半年检查一次,间歇使用设备可适当延长。每次检修记录数据、更换备件与遗留问题,形成设备台账。通过台账对比历次检修数据,可以判断磨损趋势、提前安排备件采购与检修计划,避免被动抢修。坚持周期性检修并做好记录,搅拌系统故障率会明显下降。
总结
反应釜搅拌系统检修是一项系统工程:安全准备是前提,拆检测量是依据,密封更换与桨叶装配是重点,传动找正与试运转验收是闭环。拆检有顺序、测量有数据、装配有扭矩三个原则贯穿始终。把检修纳入固定周期、每次留下数据记录,就能把突发故障变成计划内维护,让反应釜长期稳定运行。
延伸阅读: - 高粘度物料搅拌设备选型:从高速分散机到行星搅拌机 - 反应釜加热与冷却方式对比:夹套、外盘管与内盘管怎么选
---
本文由昊林盛达设备制造有限公司(hyline.cn)整理,信息所有权归属原作者。主营不锈钢反应釜、搅拌罐、储罐、分散机、浓缩罐及化工整线配套,支持非标定制。
本文相关问答
来自本文的高频问题与解答
反应釜搅拌系统检修核心是拆检有序、测量有据、装配到位,详解搅拌轴同心度、机封更换、桨叶扭矩与试运转验收要点。
相关产品

夹套反应釜
化工生产中典型的主体反应设备,通过搅拌、加热、冷却对多种物料进行分散混合,从而进行反应聚合。夹套通入导热油/蒸汽加热或冷却水降温,精确控制反应温度。
卧式搅拌机
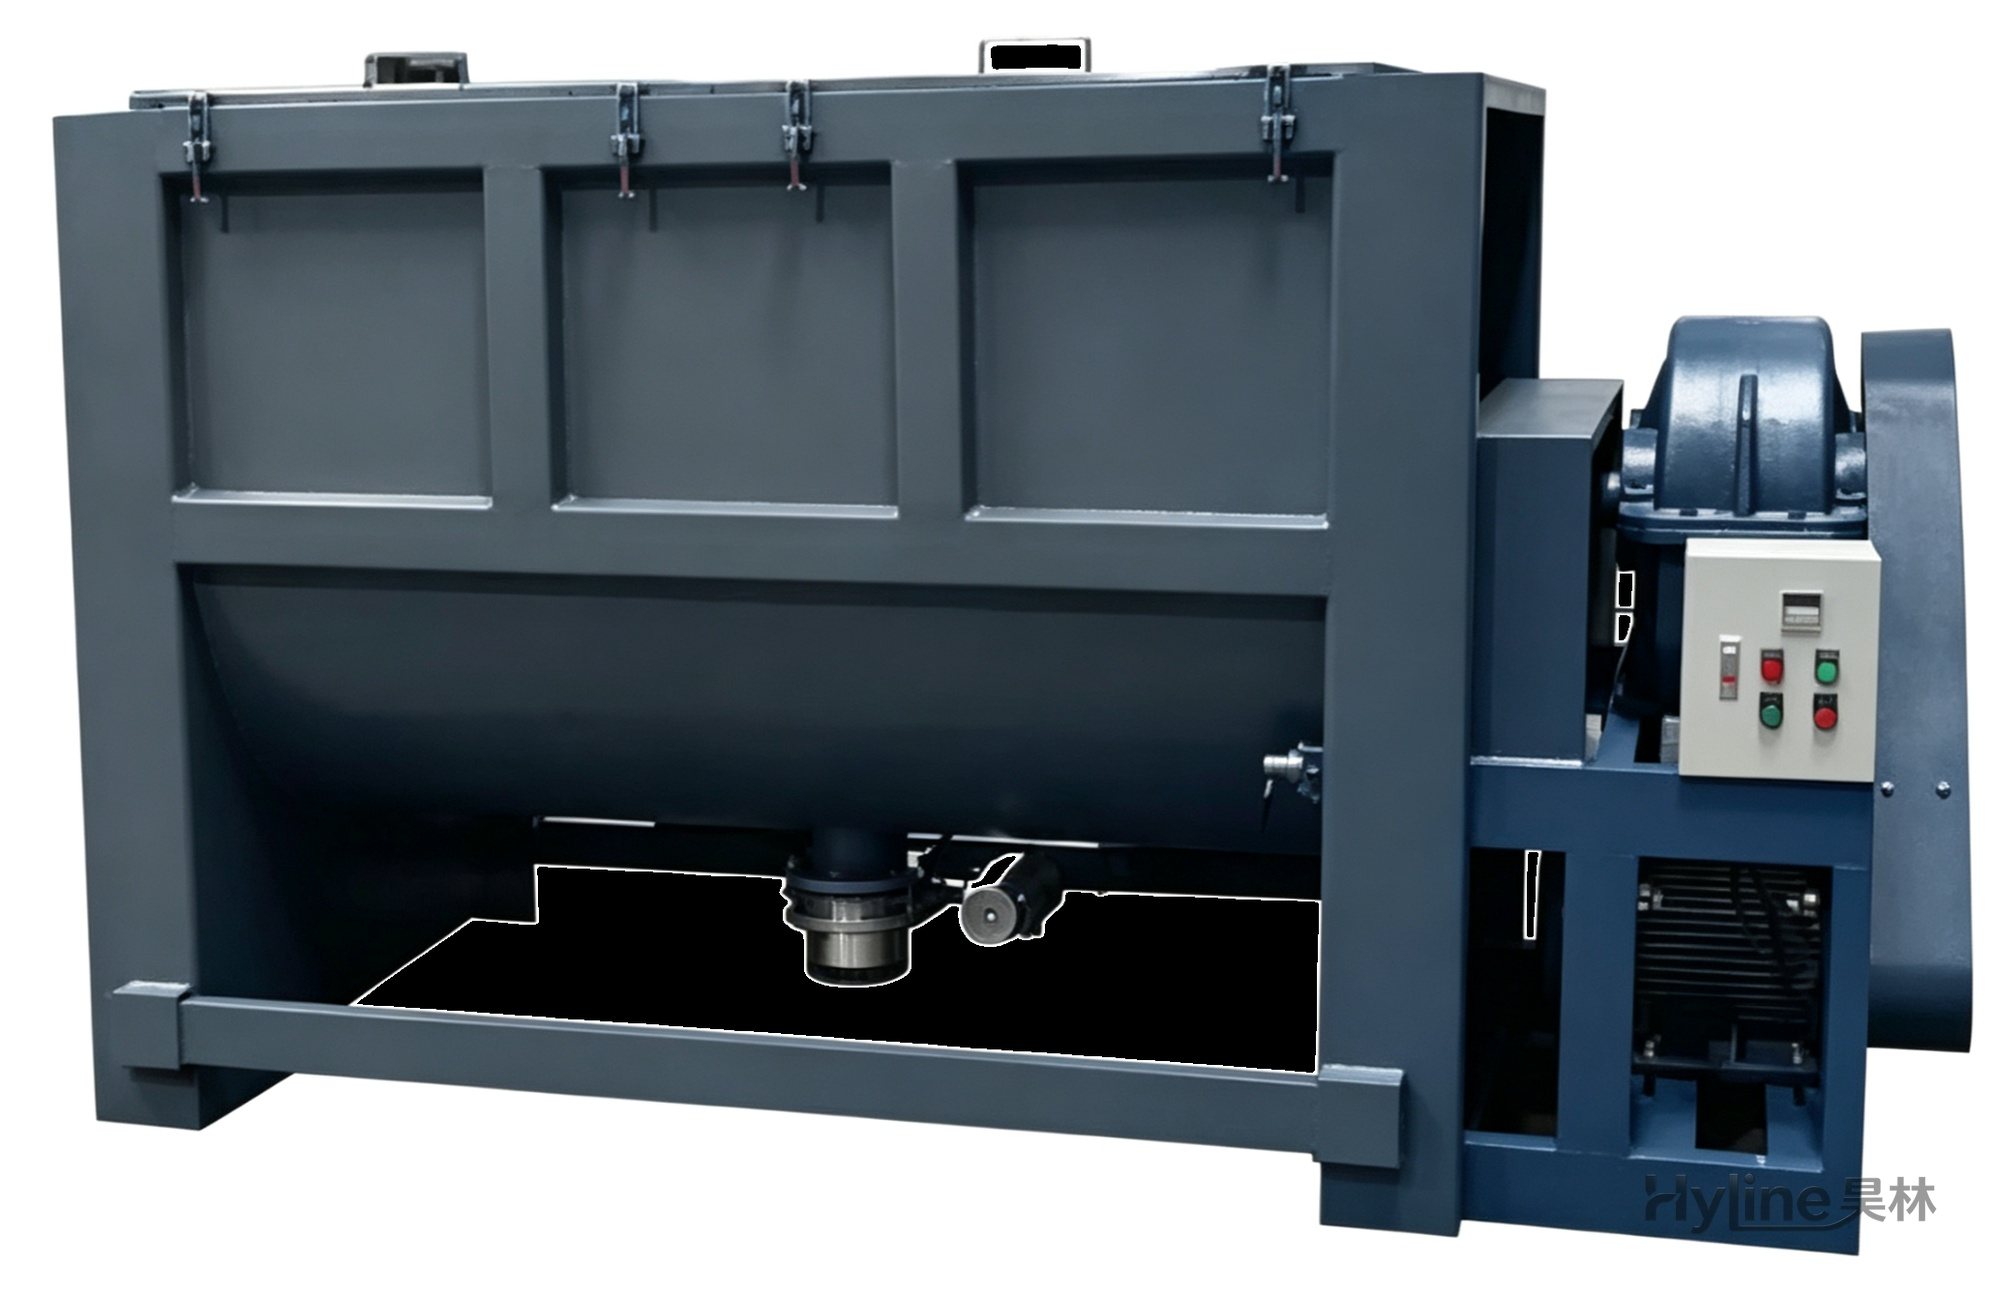
适用于塑胶粒、新旧料、助剂混色搅拌,单层仅搅拌,双层可导热油加温 50-150℃,最高定制 300℃。适配 PVC、PP、PE 等塑胶料及碳酸钙、钛白粉等化工粉体搅拌干燥。
卧式搅拌机(加热型)
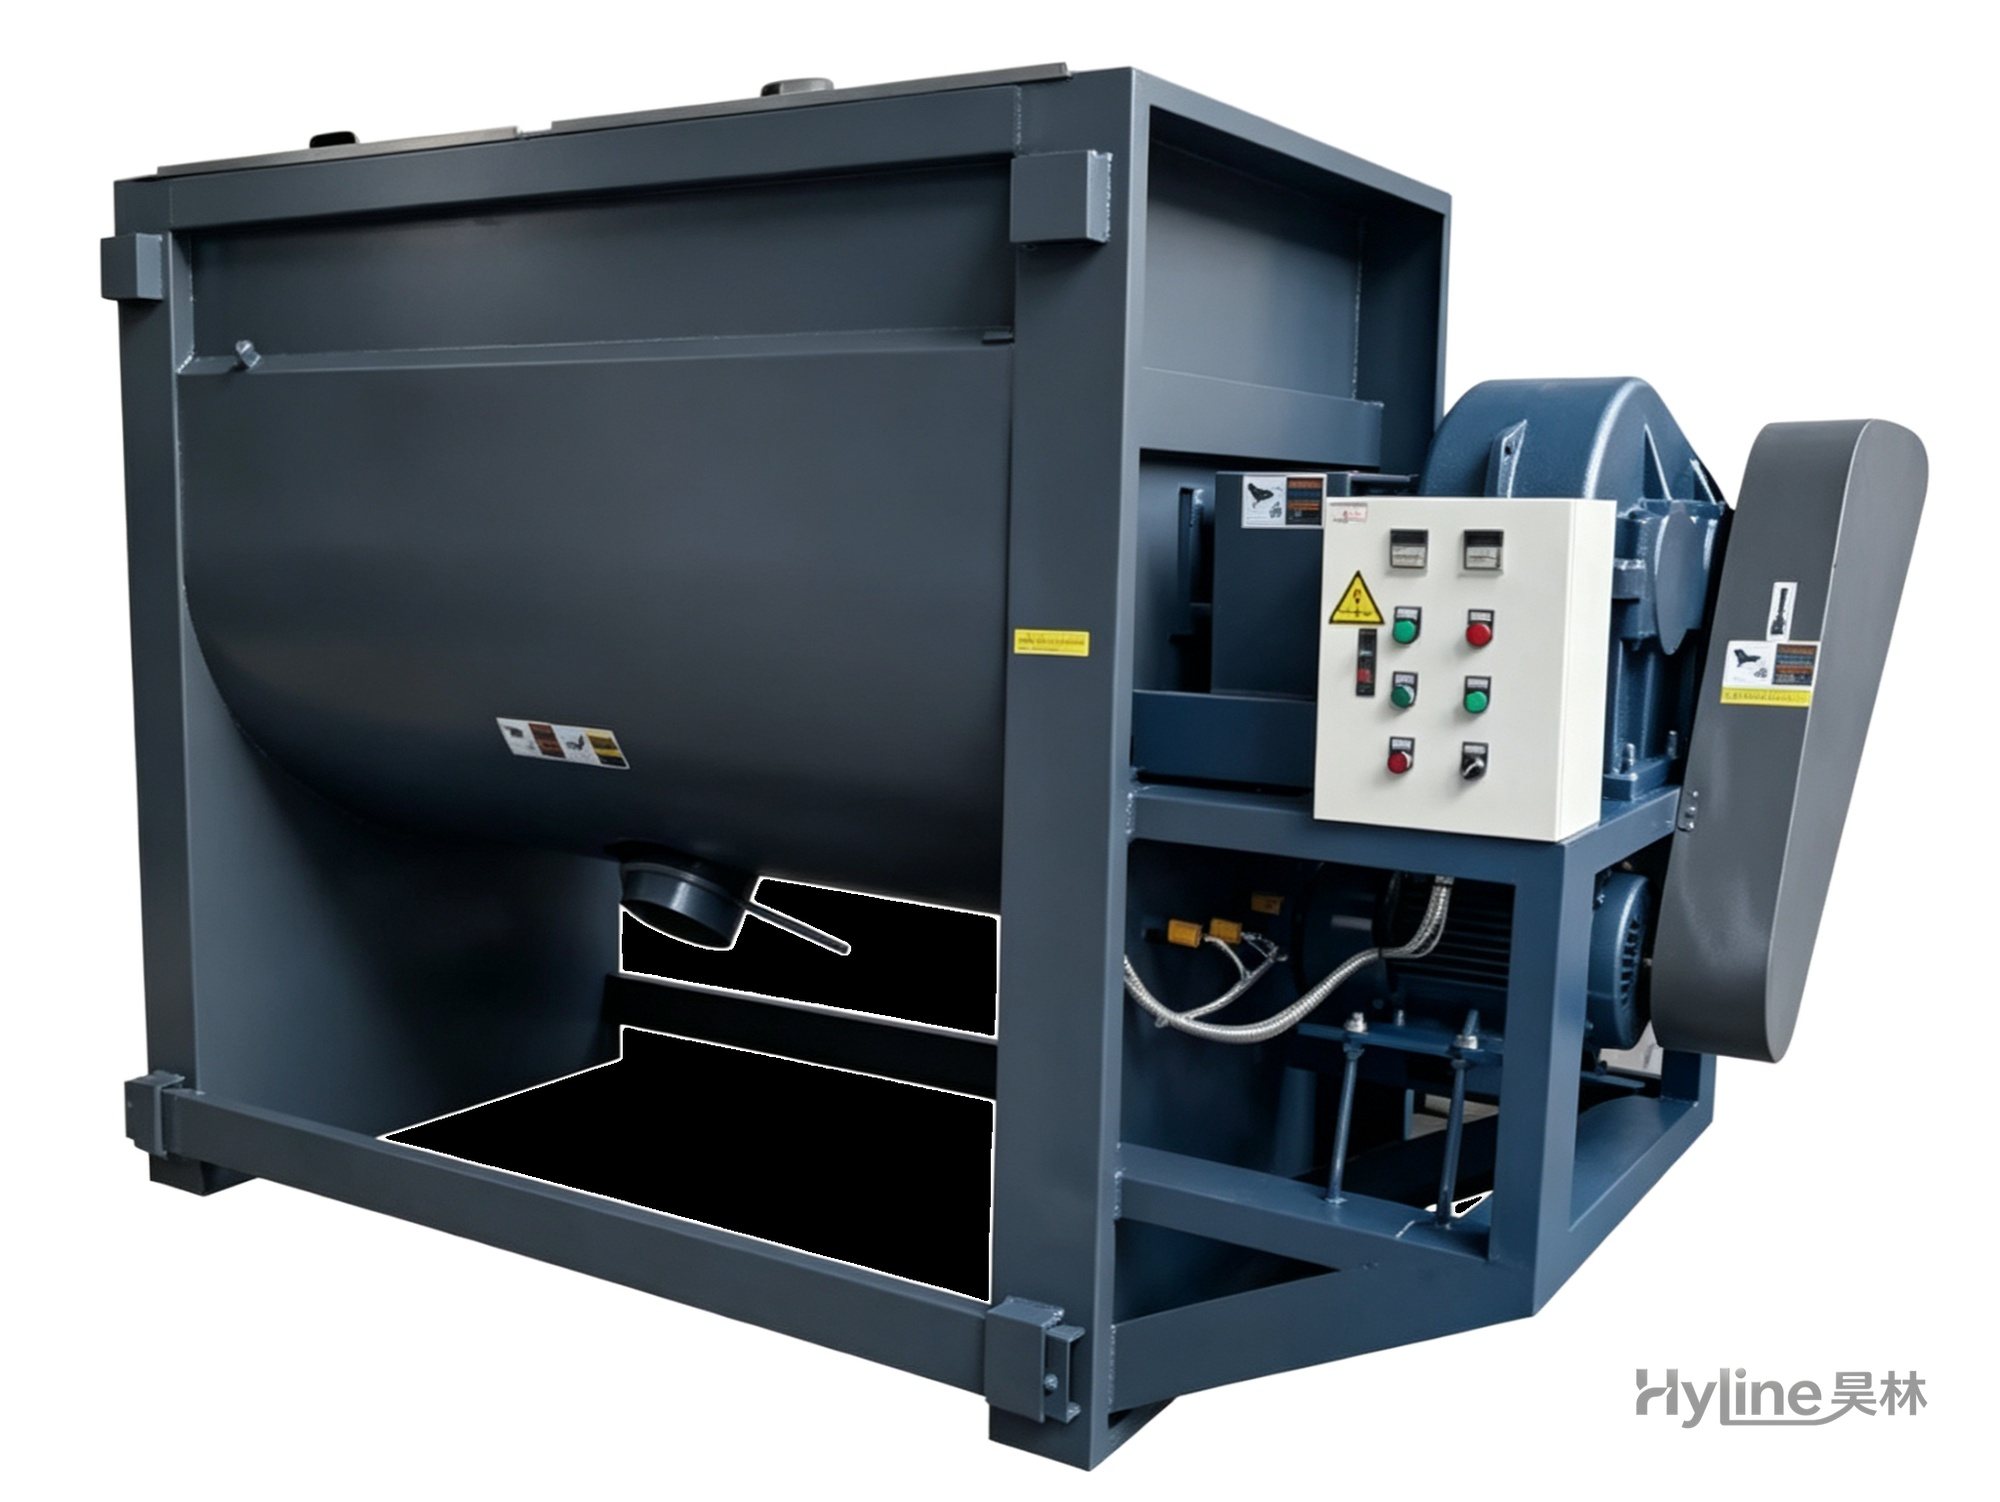
双层 U 型不锈钢卧式搅拌机,导热油加温 50-150℃(最高定制 300℃),S 形不锈钢桨叶混料均匀,干燥搅拌两用,多重安全防护。
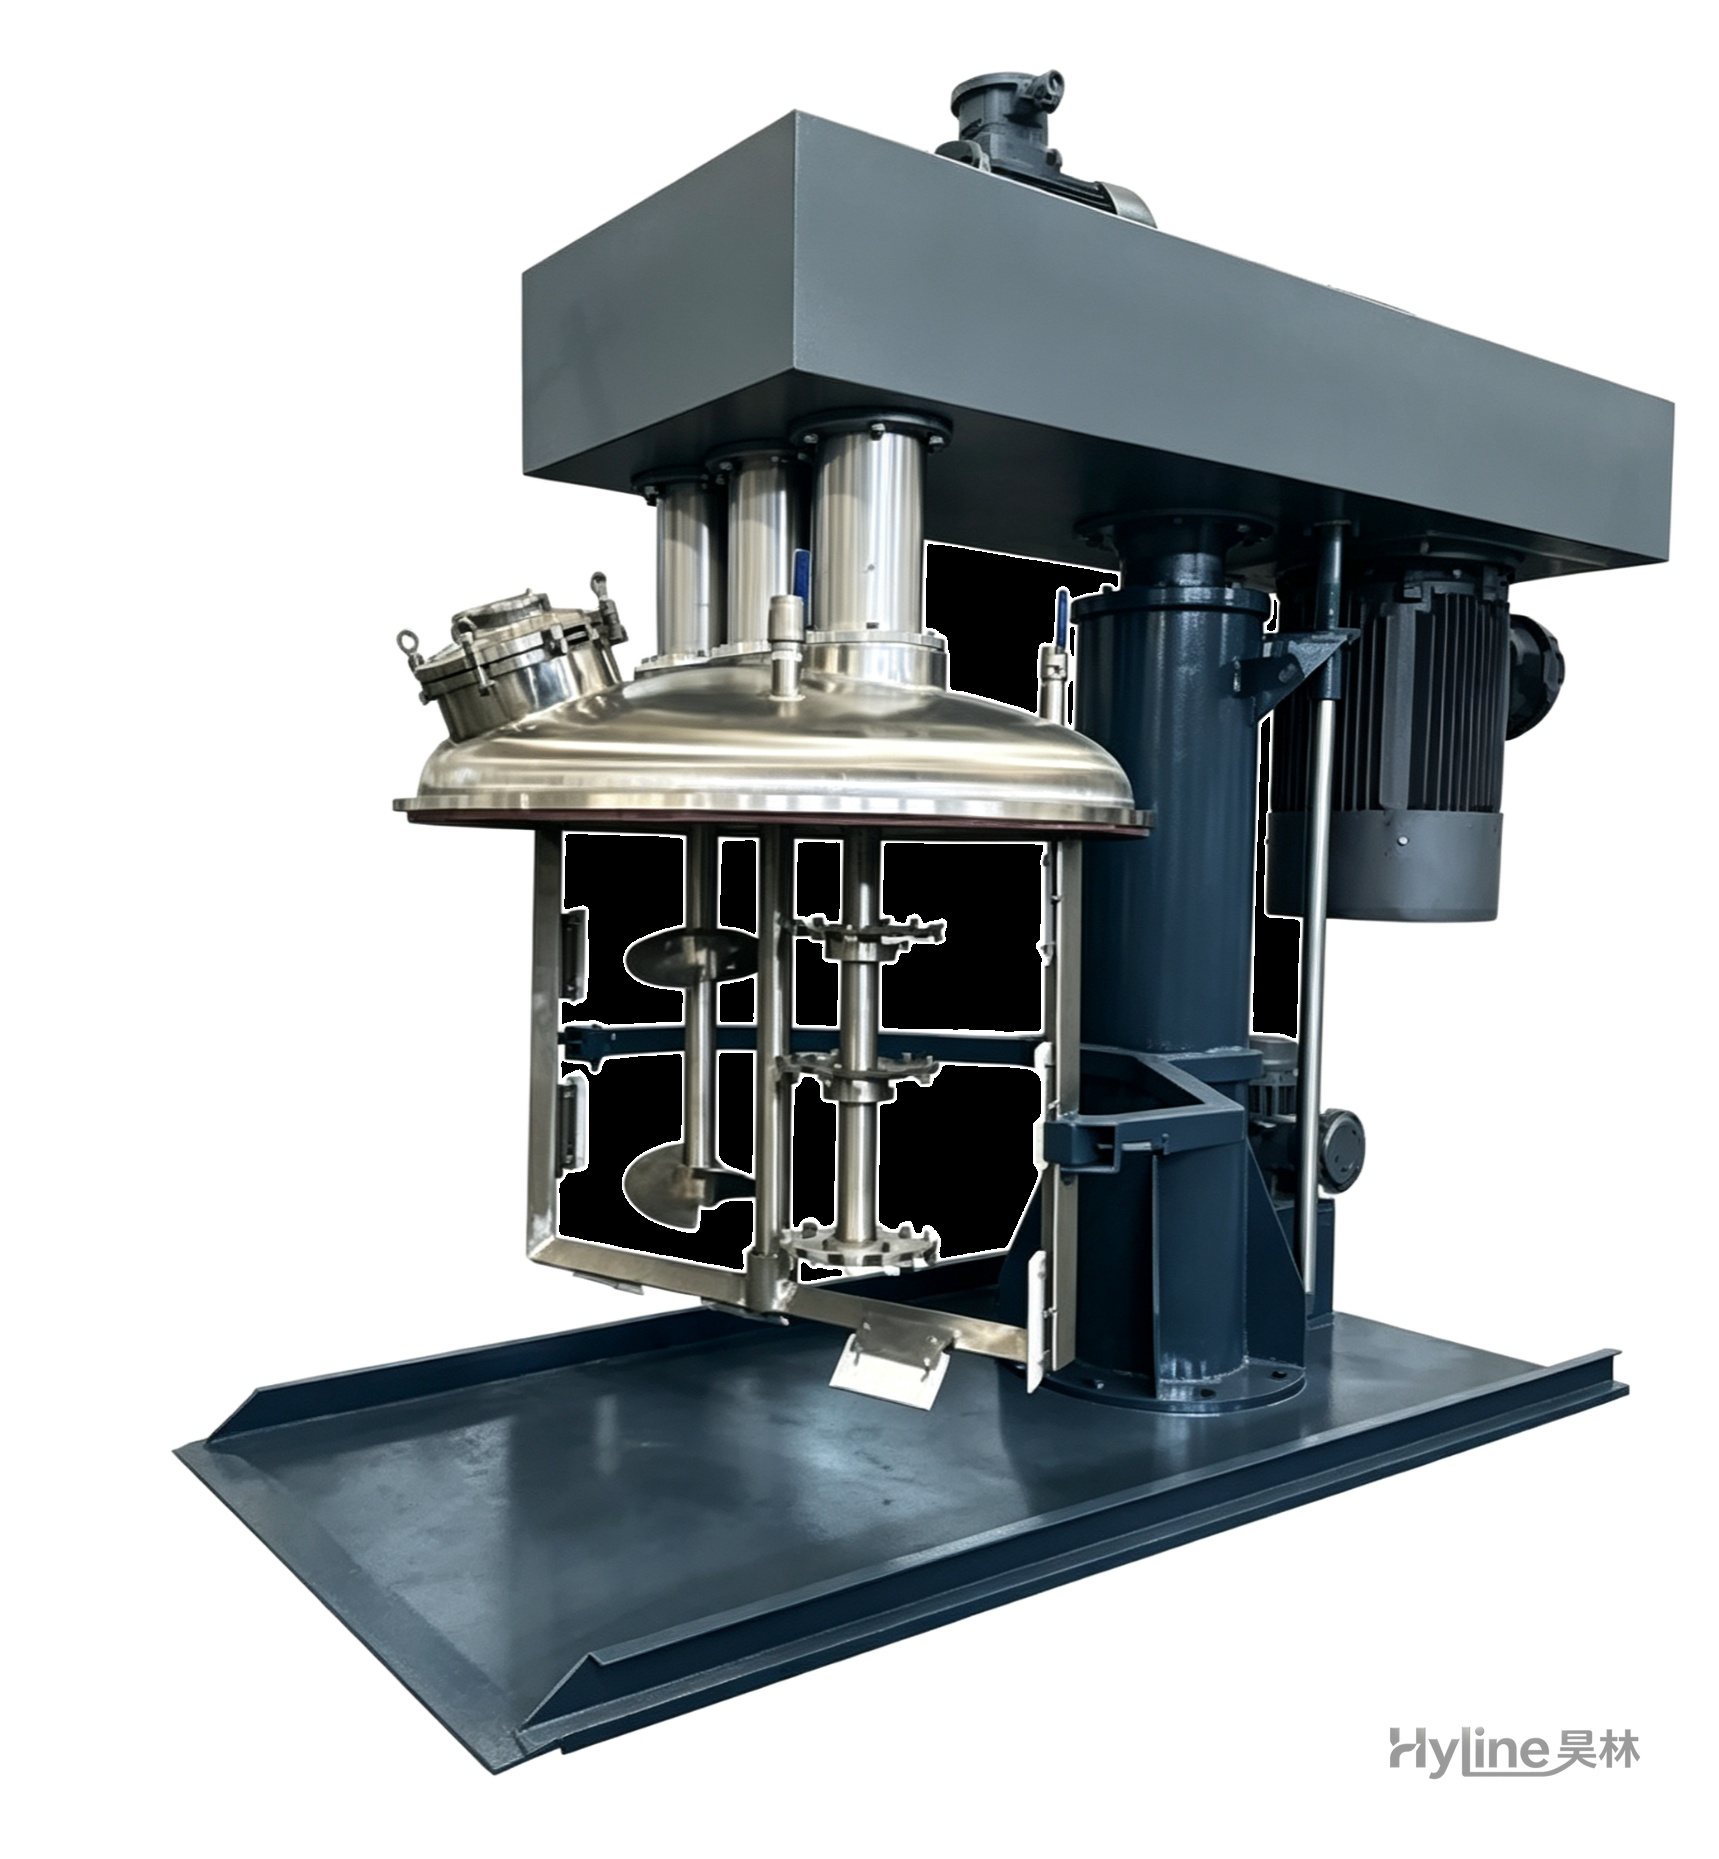
SJ系列多功能搅拌机
新型高效搅拌设备,适用于高粘度物料的搅拌,使物料迅速分散、溶解、混和均匀,广泛用于胶印油墨、原子灰、胶粘剂等化工产品生产,可按需定制真空式。
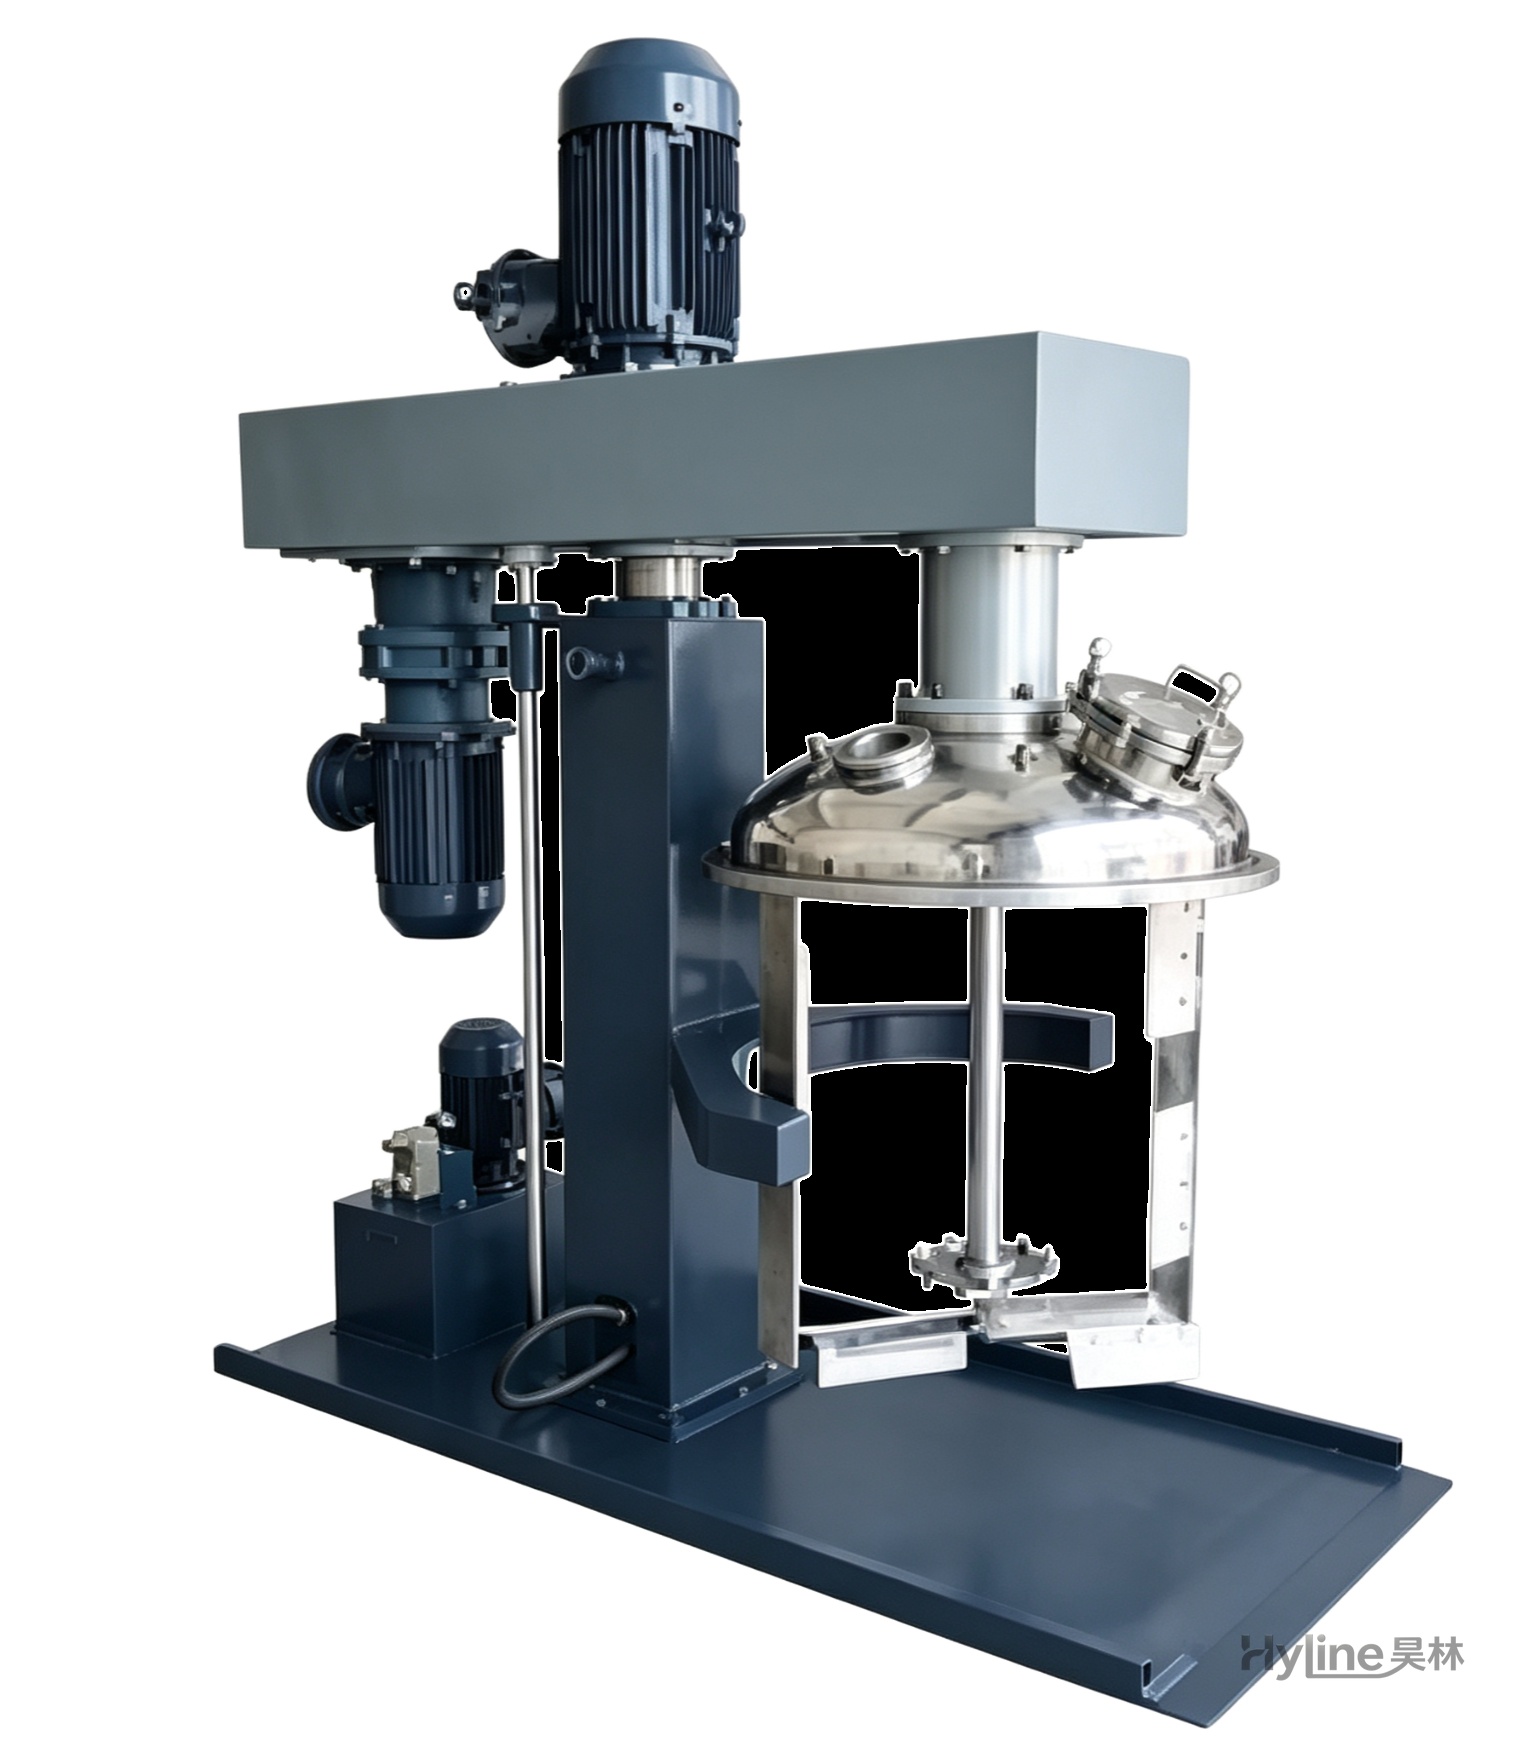
TSJ系列同心双轴搅拌机
适用于 3000-20000cps 低中高粘度物料搅拌混合,低速桨叶带特氟龙刮板刮清桶壁并把物料推向中央,高速锯齿叶轮强力分散,高低速可单独运转。
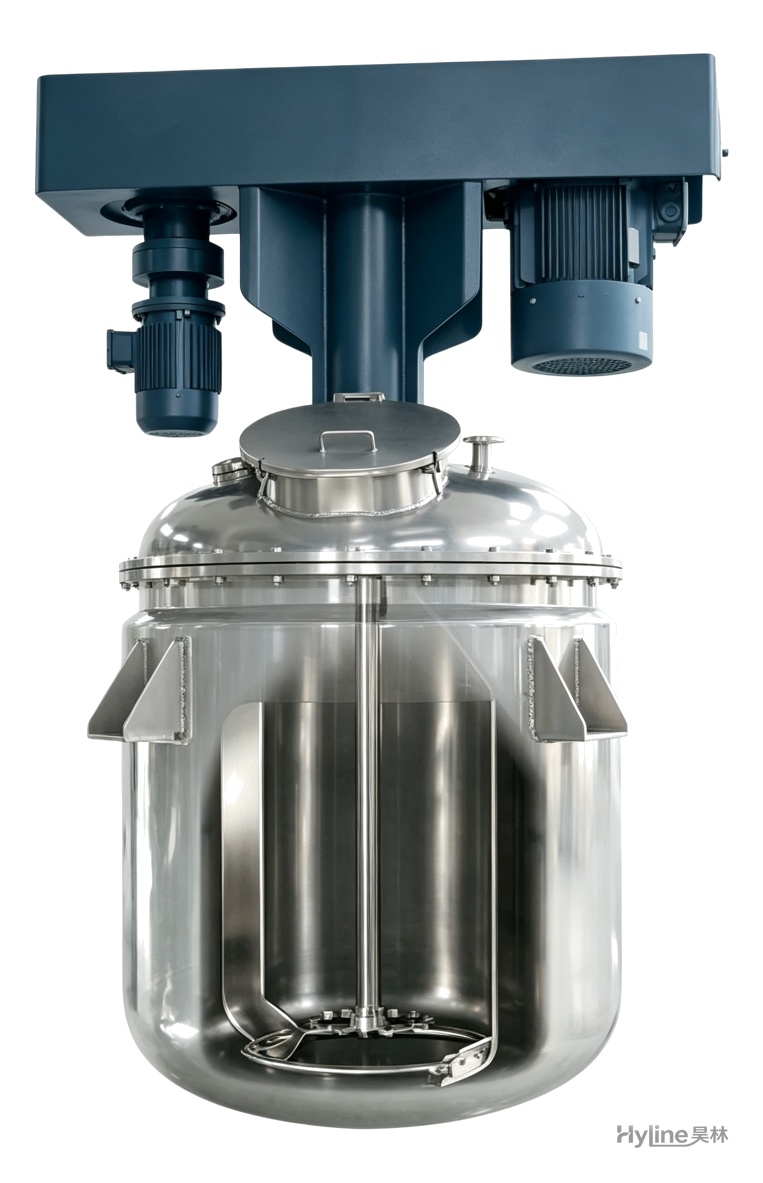
TSJ同心双轴平台式搅拌釜
平台式结构的同心双轴搅拌釜,适配 3000-20000cps 高低粘度物料,低速桨配特氟龙刮板无混料死角,高速锯齿叶轮强力分散,支持大容积批次生产。