金属加工液行业的乳化罐怎么选?乳化油、半合成液调配的剪切与温控配置要点
2026年11月12日
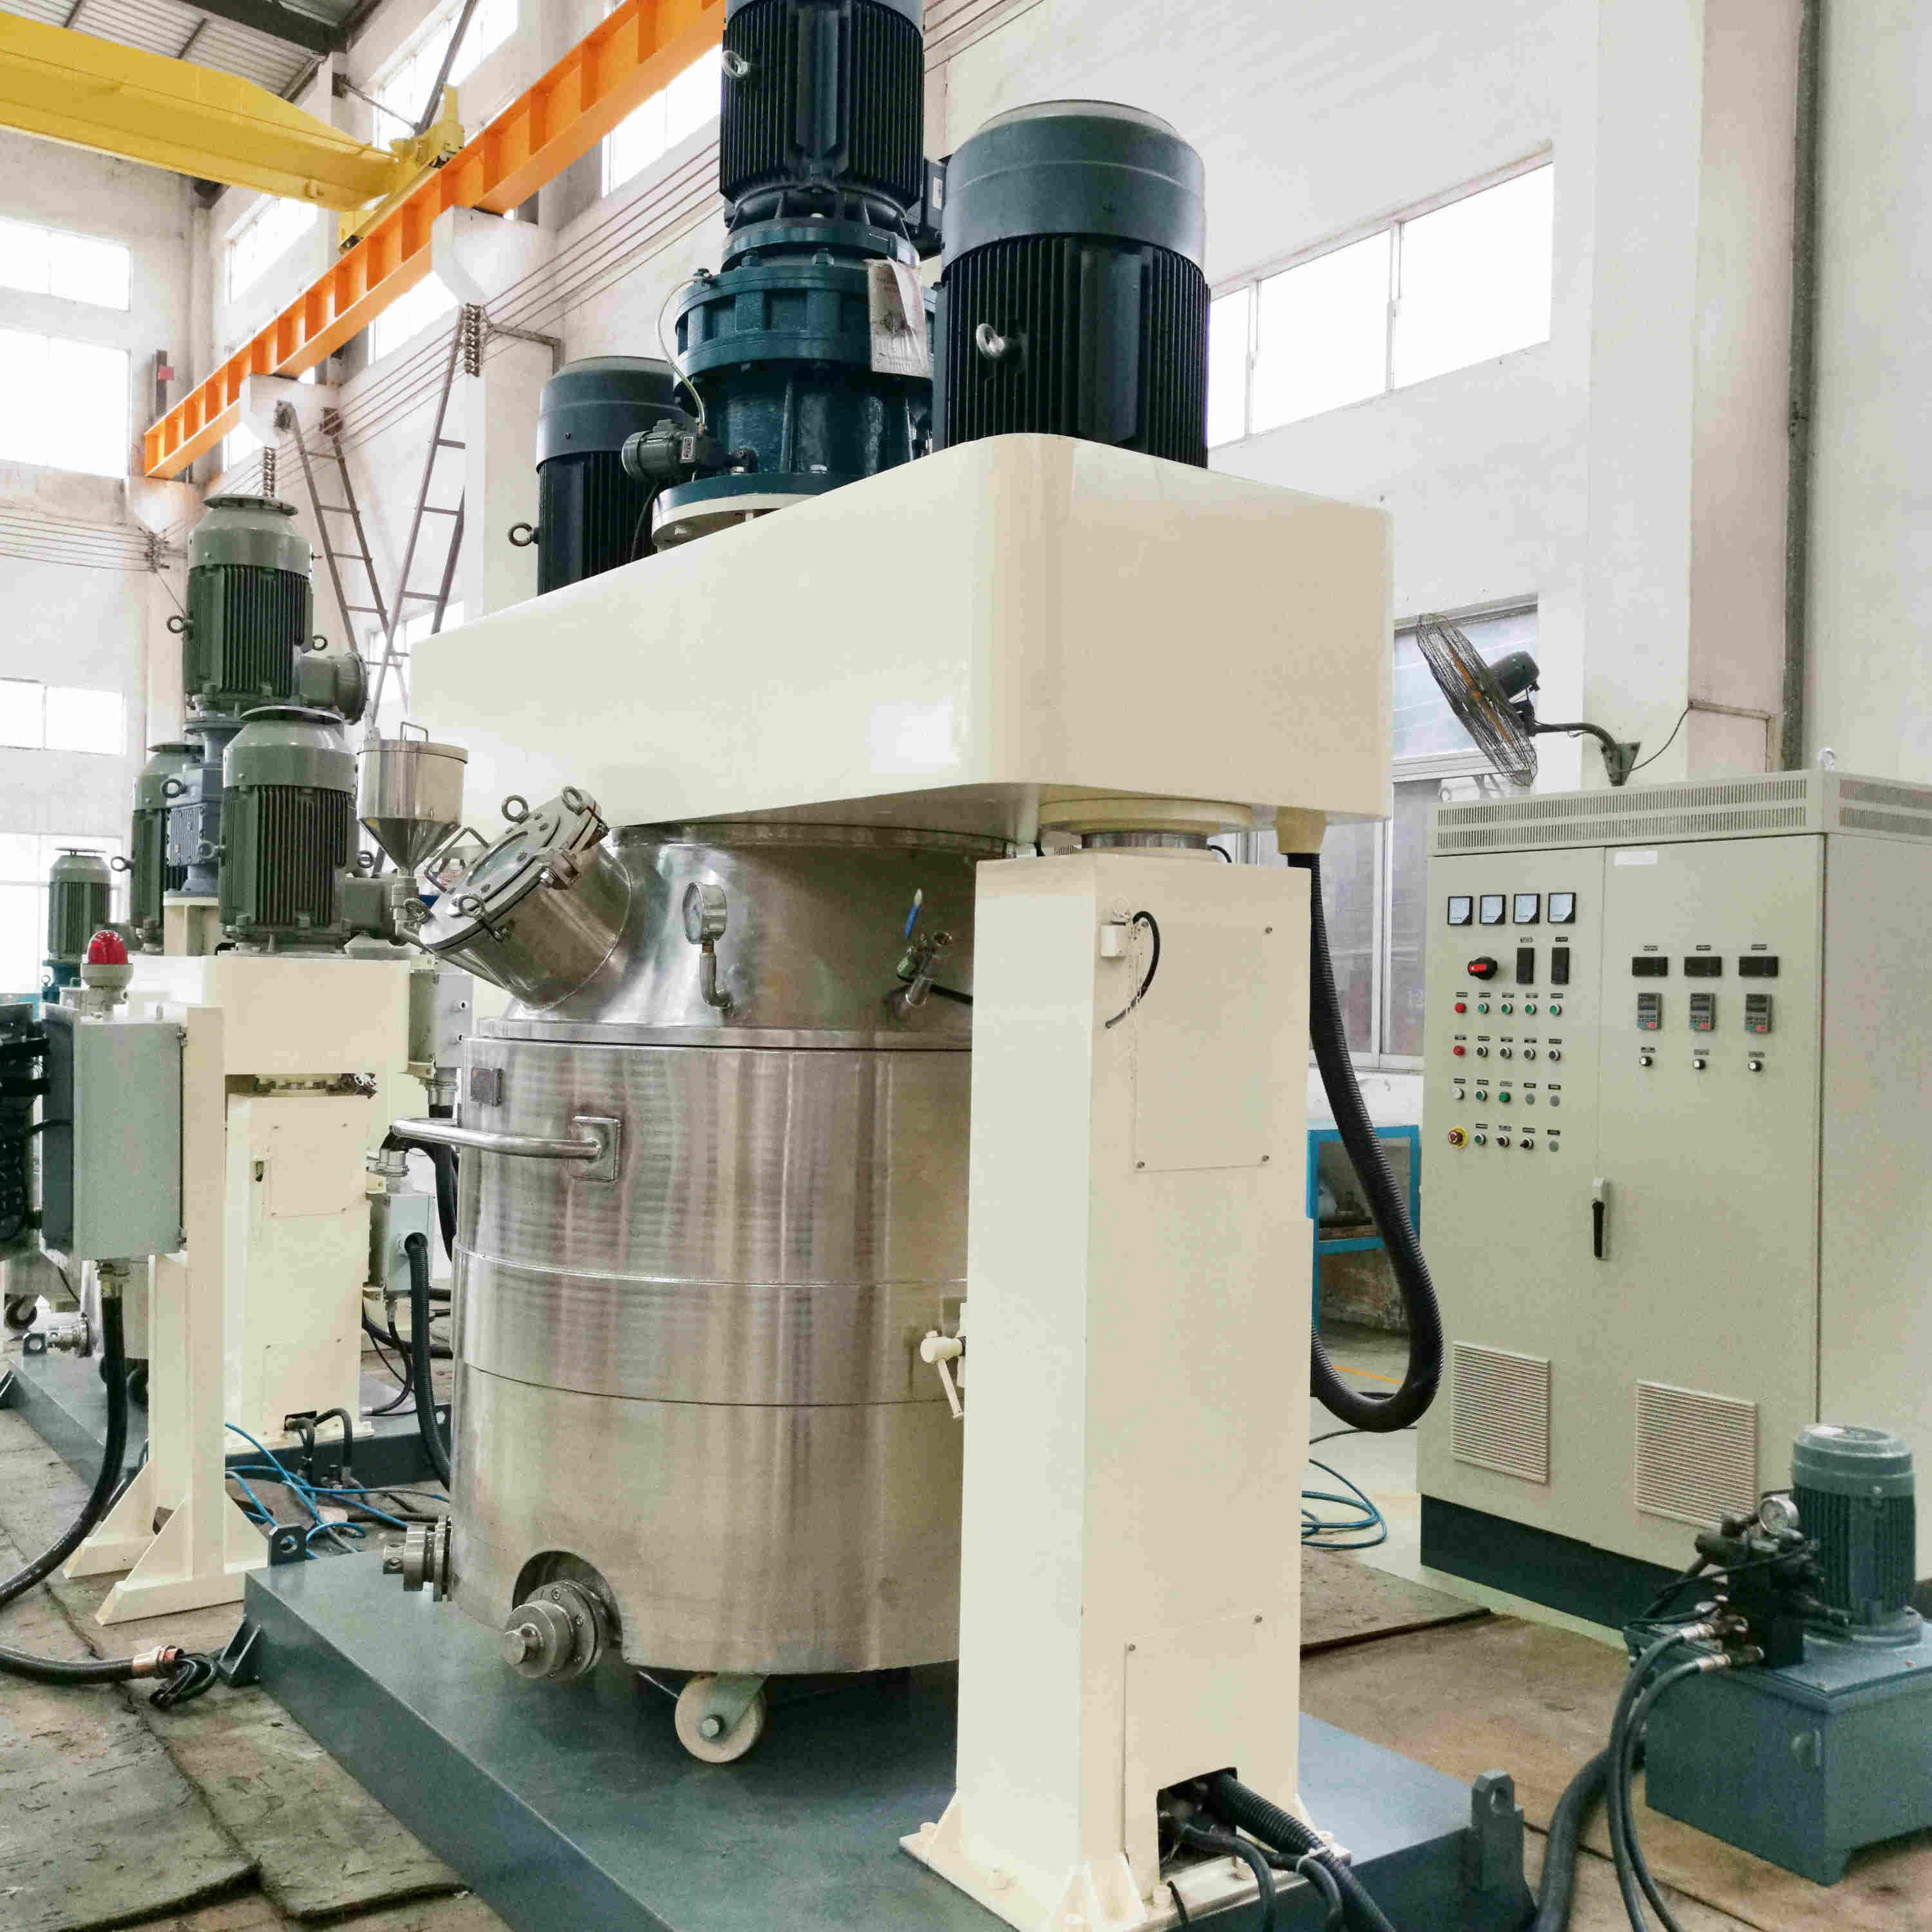
金属加工液的车间需求一年四季都在跑:切削、磨削、冲压工序离不开乳化油和半合成液的冷却与润滑,调配这些液体所用的乳化罐选得对不对,直接决定成品液在使用现场会不会分层、破乳和腐蚀机床。这类行业的配方体系与日化、食品乳化有明显差别:油相是矿物油与酯类,乳化剂以阴离子和非离子复配为主,还要叠加防锈剂、消泡剂与杀菌剂,剪切强度、加料温度和清洗换型的要求都需要单独核算。本文按工艺差异、剪切配置、温控与清洗四条线,把金属加工液行业的乳化罐选型逻辑讲清楚,供采购者在选型阶段对照自查。
金属加工液的调配为什么难?
一句话结论:难在油相比例高、乳化剂体系杂、成品还要经受长时间的现场稀释考验。乳化油产品通常含矿物油百分之六十以上,加水稀释几十倍后要形成稳定的乳白色乳液;半合成液油相比例低,稀释后呈半透明状态,对乳化粒径的要求反而更细。调配阶段如果剪切不足,油相没有充分破碎成微米级的油滴,成品液出厂时看着均匀,到客户端一稀释就现出原形——分层、浮油、破乳,一批货退回来,损失的不只是物料成本。
调配失败最常见的三个原因分别是剪切强度不够、加料顺序错误和局部过热。剪切不够时油相无法被破碎到稳定粒径;加料顺序错了,乳化剂没有先在油相或水相中均匀化,油水界面缺少足够的膜强度;局部过热则会让部分乳化剂失活,成品稳定性随批次波动。这三个问题分别对应乳化罐的均质配置、投料结构与温控配置,选型时要逐项对照。
乳化油和半合成液的工艺差在哪?
一句话结论:乳化油重点在油相预混与高剪切乳化,半合成液重点在微细分散与体系均匀。两类产品的典型调配流程与设备要求可以用一张表对照:
| 对比项 | 乳化油 | 半合成液 |
|---|---|---|
| 油相占比 | 60% 以上,以矿物油为主 | 5%~30%,油相与水溶性助剂并存 |
| 调配核心工序 | 油相预混→加热混溶→乳化→降温补料 | 水相溶解→油相微乳→两相混合→均质 |
| 剪切要求 | 高剪切乳化头,油滴粒径 1~5 微米 | 均质强度更高,乳液半透明要求粒径更细 |
| 温控要点 | 油相预热至 55~70℃ 降粘 | 常温为主,防局部过热导致助剂失活 |
| 批次节奏 | 单批 1~5 吨,换型频率中等 | 单批 0.5~2 吨,多品种小批量换型频繁 |
从这张表能看出,乳化油线与半合成液线对设备的要求并不相同:前者吃重的是油相预混罐与乳化罐的加热配置,后者吃重的是均质头的细度能力与清洗换型效率。两类线共用一台设备也可行,但换产清洗的节奏要提前算清,否则批次之间的交叉污染会让半合成液的外观透明度不稳定。
剪切强度怎么定?
一句话结论:按目标粒径定均质型式,按批次量定均质头线速度与循环方式。乳化油调配常用的组合是罐内主搅拌加定转子乳化头:主搅拌负责整体循环与防沉,乳化头负责把油相剪碎到目标粒径,乳化头线速度一般控制在每秒十八到二十五米区间,粒径要求越细,线速度越往上取。半合成液或对透明度有要求的品种,罐内乳化头达不到细度时,可以增加外循环管路式均质器,物料反复通过定转子间隙,粒径分布更窄。
高剪切设备的选型还可以参考车间里更熟悉的分散机的思路:分散盘吃重的是宏观分散与粉体润湿,定转子吃重的是微细破碎,两套机构在一台设备上的功率分配要按配方里粉体与油相的比例来定。金属加工液配方里粉体助剂(如硼酸、防锈盐)占比高的,主搅拌的悬浮能力要单独核算,避免助剂在罐底结块。
温控为什么要单独提?
一句话结论:金属加工液的调配窗口窄,升温是手段,过热是事故。乳化油调配要把油相预热到五十五到七十度让粘度降下来,乳化剂才能充分混溶;但体系温度超过八十度,部分非离子乳化剂的浊点被越过,乳化能力断崖式下降,防锈剂中的胺类组分也会加速挥发。罐壁局部过热比整体过热更隐蔽:电加热棒贴壁安装或夹套汽侧分布不均,靠近热面的物料过热失活,整批产品的稳定性就被这一小部分物料拖垮。
配置上要抓住三点:加热方式优先选夹套热水或导热油循环,热面温和、分布均匀;温度计套管的位置要在物料流动区,贴壁测温的读数会明显偏低;升温与降温速率按配方核定,降温靠夹套冷却水,乳化完成后尽快降到四十五度以下补加杀菌剂与香精类敏感组分。这些细节在图纸上各占一行,落到现场就是批次稳定性的分水岭。
材质与清洗怎么定?
一句话结论:与介质接触面按三百零四以上起步,含氯与胺类体系上 316L,内壁抛光等级按清洗换型频率定。金属加工液的腐蚀性来自两个方向:防锈剂与乳化剂中的胺类组分对普通不锈钢的应力腐蚀倾向,以及部分配方含有的氯化石蜡带来的氯离子风险。常规乳化油线用 304 材质可以稳定服役,含氯体系与半合成液线建议直接上 316L,焊接部位做酸洗钝化,焊缝区是氯离子腐蚀最常发生的位置。
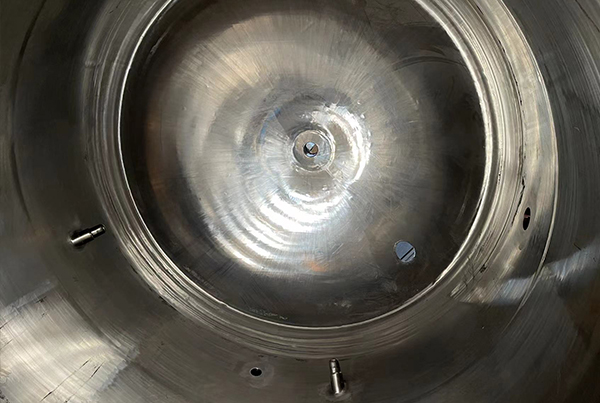
清洗换型是这类行业最容易被低估的环节。半合成液对交叉污染敏感,上一批的防锈剂残留会让下一批的泡沫和外观偏离标准。清洗配置按换型频率定:换型频繁的产线建议预埋 CIP 清洗管路与喷洗球,换型宽松的用人工清洗加罐内壁镜面抛光即可。罐内壁抛光到粗糙度 Ra0.4 微米以下,残留膜明显减少,人工清洗的时间能缩短将近一半。下图是罐体内部抛光后的实际效果,光滑内壁对清洗效率的提升肉眼可见。
容积与批次怎么算?
一句话结论:按日产量与稀释计划反推调配罐容,最小搅拌量必须覆盖低负荷批次。金属加工液厂的产品结构通常是几个主力大单加一批小品种,调配罐的有效容积按主力产品的单批投料量定,罐容过大时小品种批次的最小搅拌量不达标,均质头浸没深度不足,乳化效果直接打折。蝶式搅拌机这类小容量设备可以作为小品种的补充产线,与大罐形成高低搭配。
半合成液还要考虑稀释与中转环节:调配完成的浓液有的直接灌装,有的先转入稀释搅拌罐配成成品浓度。中转环节的罐体按成品浓度核算搅拌配置即可,不必照搬调配罐的高剪切配置,把预算花在真正吃剪切的工序上,产线投资的性价比才立得住。
采购前确认哪几件事?
把下面五个问题的答案写进采购清单,报价的准确度会明显提高:主力产品是乳化油还是半合成液,两者比例多少;单批投料量与每日批次数;配方里油相预热温度上限与敏感组分的加入温度;是否含氯体系,材质路线按 304 还是 316L;换型频率与清洗方式。这五个问题分别锁定剪切配置、容积、温控、材质与清洗五条配置路线,答案是哪一种,设备方案就是哪一种。
还有一条经验值得单独写出来:把现场稀释倍数的验证纳入出厂验收。设备厂出机时用你的配方原料做一次实物调配,样品稀释到现场使用浓度静置观察,稳定性达标再付尾款。这一步花的时间不多,却能在出厂之前把剪切配置是否到位验证清楚,比到客户端发现问题再返工划算得多。
怎么把乳化罐配置定准?
金属加工液乳化罐的选型是剪切、温控、材质、清洗四个维度互相牵连的综合题:配方定均质型式,批次定罐容,敏感组分定温控路线,换型频率定清洗配置。昊林盛达设备制造有限公司(hyline.cn)在乳化分散设备与非标罐体定制上有多行业配置经验:剪切按目标粒径核算,温控按配方窗口预控,材质按介质成分定路线,清洗按换产节奏配套。把你的配方类型、单批投料量与换型频率发给我们,乳化罐方案随产线方案一起给你算清楚。
延伸阅读: - 乳化罐的罐体结构怎么配?主搅拌、均质头与刮壁按膏体乳液工艺定 - 乳化罐的乳化温度与加料顺序怎么定?油水相乳化工艺要点
本文由昊林盛达设备制造有限公司(hyline.cn)整理
本文相关问答
来自本文的高频问题与解答
一句话结论:难在油相比例高、乳化剂体系杂、成品还要经受长时间的现场稀释考验。乳化油产品通常含矿物油百分之六十以上,加水稀释几十倍后要形成稳定的乳白色乳液;半合成液油相比例低,稀释后…
相关产品
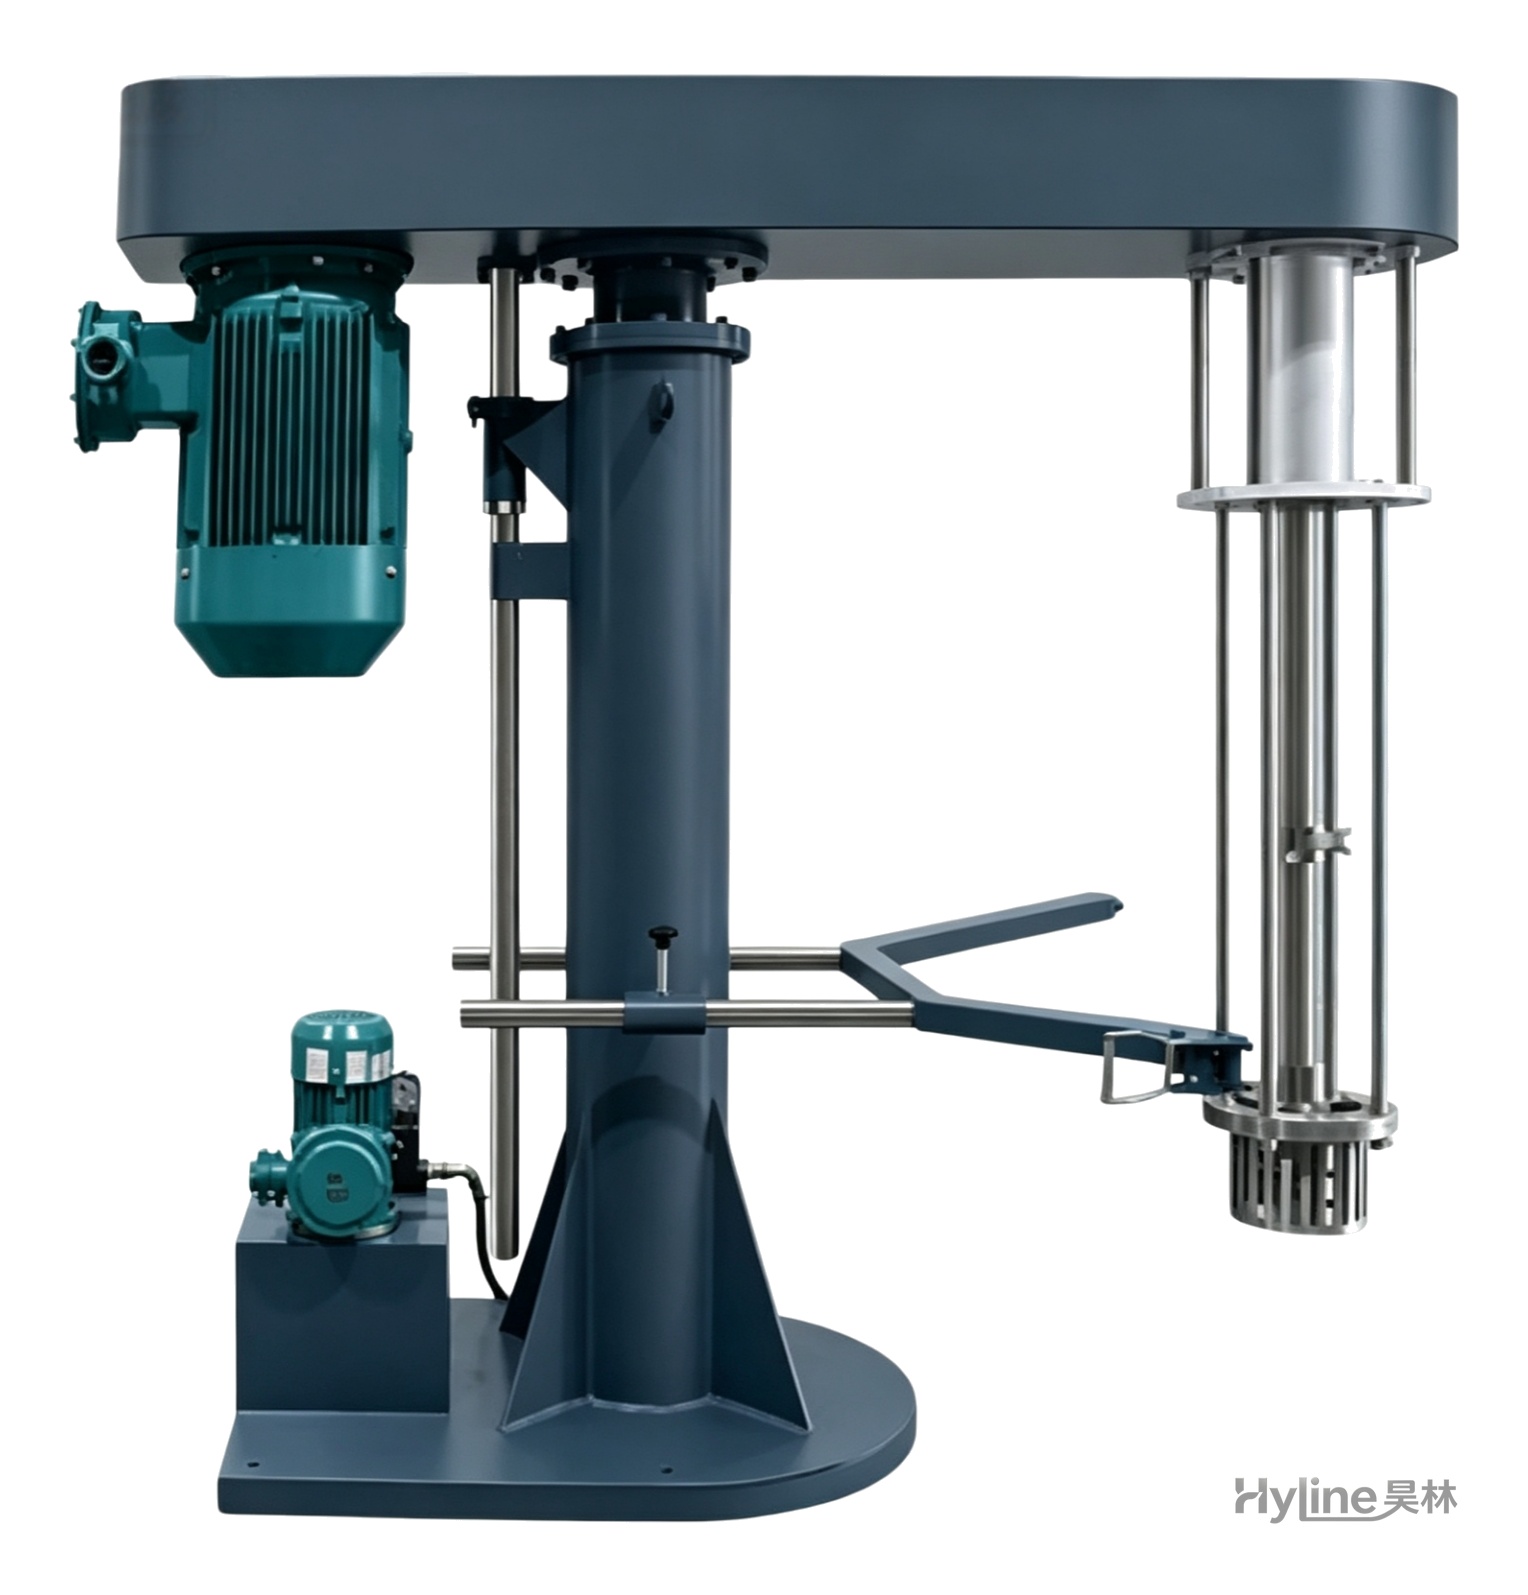
GJD系列乳化分散机
适用于涂料、油墨、农药、造纸等行业物料的乳化、混合与分散,通过强力高速剪切,短时间内使物料达到要求的细度与均匀度。
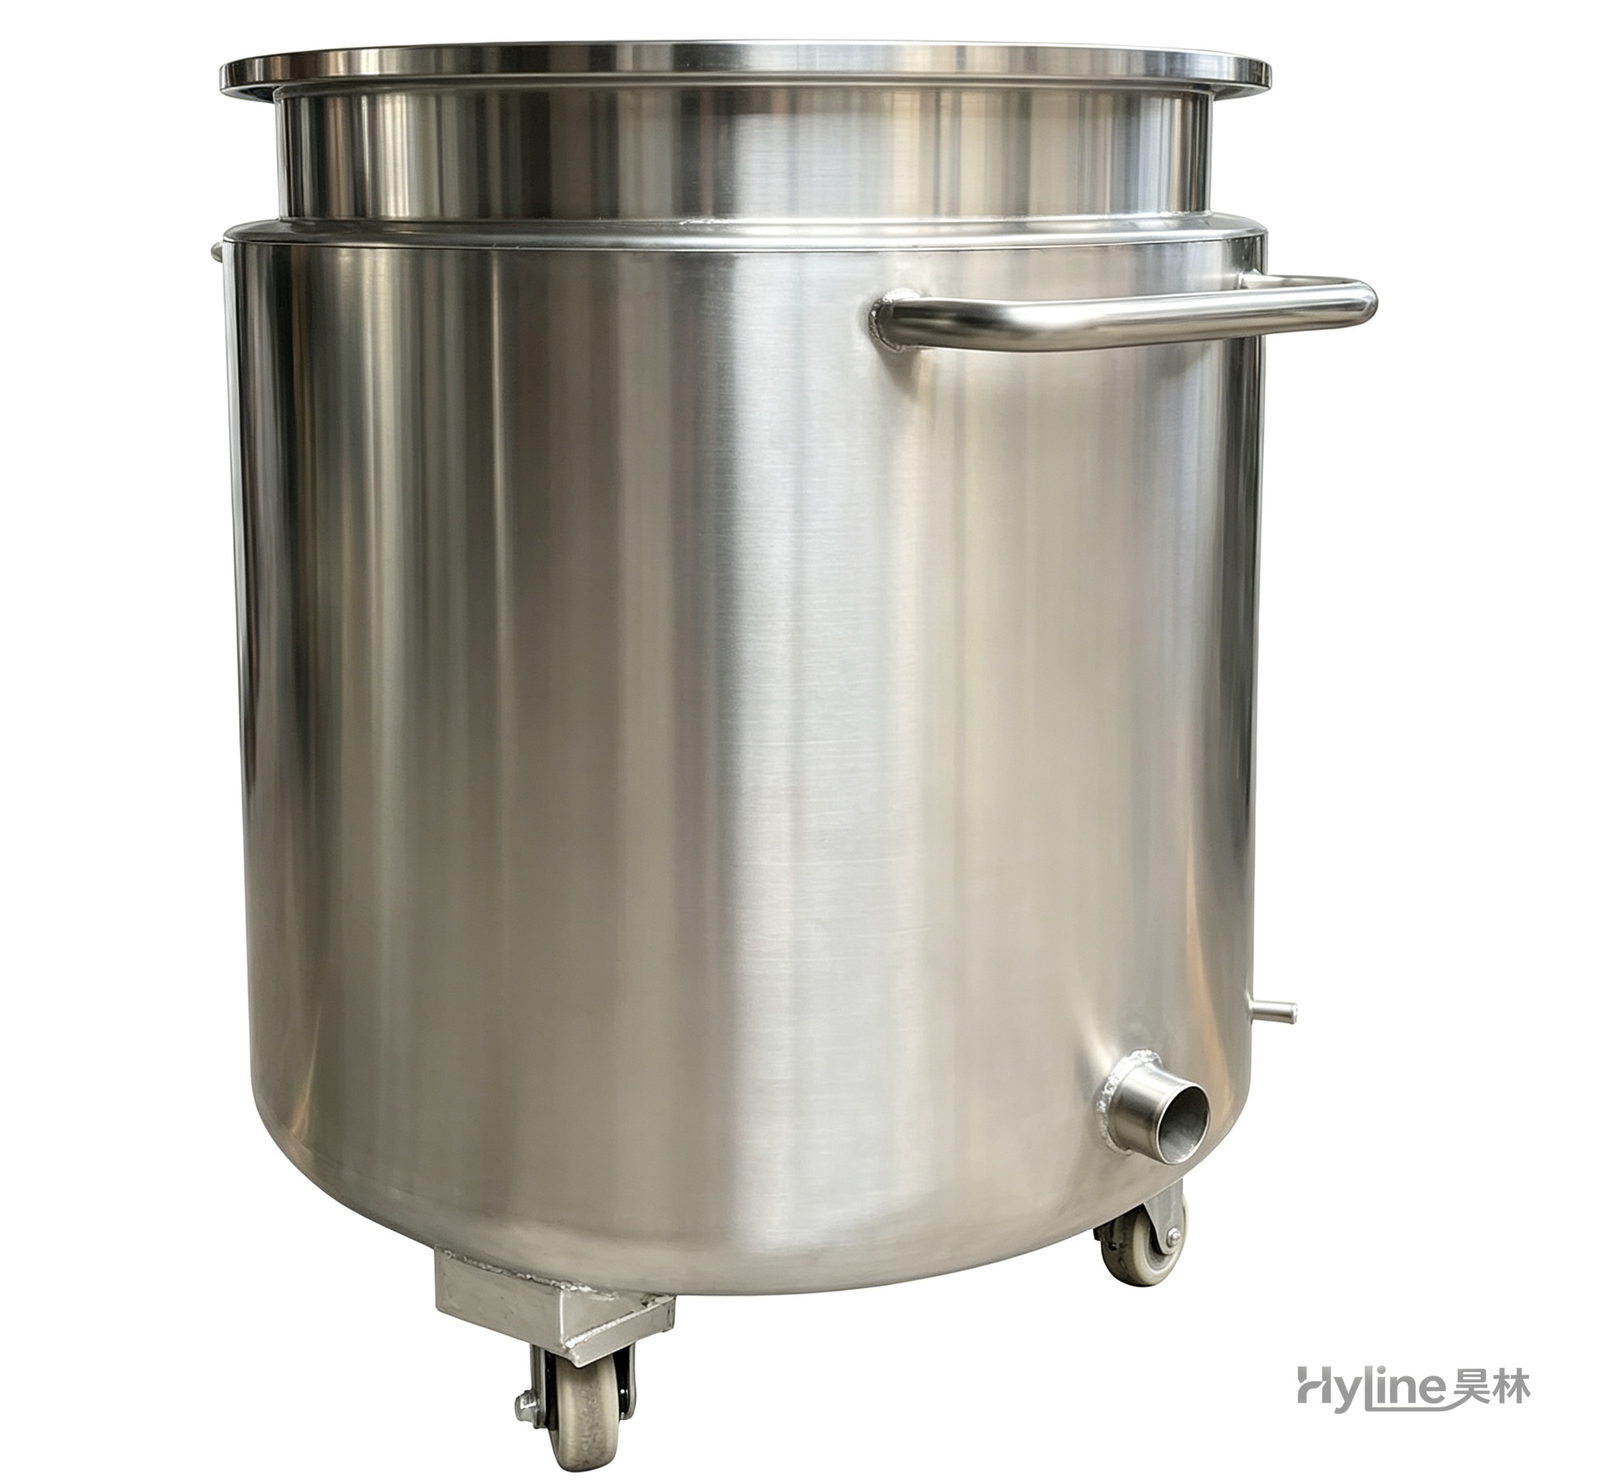
不锈钢拉缸(分散桶)
分散机、搅拌机等设备的配套搅拌容器,广泛用于油漆、涂料、胶粘剂、色浆、油墨、电子等行业。可选 201/304 材质,内外抛光,斜底侧出料设计排料干净。
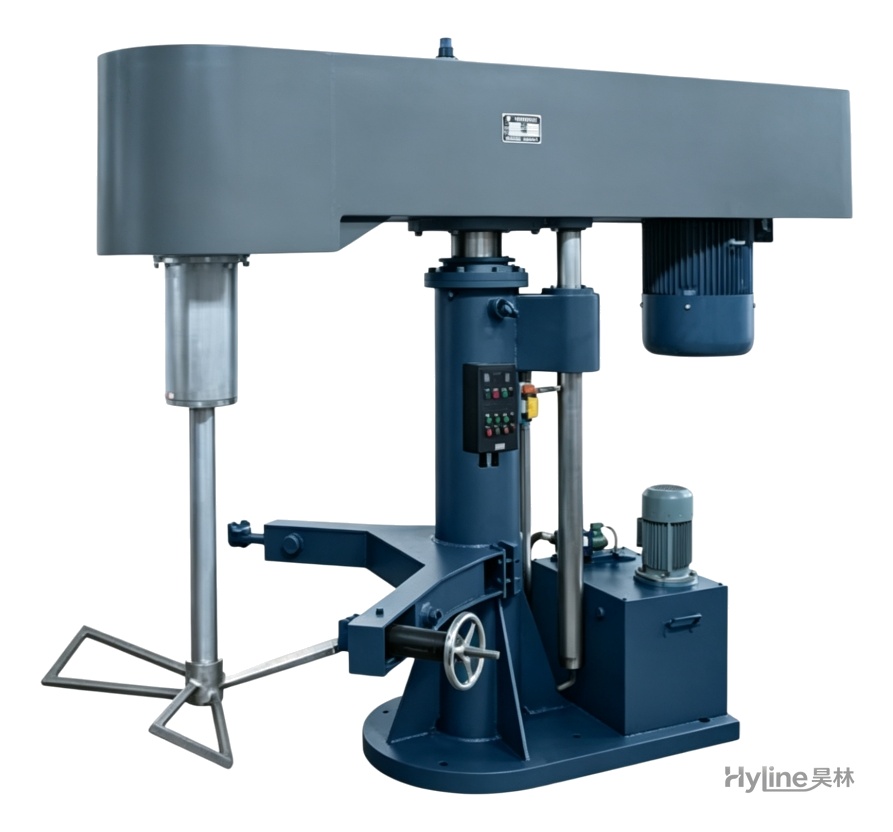
DSJ系列蝶式搅拌机
高效搅拌混合设备,搅拌器采用三叶蝶式桨叶,搅拌过程中可抽真空提升产品质量,同时可边搅拌边自动升降,提高生产效率。适用于高粘度腻子、胶粘剂及胶印油墨。
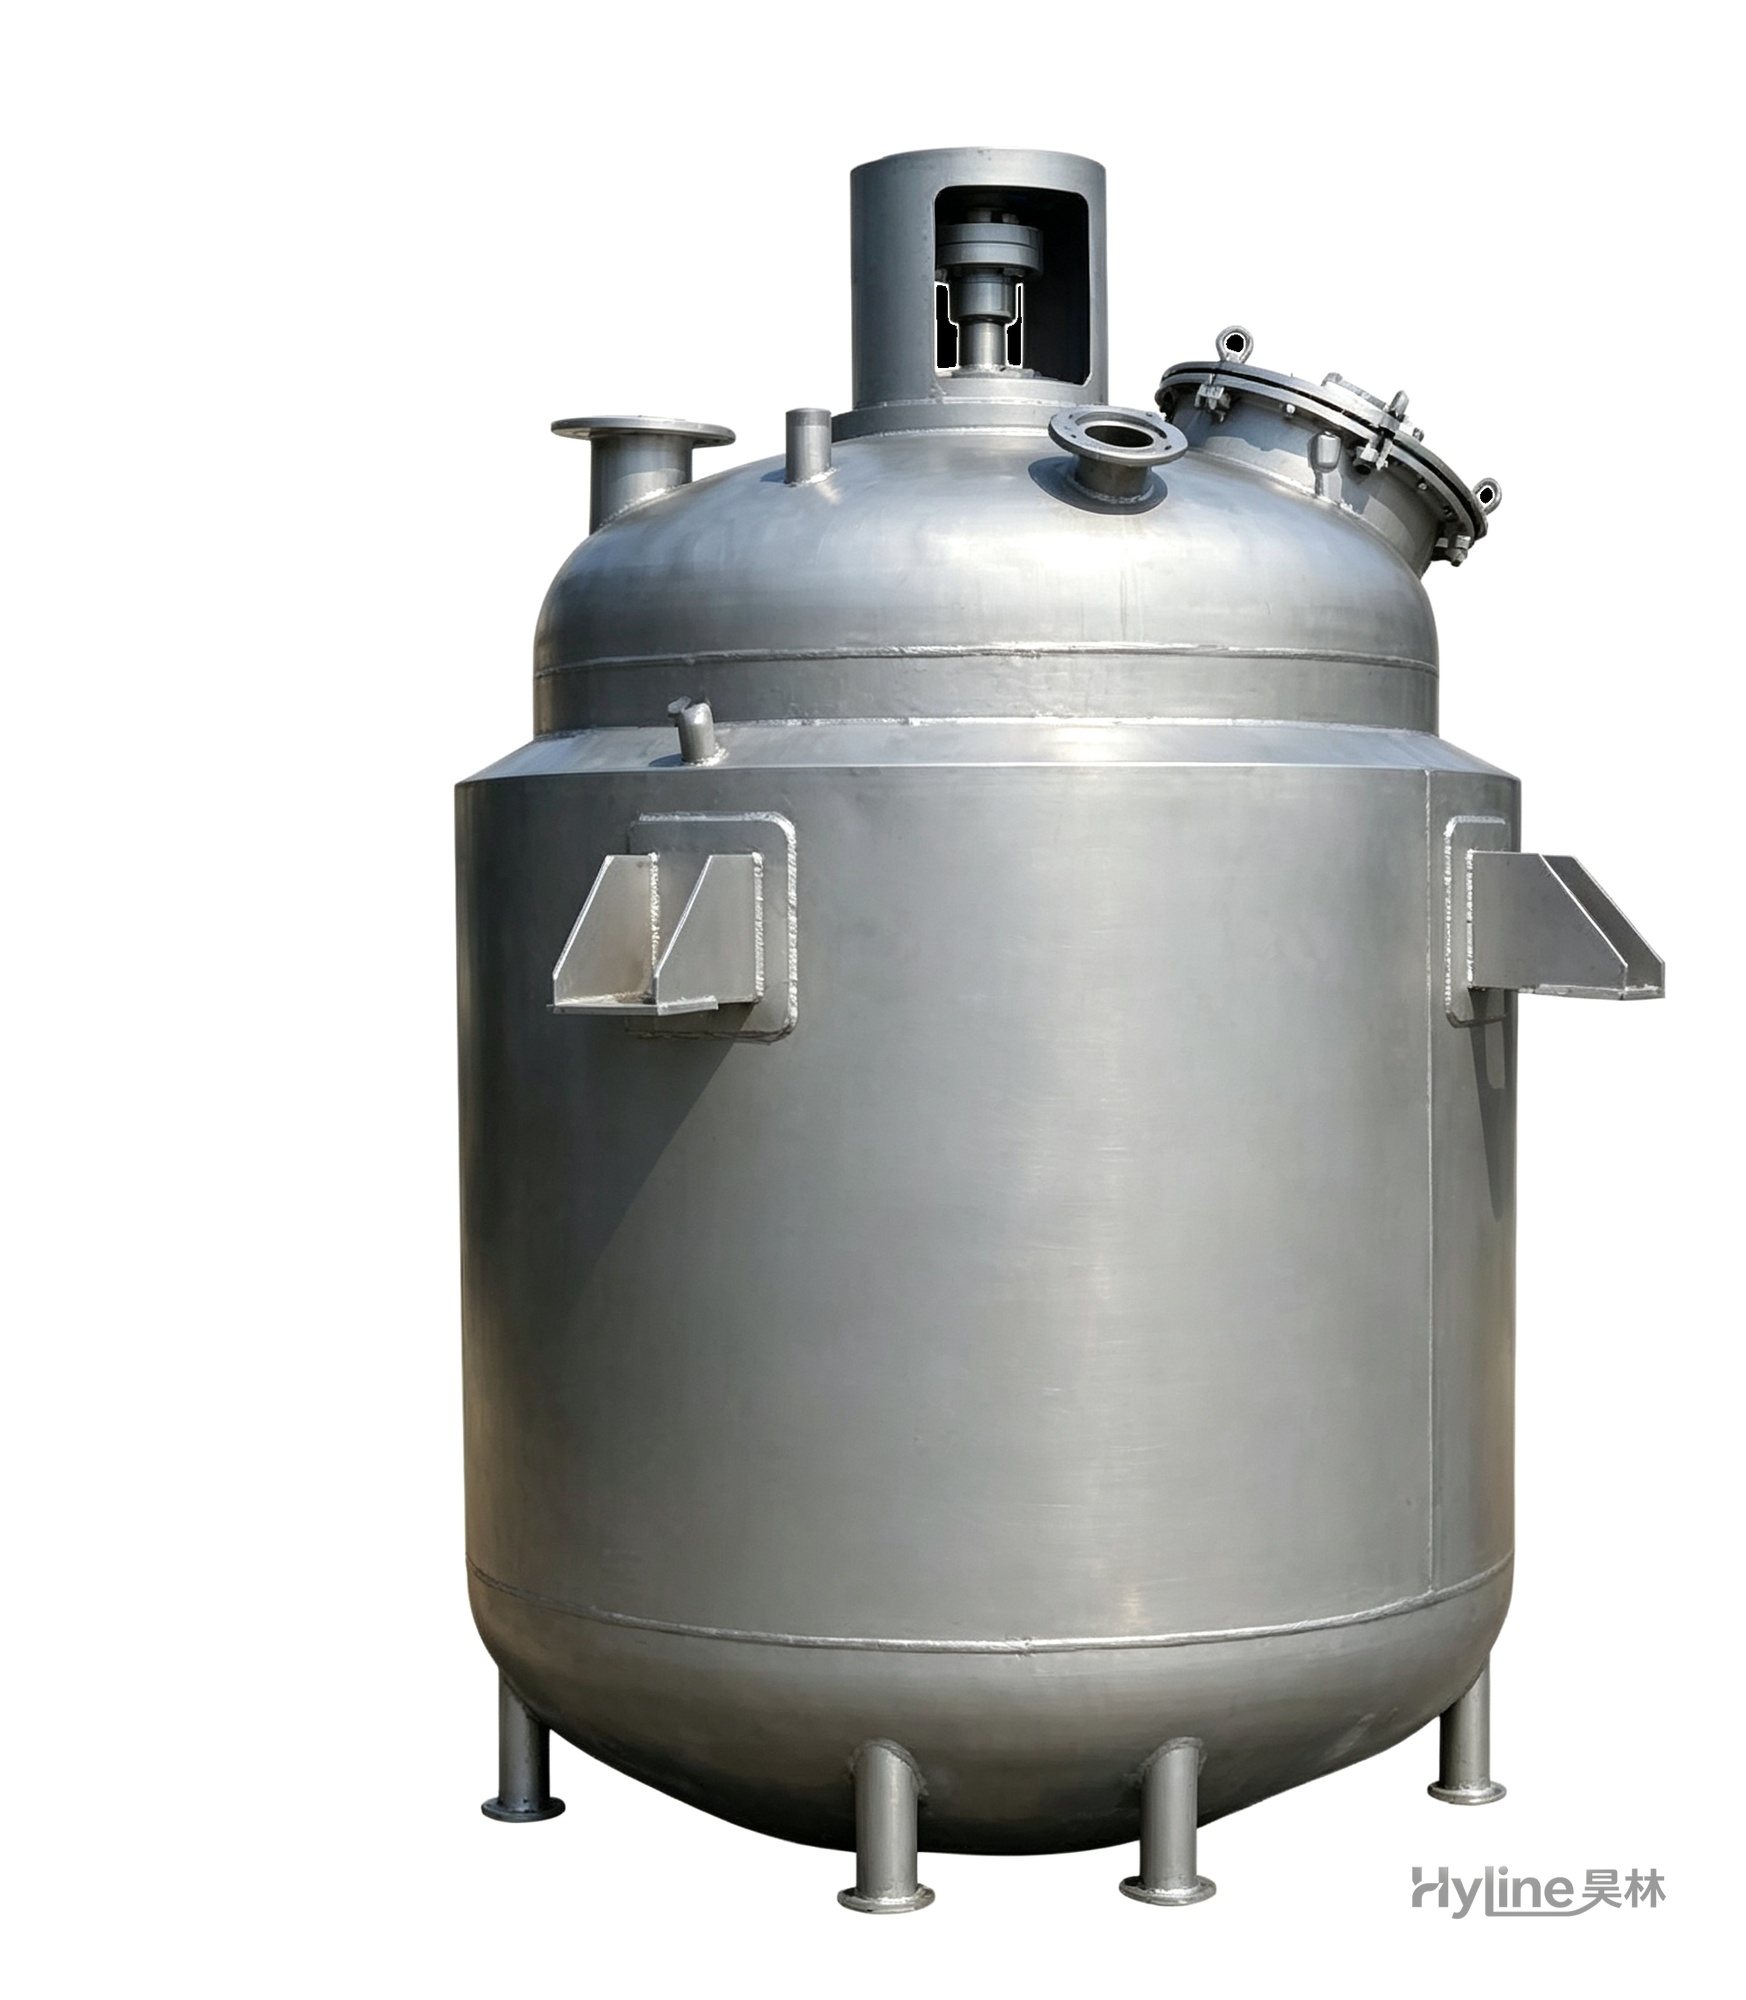
夹套反应釜
化工生产中典型的主体反应设备,通过搅拌、加热、冷却对多种物料进行分散混合,从而进行反应聚合。夹套通入导热油/蒸汽加热或冷却水降温,精确控制反应温度。