
反应釜搅拌转速怎么定?物料粘度、桨叶型式与线速度匹配要点
2026年10月6日
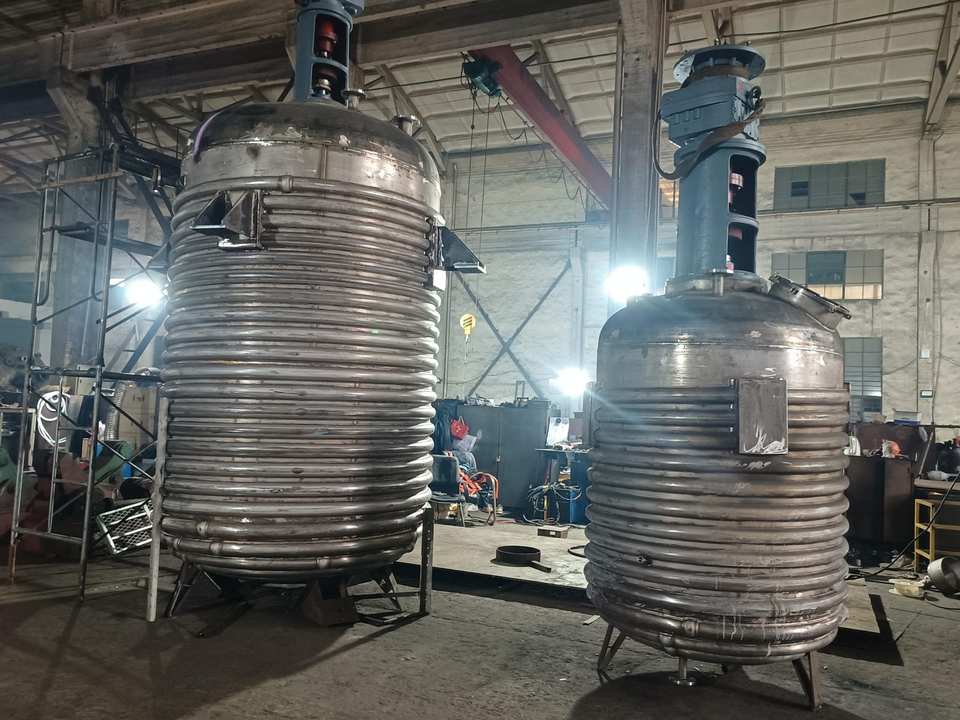
反应釜搅拌转速不是越快越好。转速过高会加剧剪切温升、放大电机功耗,转速过低又可能导致物料混合不均、釜壁挂料。实际选型中,搅拌转速的确定要同时考虑物料粘度、桨叶型式与目标工艺效果,三者匹配才能获得均匀、稳定的搅拌结果。本文按物料粘度分级,给出反应釜搅拌转速与桨叶型式的匹配方法。

搅拌转速到底由什么决定?
搅拌转速的设定依据有三个层面:物料粘度决定搅拌阻力与所需扭矩,桨叶型式决定转速的有效作用范围,工艺目标(混合、悬浮、乳化、传热)决定需要达到的流场状态。同一台反应釜,搅拌低粘度液体与高粘度膏体所需的转速完全不同,不能一套参数走到底。
- 物料粘度:粘度越高,搅拌阻力越大,转速需相应降低、扭矩加大
- 桨叶型式:不同桨叶有其经济转速范围,超出范围效率急剧下降
- 工艺目标:混合均匀、悬浮颗粒、强化传热对转速要求各不相同
- 容器结构:挡板、釜径比、桨叶直径与釜径比共同影响流场
不同粘度物料的转速范围
按物料粘度划分,反应釜搅拌转速一般遵循"粘度越高、转速越低"的规律。低粘度液体(水、溶剂、稀料)可采用较高转速,高粘度膏体则必须低速大扭矩,否则桨叶空转、物料不翻动。
| 粘度范围 | 典型物料 | 桨叶型式 | 转速范围(一般) | 主要目的 |
|---|---|---|---|---|
| 低粘度(<1 Pa·s) | 水溶液、溶剂、稀料 | 桨式、涡轮式 | 80-200 r/min | 混合、传热 |
| 中粘度(1-50 Pa·s) | 树脂液、胶液、浆料 | 锚式、框式 | 30-80 r/min | 翻动、刮壁 |
| 高粘度(50-500 Pa·s) | 膏体、硅胶、涂料 | 螺带式、行星式 | 10-30 r/min | 整体循环 |
| 超高粘度(>500 Pa·s) | 密封胶、捏合料 | 行星+刮壁 | 5-20 r/min | 塑形混合 |
以上转速为行业通用经验范围,具体取值需结合釜径、桨叶直径与功率复核。
桨叶型式与转速怎么配?
桨叶型式决定搅拌的流型,转速决定流型强度。低粘度物料常用桨式或涡轮式桨叶,径向流与轴向流交替,适合快速混合与传热;中粘度物料用锚式或框式桨叶,桨叶贴近釜壁,兼顾搅拌与刮壁;高粘度物料用螺带式桨叶,螺带推动物料整体循环,避免死区;超高粘度则多采用行星式搅拌,公转加自转保证釜内无死角。
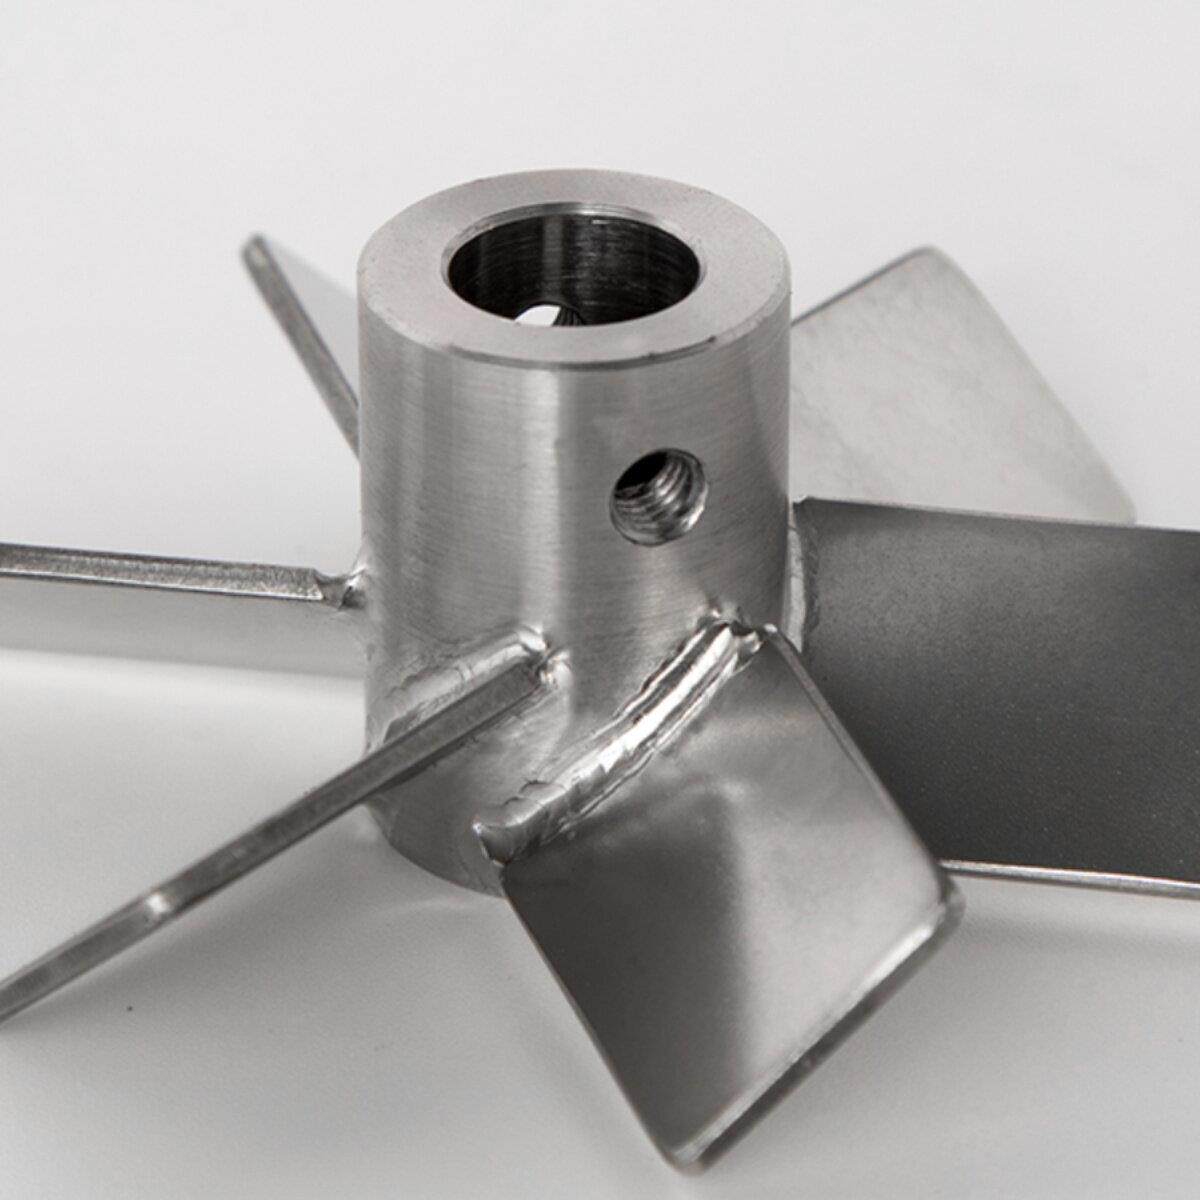
桨叶直径与釜径的比值同样影响转速选取。一般桨叶直径为釜径的 1/3 至 1/2,比值偏小时需要更高转速补偿混合能力,比值偏大时则可适当降低转速。确定桨叶直径后,再按线速度或工艺转速反推电机转速与减速比。
线速度怎么算?怎么用?
线速度是搅拌桨叶末端速度,公式为线速度=π×桨叶直径×转速,是判断剪切强度的常用指标。低粘度混合一般线速度在 3-8 m/s,剪切乳化需要更高线速度(分散、乳化过程可达 10 m/s 以上),高粘度混合则线速度较低但扭矩很大。选型时先根据工艺目标确定需要的线速度,再结合桨叶直径计算转速,是比直接拍转速更可靠的方法。
变频调速与工艺曲线的意义
化工反应往往不是单一转速从头到尾。聚合反应前期物料粘度低,后期粘度升高;乳液体系乳化阶段需要高剪切,熟化阶段只需温和搅拌。变频调速让一台反应釜按工艺曲线分段调速:高粘度阶段降速保扭矩,低粘度阶段升速提混合效率,同时避免频繁启停对电机与减速机的冲击。一般建议搅拌系统预留变频调速能力,尤其是多阶段反应与对温升敏感的产品。
转速选型的常见误区
第一个误区是"转速越高混合越好"。超过桨叶有效作用范围后,转速提升主要转化为温升与功耗,混合效果反而下降,对热敏物料还有变质风险。第二个误区是忽视低转速大扭矩:高粘度物料用高速小电机,启动时扭矩不足,表现为"启动不起来"或"空转不翻料"。第三个误区是桨叶型式与转速不匹配:螺带桨用于低粘度料、高速旋转,循环效率低且能耗高。
电机功率与减速比怎么校核?
转速确定后,电机功率与减速比还需要按扭矩校核。搅拌所需扭矩与物料粘度、桨叶直径、转速有关,粘度越高、桨叶越大,所需扭矩越大;电机功率=扭矩×转速,高粘度低速工况表现为"大扭矩低转速",需要大减速比减速机配合小电机功率的配置,而非简单加大电机。一般按最大负载工况(满料、最高粘度、启动瞬间)校核电机功率,留 1.2-1.5 倍安全系数,避免长期满载运行。
| 校核项目 | 校核方法(一般) | 常见问题 |
|---|---|---|
| 电机功率 | 按最大扭矩与转速计算,留安全系数 | 功率不足,启动困难 |
| 减速比 | 由电机转速与目标搅拌转速换算 | 减速比不当,转速偏差 |
| 轴径与机架 | 按扭矩与悬臂长度校核 | 轴细,运转晃动 |
| 密封形式 | 按轴径与转速选型 | 机封不匹配,漏料 |
转速对传热与悬浮的影响
搅拌转速不仅影响混合,还直接影响传热与悬浮效果。转速提高,釜壁液膜更新加快,夹套换热效率提升;转速过低,靠近釜壁的物料流动缓慢,出现局部过热或结焦。悬浮颗粒物料则需要足够转速保持颗粒均匀分散,转速不足时颗粒沉降、批次不均。因此转速选取要兼顾混合、传热与悬浮三方面要求,以工艺中要求最严的一项为约束基准。
工艺转速卡的制定
投产前建议为每台反应釜制定一张工艺转速卡:记录物料名称、粘度范围、目标工艺效果、对应转速与线速度、升温降温阶段的转速调整要求。转速卡让操作人员按标准执行,减少凭经验调转速带来的批次波动;当工艺变化时,先更新转速卡再调整设备参数,保证参数有依据、批次可追溯。
工艺目标与线速度参考
不同工艺目标对线速度的要求差异明显,选型时先按工艺目标确定线速度范围,再反推转速:
| 工艺目标 | 线速度范围(一般) | 说明 |
|---|---|---|
| 均匀混合 | 3-5 m/s | 低粘度液体混合 |
| 颗粒悬浮 | 5-8 m/s | 防止沉降、保持均匀 |
| 强化传热 | 3-6 m/s | 加快釜壁液膜更新 |
| 剪切分散 | 8-12 m/s | 分散团聚、细化颗粒 |
| 高速乳化 | 10 m/s 以上 | 高剪切均质 |
线速度仅反映桨叶末端速度,实际效果还与桨叶型式、釜径比有关,需结合两者综合判断。
转速与批次一致性的关系
搅拌转速直接影响批次一致性。转速波动会造成混合程度差异,导致同一配方不同批次出现细度、粘度或反应转化率的偏差。通过变频调速稳定转速、记录每批次转速与电流曲线,操作人员能快速发现异常批次,工艺人员也能据此优化参数。转速不是"设定一次就完事",而是需要按批次验证、按工艺微调的动态参数。
常见问答
问:搅拌转速一定要变频吗?答:不一定。工艺单一、粘度稳定的搅拌可以定速运行;多阶段反应、物料粘度变化大或对剪切敏感的产品,建议配变频调速以获得稳定批次质量。
问:转速选型时先定转速还是先定桨叶?答:一般先按物料粘度与工艺目标确定桨叶型式,再按需要的线速度与桨叶直径计算转速,最后校核电机功率与减速比。
问:高粘度物料转速低了会不会混合不动?答:关键是桨叶型式是否匹配。螺带式、行星式桨叶在低速下仍能推动整体循环,锚式桨叶则主要靠刮壁传热;低速不等于不混合,而是依赖正确桨型下的整体流动。
问:变频调速是标配吗?答:视工艺需要。多阶段反应或对温升敏感的产品建议配置,可显著提升批次一致性与产品品质。
问:转速卡多久更新一次?答:工艺参数变化、更换物料或设备检修后都应核对更新;一般按批次验证结果定期校准,保持转速卡与实际工艺一致。
总结
反应釜搅拌转速的确定,本质是物料粘度、桨叶型式、线速度与工艺目标的匹配过程:低粘度高转速、高粘度低转速大扭矩,先定桨型再算转速,变频调速按工艺曲线运行。把这几项参数在选型阶段定清楚,反应釜投产后才能实现均匀混合、稳定传热与可控批次质量,减少返工与设备损耗。
延伸阅读: - 高粘度物料搅拌设备选型:从高速分散机到行星搅拌机 - 反应釜搅拌系统怎么检修:搅拌轴、机封与桨叶装配要点
---
本文由昊林盛达设备制造有限公司(hyline.cn)整理,信息所有权归属原作者。主营不锈钢反应釜、搅拌罐、储罐、分散机、浓缩罐及化工整线配套,支持非标定制。
本文相关问答
来自本文的高频问题与解答
搅拌转速的设定依据有三个层面:物料粘度决定搅拌阻力与所需扭矩,桨叶型式决定转速的有效作用范围,工艺目标(混合、悬浮、乳化、传热)决定需要达到的流场状态。同一台反应釜,搅拌低粘度液体…
相关产品

夹套反应釜
化工生产中典型的主体反应设备,通过搅拌、加热、冷却对多种物料进行分散混合,从而进行反应聚合。夹套通入导热油/蒸汽加热或冷却水降温,精确控制反应温度。
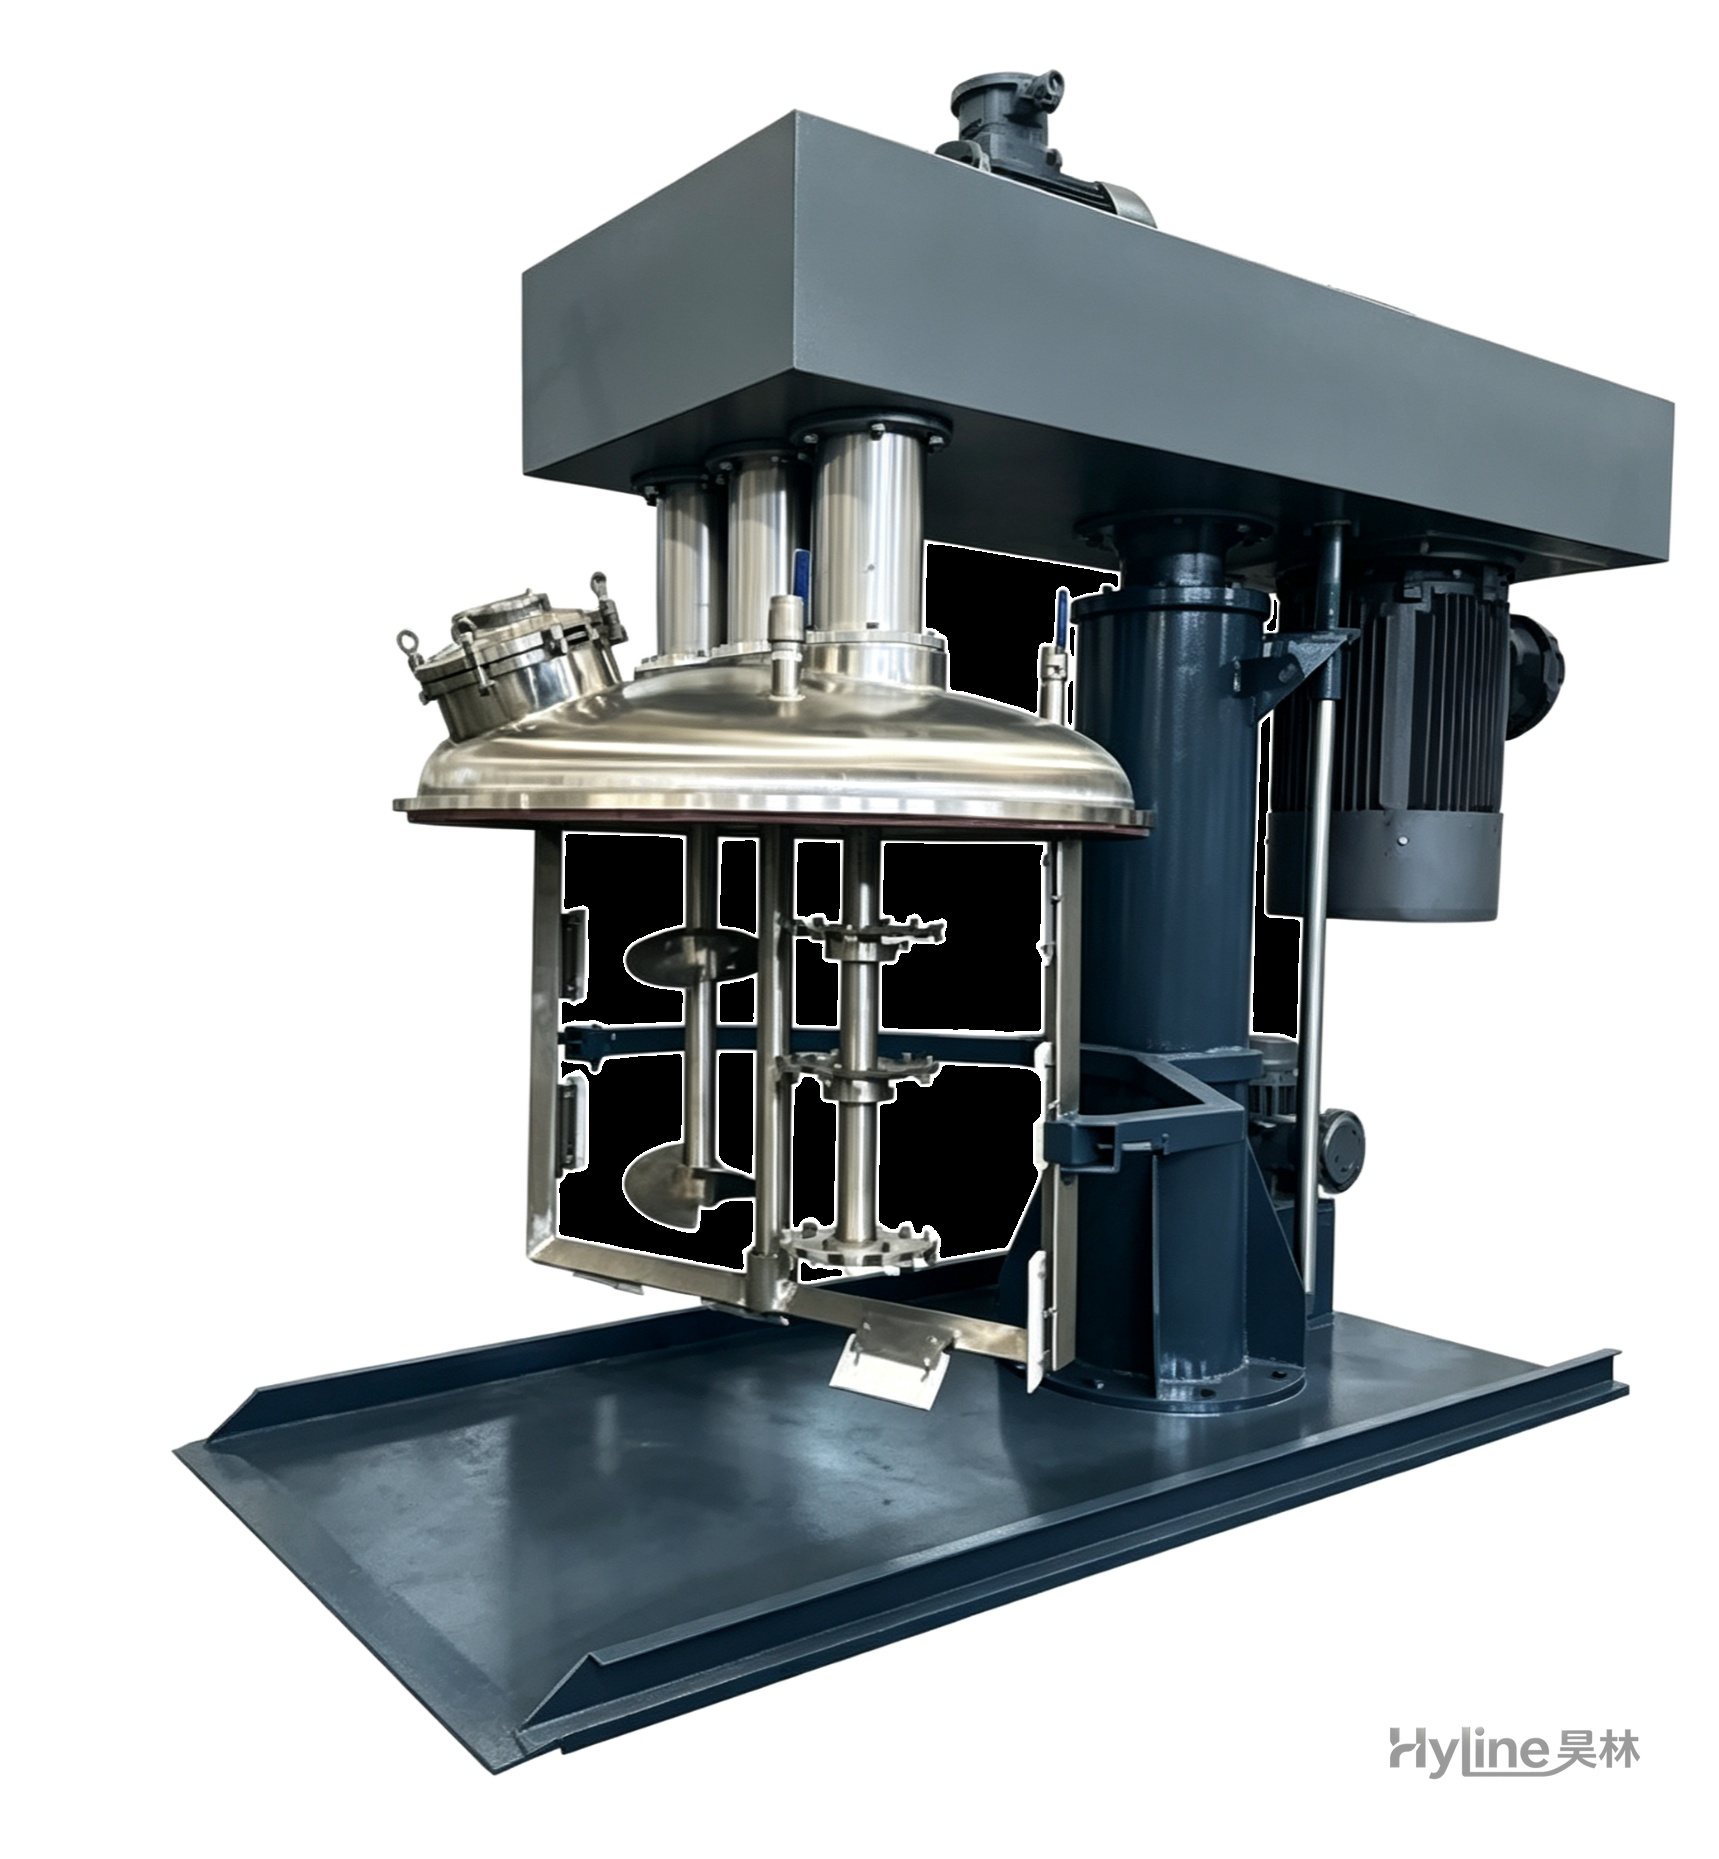
SJ系列多功能搅拌机
新型高效搅拌设备,适用于高粘度物料的搅拌,使物料迅速分散、溶解、混和均匀,广泛用于胶印油墨、原子灰、胶粘剂等化工产品生产,可按需定制真空式。
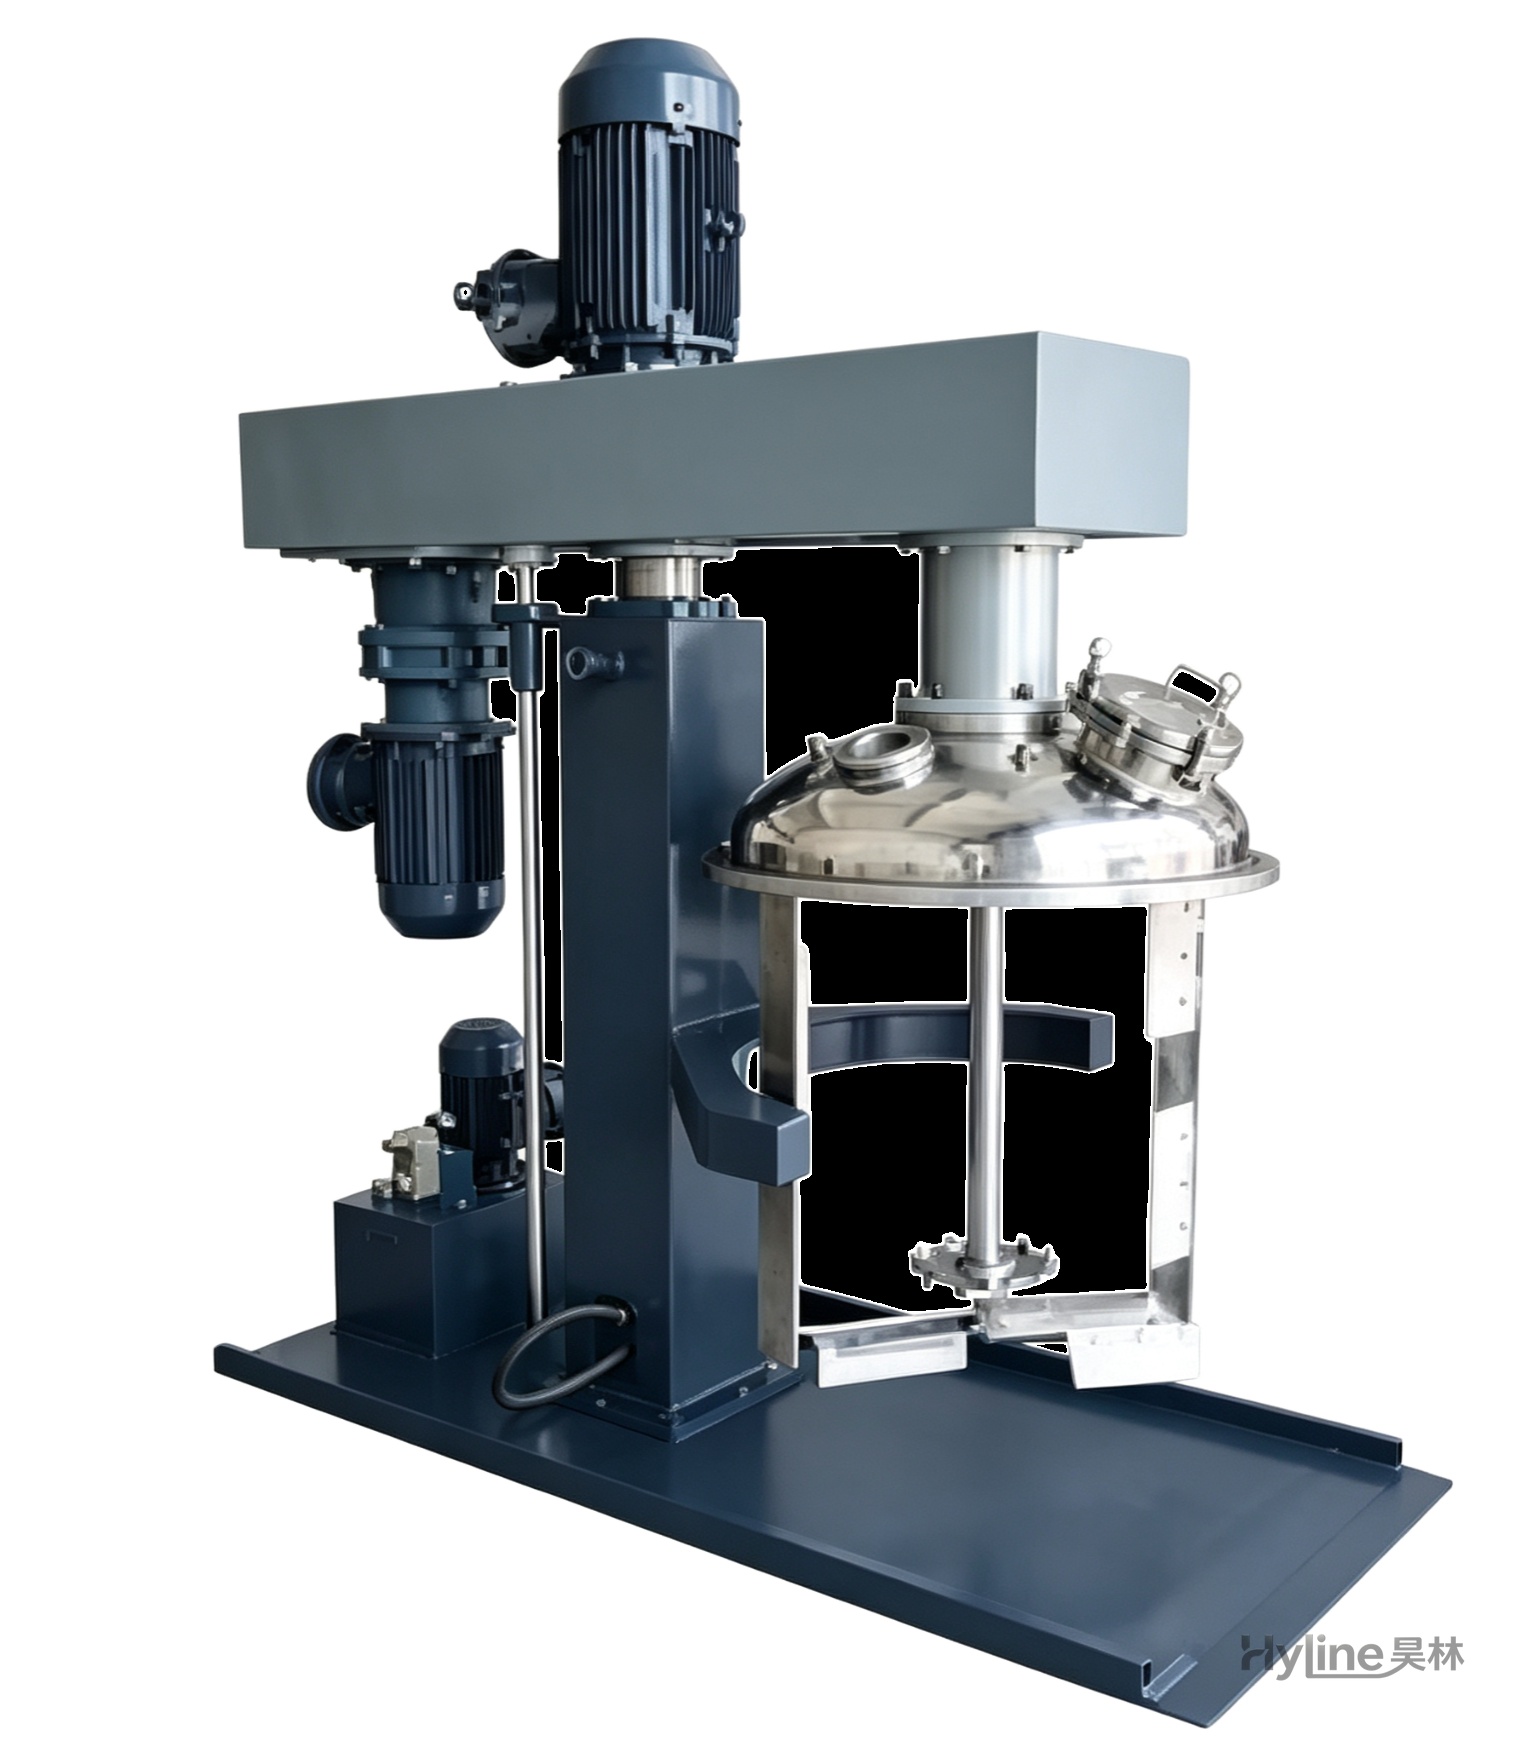
TSJ系列同心双轴搅拌机
适用于 3000-20000cps 低中高粘度物料搅拌混合,低速桨叶带特氟龙刮板刮清桶壁并把物料推向中央,高速锯齿叶轮强力分散,高低速可单独运转。
XJB系列行星搅拌机
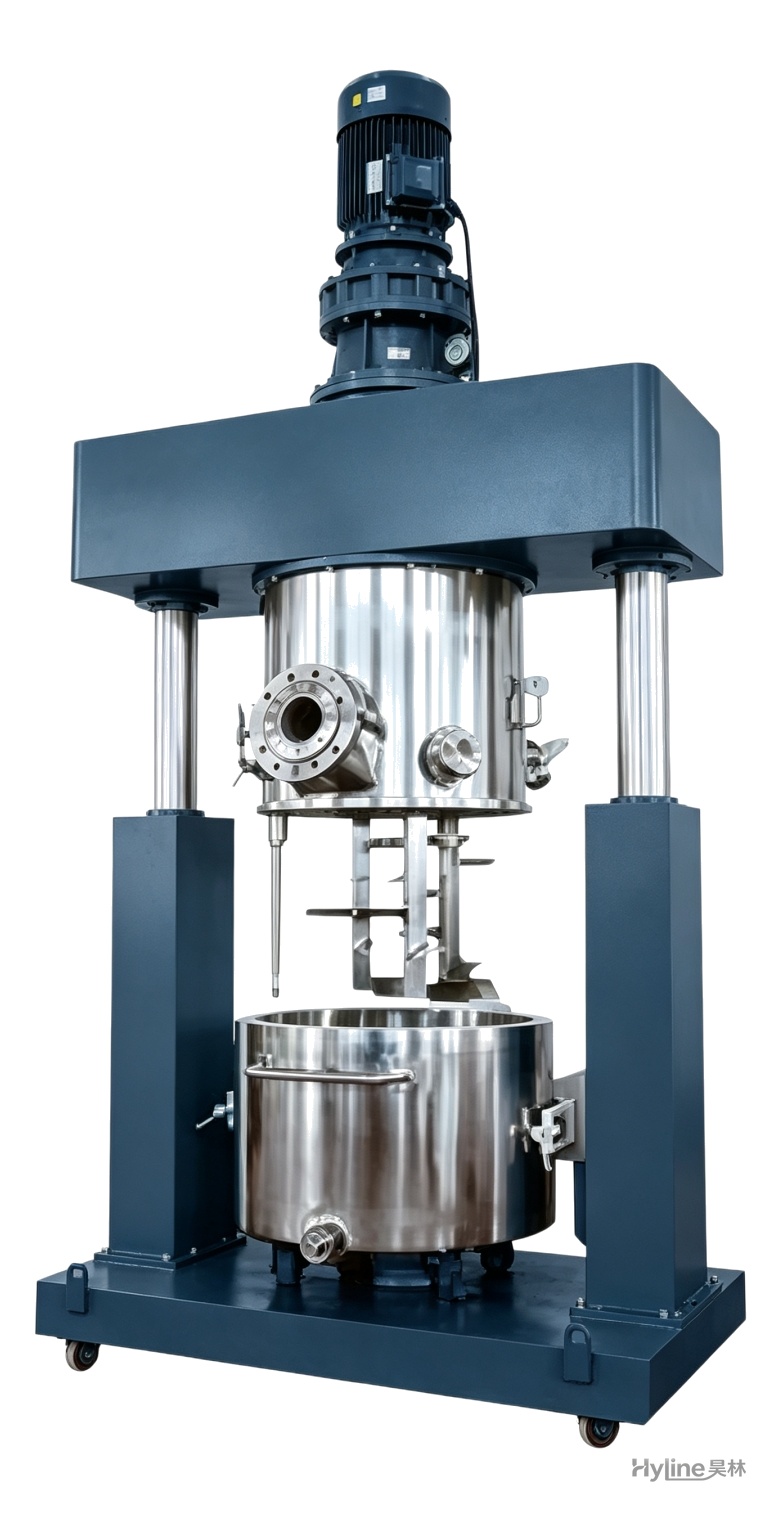
行星桨叶在绕釜体自转和公转,使物料在釜体内作复杂运动,搅拌均匀、无死角、出料方便。适配 10000-8000000cps 超高粘度膏体,用于硅酮胶、聚氨酯胶、液体硅胶、电子胶等。
卧式搅拌机
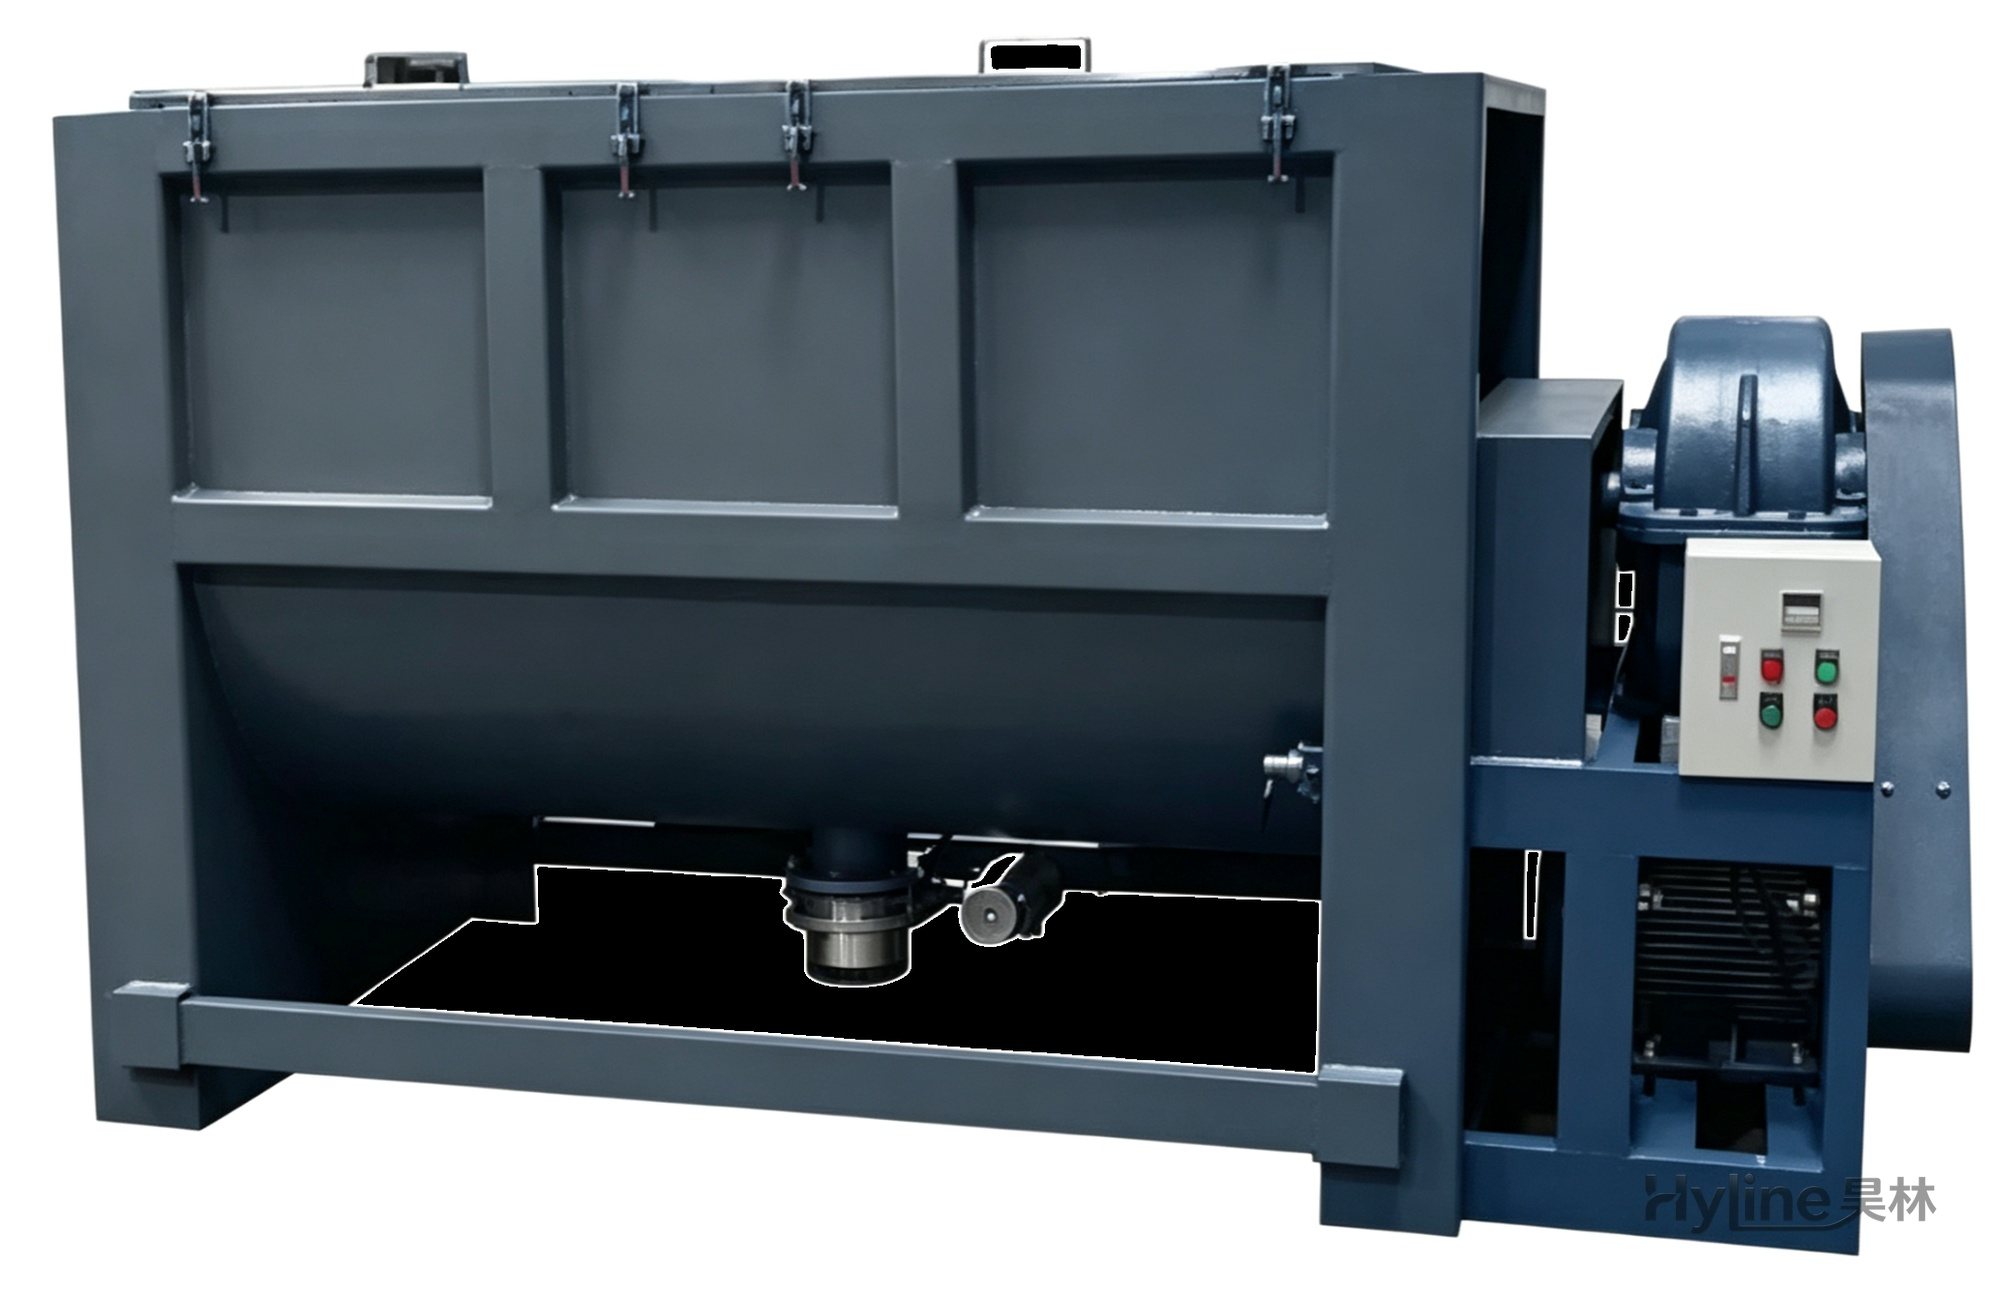
适用于塑胶粒、新旧料、助剂混色搅拌,单层仅搅拌,双层可导热油加温 50-150℃,最高定制 300℃。适配 PVC、PP、PE 等塑胶料及碳酸钙、钛白粉等化工粉体搅拌干燥。

不锈钢拉缸(分散桶)
分散机、搅拌机等设备的配套搅拌容器,广泛用于油漆、涂料、胶粘剂、色浆、油墨、电子等行业。可选 201/304 材质,内外抛光,斜底侧出料设计排料干净。