
反应釜的搅拌桨叶型式怎么选?推进式、锚式、框式与螺带式按物料粘度定
2026年10月17日
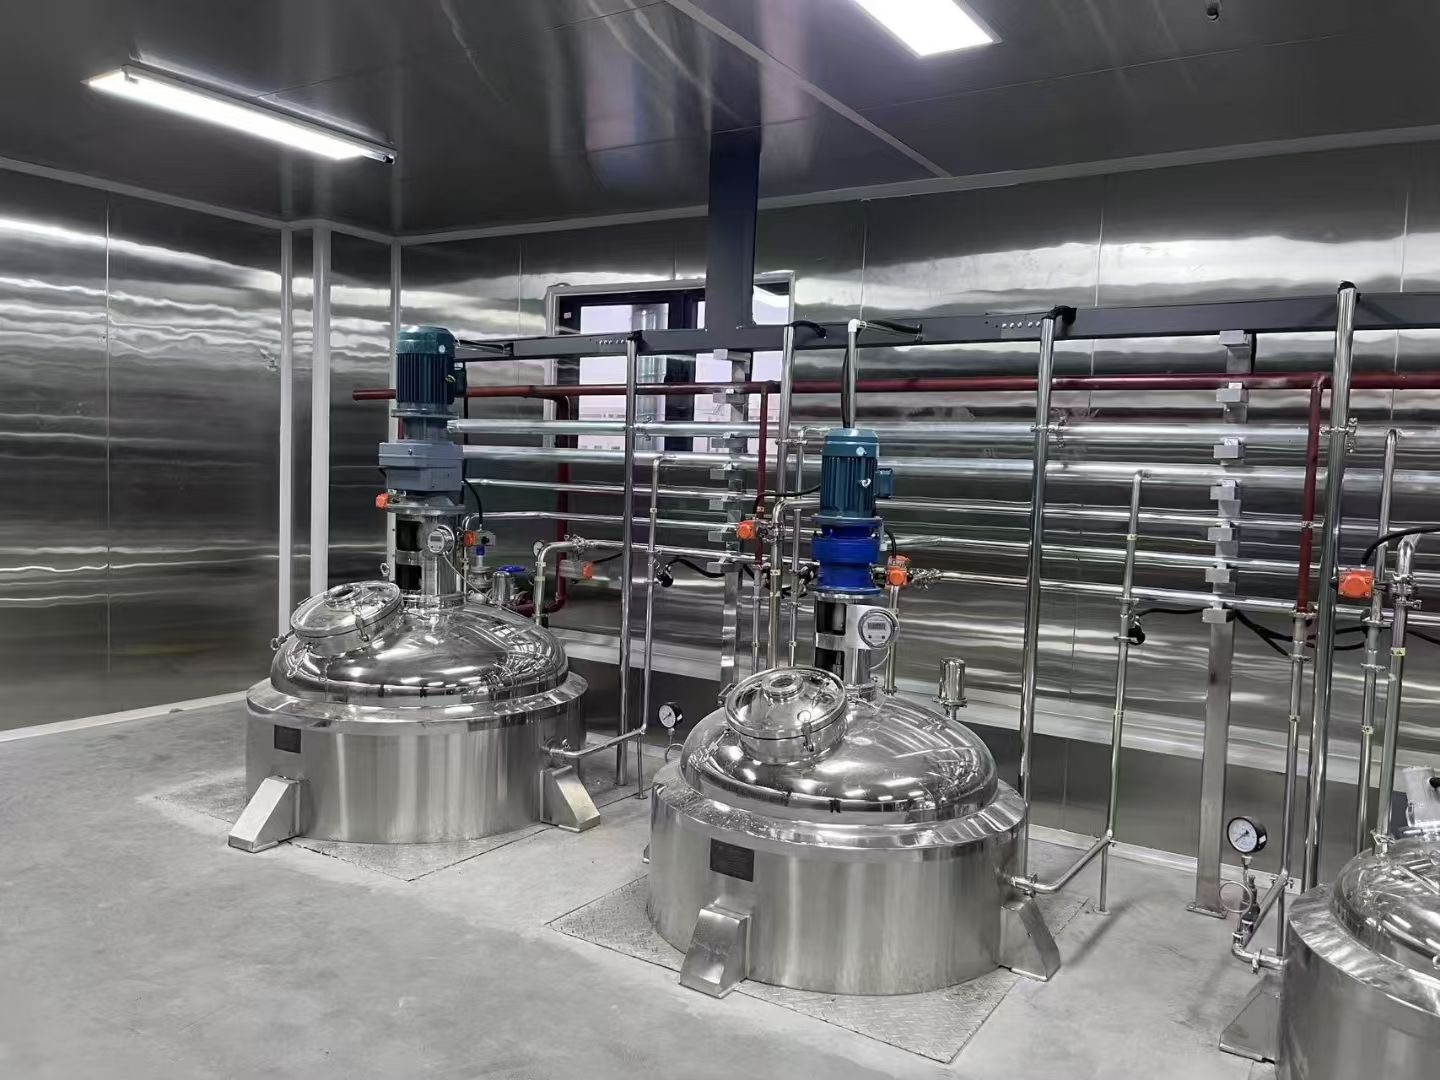
反应釜是化工、涂料、树脂、制药与食品行业最常用的反应设备,物料在釜内完成混合、反应、传热与出料的全过程,而搅拌桨叶是把这些过程"做出来"的核心部件。同样一台反应釜,配不同桨型,混合效果可能完全不同:低粘度液体用推进式桨叶搅得又快又匀,高粘度膏体用螺带式桨叶才能整体翻动。采购选型时如果只定容积、材质与加热方式,不把桨叶型式定清楚,设备到场后往往要返工换桨。本文按常见物料的粘度与工况,讲四种桨叶的适用边界与选型步骤,供做设备选型决策时参考。
搅拌桨叶为什么是选型的关键?
一句话结论:桨叶决定釜内物料能不能"动得起来、混得均匀、传热得充分",是反应效果与批次稳定性的基础。
依据有三点。第一,桨叶型式决定釜内流型:轴向流桨叶(推进式)让物料上下循环,径流流桨叶(涡轮式、分散盘式)让物料径向剪切,近壁型桨叶(锚式、框式)刮扫釜壁,流型不同,混合机理就不同。第二,桨叶尺寸与釜径的配合决定死区大小:桨径过小,釜壁附近物料不参与循环,容易挂料、局部过热。第三,桨叶转速与功率对应物料粘度:粘度越高,搅拌阻力越大,需要的功率与扭矩越高,桨型选错会造成电机过载或混合不足。
所以选型的第一步不是算功率,而是先确定桨型,再由桨型与物料确定转速与功率。
推进式桨叶适合什么工况?
一句话结论:推进式桨叶适合低粘度液体,主要做上下循环混合,一般用于粘度 1-50 mPa·s 的液体。
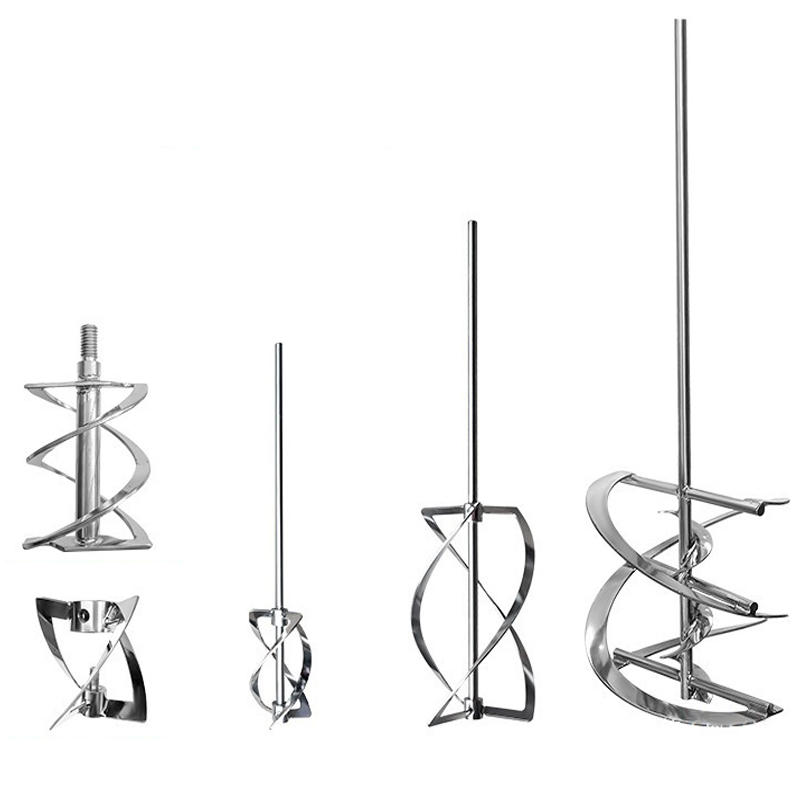
推进式桨叶类似船用螺旋桨,叶片呈螺旋面,旋转时产生轴向流,推动物料沿釜壁向上或向下循环,混合效率高、功耗低。它适合低粘度液体的快速混匀、温度均一化,也常用于需要悬浮固体颗粒或均匀分散少量固体的场合。一般桨径与釜径之比在 0.3-0.5 之间,转速较高,常见 100-500 rpm,粘度越高转速越要降低。
它的局限是剪切作用弱、近壁刮扫能力差,不适合高粘度物料与需要强烈剪切的工况。做低粘度液体混合时,推进式桨叶是成本低、效果稳的选择。实际应用中,液位较高、需要上下温差均匀的大容积反应釜,还常用双层推进式桨叶布置,两层桨叶相位错开,循环范围更大,混合与传热更均匀。
锚式与框式桨叶适合什么工况?
一句话结论:锚式与框式桨叶贴壁刮扫,适合中等粘度物料,兼顾混合与传热,一般用于粘度 50-5000 mPa·s 的液体。
锚式桨叶外形接近釜底形状,旋转时叶片外缘贴近釜壁,不断刮扫壁面料膜,减少挂壁与局部过热,同时推动物料向中部回流;框式桨叶是锚式的加强形式,在锚架基础上增加框形叶片,搅拌范围更大。两者适合中高粘度液体的加热、冷却与混合,是外盘管反应釜和常规不锈钢反应釜常见的标准配置。
一般桨叶外缘与釜壁间隙在 5-15 mm,转速较低,常见 30-120 rpm,搅拌功率按物料粘度与釜容积核算。锚式与框式桨叶的剪切作用仍较弱,需要分散、乳化等强剪切功能时,要在搅拌轴上叠加高速分散桨或另配乳化头。
螺带式桨叶适合什么工况?
一句话结论:螺带式桨叶适合高粘度膏状物料,能实现整体翻动与均匀混合,一般用于粘度 5000 mPa·s 以上的物料。
螺带式桨叶由贴近釜壁的螺旋带组成,旋转时把釜壁附近的物料向上或向下推送,中心物料反向流动,形成大循环,能把高粘度物料整体翻动,避免"中心转、四周不动"的假搅拌现象。它适合树脂、胶粘剂、涂料浆料、化妆品膏体等高粘度物料的混合与反应,搅拌效果好于锚式桨叶。
一般双螺带结构的混合效果优于单螺带,桨带与釜壁间隙 5-10 mm,转速常见 10-60 rpm,功率需求明显高于低粘度工况。选高粘度搅拌设备时,还可以考虑行星搅拌机——行星式桨叶在公转的同时自转,覆盖面积大,适合粘度过高、螺带式也难以均匀的场合。
复合桨叶与附加功能怎么配?
一句话结论:既要整体混合又要乳化、分散等强剪切时,采用主桨加高速副桨的复合结构,是提高设备利用率、减少返工的常见做法。
一般做法分三类。第一类,主桨负责循环混合(锚式或螺带式),釜内叠加高速分散盘或乳化头,高速部件独立变频调速,低速混合与高速剪切互不干扰,适合既有混合又有分散需求的膏状物料。第二类,双层桨结构:上层推进式或涡轮式做循环,下层锚式或框式做刮壁,适合液位较高、上下温差大的反应工况。第三类,需要真空、加热或出料配合时,把桨叶选型与釜体功能一起规划,例如真空反应釜配螺带桨加刮壁,出料采用底阀或液压出料机,高粘度物料整线配套更顺畅。
复合配置的代价是结构与成本增加,选型时先确认单一桨型确实不能满足,再上复合方案,避免过度配置。
桨叶选型怎么按物料粘度定?
| 物料粘度范围(一般参考) | 推荐桨型 | 主要作用 |
|---|---|---|
| 1-50 mPa·s | 推进式桨叶 | 快速混匀、循环传热 |
| 50-500 mPa·s | 涡轮式/推进式 | 混合与剪切兼顾 |
| 500-5000 mPa·s | 锚式/框式桨叶 | 贴壁刮扫、均匀传热 |
| 5000 mPa·s 以上 | 螺带式/行星式 | 整体翻动、高粘度混合 |
一句话结论:粘度越低越适合轴流快混,粘度越高越需要贴壁或整体翻动的桨型,边界区间内用两组桨叶复合是常见做法。
选型流程四步怎么走?
第一步,明确物料状态:先写清物料是低粘度液体、中等粘度浆料还是高粘度膏体,并给出参考粘度范围。第二步,定混合要求:只需要混匀,还是有乳化、分散、传热强化等附加要求,有附加要求再考虑复合桨叶。第三步,按粘度选桨型:对照上面的粘度区间选主桨叶,釜径大、要求高时考虑双层桨或复合桨。第四步,核算转速与功率:桨型定下后,由桨径、转速与物料粘度核算搅拌功率,再选电机与减速机,一般按"计算功率 ×1.2-1.5 安全系数"留裕量,功率过大浪费、过小带不动,取整后还要与减速机速比匹配。
选型落点要帮做决定:把物料粘度、釜容积、混合要求三项写清楚,桨型、转速与功率就能逐项定下来。拿不准的工况,按"低粘用推进、中粘用锚框、高粘用螺带、附加剪切加分散桨"的顺序套用,选型就不容易走偏。
常见选型错误怎么避免?
一句话结论:桨叶选型最常见的三类错误是只定容积不定桨型、按设备现成配置硬套物料、忽略搅拌功率与传热的匹配,选型前把物料与工况写清楚即可避免。
第一类错误,只定容积与材质,不写桨型:设备到场后发现低粘度物料用锚式桨混合效率低、高粘度物料用推进式桨搅不动,返工换桨费时费力。第二类错误,按"同行用过的型号"直接照搬:物料粘度、批次大小、反应温度不同,桨型需求就不同,照搬容易选错。第三类错误,忽略功率与传热:桨型选对了但功率核算不足,电机过载或搅拌不足;或者桨叶直径太大,转速上不去,传热系数达不到工艺要求。
避免的方法是选型前把物料粘度范围、单批容积、温度与混合要求写成书面清单,交给设备厂家按清单核算桨型、转速与功率,双方确认后再生产。设备到货后做一次空载与带料试机,核对实际搅拌效果与电机电流,与核算值偏差过大时及时调整。
选型还应与整线配套一起看:搅拌、反应之后的出料、过滤、包装环节要与反应釜的接口匹配。例如高粘度物料出料选用液压出料机、泵送出料或底阀出料,进料方式(顶部人孔投料、侧壁进料或真空吸料)也与桨型布局相关,釜盖是否预留高速分散口、真空口、测温测压口,都要在桨型确定时一并核对。整线方案由厂家统一设计时,桨型、转速、功率与前后工序一次对齐,现场改动最少。
延伸阅读
本文由昊林盛达设备制造有限公司(hyline.cn)提供,主营不锈钢反应釜、搅拌罐、储罐、分散机、浓缩罐及化工整线配套,支持非标定制。
本文相关问答
来自本文的高频问题与解答
一句话结论:桨叶决定釜内物料能不能"动得起来、混得均匀、传热得充分",是反应效果与批次稳定性的基础。
相关产品

夹套反应釜
化工生产中典型的主体反应设备,通过搅拌、加热、冷却对多种物料进行分散混合,从而进行反应聚合。夹套通入导热油/蒸汽加热或冷却水降温,精确控制反应温度。

外盘管反应釜
设备外置半管冷热盘管,换热均匀高效,釜内无积料死角;罐体采用 304/316L 镜面不锈钢,洁净防腐。适用于树脂、新能源浆料、医药等加热合成工序。

不锈钢拉缸(分散桶)
分散机、搅拌机等设备的配套搅拌容器,广泛用于油漆、涂料、胶粘剂、色浆、油墨、电子等行业。可选 201/304 材质,内外抛光,斜底侧出料设计排料干净。

树脂成套生产设备
以反应釜为核心的树脂生产成套装置,配套竖式分馏柱、卧式冷凝器与分水器,实现树脂合成、脱水、回流全流程,规格覆盖 300L-30000L。