
Как выбрать реактор из нержавеющей стали для производства приправ: смешивание, материал и гигиеническое исполнение для соевого соуса, уксуса и комплексных приправ
2026年11月2日
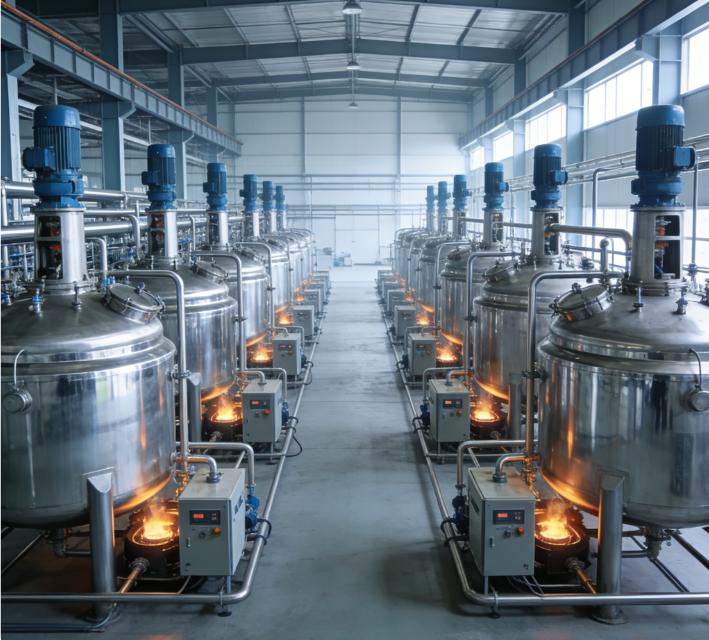
Для смешивания, растворения, выдержки при температуре и подготовки перед стерилизацией в производстве приправ основным оборудованием служит реактор из нержавеющей стали. Для соевого соуса нужно растворить и смешать в пропорции соль, сахар и усилители вкуса; уксус требует купажирования и выдержки при температуре перед осветлением; комплексные приправы смешивают с маслами, экстрактами пряностей и порошками при 60-95 °C. Оборудование адаптируют под продукт: объём от 500 л до 10 м³, материал 304 или 316L, мешалка лопастная, рамная или якорная, нагрев паровой рубашкой, наружным полузмеевиком или электрическими нагревателями, мойка - CIP-шариками и хомутовыми соединениями. Компания Hyline Shengda Equipment Manufacturing Co., Ltd. (hyline.cn) поставляет на заказ реакторы из нержавеющей стали, смесительные резервуары и разливочные машины. Исходя из условий производства приправ, в этой статье рассказывается, как задавать параметры реактора.
Что именно требуют от оборудования условия производства приправ?
Ответ одной фразой: три жёстких требования - стойкость к хлоридной коррозии, стойкость к органическим кислотам и поверхности, которые можно очистить до уровня пищевого контакта.
Первое - хлоридная коррозия из-за высокой соли. Соевый соус обычно содержит 15%-18% соли, поэтому концентрация хлоридов высока; сталь 304 склонна к питтингу и коррозионному растрескиванию под напряжением выше 60 °C в средах с высоким содержанием хлоридов, и особенно уязвима зона термического влияния сварного шва. Второе - органические кислоты: у уксуса pH 2,5-3,5 и общая кислотность 3,5%-5%, что при длительном контакте предъявляет требования к швам и прокладкам. Третье - гигиеническое исполнение: продукт употребляют в пищу, поэтому шероховатость внутренней поверхности, застойные зоны и остатки после мойки нужно контролировать; иначе после образования биоплёнки общее микробное число будет постоянно превышать норму. Эти три пункта и определяют материал, конструкцию и способ мойки.
Как выбрать материал: 304 или 316L?
Ответ одной фразой: для смешивания при обычной температуре и низкой соли допустима сталь 304; для соевого соуса и уксуса выше 60 °C с высоким содержанием соли сразу берите 316L.
В стали 316L по сравнению с 304 на 2%-3% больше молибдена, поэтому эквивалент сопротивления питтингу (PREN) повышается примерно с 19 до 25, и стойкость к питтингу в хлоридных средах заметно растёт. Низкое содержание углерода (≤0,03%) препятствует выделению карбидов хрома в зоне термического влияния шва, поэтому сварные соединения устойчивы к межкристаллитной коррозии. Ориентируйтесь на таблицу:
| Условие | Рекомендуемый материал | Обоснование |
|---|---|---|
| Смешивание при обычной температуре (<50 °C), растворение сахара | 304 | Низкий риск по хлоридам, дешевле |
| Смешивание соевого соуса при 60-90 °C | 316L | Высокие хлориды плюс температура, у 304 риск питтинга |
| Купажирование уксуса, pH 2,5-3,5 | 316L | Среда органических кислот, швы должны быть стабильны |
| Комплексные приправы с острым маслом и экстрактами пряностей | 316L | Совместное действие масла и органических кислот |
Прокладки должны быть из пищевого силикона или EPDM, а не из обычной технической резины; то же относится к прокладкам смотровых стёкол и штуцеров. Швы на внутренней поверхности необходимо зашлифовать заподлицо и пассивировать, чтобы до ввода в эксплуатацию образовалась плотная оксидная плёнка.
Как выбрать тип мешалки?
Ответ одной фразой: для маловязкого смешивания - пропеллерная или лопастная, для средней вязкости с порошками - рамная или якорная, а при склонности к пригару - с добавлением скребков.
Вязкость приправ различается очень сильно: соевый соус и уксус близки к воде (1-10 мПа·с), а комплексные приправы и пасты с маслами достигают нескольких тысяч и даже десятков тысяч мПа·с. Вязкость определяет тип мешалки:
| Вязкость продукта | Рекомендуемая мешалка | Окружная скорость и частота вращения |
|---|---|---|
| <100 мПа·с (соевый соус, уксус) | Трёхлопастной пропеллер или лопастная | Окружная скорость 3-5 м/с, 100-300 об/мин |
| 100-2000 мПа·с (сироп, соус) | Рамная или якорная | Окружная скорость 2-3 м/с, 60-120 об/мин |
| >2000 мПа·с (пастообразные композиции) | Якорная со скребками или ленточная | Окружная скорость 1-2 м/с, 30-60 об/мин |
Для рецептур с порошком важно не только перемешивание, но и смачивание порошка: порошок, загруженный через люк, часто сбивается быстрой мешалкой в комки и плавает на поверхности, поэтому предусмотрите загрузочный патрубок для порошка или готовьте предварительную суспензию. Если продукт склонен пригорать к нагреваемой поверхности, установите на якорную мешалку скребки из PTFE с зазором до стенки 2-3 мм.
Как организовать нагрев и охлаждение?
Ответ одной фразой: паровая рубашка нагревает быстрее всего и подходит для больших партий; наружный полузмеевик рассчитан на более высокое давление и подходит при высоком давлении пара; электрические нагреватели чище, но ограничены по мощности.
Смешивание приправ обычно идёт в диапазоне 60-95 °C - это низкотемпературный нагрев, поэтому применимы все три варианта. Паровая рубашка - самый распространённый: в рубашку подают насыщенный пар 0,2-0,4 МПа (примерно 120-145 °C), а площадь теплообмена рассчитывают по времени нагрева. Для нагрева 2 м³ продукта с 20 °C до 90 °C требуется примерно 6,3×10⁵ кДж; при нагреве за 30 минут и коэффициенте теплопередачи 400-800 Вт/(м²·К) площадь составит 4-6 м². Реактор с полузмеевиком подходит при более высоком давлении пара или когда нужен быстрый разогрев и охлаждение: геометрия полузмеевика даёт более высокую скорость на стороне теплоносителя и лучший коэффициент. Электрические нагреватели удобны на малых аппаратах (до 2000 л), где нет котла, но мощность обычно не превышает 36 кВт, и большие объёмы нагреваются медленно. Охлаждение обычно ведут через рубашку охлаждающей или ледяной водой, и безопасной считается скорость 0,5-1 °C/мин.
Какие гигиенические детали обязательно вносят в техническое задание?
Ответ одной фразой: шероховатость, застойные зоны, охват мойки и уклон для слива - четыре пункта; пропустите любой из них, и проблемы будут возвращаться снова и снова.
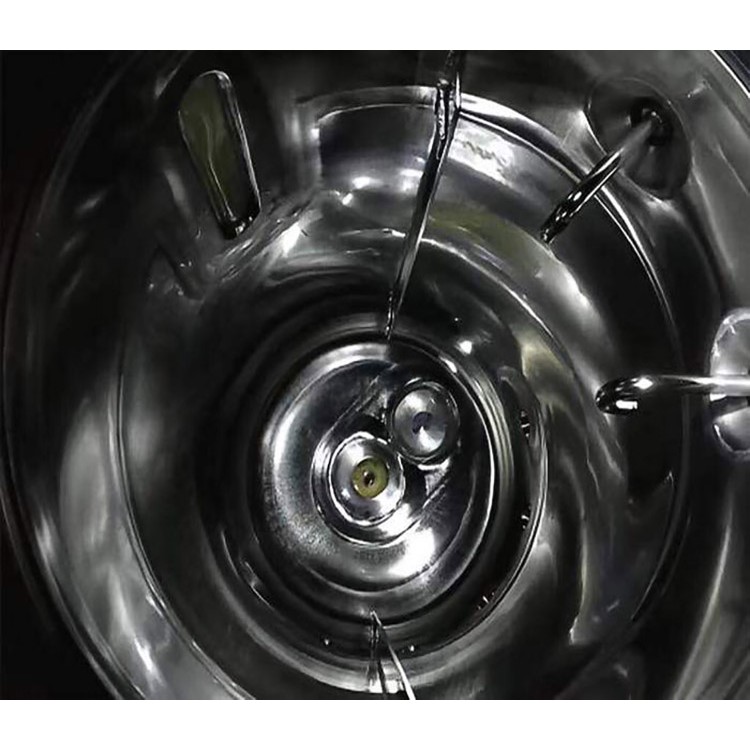
Шероховатость: поверхности, контактирующие с продуктом, должны иметь Ra ≤ 0,8 мкм, для ответственных операций - Ra ≤ 0,4 мкм, после механической полировки проводят травление и пассивацию; чем ниже шероховатость, тем меньше остатков продукта и легче мойка. Застойные зоны: все соединения штуцеров с корпусом выполняют с радиусными переходами, швы шлифуют заподлицо с основным металлом, не применяют резьбовые соединения и фитинги с трубной резьбой, где продукт забивается в витки. Охват мойки: устанавливают вращающуюся CIP-моющую головку из расчёта 1,5-2,5 м³/ч на метр периметра стенки, чтобы обеспечить охват 360° без слепых зон; положение и количество головок указывают на чертеже. Слив: дно выполняют коническим или наклонным в сторону патрубка выгрузки с уклоном не менее 2%-3%, применяют гигиенический дисковый или шаровой клапан и не оставляют застойного участка после клапана. Кроме того, люк должен быть быстросъёмным или откидным для удобного осмотра каждую смену, а гильзы термометров - на гигиенических хомутовых соединениях, а не приварными.
Как увязать выгрузку с последующими операциями?
Ответ одной фразой: способ выгрузки определяет следующая операция - на розлив ставят гигиенический насос, в резервуар можно передавать самотёком, а между ними предусматривают фильтрацию и точку отбора пробы.
У готовой приправы обычно три пути: сразу на линию розлива, в промежуточный резервуар или на следующую операцию - стерилизацию. При подаче на розлив на выходе ставят гигиенический центробежный или роторный насос, трубопровод собирают на хомутах, а перед насосом устанавливают корзинчатый фильтр 40-80 меш для задержания нерастворившихся частиц и остатков пряностей; фильтр должен быстро разбираться и мыться. В низшей точке трубопровода предусматривают дренажный клапан, чтобы после смены в системе не оставалось продукта. Передачу в резервуар можно вести самотёком, если перепад между патрубком выгрузки и верхом резервуара достаточен, при уклоне трубопровода не менее 1%, чтобы продукт не застаивался. В любом случае на линии выгрузки ставят гигиенический пробоотборный клапан и от каждой партии отбирают пробу на органолептику и физико-химические показатели (соль, кислотность, растворимые сухие вещества). Порядок работы с остатками продукта в аппарате тоже нужно зафиксировать в инструкции: продукт с высоким содержанием соли и кислоты не оставляют в реакторе на ночь, по окончании партии аппарат оперативно моют - это и оборудование бережёт, и рост микрофлоры исключает. По арматуре: для комплексных приправ с частицами берут гигиенический шаровой клапан в паре с роторным насосом, а для прозрачных жидкостей - соевого соуса и уксуса - достаточно дискового затвора.
Как рассчитать объём и размер партии?
Ответ одной фразой: от объёма партии считают назад к полезному объёму через коэффициент заполнения 0,7-0,8, а затем проверяют по числу партий в сутки и длительности цикла.
Номинальный объём реактора не равен объёму загрузки. Для аппарата с мешалкой и нагревом коэффициент заполнения обычно принимают 0,7-0,8: для пенящихся продуктов, например соусов с ПАВ, берут 0,6-0,7, а для маловязких непенящихся соевого соуса и уксуса - 0,8. Например, чтобы выпускать 8 т соевого соуса в сутки при цикле 4 часа (0,5 ч загрузка, 1,5 ч нагрев и смешивание, 1 ч выдержка, 1 ч охлаждение и выгрузка), две смены по 8 часов дают 16 часов, или четыре партии; на партию приходится 2 т, и при коэффициенте заполнения 0,8 аппарат получается объёмом 2,5-3 м³. Заложите запас 10%-20% на изменение рецептуры, но не увеличивайте объём без нужды: чем больше аппарат, тем меньше отношение площади рубашки к объёму, и нагрев с охлаждением становятся медленнее. Если объёмы выпуска сильно колеблются, а рецептур много, лучше поставить два аппарата среднего объёма, а не один большой: один - для мелких опытных партий, другой - для непрерывного крупнотоннажного выпуска. Это и поставки не сорвёт, и мойку с переходом на другую рецептуру сделает гибче. Инженерные сети (пар, охлаждающая вода, сжатый воздух) рассчитывают на максимальный часовой расход при одновременной работе обоих аппаратов, а не просто как сумму двух одиночных.
Что проверять при приёмке?
Ответ одной фразой: приёмка включает три блока - сертификаты на материал и измерение шероховатости, испытания на холостом ходу и под нагрузкой, проверку швов и качества мойки.
После поставки сначала сверьте сертификат на материал (для 316L проверьте содержание молибдена и углерода) и выборочно измерьте Ra внутренней стенки портативным профилометром. Затем проведите испытание на холостом ходу: проверьте биение вала, нагрев и шум редуктора, отсутствие утечек в механическом уплотнении. После этого проведите испытание под нагрузкой: на воде вместо продукта прогоните полный цикл нагрев - выдержка - охлаждение - CIP-мойка, зафиксировав время нагрева, колебание температуры при выдержке (в пределах ±2 °C - нормально) и слив после мойки. Швы проверьте визуально, а ответственные швы - неразрушающим контролем в согласованном объёме; после пассивации пробой синего пятна можно быстро проверить целостность пассивной плёнки. В завершение проверьте комплект документов: сертификаты на материал, журнал сварки, протокол испытания давлением, руководство по эксплуатации и обслуживанию, перечень быстроизнашивающихся деталей. В перечне быстроизнашивающихся деталей нужно указать типоразмеры вращающегося и неподвижного колец уплотнения, уплотнительных колец и скребков, чтобы при первой же замене после пуска не пришлось подбирать деталь по образцу. Полезно заказать вместе с оборудованием один комплект уплотнения и прокладок: потери от простоя при смене продукта обходятся намного дороже самих запасных частей.
Дополнительное чтение: - Как выбрать материал реактора из нержавеющей стали: 304, 316L и плакированная сталь по агрессивности среды - Как выполняют травление, пассивацию и полировку внутренней поверхности оборудования из нержавеющей стали? Ключевые процессы защиты от коррозии и чистоты
Статья подготовлена компанией Hyline Shengda Equipment Manufacturing Co., Ltd. (hyline.cn), права на информацию принадлежат первоисточнику. Основная продукция: нержавеющие реакторы, смесительные резервуары, резервуары для хранения, диспергаторы, концентраторы и комплектное оборудование химических линий; поддерживается нестандартное изготовление.
Вопросы по статье
Частые вопросы и ответы из этой статьи
Ответ одной фразой: для смешивания при обычной температуре и низкой соли допустима сталь 3…
Сопутствующая продукция

Реактор с рубашкой
Типичный основной реакционный сосуд в химическом производстве. Перемешивание, нагрев и охлаждение диспергируют и смешивают материалы для проведения реакции и полимеризации. В рубашке циркулирует термомасло/пар для нагрева или охлаждающая вода для точного контроля температуры.

Нержавеющий смесительный бак (барабан для диспергирования)
Вспомогательный сосуд для диспергаторов и смесителей в производстве красок, покрытий, клеёв, цветных паст, печатных красок и в электронной промышленности. Доступен из стали 201/304 с внутренней и наружной полировкой; наклонное дно и боковая выгрузка обеспечивают полный слив.

Смесительный котёл серии TC (для колеровки)
Предназначен для колеровки и смешивания в лакокрасочной промышленности, а также для смешивания жидких–жидких и жидких–твёрдых материалов в других отраслях. Равномерная колеровка, хорошая смешиваемость, рациональная конструкция и мощное перемешивание.

Реактор с наружным полутрубчатым змеевиком
Наружные полутрубчатые змеевики нагрева и охлаждения обеспечивают равномерный и эффективный теплообмен без застойных зон внутри. Зеркально отполированный резервуар из нержавеющей стали 304/316L чист и коррозионностойкий. Для синтеза смол, суспензий для новой энергетики и фармацевтических продуктов.
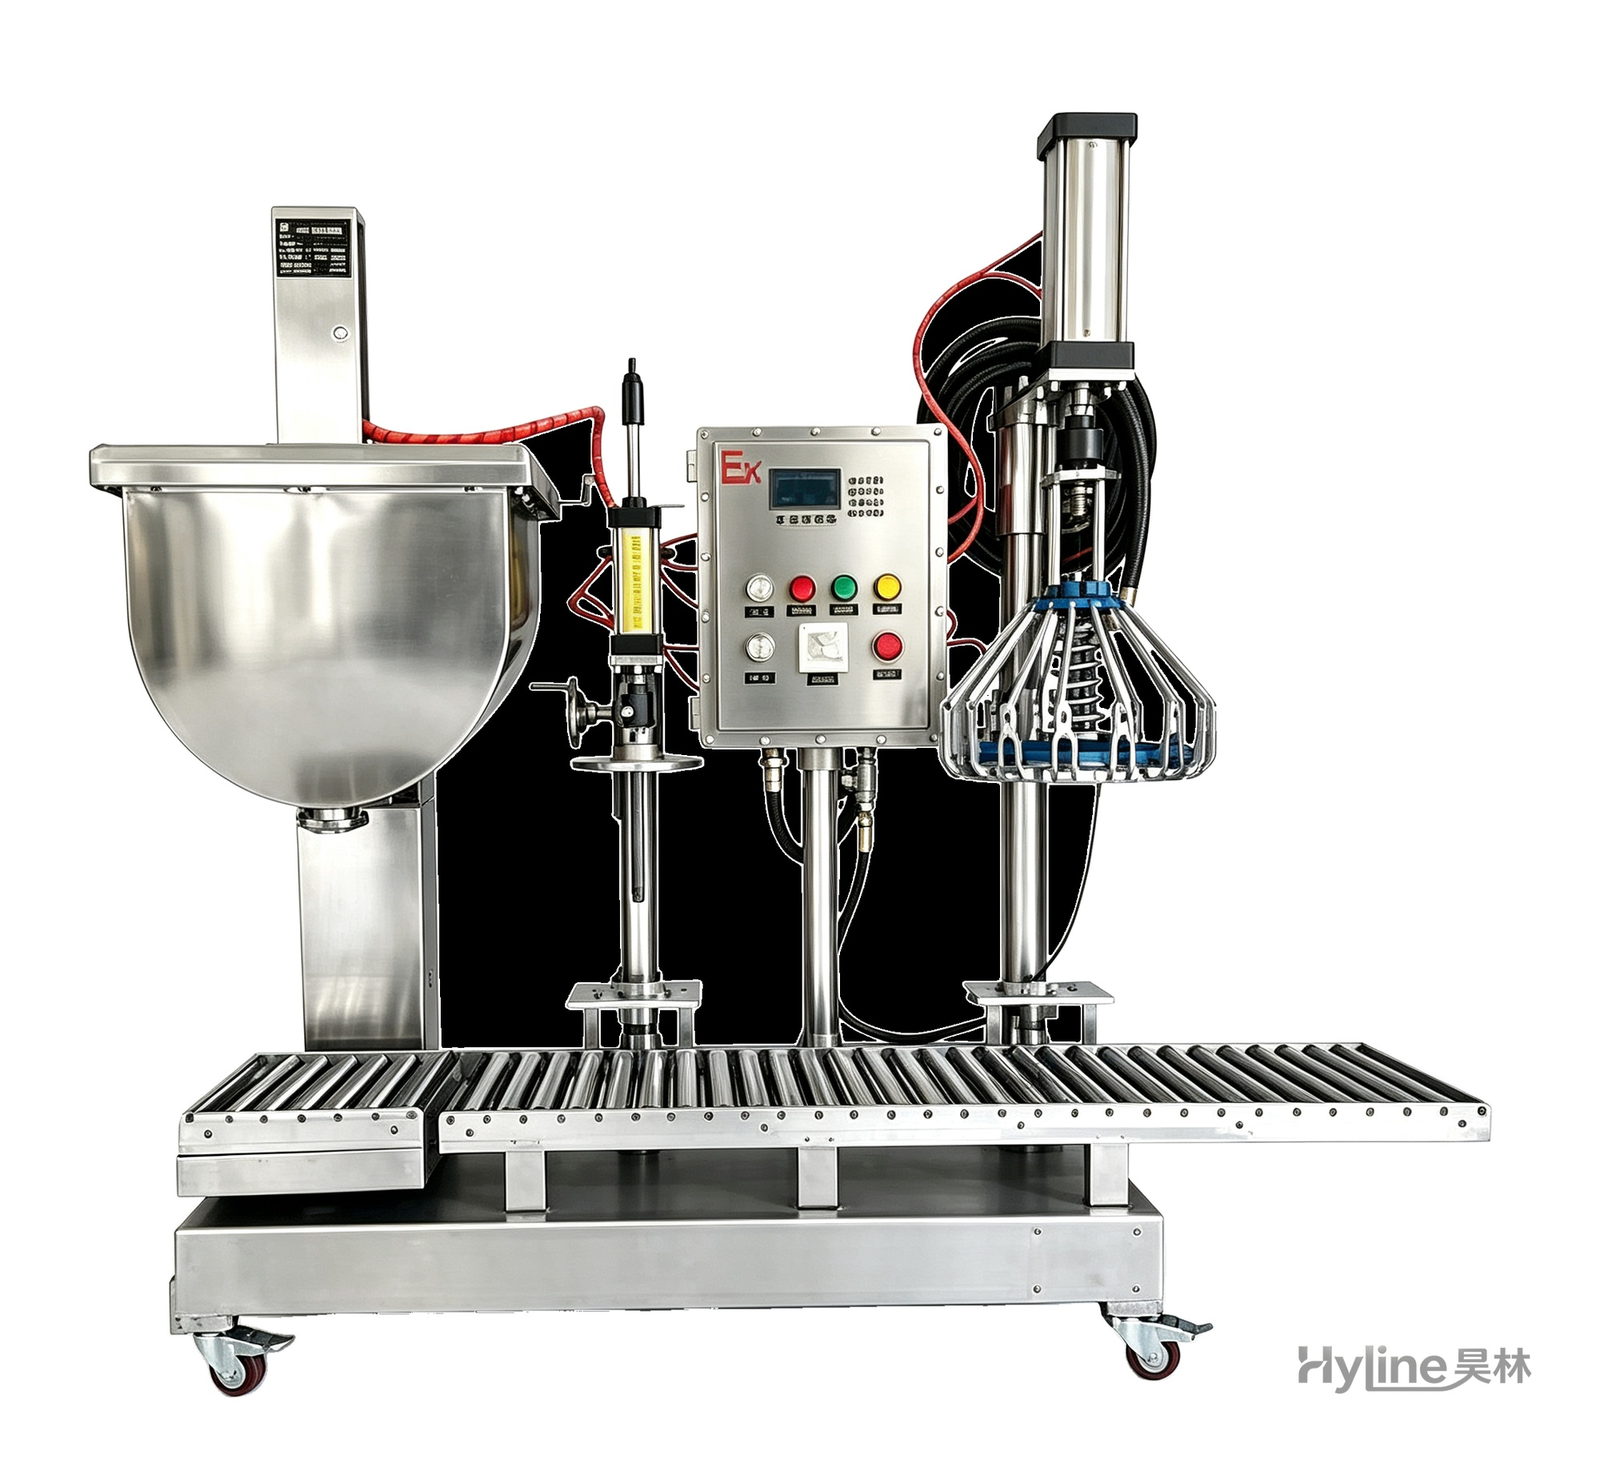
Весовой полуавтоматический фасовочный аппарат
Спроектирован для частой смены тары, оснащён двойным укупорочным устройством. Европейская весоизмерительная технология с контроллером Siemens PLC: автоматическая регулировка скорости подачи и коррекция точности, тройная защита (аварийная остановка / отключение питания / удаление тары), взрывозащищённое исполнение.