
调味品行业的不锈钢反应釜怎么选?酱油、食醋与复合调味料的调配与卫生级配置要点
2026年11月2日
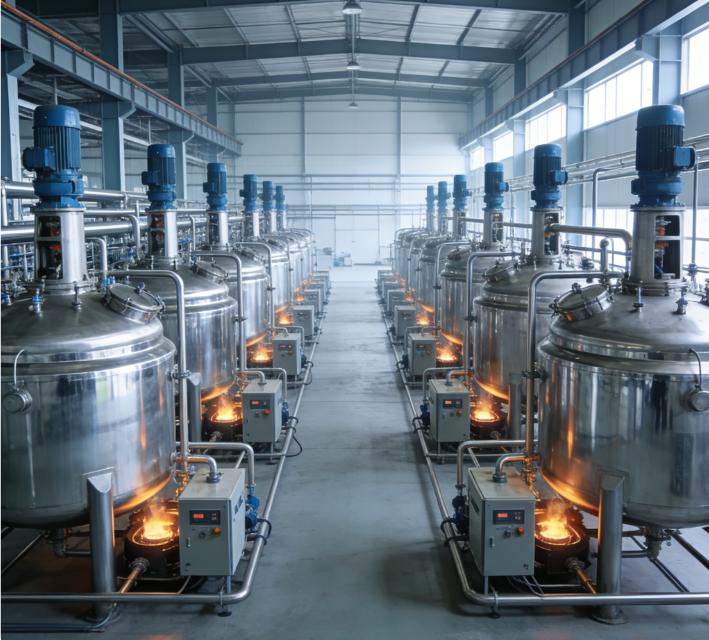
调味品生产里的调配、溶解、保温反应和灭菌前配料,核心设备就是不锈钢反应釜:酱油需要把食盐、糖与增味剂按比例溶解调配,食醋要做勾兑和澄清前的保温处理,复合调味料则要在 60-95 ℃ 下把油脂、香辛料提取物与粉料混匀。设备可以按物料特性定制:容积从 500 L 到 10 m³,材质可选 304 或 316L,搅拌可配桨式、框式或锚式,加热可走蒸汽夹套、外盘管或电加热管,清洗可配 CIP 喷淋球和快装管口。昊林盛达(hyline.cn)做不锈钢反应釜、搅拌罐与灌装机的配套定制。这篇从调味品工况出发,讲清反应釜该怎么定。
调味品工况到底对设备提了什么要求?
一句话结论:三条硬要求——耐氯离子腐蚀、耐有机酸、表面能清洗干净并符合食品接触要求。
第一条是高盐带来的氯离子腐蚀。酱油的含盐量通常在 15%-18%,氯离子浓度高,304 不锈钢在 60 ℃ 以上、氯离子含量较高的环境里容易出现点蚀和应力腐蚀裂纹,焊缝热影响区尤其敏感。第二条是有机酸:食醋的 pH 在 2.5-3.5,总酸含量 3.5%-5%,长期接触对焊缝和密封件都有要求。第三条是卫生级:产品直接入口,内壁粗糙度、死角和清洗残留都要控制,否则生物膜一旦形成,菌落总数就会反复超标。这三条决定了后面的材质、结构和清洗方式。
材质怎么定:304 还是 316L?
一句话结论:常温低盐的调配可以用 304,温度超过 60 ℃、含盐量高的酱油和醋类一律上 316L。
316L 比 304 多了 2%-3% 的钼,抗点蚀当量(PREN)从约 19 提高到约 25,在含氯离子环境里的耐点蚀能力明显提升,同时低碳含量(≤0.03%)让焊缝热影响区不易析出碳化铬,焊后不易发生晶间腐蚀。具体该怎么选,可以按下面这张表对照:
| 工况 | 推荐材质 | 理由 |
|---|---|---|
| 常温(<50 ℃)低盐调配、糖液溶解 | 304 | 氯离子风险低,成本更省 |
| 酱油调配、保温 60-90 ℃ | 316L | 高氯离子 + 温度,304 有点蚀风险 |
| 食醋勾兑、pH 2.5-3.5 | 316L | 有机酸环境,焊缝要稳定 |
| 含辣椒油、香辛料提取物的复合调味料 | 316L | 油脂与有机酸共同作用 |
密封件要配食品级硅橡胶或三元乙丙橡胶(EPDM),不要用普通工业橡胶;视镜垫片、管口垫片同理。釜内壁焊缝要打磨平整并做酸洗钝化,形成致密氧化膜后再投入使用。
搅拌形式怎么选?
一句话结论:低粘度调配用桨式或推进式,中粘度带粉料的用框式或锚式,容易糊底的加刮板。
调味品物料的粘度跨度很大:酱油和食醋接近水(1-10 mPa·s),复合调味料和含油脂的膏状料可以到几千甚至上万 mPa·s。粘度决定桨型:
| 物料粘度 | 推荐桨型 | 线速度与转速 |
|---|---|---|
| <100 mPa·s(酱油、醋) | 三叶推进式或桨式 | 线速度 3-5 m/s,转速 100-300 r/min |
| 100-2000 mPa·s(糖浆、调味汁) | 框式或锚式 | 线速度 2-3 m/s,转速 60-120 r/min |
| >2000 mPa·s(膏状复合料) | 锚式 + 刮壁,或螺带式 | 线速度 1-2 m/s,转速 30-60 r/min |
含粉料的配方要在搅拌之外考虑粉体湿润:粉料从人孔投入容易被高速桨打散成团漂在液面,最好配粉体投料口或先做成预混浆再进釜。加热面上方的物料如果容易糊底,就在锚式桨上加聚四氟乙烯刮板,刮板与釜壁间隙控制在 2-3 mm。
加热与冷却怎么配?
一句话结论:蒸汽夹套升温快、适合大批量;外盘管承压高、适合蒸汽压力高的场合;电加热管干净但功率有限。
调味品调配的温度区间通常在 60-95 ℃,属于低温加热,三种方式都够用。蒸汽夹套是最常见的做法:夹套通 0.2-0.4 MPa 饱和蒸汽(对应温度约 120-145 ℃),换热面积按升温时间估算——把 2 m³ 物料从 20 ℃ 升到 90 ℃ 大约需要 6.3×10⁵ kJ,若要求 30 分钟升温,按总传热系数 400-800 W/(m²·K) 估算,传热面积要配到 4-6 m²。外盘管反应釜适合蒸汽压力更高或需要快速升降温的工况,半盘管结构让加热侧流速更高、传热系数更好。电加热管在小型釜(2000 L 以下)上省事,不需要锅炉,但功率一般不超过 36 kW,大容积升温慢。冷却通常走夹套通冷却水或冷冻水,用于调配结束后的快速降温,降温速率按 0.5-1 ℃/min 控制比较稳妥。
卫生级细节有哪些必须写进技术要求?
一句话结论:粗糙度、死角、清洗覆盖、排水坡度四项,少一项后面就会反复出问题。
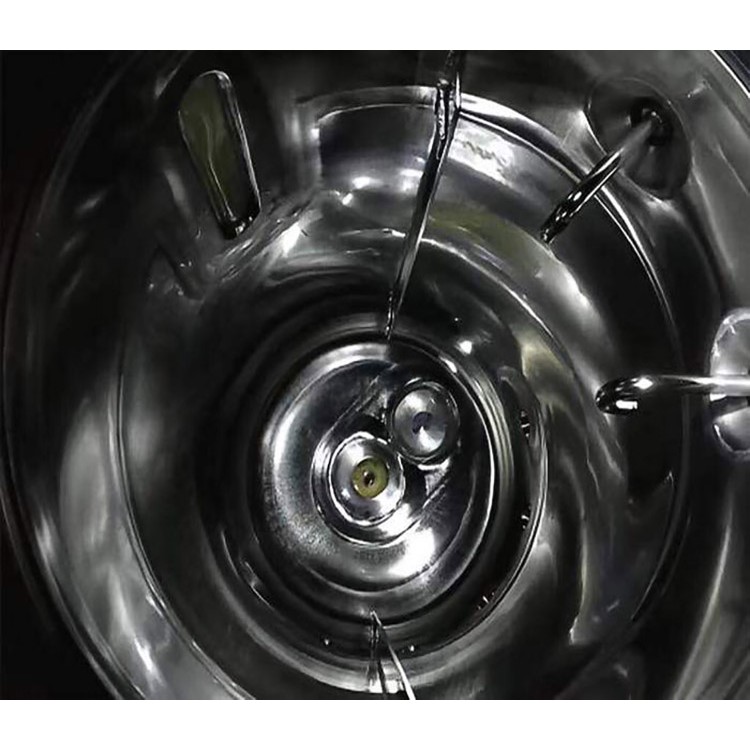
内壁粗糙度:与物料接触的表面建议做到 Ra ≤ 0.8 μm,重点工序可要求 Ra ≤ 0.4 μm,机械抛光后再做酸洗钝化;粗糙度越低,物料残留越少、清洗越容易。死角:所有接管与釜体的连接用圆弧过渡,焊缝打磨到与母材齐平,不要用螺纹连接和管螺纹接头,避免物料藏在牙缝里。清洗覆盖:配 CIP 旋转喷淋球,喷淋球流量按釜内壁每米周长 1.5-2.5 m³/h 计算,保证 360° 无盲区;喷淋球的位置和数量要在图纸上明确。排水:釜底做成向出料口倾斜的锥底或斜底,坡度不小于 2%-3%,出料阀用卫生级碟阀或球阀,阀后不留积液段。此外,人孔要用快开式或带铰链的结构,方便每班开盖检查;温度计套管用卫生级卡箍连接,不要用焊接套管。
出料与后段工序怎么衔接?
一句话结论:出料方式按后段工序定——进灌装机就配卫生级泵送,进储存罐可以走重力,中间要留过滤和取样点。
调味品调配完通常有三条去向:直接进灌装线、进中间储存罐、或进下一道杀菌工序。进灌装机时,出料口配卫生级离心泵或转子泵,管路用快装连接,泵前加装 40-80 目的篮式过滤器拦截未溶开的颗粒和香辛料碎屑,过滤器要能快速拆洗;管路最低点设排污阀,班后清洗不留积液。进储存罐时可以用重力自流,出料口到罐顶的位差要够,管路坡度不小于 1%,避免物料滞留。无论哪种去向,都要在出料管上留一个卫生级取样阀,每批取样做感官和理化检测(盐分、酸度、可溶性固形物)。釜内残留物料的处理也要写进规程:高盐高酸的物料不要在釜内过夜存放,做完一批及时清洗,既保护设备也避免微生物滋生。出料阀的选择上,含颗粒的复合调味料用卫生级球阀配转子泵,清液类的酱油、食醋用碟阀即可。
容积与批次怎么算?
一句话结论:按单批产量反算有效容积,装料系数取 0.7-0.8,再用每天批次数和每批周期校核一遍。
反应釜的标称容积不等于能装的料。带搅拌和加热的釜,装料系数通常取 0.7-0.8:易起泡的物料(含表面活性剂的调味汁)取 0.6-0.7,低粘度不发泡的酱油、食醋可以取 0.8。比如每天要出 8 t 酱油,每批周期 4 小时(投料 0.5 h、调配升温 1.5 h、保温 1 h、降温出料 1 h),每天按 2 班 16 小时算能做 4 批,单批 2 t,按装料系数 0.8 反算,选 2.5-3 m³ 的釜比较合适。选容积时还要留 10%-20% 余量应对配方调整,但不要盲目放大——釜越大,夹套换热面积与容积的比值越小,升降温反而变慢。如果产量波动大、配方又多,与其上一台大釜,不如配两台中等容积的釜:小批量试产用一台、大批量连续做用另一台,既不影响交货,清洗和换产也更灵活。两台釜的公用工程(蒸汽、冷却水、压缩空气)要按同时使用的最大小时耗量配,不能只按单台叠加。
验收与交付要看什么?
一句话结论:验收看三样——材质证明与粗糙度检测、空载与负载试机、焊缝与清洗效果检查。
到货后先核对材质证明书(316L 要看钼含量和碳含量),用便携式粗糙度仪抽测内壁 Ra 值;再做空载试机,检查搅拌轴摆动、减速机温升与噪声、机封是否渗漏;然后做负载试车,用水代料跑一遍完整的升温、保温、降温与 CIP 清洗流程,记录升温时间、保温波动(±2 ℃ 以内为宜)和清洗后的排水情况。焊缝要做外观检查,重要焊缝按约定比例做无损探伤;钝化后可用蓝点试验快速检查钝化膜是否完整。最后确认随机文件:材质证明、焊接记录、压力试验报告、操作维护手册与易损件清单。易损件清单里要把机封的动环、静环、O 形圈和刮板的规格型号写清楚,投产后第一次更换才不会找不到对应配件;建议随设备备一套机封和密封件,换产停机的损失比备件贵得多。
延伸阅读: - 不锈钢反应釜的材质怎么选?304、316L 与复合板按介质腐蚀性定 - 不锈钢设备酸洗钝化与内壁抛光怎么做?防腐与洁净的关键工艺
本文由昊林盛达设备制造有限公司(hyline.cn)整理,信息所有权归属原作者。主营不锈钢反应釜、搅拌罐、储罐、分散机、浓缩罐及化工整线配套,支持非标定制。
本文相关问答
来自本文的高频问题与解答
一句话结论:三条硬要求——耐氯离子腐蚀、耐有机酸、表面能清洗干净并符合食品接触要求。
相关产品

夹套反应釜
化工生产中典型的主体反应设备,通过搅拌、加热、冷却对多种物料进行分散混合,从而进行反应聚合。夹套通入导热油/蒸汽加热或冷却水降温,精确控制反应温度。

不锈钢拉缸(分散桶)
分散机、搅拌机等设备的配套搅拌容器,广泛用于油漆、涂料、胶粘剂、色浆、油墨、电子等行业。可选 201/304 材质,内外抛光,斜底侧出料设计排料干净。

TC系列调漆釜
适用于涂料行业色漆配色混合,以及其他行业液-液、液-固物料的混合。调色均匀、混合混溶性好、结构合理,有强力搅拌功能。

外盘管反应釜
设备外置半管冷热盘管,换热均匀高效,釜内无积料死角;罐体采用 304/316L 镜面不锈钢,洁净防腐。适用于树脂、新能源浆料、医药等加热合成工序。
称重式半自动灌装机
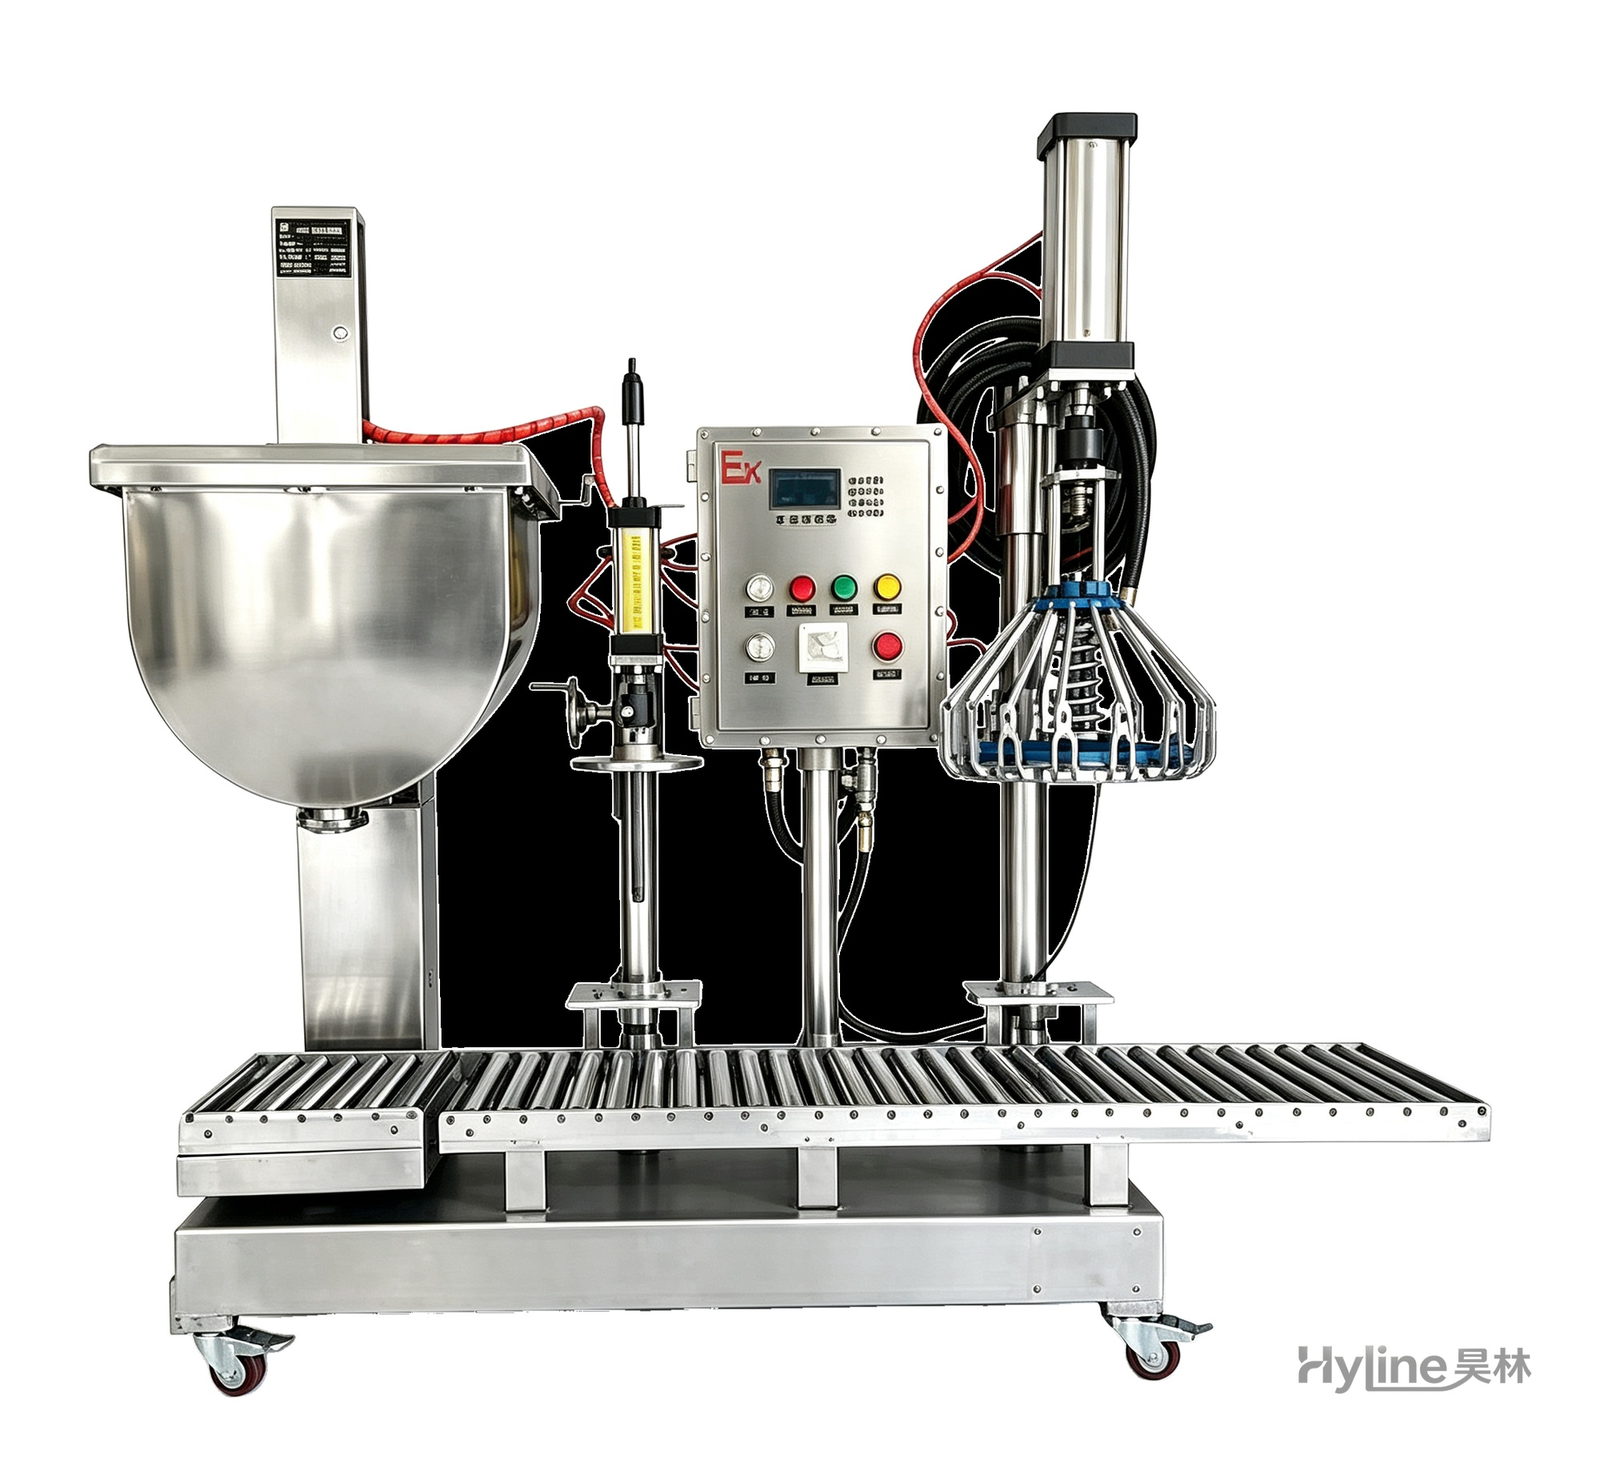
专门针对频繁更换包装规格设计,具有双压盖功能。采用欧洲最新称重技术与西门子可编程序控制器,自动放料速度调整、精度校正,紧急停止/断电/移罐三重保护,配备防爆装置。