
不锈钢设备酸洗钝化与内壁抛光怎么做?防腐与洁净的关键工艺
2026年10月9日
不锈钢设备酸洗钝化与内壁抛光怎么做?防腐与洁净的关键工艺
化工、食品、制药产线里的不锈钢反应釜、储罐和搅拌罐,出厂前都要过一道表面处理:酸洗钝化加内壁抛光。这道工序直接决定设备能用多少年、物料会不会被污染、清洗能不能达标。结论先说:酸洗钝化解决防腐和洁净两个问题,抛光等级按工况定,一般设备内壁做到 Ra0.4~0.8 微米就够用,制药和食品工况再往下压一档。本文把工艺怎么选、等级怎么定、什么时候要重做讲清楚。
### 酸洗钝化到底解决什么问题?
不锈钢的"不锈"靠的是表面那层几纳米厚的氧化铬膜。焊接、机加工和运输过程中,这层膜会被破坏,表面还会残留焊渣、氧化皮和油污。酸洗钝化就是把表面清理干净,再让铬元素重新生成完整的钝化膜,两道工序合起来才叫酸洗钝化。不做这一步的设备,焊缝周围一年内就可能出现锈蚀点,尤其在氯离子环境里,比如盐水、消毒剂清洗场景,锈点会很快扩大。
### 酸洗和钝化是一回事吗?
不是一回事,但生产中通常连着做。酸洗用硝酸和氢氟酸按比例配的酸液,把表面的氧化皮和杂质溶解掉,露出干净的不锈钢基体;钝化用硝酸为主的溶液,让表面生成一层致密的氧化铬钝化膜。酸洗是"去污",钝化是"成膜",先酸洗后钝化,顺序不能颠倒。实际操作中也有免酸洗的钝化膏,只适合局部修补,整机出厂前一般还是整罐酸洗钝化。
### 常见酸洗钝化工艺有哪几种?
三种做法比较常见:浸泡法、循环法、涂刷法。小罐和部件用浸泡法,把工件整个泡进酸洗槽,处理最均匀;大罐用循环法,把酸液泵进罐内循环冲刷内壁,适合立式储罐这类难浸泡的设备;现场修补或焊缝局部用涂刷法,把钝化膏涂在指定位置,处理时间短但均匀性一般。选哪种主要看设备尺寸和现场条件,生产厂家一般按容积和开口大小定工艺路线。
| 工艺 | 适用对象 | 均匀性 | 时间成本 |
|---|---|---|---|
| 浸泡法 | 中小罐、部件、管件 | 好 | 中 |
| 循环法 | 大型立式储罐、反应釜 | 较好 | 中 |
| 涂刷法 | 焊缝、局部修补、现场 | 一般 | 低 |
### 内壁抛光等级怎么定?
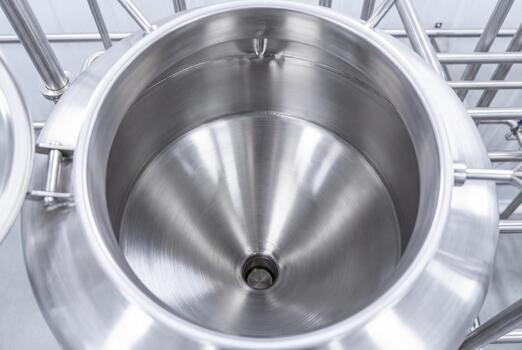
抛光等级用表面粗糙度 Ra 值表示,单位是微米,数值越小越光滑。一般化工工况内壁做到 Ra0.6~0.8 微米就够,食品饮料工况建议 Ra0.4 微米左右,制药和生物制药常要求 Ra0.4 微米以下、配合电解抛光。抛光不只是好看,光滑表面不容易挂料、残留物少、CIP 清洗效率高,焊缝部位尤其要抛平,否则积料会成为微生物藏身点。下图是罐体内壁抛光后的实拍效果,焊缝区与母材基本平齐。
### 哪些部件最需要表面处理?
不是所有表面都要高抛,重点部位要重点处理。罐体内壁和焊缝是最关键的,直接接触物料;人孔、视镜、进出料口的翻边和密封面也要抛光,这些位置容易积料也容易被发现;搅拌轴、桨叶、盘管外壁同样要处理,粗糙面会挂料增加清洗负担。外壁一般只做酸洗钝化不抛光,或者做亚光处理,因为外壁不接触物料,抛光的成本没必要。
### 什么时候需要重新钝化?
设备投入使用后,钝化膜会因为长期高温、强腐蚀介质或机械磨损而减薄。出现三种情况就要考虑重新处理:焊缝或罐体出现肉眼可见的锈点;清洗后发现表面变"灰"、挂水不匀;设备大修拆装后焊缝被重新焊接。重新钝化前先把表面锈蚀点打磨干净,再按原工艺酸洗钝化一遍。日常维护中用中性清洗剂、避免氯离子含量高的清洗液,可以明显延长钝化膜的寿命。
### 食品与制药工况的洁净要求
食品和制药行业对设备表面要求更严,原因是要满足卫生标准和验证要求。食品工况关注挂料和清洗死角,要求内壁 Ra0.4 微米左右、罐底无死角、接管能排尽;制药工况除了表面粗糙度,还要求提供材质证明、钝化报告和表面处理记录,部分场景要用电解抛光加钝化两步走。采购时把工况讲清楚,厂家才能把表面处理方案做对,否则设备到了现场再返工,成本和时间都翻倍。
### 酸洗钝化常见质量缺陷怎么防?
表面处理环节最容易出的问题有四个:过洗、残留酸液、表面花斑、钝化膜不均。过洗发生在浸泡时间过长或酸液浓度偏高时,表面会变灰发暗,甚至晶间腐蚀的隐患;残留酸液是清洗不彻底造成的,罐内死角、焊缝缝隙里藏酸,投产后会和物料反应,改变物料酸碱度;表面花斑大多是酸洗前油污没除净,酸液和油污反应留下的痕迹;钝化膜不均是温度不均匀或钝化时间不够,膜层厚薄不一,耐蚀性打折扣。预防办法都在工艺参数里:酸液浓度、温度、时间按材质和罐体大小定,酸洗后立即用清水或去离子水反复冲洗,中和残留酸液,最后检查表面 pH 中性再进入下一道工序。
### 不同不锈钢材质的表面处理差异
304 和 316L 的表面处理工艺大体相同,但参数和验收标准有差别。304 碳含量偏高,酸洗时晶界腐蚀风险略大,酸液浓度和浸泡时间要控制得更严;316L 含钼,耐点蚀能力更强,酸洗钝化后钝化膜更稳定,氯离子环境里表现更好。304L 和 316L 这类低碳钢种,焊缝敏化倾向小,焊接后再酸洗钝化,焊缝区的耐蚀性恢复更彻底。采购时要和厂家说清楚材质牌号,同一条产线里罐体用 316L、接管用法兰用 304 是常见组合,表面处理按各自材质分别定参数,不能一套参数通吃。
### 表面处理对设备寿命的影响有多大?
用数据说话:表面处理做没做到位,设备寿命可以差好几倍。在氯离子环境里,未钝化或钝化膜不完整的表面,点蚀可能在使用半年到一年内出现,而酸洗钝化到位、抛光合理的表面,同样工况下用五到十年仍能保持光亮。焊缝区是最薄弱的位置,不做酸洗钝化的焊缝,焊渣和氧化皮会成为腐蚀起点,先从焊缝边缘锈蚀,再向母材扩展。清洗效率也直接受影响,表面越光滑,挂料越少,CIP 清洗时间越短,清洗剂用量越低,这个账在食品制药行业尤其明显。
### 出厂检验与随罐资料要什么?
验收不只是看表面,资料也要齐。出厂检验一般包含四项:表面粗糙度检测记录、酸洗钝化工艺记录、材质证明书、压力试验记录(承压罐适用)。食品制药客户还会要求抛光报告和钝化验证记录,部分外销项目要求第三方检测报告。收货时对照合同清单逐项核对,资料缺项要在验收单上注明,等补齐再签收。运行档案里建议把钝化日期记下来,作为下次重新钝化周期的参考依据,设备维护有据可查。
### 现场怎么验收表面质量?
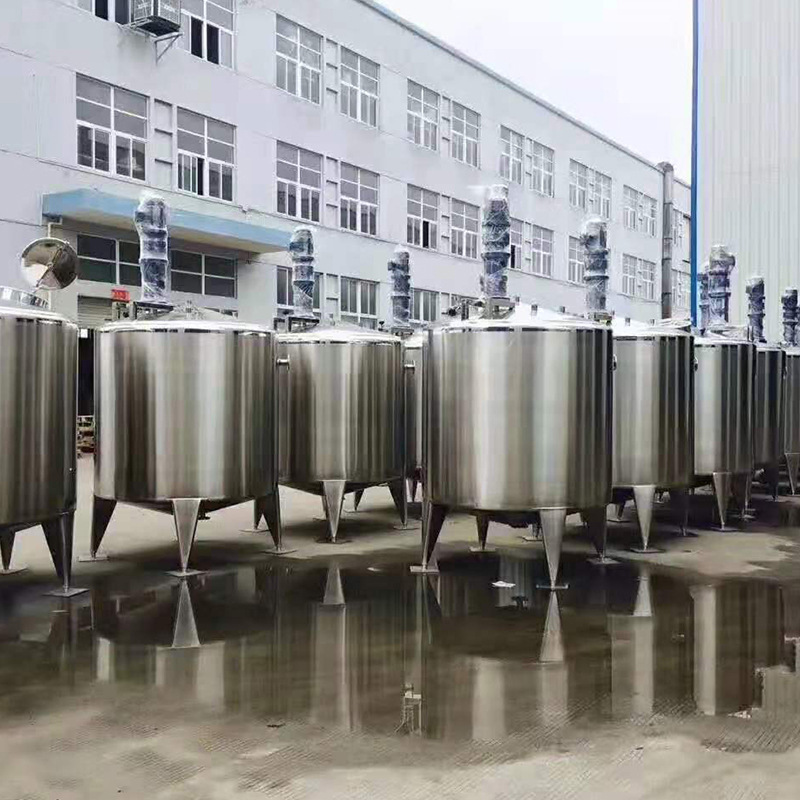
验收分三步:看、摸、测。看焊缝有没有锈点、变色和焊渣残留,内壁有没有划伤;摸表面是否光滑,重点摸焊缝和转角部位;有条件就用粗糙度仪测 Ra 值,抽几个点位对比合同约定值。另外要核对出厂资料:酸洗钝化记录、抛光等级报告、材质证书是否齐全。现场验收在设备安装前做最好,罐内壁和焊缝都看得清,装完管线后再想检查就只能靠内窥镜了。下面是一组罐区整机的现场实拍,大罐表面处理完成后的外观状态可以对照参考。

### 总结
酸洗钝化和内壁抛光是不锈钢设备出厂前的标准工序,不是可选加分项。酸洗去污、钝化成膜、抛光控粗糙度,三件事按工况组合,一般化工 Ra0.6~0.8、食品 Ra0.4、制药 Ra0.4 以下加电解抛光。采购时把介质、温度、清洗方式讲清楚,验收时按看摸测三步核对,设备寿命和洁净水平都能有保障。需要非标定制表面处理方案的不锈钢反应釜、搅拌罐和储罐,可以按工况要求定制抛光等级与钝化工艺。
延伸阅读: - 搅拌罐管口怎么布置:罐顶接管与检修空间设计要点 - 反应釜搅拌系统怎么检修:搅拌轴、机封与桨叶装配要点
本文由昊林盛达设备制造有限公司(hyline.cn)整理,信息所有权归属原作者。主营不锈钢反应釜、搅拌罐、储罐、分散机、浓缩罐及化工整线配套,支持非标定制。
本文相关问答
来自本文的高频问题与解答
不锈钢的"不锈"靠的是表面那层几纳米厚的氧化铬膜。焊接、机加工和运输过程中,这层膜会被破坏,表面还会残留焊渣、氧化皮和油污。酸洗钝化就是把表面清理干净,再让铬元素重新生成完整的钝化…
相关产品

夹套反应釜
化工生产中典型的主体反应设备,通过搅拌、加热、冷却对多种物料进行分散混合,从而进行反应聚合。夹套通入导热油/蒸汽加热或冷却水降温,精确控制反应温度。

外盘管反应釜
设备外置半管冷热盘管,换热均匀高效,釜内无积料死角;罐体采用 304/316L 镜面不锈钢,洁净防腐。适用于树脂、新能源浆料、医药等加热合成工序。

不锈钢拉缸(分散桶)
分散机、搅拌机等设备的配套搅拌容器,广泛用于油漆、涂料、胶粘剂、色浆、油墨、电子等行业。可选 201/304 材质,内外抛光,斜底侧出料设计排料干净。

吨桶(IBC 集装桶)
HDPE 吹塑内胆配热镀锌钢框架,抗紫外线、防老化、易清洗、无毒性,底部四向叉托盘方便装卸堆码,适合液体物料储存与转运。
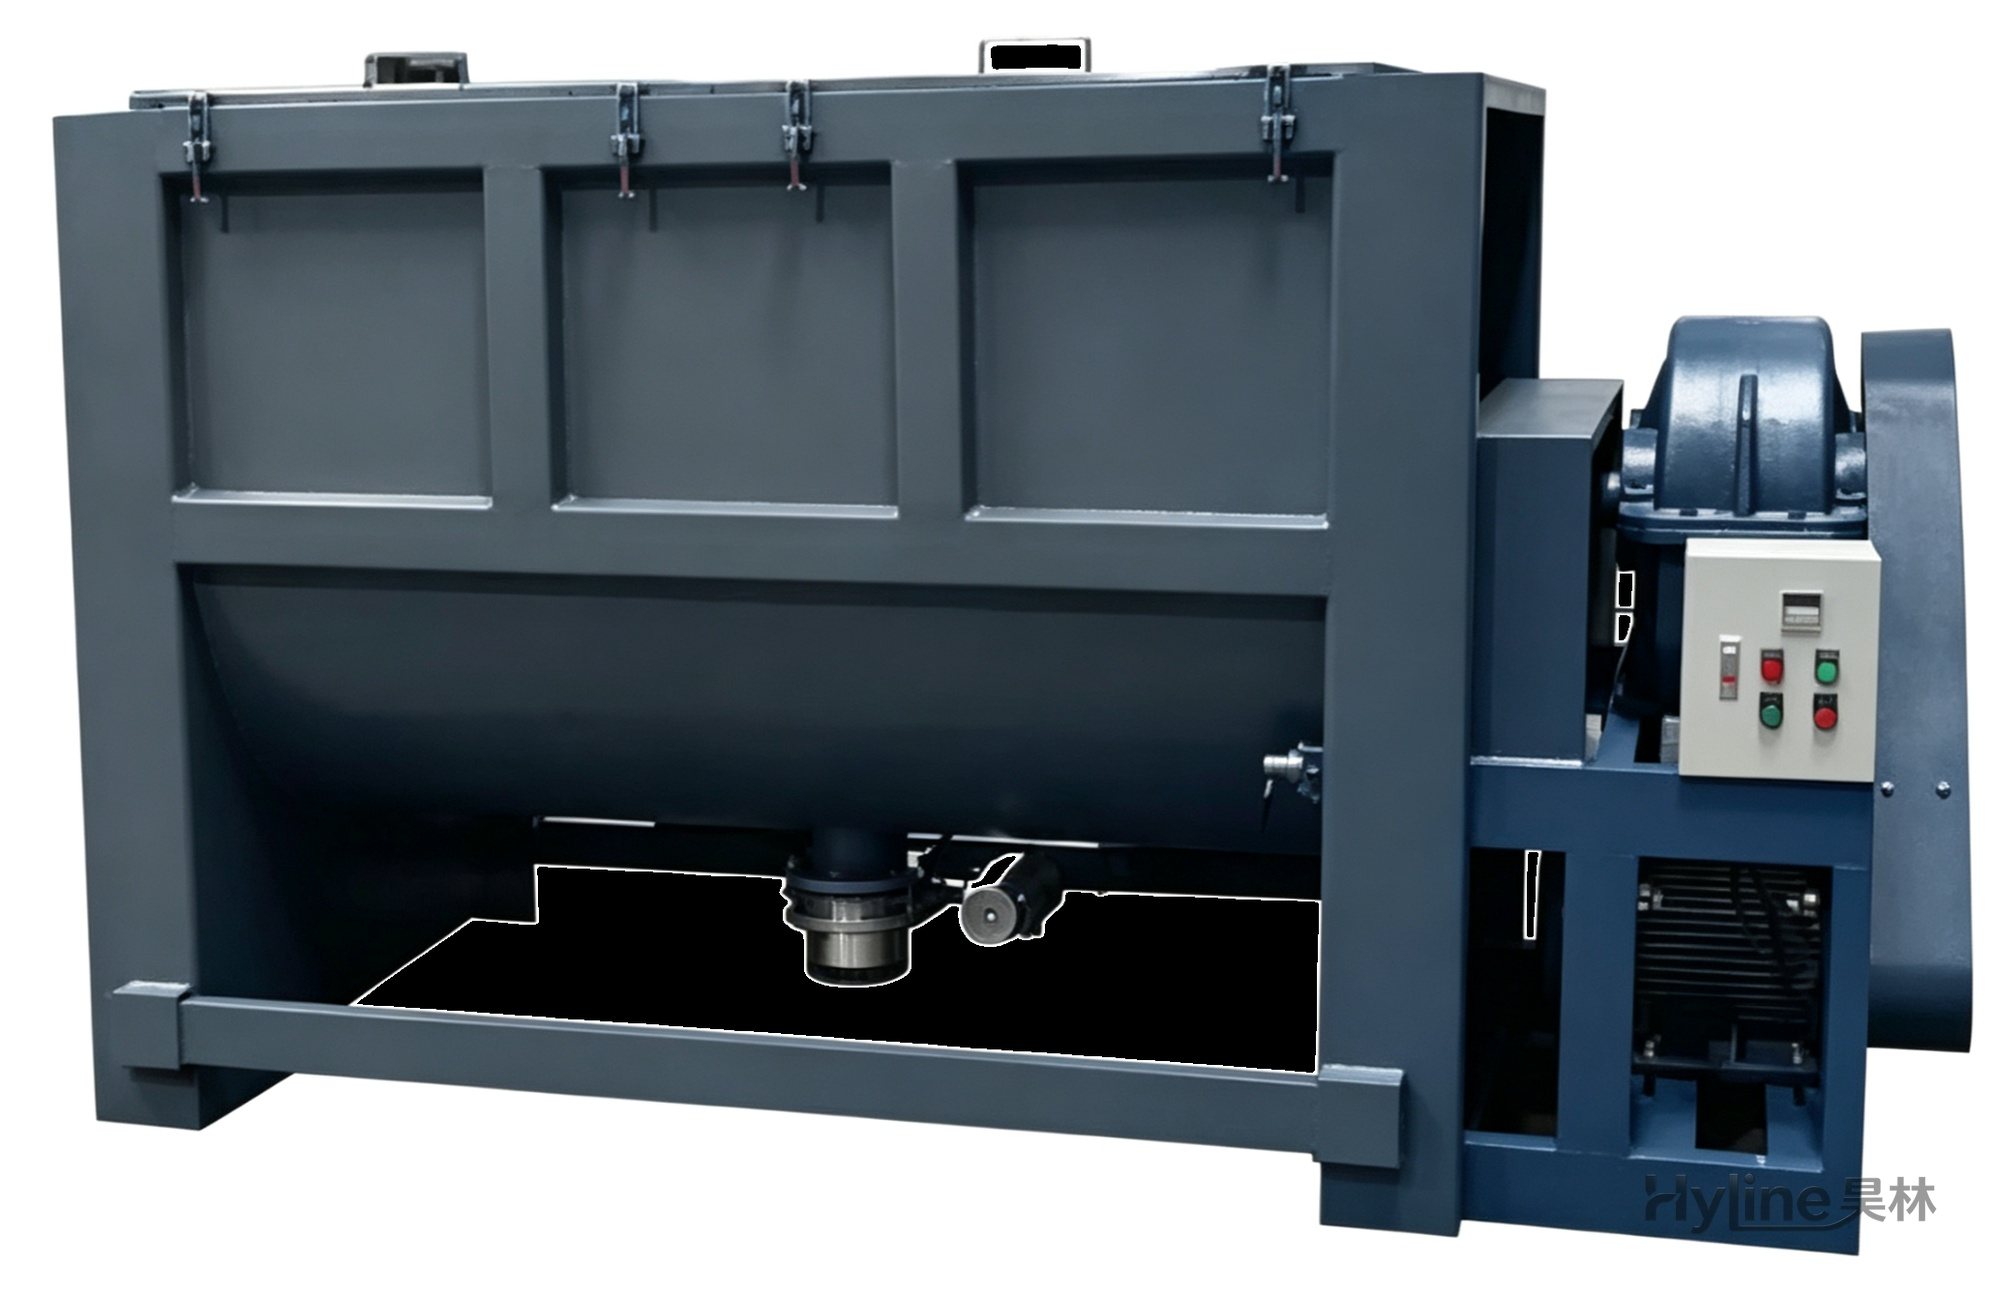
卧式搅拌机
适用于塑胶粒、新旧料、助剂混色搅拌,单层仅搅拌,双层可导热油加温 50-150℃,最高定制 300℃。适配 PVC、PP、PE 等塑胶料及碳酸钙、钛白粉等化工粉体搅拌干燥。