
Как выполнить пассивацию и внутреннюю полировку оборудования из нержавеющей стали? Ключевые процессы защиты от коррозии и чистоты
2026年10月9日
Как выполнить пассивацию и внутреннюю полировку оборудования из нержавеющей стали? Ключевые процессы защиты от коррозии и обеспечения чистоты
Реакторы из нержавеющей стали, резервуары для хранения и смесительные резервуары в химических, пищевых и фармацевтических линиях перед отгрузкой проходят одну поверхностную обработку: травление с пассивацией плюс внутреннюю полировку. Этот процесс напрямую определяет, сколько лет прослужит оборудование, не загрязнятся ли материалы и достижима ли очистка по нормам. Вывод сразу: травление с пассивацией решают две задачи — защиту от коррозии и чистоту, а класс полировки задаётся условиями эксплуатации; для обычного оборудования достаточно внутренней шероховатости Ra 0,4–0,8 мкм, для фармацевтических и пищевых условий — на один класс ниже. В этой статье подробно: как выбрать процесс, как задать класс и когда требуется повторная обработка.
### Какую задачу на самом деле решает травление с пассивацией?
«Нержавеющие» свойства стали обеспечивает оксидная плёнка хрома толщиной всего несколько нанометров на поверхности. При сварке, механической обработке и транспортировке эта плёнка повреждается, на поверхности остаются шлак, окалина и масла. Травление с пассивацией означает сначала очистку поверхности, затем восстановление полной пассивной плёнки хрома — эти два этапа вместе и называются травлением с пассивацией. Оборудование без этого этапа может показать точки ржавчины вокруг швов в течение года, особенно в средах с хлорид-ионами, например при очистке соляным раствором и дезинфицирующими средствами, где коррозия быстро распространяется.
### Травление и пассивация — одно и то же?
Это не одно и то же, но в производстве обычно выполняется последовательно. Травление использует раствор азотной и плавиковой кислот в пропорции для растворения окалины и примесей с поверхности, обнажая чистую основу стали; пассивация использует раствор на основе азотной кислоты для создания плотной оксидной плёнки хрома. Травление — это «очистка от загрязнений», пассивация — «формирование плёнки»; сначала травление, затем пассивация, порядок нельзя менять. На практике существуют и пасты пассивации без травления, подходящие только для локального ремонта; при отгрузке целого оборудования обычно всё же применяется полное травление и пассивация резервуара.
### Какие распространённые процессы травления и пассивации существуют?
Распространены три способа: погружение, циркуляция и нанесение кистью. Для малых резервуаров и деталей — погружение: изделие полностью замачивается в ванне, обработка максимально равномерная; для крупных резервуаров — циркуляция: кислотный раствор закачивается внутрь и омывает внутреннюю стенку, подходит для оборудования, которое трудно погрузить, например вертикальных резервуаров; для ремонта на площадке или локальной обработки швов — нанесение кистью: паста наносится на нужный участок, короткое время обработки, но равномерность средняя. Выбор зависит в основном от размера оборудования и условий площадки; производители обычно задают маршрут процесса по объёму и размеру проёмов.
| Процесс | Применение | Равномерность | Время |
|---|---|---|---|
| Погружение | Средние и малые резервуары, детали, фитинги | Хорошая | Среднее |
| Циркуляция | Крупные вертикальные резервуары, реакторы | Достаточно хорошая | Среднее |
| Кистью | Швы, локальный ремонт, площадка | Средняя | Низкое |
### Как задаётся класс внутренней полировки?
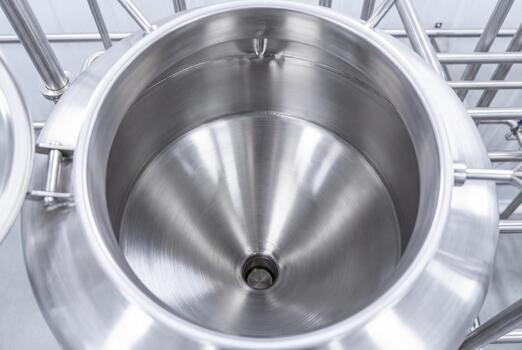
Класс полировки выражается значением шероховатости поверхности Ra в микрометрах — чем меньше, тем глаже. Для обычных химических условий достаточно внутренней Ra 0,6–0,8 мкм; для пищевых и напиточных рекомендуется около Ra 0,4 мкм; фармацевтика и биофармацевтика часто требуют ниже Ra 0,4 мкм вместе с электрополировкой. Полировка не только для вида: гладкая поверхность меньше удерживает материал, меньше остатков и выше эффективность CIP-очистки, а зоны сварки особенно важно выровнять, иначе скопившийся материал становится укрытием для микроорганизмов. Фото ниже — реальный снимок внутренней стенки резервуара после полировки, зона сварки практически вровень с основным металлом.
### Какие детали больше всего нуждаются в обработке поверхности?
Не каждая поверхность требует высокой полировки; ключевые позиции — приоритетная обработка. Внутренняя стенка и швы — самые ответственные, так как напрямую контактируют с материалом; люки, смотровые стёкла, фланцы впуска/выпуска и уплотнительные поверхности также нуждаются в полировке — эти места легко накапливают материал и легко проверяются; валы мешалок, лопасти и наружные стенки змеевиков также требуют обработки — шероховатые поверхности удерживают материал и увеличивают нагрузку на очистку. Наружная стенка обычно только травится и пассивируется без полировки или с матовой отделкой, так как не контактирует с материалом и затраты на полировку не нужны.
### Когда нужна повторная пассивация?
После ввода в эксплуатацию пассивная плёнка истончается из-за длительной высокой температуры, сильно агрессивных сред или механического износа. Повторную обработку следует рассмотреть в трёх случаях: видны точки ржавчины на швах или корпусе; поверхность после очистки «серой» и вода на ней распределяется неравномерно; или после капитального ремонта швы были переварены. Перед повторной пассивацией сначала зачистите точки коррозии, затем выполните травление и пассивацию по исходному процессу. В ежедневном обслуживании нейтральные моющие средства и отказ от моющих жидкостей с высоким содержанием хлоридов заметно продлевают жизнь пассивной плёнки.
### Требования чистоты для пищевых и фармацевтических условий
Пищевая и фармацевтическая отрасли требуют более строгих поверхностей, поскольку должны удовлетворять гигиеническим стандартам и требованиям валидации. Пищевые условия фокусируются на удержании материала и мёртвых зонах очистки: внутренняя поверхность около Ra 0,4 мкм, дно резервуара без мёртвых зон, слив через патрубки; фармацевтические условия, помимо шероховатости, требуют сертификаты материалов, отчёты о пассивации и записи об обработке поверхности, а в некоторых сценариях используется электрополировка плюс пассивация в два этапа. При закупке чёткое описание условий позволяет производителю правильно подобрать план обработки поверхности; иначе переделка на площадке удваивает и стоимость, и время.
### Как предотвратить распространённые дефекты травления и пассивации?
Этап обработки поверхности наиболее подвержен четырём проблемам: перетравление, остаточная кислота, пятна на поверхности и неравномерная пассивная плёнка. Перетравление возникает при слишком длительном погружении или высокой концентрации кислоты — поверхность сереет и тускнеет, появляется риск межкристаллитной коррозии; остаточная кислота — из-за неполной промывки: кислота в мёртвых зонах и зазорах швов после пуска реагирует с материалом и меняет его pH; пятна — в основном не удалённые перед травлением масла, следы реакции кислоты с маслом; неравномерная плёнка — из-за неравномерной температуры или недостаточного времени пассивации, толщина плёнки различается, стойкость снижается. Предотвращение — в параметрах процесса: концентрация, температура и время задаются по марке стали и размеру резервуара; после травления немедленно многократно промывайте чистой или деионизированной водой для нейтрализации остатков кислоты; наконец проверьте нейтральный pH поверхности перед переходом к следующему этапу.
### Различия обработки поверхности между марками нержавеющей стали
304 и 316L имеют в целом одинаковый процесс обработки, но параметры и стандарты приёмки различаются. В 304 выше содержание углерода и несколько выше риск межкристаллитной коррозии при травлении, поэтому концентрацию и время погружения нужно контролировать строже; 316L содержит молибден, обеспечивая более высокую стойкость к питтингу и более стабильную плёнку после пассивации, лучше ведёт себя в хлоридных средах. Низкоуглеродистые марки 304L и 316L имеют низкую склонность к сенсибилизации швов; травление и пассивация после сварки полнее восстанавливают стойкость зоны сварки. При закупке чётко указывайте марку стали — корпуса из 316L с патрубками и фланцами из 304 — распространённое сочетание в одной линии; параметры обработки задаются для каждой марки отдельно, один набор параметров на всё не годится.
### Насколько обработка поверхности влияет на срок службы оборудования?
Пусть говорят данные: правильно ли выполнена обработка поверхности — разница в сроке службы может быть в несколько раз. В хлоридных средах на непрошедших пассивацию или с неполной плёнкой поверхностях питтинг может появиться в течение полугода-года, тогда как поверхности с правильными травлением и пассивацией и разумной полировкой остаются светлыми пять-десять лет в тех же условиях. Зоны сварки — самое слабое место: швы без травления и пассивации позволяют шлаку и окалине стать точками начала коррозии, сначала ржавеют кромки швов, затем коррозия распространяется на основной металл. Эффективность очистки тоже зависит напрямую: чем глаже поверхность, тем меньше удерживается материала, тем короче время CIP и ниже расход моющих средств — особенно заметно в пищевой и фармацевтической отраслях.
### Какие заводские проверки и документы резервуара требуются?
Приёмка — не только внешний вид; документация также должна быть полной. Заводская проверка обычно включает четыре пункта: записи измерения шероховатости поверхности, записи процесса травления и пассивации, сертификаты материалов и записи гидроиспытаний (для сосудов под давлением). Пищевые и фармацевтические клиенты также требуют отчёты о полировке и записи валидации пассивации, а некоторые экспортные проекты — отчёты сторонних испытаний. При получении сверяйте позиции по контракту; отсутствие документов отмечайте в акте приёмки и подписывайте после дополнения. Дату пассивации фиксируйте в эксплуатационном файле как ориентир для следующего цикла повторной пассивации, чтобы обслуживание было документированным.
### Как принимать качество поверхности на площадке?
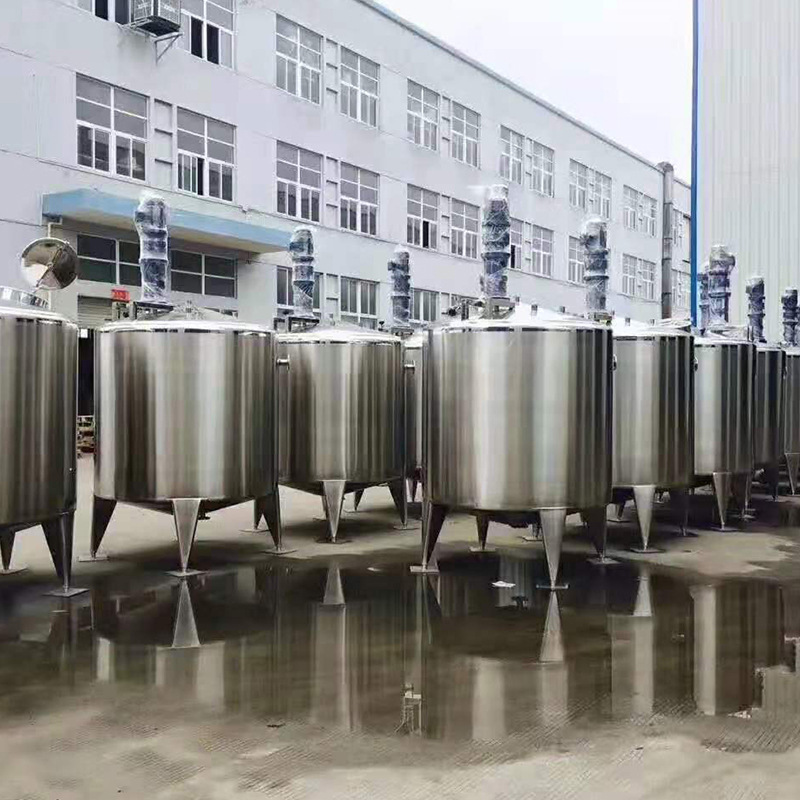
Приёмка — в три шага: смотреть, трогать, измерять. Смотрите на точки ржавчины, изменение цвета и остатки шлака на швах, царапины на внутренней стенке; трогайте гладкость поверхности, особенно швы и углы; при возможности измеряйте Ra щупом в нескольких точках и сверяйте с договорным значением. Также проверяйте заводскую документацию: записи травления и пассивации, отчёты о классе полировки и сертификаты материалов должны быть в наличии. Приёмку на площадке лучше делать до монтажа, когда внутренняя стенка и швы полностью видны; после установки трубопроводов проверка возможна только эндоскопом. Ниже — реальный снимок целого резервуарного парка на площадке: внешний вид больших резервуаров после обработки для сравнения.

### Резюме
Травление с пассивацией и внутренняя полировка — стандартные предотгрузочные процессы для оборудования из нержавеющей стали, а не необязательная опция. Травление очищает, пассивация формирует плёнку, полировка контролирует шероховатость — комбинируйте три по условиям: обычно Ra 0,6–0,8 для химии, Ra 0,4 для пищевых, ниже Ra 0,4 с электрополировкой для фармацевтики. При закупке чётко описывайте среду, температуру и способ очистки; при приёмке проверяйте по трёхшаговому методу «смотреть-трогать-измерять»; тогда гарантированы и срок службы, и уровень чистоты. Для реакторов, смесительных резервуаров и резервуаров для хранения из нержавеющей стали, требующих нестандартных планов обработки поверхности, класс полировки и процесс пассивации могут быть настроены под условия эксплуатации.
Дополнительное чтение: - Как расположить патрубки смесительного резервуара: патрубки на крышке и проектирование пространства обслуживания - Как проводить ремонт системы перемешивания реактора: вал мешалки, механическое уплотнение и сборка лопастей
Статья подготовлена компанией Shenzhen Hyline Equipment Manufacturing Co., Ltd. (hyline.cn); все права на информацию принадлежат первоначальным авторам. Основная продукция: реакторы из нержавеющей стали, смесительные резервуары, резервуары для хранения, диспергаторы, концентраторы и комплектные химические линии; поддерживается нестандартное производство.
Вопросы по статье
Частые вопросы и ответы из этой статьи
Это не одно и то же, но в производстве обычно выполняется последовательно. Травление испол…
Сопутствующая продукция

Реактор с рубашкой
Типичный основной реакционный сосуд в химическом производстве. Перемешивание, нагрев и охлаждение диспергируют и смешивают материалы для проведения реакции и полимеризации. В рубашке циркулирует термомасло/пар для нагрева или охлаждающая вода для точного контроля температуры.

Реактор с наружным полутрубчатым змеевиком
Наружные полутрубчатые змеевики нагрева и охлаждения обеспечивают равномерный и эффективный теплообмен без застойных зон внутри. Зеркально отполированный резервуар из нержавеющей стали 304/316L чист и коррозионностойкий. Для синтеза смол, суспензий для новой энергетики и фармацевтических продуктов.

Нержавеющий смесительный бак (барабан для диспергирования)
Вспомогательный сосуд для диспергаторов и смесителей в производстве красок, покрытий, клеёв, цветных паст, печатных красок и в электронной промышленности. Доступен из стали 201/304 с внутренней и наружной полировкой; наклонное дно и боковая выгрузка обеспечивают полный слив.

Контейнер IBC (промежуточный контейнер для массовых грузов)
Выдувной вкладыш из ПНД (HDPE) с горячеоцинкованной стальной рамой — устойчив к ультрафиолету и старению, легко очищается, нетоксичен. Четырёхходовая вилочная паллетная база обеспечивает удобную погрузку и штабелирование; идеален для хранения и транспортировки жидкостей.
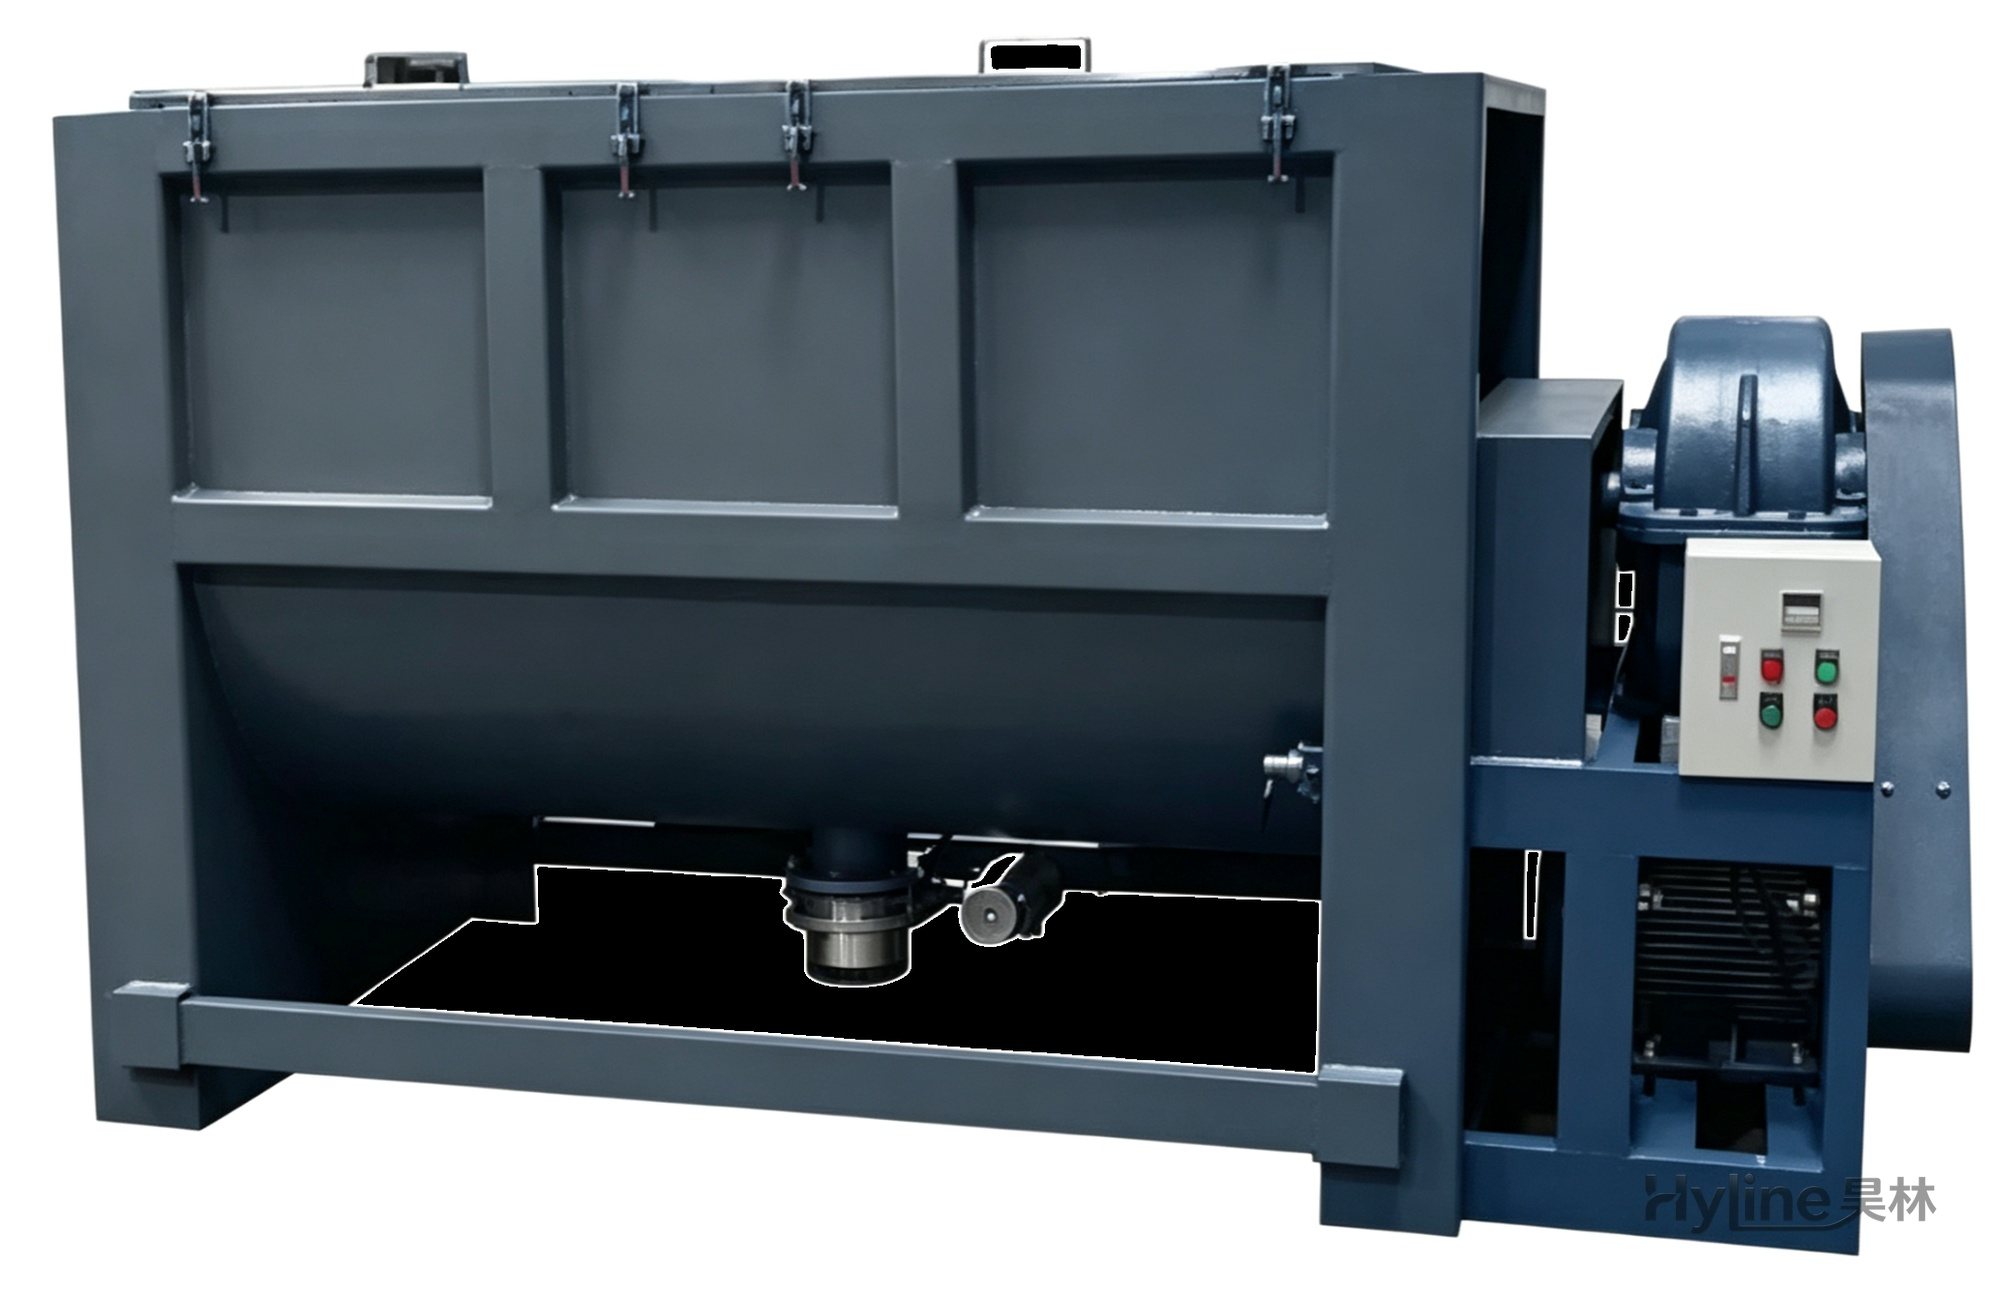
Горизонтальный смеситель
Предназначен для колеровочного смешивания пластиковых гранул, новых/старых материалов и добавок. Однослойная модель — только для смешивания; двухслойная — с нагревом термомаслом до 50–150 ℃ (по заказу до 300 ℃). Подходит для гранул ПВХ/ПП/ПЭ и химических порошков, таких как карбонат кальция и диоксид титана.