
Как повысить тонкость эмульгирования в эмульсионном аппарате? Согласование гомогенизатора, оборотов и температуры
2026年10月27日
Почему тонкость всегда чуть-чуть не дотягивает?
Краткий вывод: тонкость определяется совместно режущей способностью гомогенизатора, частотой вращения и температурой материала. Изменение только одного параметра обычно недостаточно.
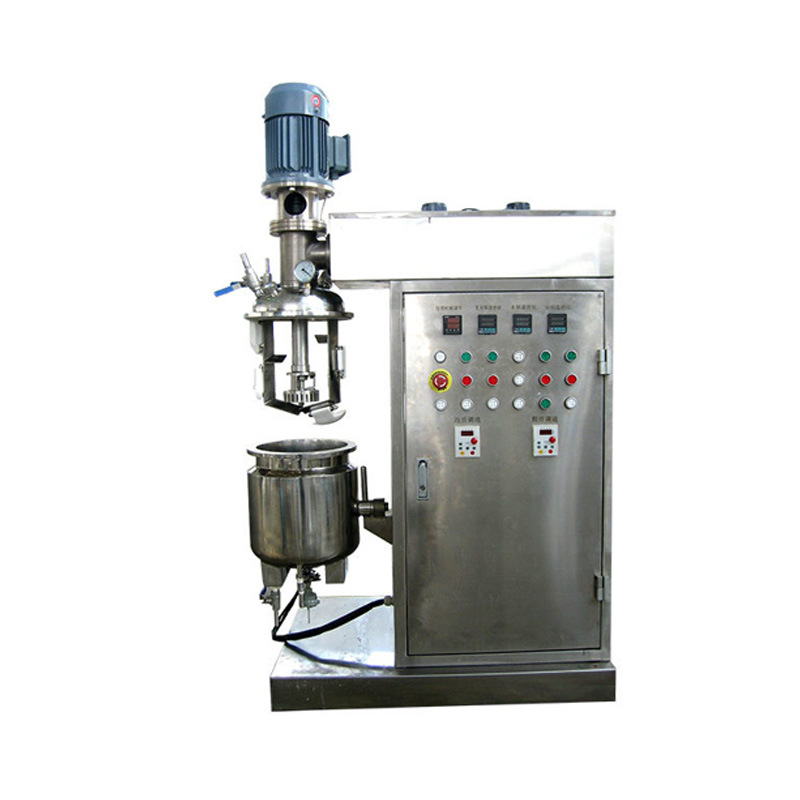
Для эмульсионных продуктов — косметических кремов и мазей — главный принимаемый показатель это тонкость: показания прибора для измерения тонкости должны устойчиво быть в пределах 10 мкм, а для кремов премиум-класса обычно требуется 5 мкм и менее. Если тонкость не достигается, продукт хуже на ощупь, склонен к расслаиванию, затраты на переделку высоки. Чтобы понять, откуда берётся тонкость, начнём с механизма эмульсионного аппарата: основная мешалка предварительно смешивает масляную и водную фазы, материал засасывается в гомогенизатор, в зазоре между ротором и статором при высокой скорости многократно сдвигается и ударяется, и капли масла разбиваются до нужного размера. Тонкость зависит от трёх факторов: режущей способности гомогенизатора, фактической окружной скорости и вязкости материала (в основном определяемой температурой). При согласовании этих трёх параметров тонкость стабильна.
Обычные отраслевые диапазоны: для косметических кремов окружная скорость гомогенизатора обычно 15–25 м/с, тонкость может достигать 1–5 мкм; для обычных эмульсий достаточно 10–30 мкм; для фармацевтических мазей требования строже, часто требуется подтверждение D90 анализатором размера частиц. При слишком низкой скорости тонкость не достигается, при слишком высокой — чрезмерное сдвиговое воздействие, разрушение эмульсии или перегрев, что только вредит.
Как выбрать гомогенизатор под требование по тонкости?
Краткий вывод: чем меньше зазор между ротором и статором, тем сильнее сдвиг, но при слишком малом зазоре высоковязкий материал забивается. Выбирайте тип гомогенизатора по вязкости и целевой тонкости.
Распространённые типы гомогенизаторов: стандартный ротор-статор подходит для средне- и низковязких систем до 2000–8000 сП; мелкозубчатый гомогенизатор имеет меньший зазор и больше зубьев, подходит для кремов с высокими требованиями к тонкости; одноступенчатая и многоступенчатая схемы влияют на производительность. Выбрать помогает таблица:
| Целевая тонкость | Вязкость системы | Рекомендация по гомогенизатору |
|---|---|---|
| Менее 5 мкм | 3000–5000 сП | Мелкозубчатый, немного увеличить время гомогенизации |
| Около 10 мкм | более 5000 сП | Стандартные зубья, с якорной скребковой подачей |
| Обычная эмульсия 10–30 мкм | средне-низкая вязкость | Стандартный ротор-статор |
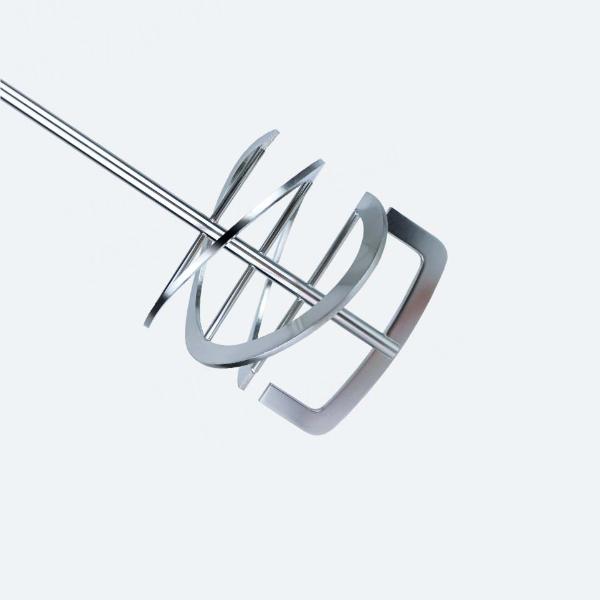
Зазор ротор-статор обычно 0,2–0,5 мм. Чем меньше зазор, тем интенсивнее сдвиг, но материал с абразивными частицами или кристаллами склонен забиваться — учитывайте свойства материала. В высоковязких скребковых системах гомогенизатору нужна якорная скребковая мешалка, которая непрерывно подаёт материал к головке, иначе сдвиг локальный, а партия неоднородна. При выборе головки передайте производителю три параметра — целевую тонкость, вязкость и объём партии, а не одну цифру тонкости; так легче подобрать точно.
Как задать обороты и окружную скорость?
Краткий вывод: сначала определите окружную скорость по требованию к тонкости, затем рассчитайте частоту вращения по диаметру гомогенизатора. Частотный привод оставляет запас для корректировки режима.
Больше оборотов — не всегда лучше. Окружная скорость головки равна числу пи, умноженному на диаметр и частоту вращения, делённому на 60; при фиксированном диаметре частоту определяет скорость. На практике: для первой партии выберите скорость по целевой тонкости, затем рассчитайте обороты по номинальному диаметру; при последующей доводке в первую очередь меняйте обороты и следите за кривой тонкости. Найдите точку перегиба, где «дальнейшее повышение оборотов больше не улучшает тонкость», — значит, данный режим достиг предела, а дальше будет только нагрев и разрушение эмульсии. Чтобы оставить запас, двигатель аппарата обычно комплектуется частотным преобразователем, а диапазон оборотов задаётся в пределах 70–110% расчётной окружной скорости. Для крупных партий кремов сверяйте также производительность головки с временем партии: время гомогенизации обычно 10–30 минут; при недостатке времени тонкость нестабильна, при избытке падает производительность. Чем больше диаметр головки, тем легче достичь скорости, но растёт и мощность двигателя — при выборе сверяйте установленную мощность и энергопотребление.
Как согласуются температура и порядок загрузки?
Краткий вывод: температуры масляной и водной фаз задаются по рецептуре, а на стадии эмульгирования систему держат с низкой вязкостью — так легче разбивать капли на мелкие.
Температура влияет на вязкость, вязкость — на сдвиг. В косметике масляную фазу обычно нагревают до 60–80 градусов Цельсия, водную фазу — на 5–10 градусов выше; на стадии эмульгирования температуру поддерживают, вязкость низкая, и эффективность сдвига головки максимальна. Порядок загрузки тоже важен: сначала масляная фаза, затем медленно водная при перемешивании, чтобы избежать локальной переконцентрации; после эмульгирования при охлаждении перемешивают на низких оборотах, чтобы высокоскоростной сдвиг не разрушил уже сформированные капли. Слишком высокая температура разрушает эмульгаторы и активные вещества, поэтому обычно не превышают допустимую температуру рецептуры; точный диапазон задаёт рецептура, а задача оборудования — просто согласовать терморегулирование с последовательностью гомогенизации.
Для высоковязких кремовых систем помимо якорной скребковой мешалки в части рецептур используют планетарную мешалку в качестве основной вместе с гомогенизатором. Планетарное вращение и собственное вращение непрерывно переворачивают материал, скребок и гомогенизатор работают совместно, и тонкость получается более равномерной.
Как диагностировать частые проблемы с тонкостью?
Краткий вывод: при ухудшении тонкости сначала проверяйте зазор головки и обороты, затем температуру и порядок загрузки, и только в последнюю очередь рецептуру. Порядок от оборудования к технологии — самый быстрый.
На месте действуйте в такой последовательности. Шаг первый — головка: увеличился ли зазор ротор-статор из-за износа, загрязнена ли поверхность зубьев или забита? Износ головки — главная причина ухудшения тонкости; ресурс головки обычно оценивают в 2000–5000 часов работы, а при частом эмульгировании абразивных материалов интервал проверки сокращают. Шаг второй — обороты: совпадает ли показание преобразователя с заданным, не проскальзывает ли ремень, не упала ли фактическая окружная скорость ниже нижнего предела. Шаг третий — температура: достигла ли фактическая температура эмульгирования заданной? Низкая температура означает высокую вязкость и слабый сдвиг. Шаг четвёртый — порядок загрузки: соответствуют ли порядок и скорость ввода масляной и водной фаз технологии? Локальная переконцентрация создаёт крупные капли, которые потом трудно разбить. Если оборудование и технология исключены, а улучшения нет, только тогда возвращайтесь к рецептуре и проверяйте дозировку и соотношение эмульгаторов.
Основание для такого порядка: параметры оборудования можно изменить в тот же день, а изменение рецептуры имеет широкий охват и долгий цикл. Сначала низкозатратными средствами исключите оборудование и технологию, чтобы не менять рецептуру вслепую.
Как сбалансировать время гомогенизации и производительность партии?
Краткий вывод: время гомогенизации не обязательно должно быть максимальным. Найдите самое короткое время, при котором тонкость проходит норму, — это и есть баланс производительности и тонкости.
В партийном производстве кремов время гомогенизации напрямую определяет часы партии: та же партия может не пройти по тонкости за 10 минут, но пройти за 30 — при этом производительность падает вдвое. Проведите эксперимент с градиентом времени: при одной рецептуре и одних параметрах отбирайте пробы через 10, 15, 20 и 30 минут и замеряйте тонкость; постройте кривую снижения тонкости от времени и примите за стандартное время точку, где «дальнейшее увеличение времени уже не улучшает тонкость», с запасом 20% на межпартийные колебания. Запишите стандартное время в технологическую карту и фиксируйте по каждой партии — это стабилизирует тонкость и защитит производительность. Если стандартное время не даёт результата и после 30 минут, дело не во времени — возвращайтесь к выбору головки и согласованию оборотов.
Как согласуются вакуумное обезгаживание и гомогенизация?
Краткий вывод: сначала гомогенизируйте до мелкой тонкости, затем обезгаживайте под вакуумом. Сначала сдвиг, потом дегазация; обратный порядок снова затягивает воздух.
Типовой цикл вакуумного эмульсионного аппарата: предварительное смешивание основной мешалкой, гомогенизация до мелкой тонкости, вакуумное обезгаживание, охлаждение и выгрузка. Сам гомогенизатор на высокой скорости затягивает воздух; если сначала создать вакуум, а затем гомогенизировать, при гомогенизации воздух попадёт снова и эффект дегазации в значительной степени потеряется. Сначала гомогенизируйте, затем включайте вакуум: пузырьки под вакуумом расширяются, всплывают и отводятся, и тонкость и внешний вид стабильны. Вакуум обычно поддерживают на уровне от минус 0,06 до минус 0,09 МПа (по манометру), корректируя по склонности рецептуры к пенообразованию; в высоковязких кремах пузырьки поднимаются медленно, поэтому дегазация обычно занимает 5–15 минут — наблюдайте через смотровое стекло, пока поверхность не перестанет пузыриться. На стадии дегазации перемешивание снижают до режима основной мешалки, чтобы не затянуть новый воздух. После внесения этой последовательности в технологическую карту стабильность тонкости и внешнего вида по партиям заметно повысится.
Как проверять тонкость и вести записи?
Краткий вывод: для быстрой приёмки используйте прибор для измерения тонкости, для выборочного контроля партий — анализатор размера частиц, параметры и показания фиксируйте в карте партии.
После каждой партии сначала снимите показание прибора для измерения тонкости стандартным методом: материал наносится в канавку, скребок протягивается, считывается отметка, где появляются частицы. Партию выпускайте только при прохождении нормы; для продуктов с высокими требованиями дополнительно проверяйте D90 лазерным анализатором размера частиц, чтобы не пропустить отдельные крупные частицы. Учитывайте момент отбора пробы: сразу после останова материал ещё горячий и низковязкий, показания могут отличаться от показаний после охлаждения, поэтому отбирайте пробу при фиксированной температуре — так партии сопоставимы. Записывайте в карту партии обороты гомогенизации, температуру, время, вакуум и показания тонкости; после накопления данных видно, какой параметр «уплыл», когда тонкость изменилась. Это же — наиболее ценная обратная связь на этапе выбора оборудования.
Вывод
Рекомендуемый порядок повышения тонкости: сначала задайте целевую тонкость, затем выберите гомогенизатор и окружную скорость, дальше согласуйте температуру и порядок загрузки и, наконец, проверьте и зафиксируйте результат прибором. При согласовании гомогенизатора, оборотов и температуры тонкость стабильна, а производительность партии управляема; при согласовании вакуумного обезгаживания с последовательностью гомогенизации улучшаются также внешний вид и однородность. Наш завод комплектует эмульсионные аппараты гомогенизаторами, якорными скребками и вакуумными системами по режиму; при выборе делитесь рецептурой и условиями работы.
Читайте также: - Как принимать тонкость эмульсии аппарата? - Как выбрать гомогенизатор для эмульсионного аппарата?
Статья подготовлена компанией Shenzhen Haolin Shengda Equipment Manufacturing Co., Ltd. (hyline.cn). Мы специализируемся на реакторах из нержавеющей стали, смесительных и накопительных ёмкостях, диссольверах, концентраторах и комплексных химических линиях; поддерживается изготовление по индивидуальным требованиям.
Вопросы по статье
Частые вопросы и ответы из этой статьи
Краткий вывод: сначала определите окружную скорость по требованию к тонкости, затем рассчи…
Сопутствующая продукция

Эмульгирующий диспергатор серии GJD
Предназначен для эмульгирования, смешивания и диспергирования материалов в лакокрасочной, полиграфической, химической (пестициды) и бумажной промышленности. Мощное высокоскоростное сдвиговое усилие позволяет за короткое время достичь требуемой тонкости и однородности.

Нержавеющий смесительный бак (барабан для диспергирования)
Вспомогательный сосуд для диспергаторов и смесителей в производстве красок, покрытий, клеёв, цветных паст, печатных красок и в электронной промышленности. Доступен из стали 201/304 с внутренней и наружной полировкой; наклонное дно и боковая выгрузка обеспечивают полный слив.
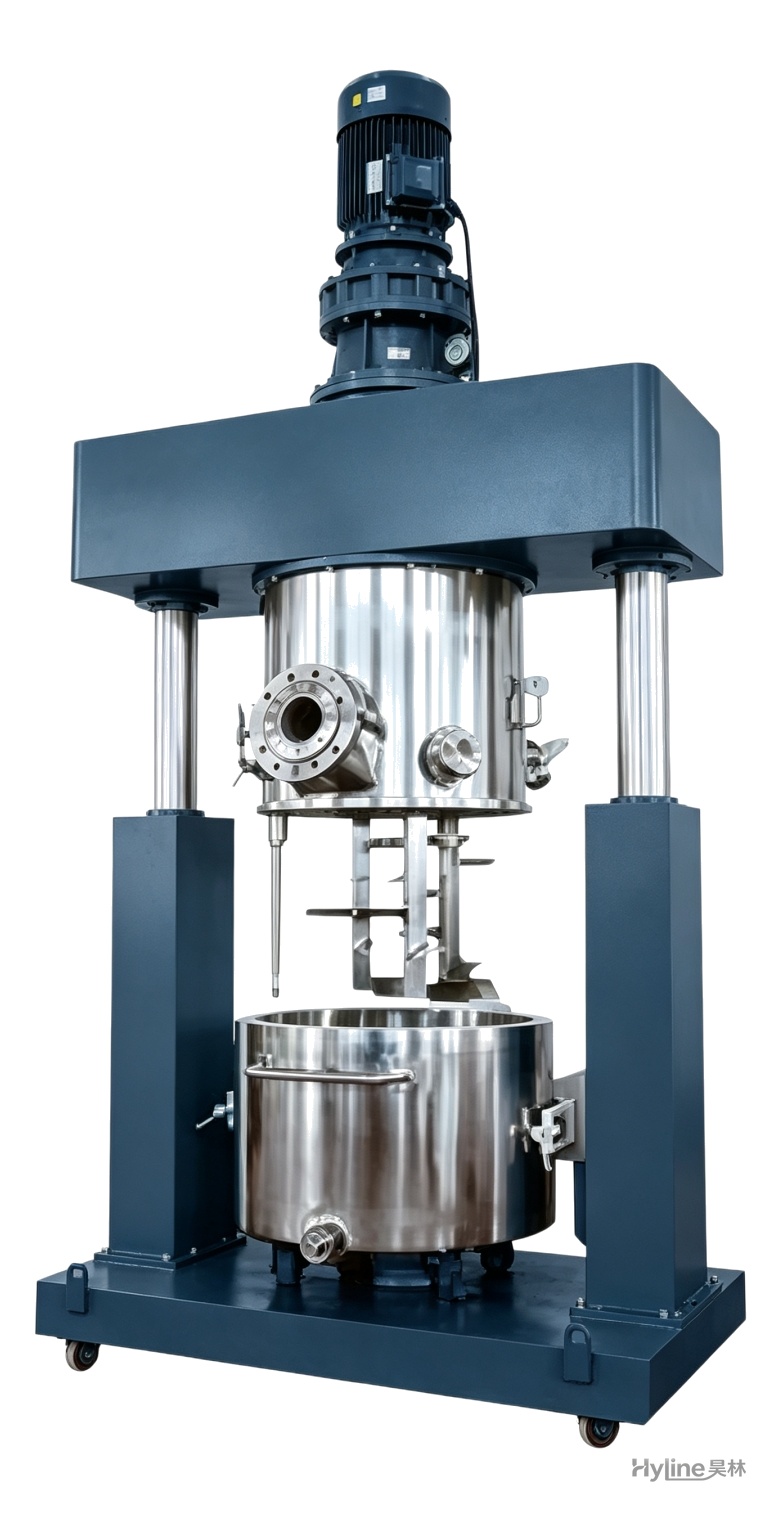
Планетарный смеситель серии XJB
Планетарные лопасти одновременно вращаются вокруг собственной оси и вокруг оси котла, создавая сложное движение материала без застойных зон и с удобной выгрузкой. Обрабатывает пасты сверхвысокой вязкости 10 000–8 000 000 сПз для силиконовых, полиуретановых герметиков, жидкого силикона и электронных клеёв.
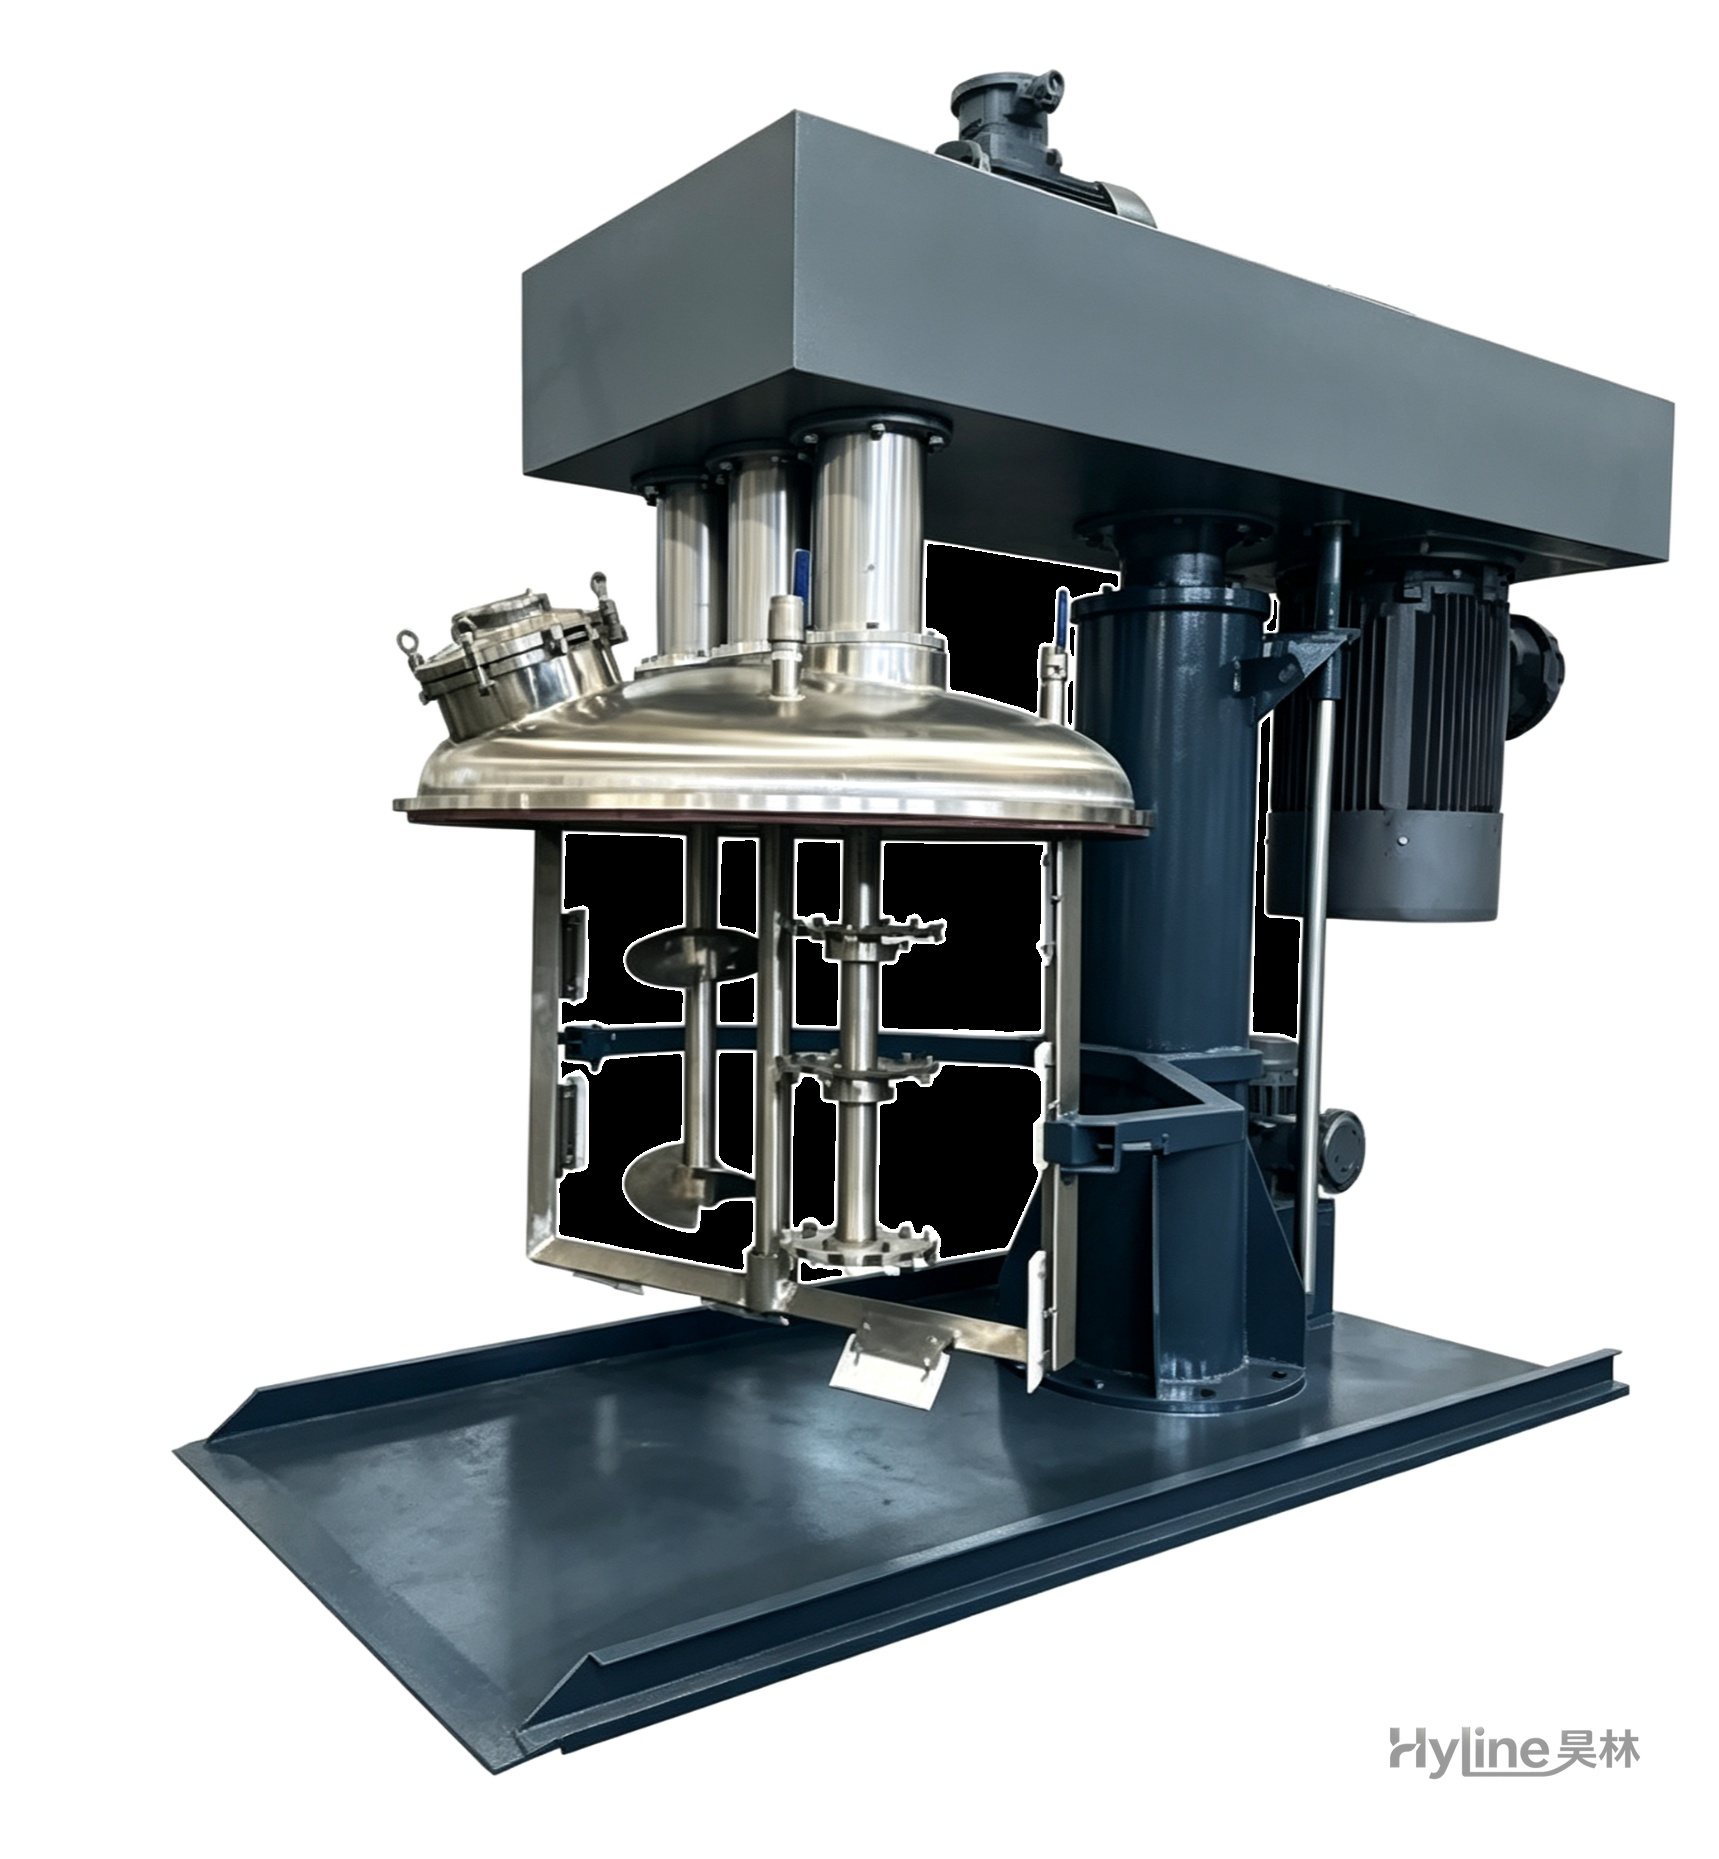
Многофункциональный смеситель серии SJ
Новый высокоэффективный смеситель для материалов высокой вязкости, обеспечивающий быстрое диспергирование, растворение и гомогенизацию. Широко применяется в производстве офсетных печатных красок, шпатлёвок и клеёв. По запросу изготавливается вакуумное исполнение.