
乳化罐的乳化细度怎么提升?均质头、转速与温度的参数匹配
2026年10月27日
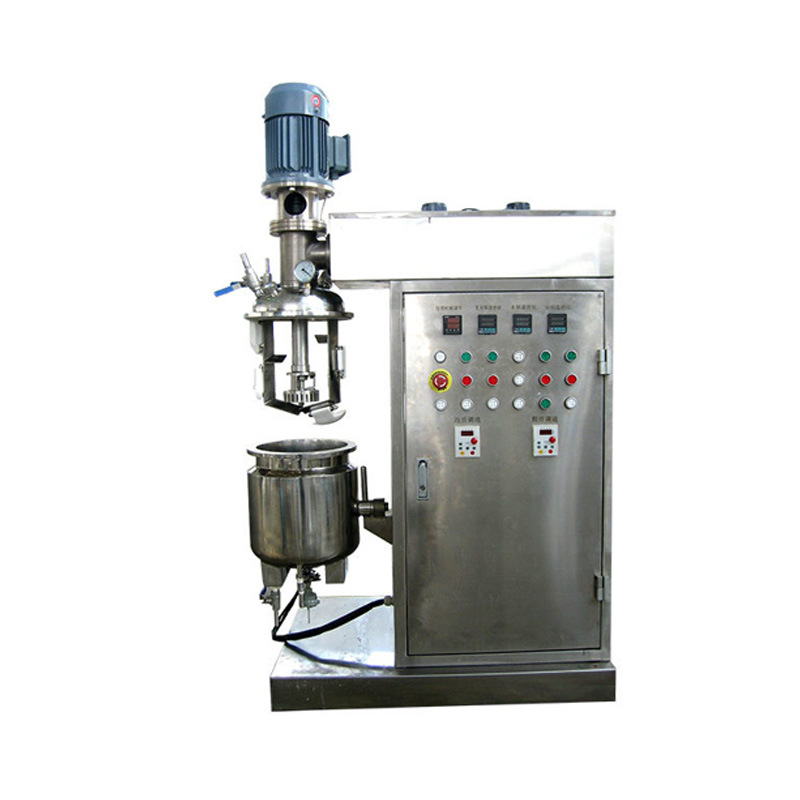
乳化细度为什么总差一点?
一句话结论:乳化细度由均质头剪切能力、转速与物料温度共同决定,只调其中一项往往不够。
化妆品膏霜、药膏这类乳化产品,客户验收最常见的指标就是细度——刮板细度计读数要稳在 10 微米以内,高档膏霜通常要求 5 微米以下。细度上不去,产品质感差、易分层,返工成本很高。要理解细度从哪来,先看乳化罐的乳化机理:主搅拌先把油水两相初步混合,物料被吸入均质头,在高速转动的定转子间隙里被反复剪切、撞击,油滴被打碎到目标尺寸。所以细度取决于三件事:均质头的剪切能力、实际线速度、以及物料粘度(主要由温度决定)。三者匹配,细度才能稳定。
行业里的经验区间:化妆品膏霜乳化,均质头线速度一般做到 15~25 米/秒,细度可到 1~5 微米;一般乳液做到 10~30 微米即可;医药软膏要求更严,往往要粒径仪验证 D90。线速度太低细度上不去,太高则过度剪切、破乳或升温,反而坏事。
均质头怎么选才匹配细度要求?
一句话结论:定转子间隙越小剪切越强,但间隙过小高粘度料会堵,按粘度与目标细度选均质头型式。
常见均质头分几类:标准定转子适合 2000~8000 厘泊以下的中低粘度体系;细齿均质头间隙更小、齿数更多,适合细度要求高的膏霜;单级与多级串联则影响处理量。选型可以用一张表对照:
| 目标细度 | 体系粘度 | 均质头选择建议 |
|---|---|---|
| 5 微米以下 | 3000~5000 厘泊 | 细齿均质头,适当延长均质时间 |
| 10 微米左右 | 5000 厘泊以上 | 标准齿均质头,配合锚式刮壁供料 |
| 一般乳液 10~30 微米 | 中低粘度 | 标准定转子即可 |
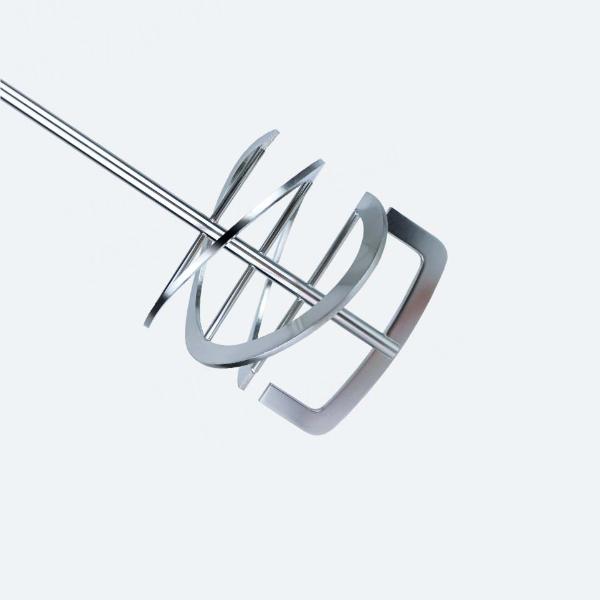
定转子间隙一般 0.2~0.5 毫米,间隙越小剪切越剧烈,但磨粒或结晶体多的料容易卡堵,要按物料特性取舍。高粘度刮壁体系,均质头还要配合锚式刮壁搅拌把物料持续送到均质头附近,否则局部剪切、整体不均。选均质头时把目标细度、粘度、批次量三组参数一起给厂家,比单报一个细度数更容易配准。
转速与线速度怎么定?
一句话结论:先按细度要求定线速度,再由均质头直径反推转速,变频配置给工艺调整留余地。
转速不是越高越好。均质头线速度等于圆周率乘以直径乘以转速再除以 60,直径固定时转速决定线速度。实际操作建议:首锅按目标细度选定线速度,再由设备标称直径算转速;后续微调时优先调转速,观察细度曲线,找到「再提转速细度不再变」的拐点,说明该档参数已到极限,再往上只会发热、破乳。为给工艺留余地,乳化罐电机一般配变频器,转速范围按设计线速度的 70%~110% 设。膏霜类批次量大的话,还要核对均质头处理量与批次时间:一般每批均质时间 10~30 分钟,时间不足细度不稳,过长则批次产能下降。均质头直径大的机型线速度更容易做上去,但电机功率也相应增大,选型时要一起核对装机功率与能耗。
温度与加料顺序怎么配合?
一句话结论:油水相温度按配方定,乳化阶段尽量让体系保持低粘度,利于剪切打细。
温度影响粘度,粘度影响剪切效果。化妆品油相一般加热到 60~80 摄氏度,水相略高于油相 5~10 摄氏度;乳化阶段维持乳化温度,体系粘度处于低位,均质头剪切效率最高。加料顺序同样关键:先投油相、再缓慢加入水相,边加边搅拌,避免局部过浓;乳化完成后降温阶段低速搅拌,防止高速剪切破坏已形成的乳化粒子。温度过高会破坏乳化剂与活性物,一般不建议超过配方耐受温度;具体温度区间以配方为准,设备要做的只是把温控与均质时序配合好。
搅拌配置上,膏霜类高粘度体系除了锚式刮壁搅拌,部分配方也会用行星搅拌机作主搅拌配合均质头,靠行星公转与自转让物料持续翻动,刮壁与均质协同,细度更均匀。
常见细度问题怎么排查?
一句话结论:细度变粗先查均质头间隙与转速,再查温度与投料顺序,最后才怀疑配方,按设备到工艺的顺序排查最快。
现场排查建议按下面的顺序走。第一步查均质头:定转子间隙是否因磨损变大,齿面是否结垢或卡料,均质头磨损是细度退化的首要原因,一般均质头使用寿命按 2000~5000 小时评估,频繁乳化高磨粒料要缩短检查周期。第二步查转速:变频器显示值是否与设定一致,皮带是否打滑,实际线速度是否已低于下限。第三步查温度:乳化阶段实际温度是否达到设定,温度低则粘度高,剪切效果变差。第四步查投料顺序:油水相加入顺序与速度是否符合工艺,局部过浓会产生大油滴,后期很难再打细。排查完设备与工艺仍无改善,才需要回到配方端复核乳化剂用量与比例。
这个顺序的依据是:设备参数是当天可调的,配方调整影响面大、周期长,先用低成本手段排除设备与工艺原因,避免盲目改配方。
均质时间与批次产能怎么平衡?
一句话结论:均质时间不是越长越好,找到细度达标的最短时间,就是批次产能与细度的平衡点。
膏霜类批次生产里,均质时间直接决定单批工时:同样一批料,均质 10 分钟可能细度不够,均质 30 分钟细度合格但产能下降一半。建议做一次时间梯度试验:同一配方、同一参数下,按 10、15、20、30 分钟取样测细度,画出细度随时间的下降曲线,取「再延长细度不再明显下降」的时间点作为标准均质时间,并留 20% 余量应对批间差异。日常生产中把标准时间写入工艺卡,批批执行并记录,既能稳住细度,也能守住产能。若标准时间超过 30 分钟仍不达标,说明不是时间问题,回头查均质头选型与转速匹配。
真空脱泡与均质怎么配合?
一句话结论:均质打细之后再做真空脱泡,先剪切后脱气,顺序反了会重新混入空气。
真空乳化罐的典型流程是:主搅拌预混合,均质打细,真空脱泡,降温出料。均质头高速转动本身会卷入空气,如果先抽真空再均质,均质过程重新吸气,脱泡效果大打折扣;先均质后抽真空,气泡在真空下膨胀上浮被抽走,细度与外观都能稳住。真空度一般控制在负 0.06~负 0.09 兆帕(表压),具体按配方起泡倾向调整;高粘度膏体气泡上升慢,脱泡时间一般需要 5~15 分钟,可在视镜处观察料面不再翻泡再结束。脱泡阶段把搅拌降到主搅拌档,避免高速搅入新气泡。这套时序写进工艺卡后,细度与外观的批次一致性会明显提升。
怎么验证细度并留记录?
一句话结论:用刮板细度计快速验收,粒径仪做批次抽检,参数与读数记入批次卡。
每批乳化结束后,先用刮板细度计按标准方法读数:料液滴入凹槽,刮板刮过后看颗粒出现的刻线位置。读数合格再放行;细度要求高的产品,配合激光粒径仪测 D90,防止个别大颗粒漏检。读数时注意取样时机:刚停机时物料温度还高、粘度低,读数与降温后可能不同,建议固定在同一温度点取样对比,批间才可比。把均质转速、温度、时间、真空度与细度读数记入批次记录,积累数据后,哪个参数漂了、细度跟着变,一眼就能定位。这也是设备选型阶段最有价值的回传数据。
小结
乳化细度提升的顺序建议:先定目标细度,再选均质头与线速度,接着匹配温度与加料顺序,最后用细度计验证并记录。均质头、转速与温度三者参数匹配,细度稳定且批次产能可控;真空脱泡与均质时序配合好,外观与一致性也能同步提升。本厂乳化罐支持均质头、锚式刮壁与真空系统按工况配置,欢迎提供配方工况沟通选型。
延伸阅读: - 乳化罐的乳化细度怎么验收? - 乳化罐均质头怎么选?
本文由昊林盛达设备制造有限公司(hyline.cn)整理,主营不锈钢反应釜、搅拌罐、储罐、分散机、浓缩罐及化工整线配套,支持非标定制。
本文相关问答
来自本文的高频问题与解答
一句话结论:乳化细度由均质头剪切能力、转速与物料温度共同决定,只调其中一项往往不够。
相关产品

GJD系列乳化分散机
适用于涂料、油墨、农药、造纸等行业物料的乳化、混合与分散,通过强力高速剪切,短时间内使物料达到要求的细度与均匀度。

不锈钢拉缸(分散桶)
分散机、搅拌机等设备的配套搅拌容器,广泛用于油漆、涂料、胶粘剂、色浆、油墨、电子等行业。可选 201/304 材质,内外抛光,斜底侧出料设计排料干净。
XJB系列行星搅拌机
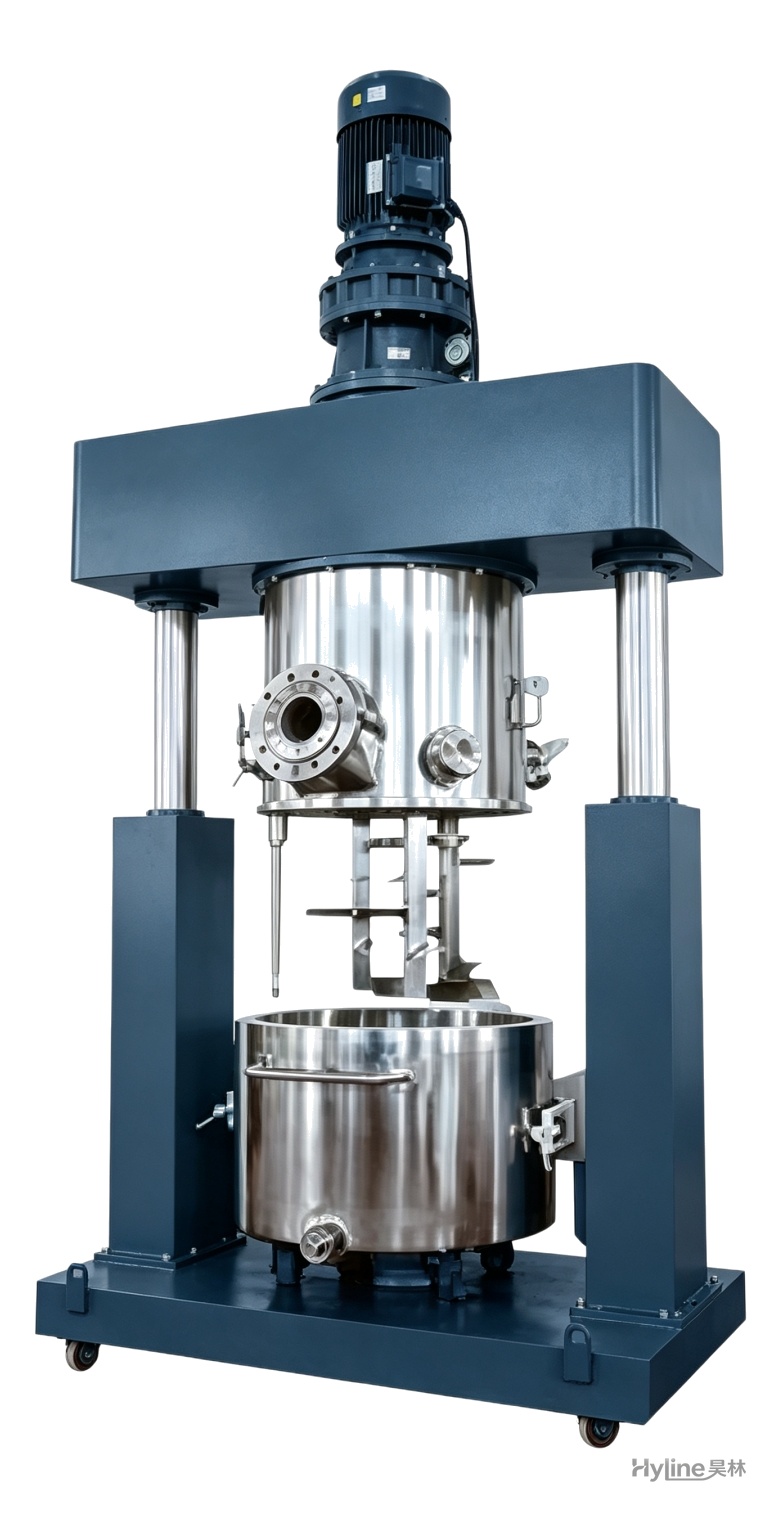
行星桨叶在绕釜体自转和公转,使物料在釜体内作复杂运动,搅拌均匀、无死角、出料方便。适配 10000-8000000cps 超高粘度膏体,用于硅酮胶、聚氨酯胶、液体硅胶、电子胶等。
SJ系列多功能搅拌机
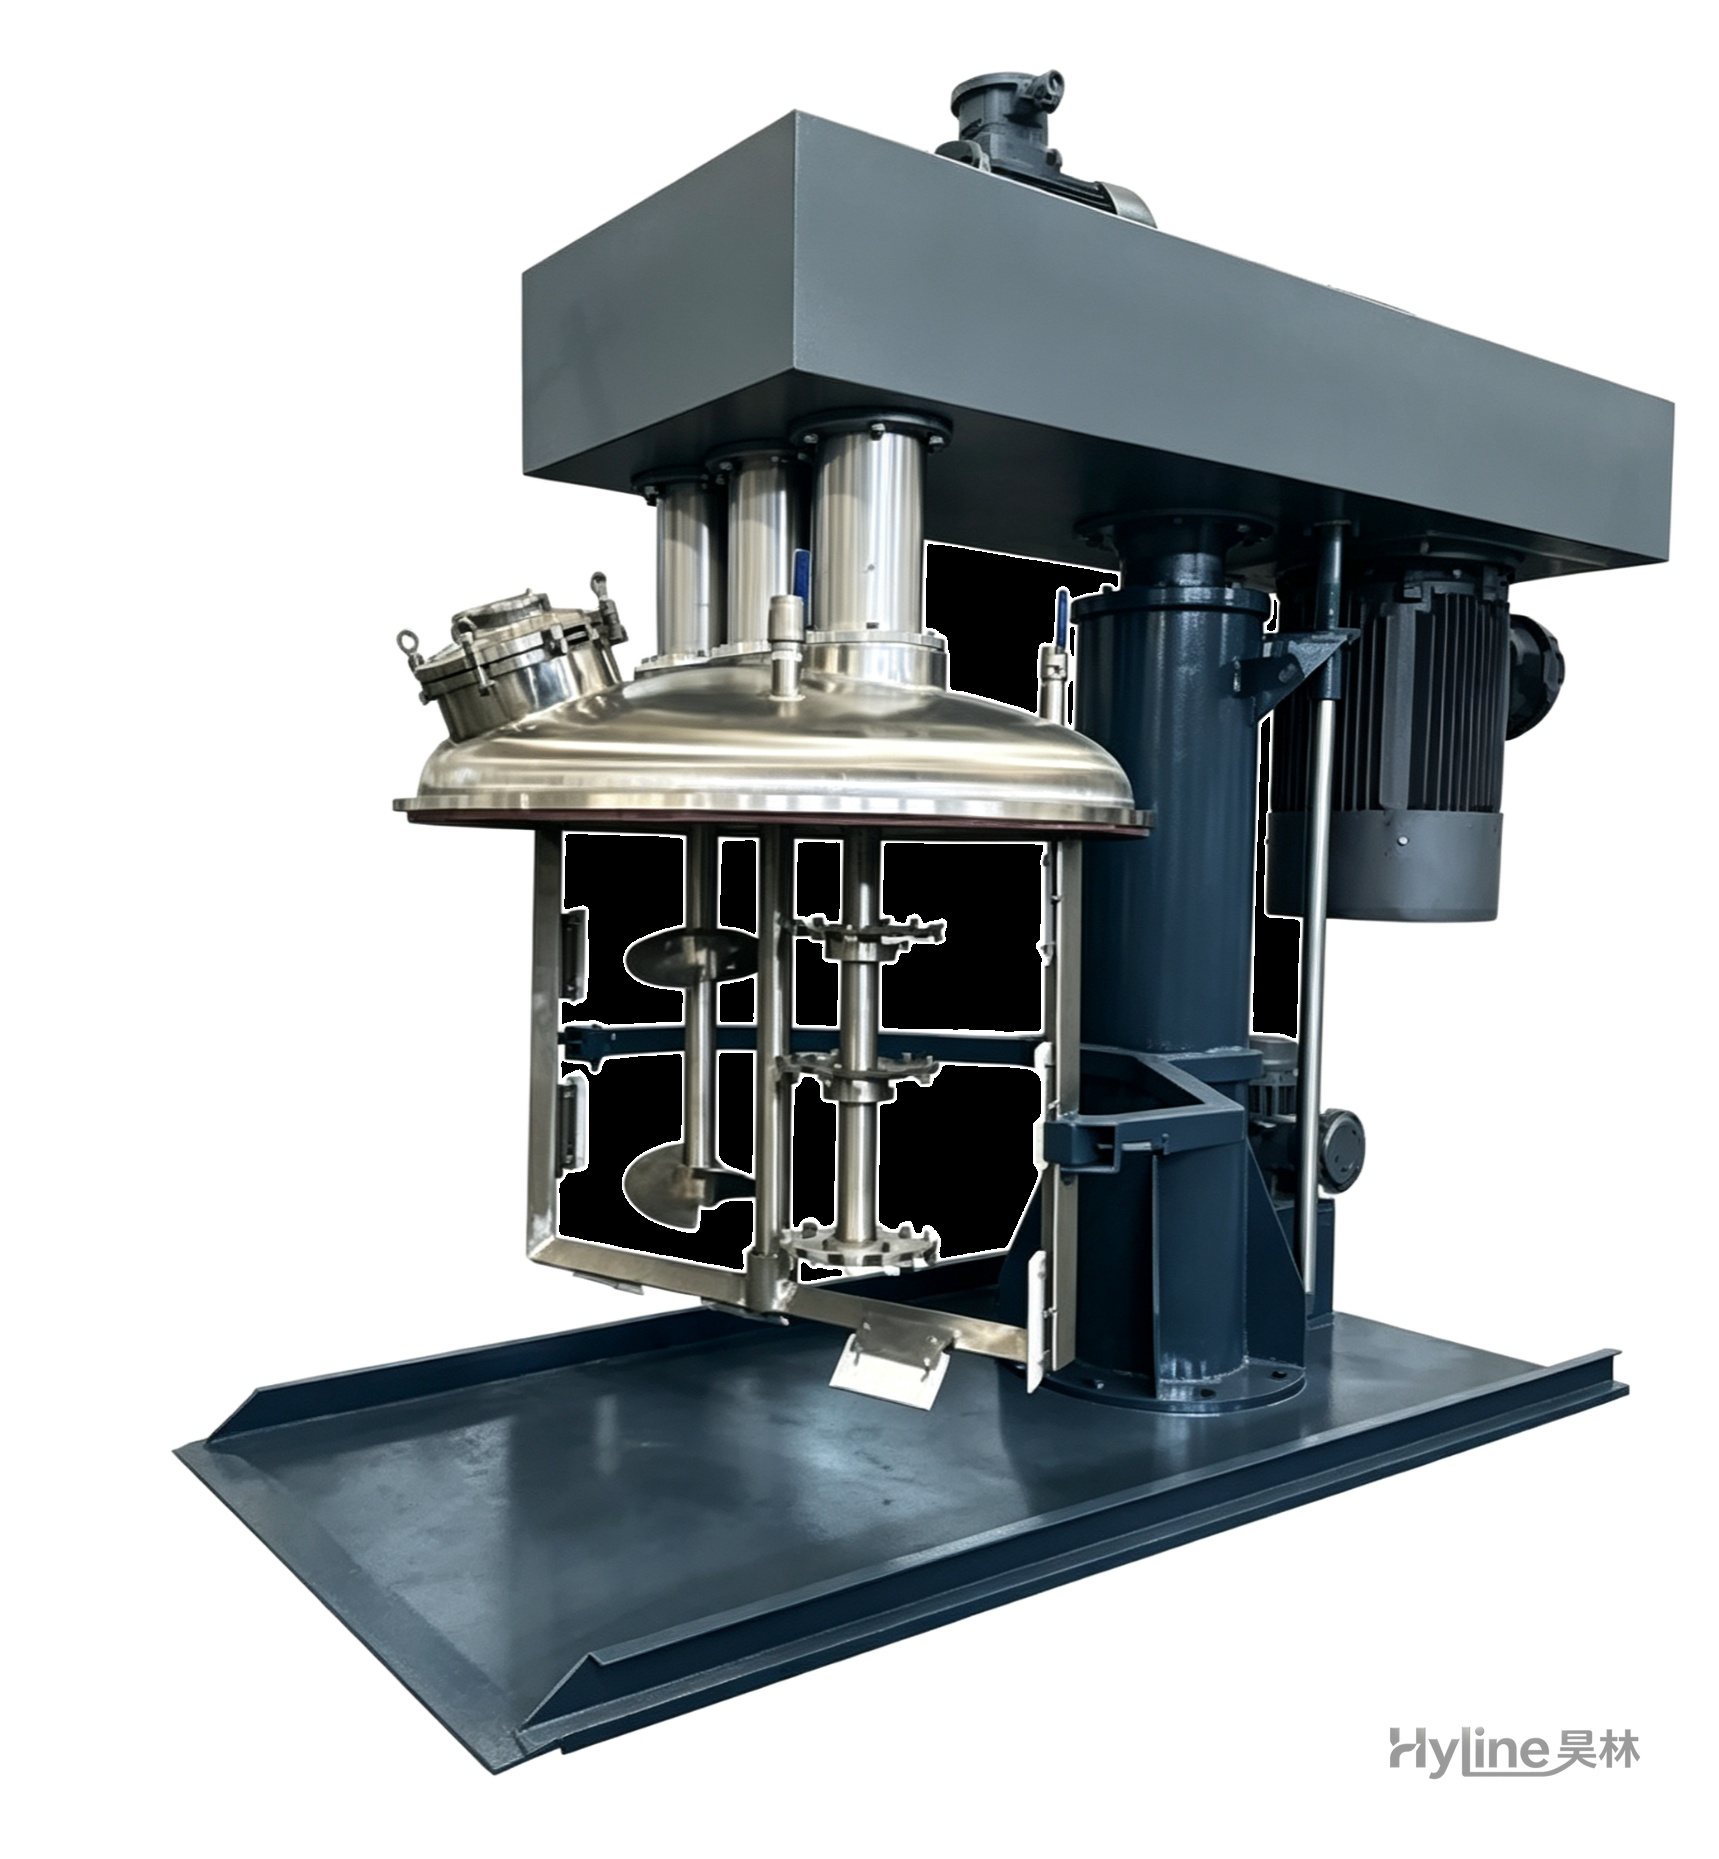
新型高效搅拌设备,适用于高粘度物料的搅拌,使物料迅速分散、溶解、混和均匀,广泛用于胶印油墨、原子灰、胶粘剂等化工产品生产,可按需定制真空式。