
Как выбрать материал эмульсионного танка? Выбор 304 или 316L по pH жидкости и требованиям чистоты
2026年10月19日
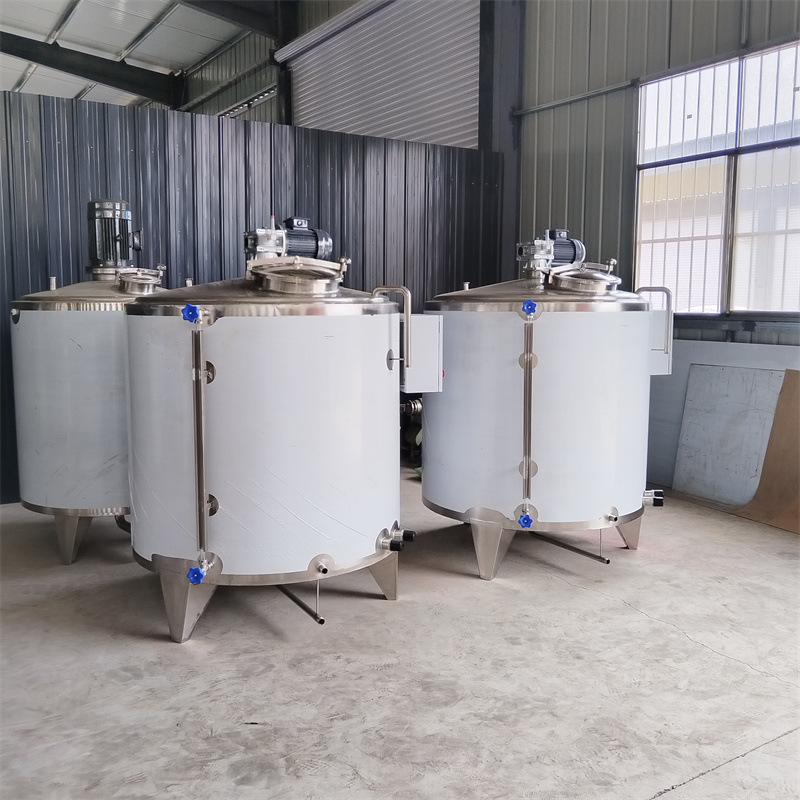
Эмульсионные танки — основное оборудование для производства кремов, эмульсий и суспензий в косметической, пищевой и фармацевтической промышленности. Материал напрямую определяет коррозионный ресурс танка и чистоту продукта. 304 и 316L — две самые распространённые марки нержавеющей стали для эмульсионных танков; разница в цене обычно 10–20%. Ошибка в выборе материала может привести к точечной коррозии, коррозии сварных швов и даже изменению цвета жидкости. В статье объясняется, как выбрать материал эмульсионного танка по pH жидкости и требованиям чистоты, чтобы один раз и правильно определить этот параметр.
Какие материалы обычно применяются для эмульсионных танков? Чем отличаются 304 и 316L?
Краткий вывод: 304 подходит для нейтральных, слабокоррозионных жидкостей и общих требований чистоты; 316L содержит молибден, значительно лучше противостоит коррозии от хлоридов и низких pH и подходит для кислых, солёных сред и высоких требований чистоты.
304 (06Cr19Ni10) содержит около 8–10,5% никеля и не содержит молибдена; цена ниже, подходит для жидкостей с pH 6–9 без хлоридов. 316L (022Cr17Ni12Mo2) содержит около 2–3% молибдена при меньшем содержании углерода; обладает более высокой стойкостью к точечной и межкристаллитной коррозии и подходит для кислых жидкостей с pH ниже 5, жидкостей с хлоридами и режимов с высокотемпературной стерилизацией. Внутренняя стенка эмульсионного танка напрямую контактирует с жидкостью; сварные швы, фланцы и гомогенизирующая головка — места, которые выходят из строя первыми, поэтому материал нужно выбирать вместе с этими узлами, а не только для корпуса.
| Параметр | Нержавеющая сталь 304 | Нержавеющая сталь 316L |
|---|---|---|
| Типичная марка | 06Cr19Ni10 (S30408) | 022Cr17Ni12Mo2 (S31603) |
| Содержание никеля (типично) | 8–10,5% | 10–14% |
| Содержание молибдена | нет | 2–3% |
| Стойкость к точечной коррозии от хлоридов | обычная | заметно выше |
| Подходящий pH жидкости (типично) | 6–9, без хлоридов | 4–9, допустимы небольшие количества хлоридов |
| Достижимая полировка поверхности (типично) | Ra≤0,8 мкм | Ra≤0,4 мкм |
| Цена (относительно, типично) | базовый уровень | выше на 10–20% |
Как выбрать материал по pH жидкости?
Краткий вывод: при стабильном pH 6–9 и отсутствии хлоридов применяйте 304; если жидкость кислая (pH<6), солёная или длительно контактирует с кислыми средами, надёжнее 316L.
Обычный pH косметических кремов составляет 5,5–7,5, и для большинства нейтральных рецептур достаточно 304; но рецептуры с функциональными компонентами (фруктовые кислоты, салициловая кислота) могут иметь pH около 4 — корпус, гомогенизирующая головка и разгрузочный клапан при длительном контакте с низким pH делают 316L более надёжным. Аналогично в пищевой промышленности: уксус, соусы и ферментационные жидкости имеют низкий pH и часто содержат соль, поэтому 316L — основной выбор. Следует учитывать, что pH колеблется от партии к партии; безопаснее выбирать материал по «минимальному pH», а не по «среднему». Кроме того, хлор в моющих средствах (например, гипохлорит натрия) вызывает точечную коррозию на 304, поэтому линиям с хлорсодержащими дезинфектантами рекомендуется 316L. Дополнительно: материал выбирается не только по самой жидкости, но и по технологической температуре. Преимущество 316L заметнее при сочетании высокой температуры (обычно выше 80 ℃) с низким pH; у 304 в горячей разбавленной кислоте возможна склонность к межкристаллитной коррозии, поэтому для высокотемпературных кислых режимов предпочтителен 316L. Марку и состояние обработки (холоднокатаный/горячекатаный, обработка поверхности) следует указывать при запросе цен, так как коррозионная стойкость разных состояний поверхности заметно различается.
Как определить чистоту и обработку поверхности?
Краткий вывод: внутренняя стенка гигиенического эмульсионного танка обычно требует электрополировки Ra≤0,4 мкм, крупных радиусных переходов и конструкции без застойных зон; материал и обработку поверхности нужно определять вместе.
Шероховатость поверхности напрямую влияет на налипание на стенки и сложность очистки: Ra≤0,8 мкм — нижняя граница обычного пищевого класса; Ra≤0,4 мкм электрополировкой типично для фармацевтики и премиальной косметики; Ra≤0,2 мкм — для особо строгих стерильных условий. После полировки травление и пассивация удаляют свободное железо с поверхности и образуют плотную пассивную плёнку, повышая коррозионную стойкость. По конструкции: крупный радиус днища, уплотнение вала мешалки и соединения гомогенизирующей головки с корпусом должны исключать застойные зоны и щели; иначе даже лучший материал будет удерживать жидкость в застойных зонах. Материал, обработка поверхности и конструкция — единая система; раздельное определение оставляет застойные зоны при очистке.
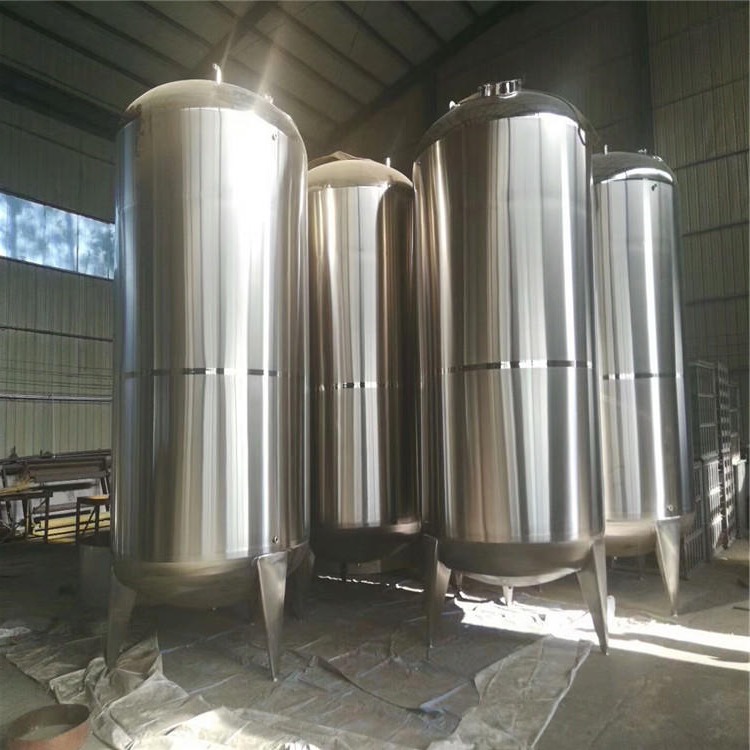
Какие ещё узлы учитывать при выборе материала?
Краткий вывод: гомогенизирующая головка, торцевое уплотнение, смотровое стекло, разгрузочный клапан и трубопроводы должны быть из той же или более высокой марки стали, чтобы избежать контактной коррозии разнородных металлов.
Ротор-статор гомогенизирующей головки работает на высоких скоростях сдвига, с большой площадью контакта и высокой линейной скоростью; обычно его изготавливают из того же материала, что и корпус, с упрочнением. Материалы пар трения торцевого уплотнения должны быть совместимы с жидкостью; для солёных жидкостей следует избегать обычных пружин из углеродистой стали, которые быстро корродируют. Если аксессуары — смотровые стёкла, люки, гильзы термодатчиков — выполнены из более низкой марки, они становятся локальными источниками коррозии. Кроме того, контакт разнородных металлов (например, корпус 304 с углеродистыми фланцами) во влажной среде легко вызывает гальваническую коррозию; при выборе унифицируйте марку или как минимум изолируйте поверхности контакта. Рекомендуется перечислить материал каждого узла танка в техническом соглашении, чтобы после поставки не выяснилось, что марка аксессуаров не соответствует требованиям. Отчёты по материалам и входной контроль также должны быть частью приёмки: номер плавки, сертификат материала и шильдик 304/316L должны совпадать, при необходимости — спектральная выборочная проверка; класс полировки проверяется шероховатомером на внутренней стенке и сварных швах. Только при строгом контроле материала последующие гомогенизация и очистка имеют надёжную основу. Ещё один часто упускаемый момент: внутренний диаметр и класс полировки трубопроводов и арматуры должны соответствовать корпусу, иначе при очистке не хватает скорости потока и в застойных зонах остаются остатки. Разгрузочный трубопровод эмульсионного танка обычно проектируется под CIP-скорость, скорость в трубе обычно 1,5–2,5 м/с; материал, полировка и качество сварки танка и трубопроводов должны соответствовать единому стандарту, тогда приёмка всей линии не превращается в споры.
Как согласовать скорость перемешивания и мощность двигателя эмульсионного танка?
Краткий вывод: линейная скорость гомогенизирующей головки обычно 10–40 м/с, скорость основной мешалки — 20–120 об/мин (по объёму и вязкости); мощность двигателей выбирается отдельно для гомогенизации и основного перемешивания, обычно с запасом 10–20%.
Эмульсионный танк обычно имеет двойной привод «основная мешалка + гомогенизирующая головка»: основная мешалка подаёт материал к всасу гомогенизирующей головки, а головка выполняет высокоскоростной сдвиг. Линейная скорость головки — ключевой параметр тонины, обычно 10–40 м/с; скорость основной мешалки определяется объёмом и вязкостью: для малых танков она может превышать 100 об/мин, для больших танков и высоковязких материалов — обычно 20–60 об/мин. Мощность двигателей выбирается раздельно по номинальной мощности гомогенизирующего и основного перемешивающего двигателей, обычно с запасом 10–20%; четыре параметра — объём танка, тонина гомогенизации, частота вращения и мощность — фиксируются в техническом соглашении, и тогда изготовитель даёт точную комплектацию.
При выборе двигателей учитывайте: гомогенизирующий двигатель часто пускается и останавливается с большой нагрузочной нестабильностью, поэтому рекомендуется частотно-регулируемый двигатель с плавным пуском; во взрывозащищённых зонах двигатели и электрооборудование должны соответствовать классу взрывозащиты. Параметры частоты вращения и мощности напрямую влияют на передаточное число редуктора и диаметр вала — их нельзя определять только по объёму танка.
Как определить тонину гомогенизации и зазор «ротор-статор»?
Краткий вывод: целевая тонина определяет число ступеней гомогенизации и зазор «ротор-статор»; обычно одноступенчатая гомогенизация достигает 50–100 мкм, а при повышении линейной скорости и многоступенчатой циркуляции — 5–20 мкм; зазор регулируется по вязкости материала.
Чем уже зазор «ротор-статор» и выше линейная скорость, тем сильнее сдвиг и тоньше дисперсия, но больше нагрев и износ. У стандартной гомогенизирующей головки зазор обычно регулируется в пределах 0,2–1,0 мм; в сочетании со скоростью и числом циклов достигается целевая тонина. Для материалов с абразивными частицами зазор следует увеличивать и регулярно проверять износ. Требование к тонине рекомендуется описывать в техническом соглашении как «целевая тонина + число циклов + метод контроля» — это гораздо более проверяемо, чем «достаточно гомогенизировано». Фактическая тонина зависит от точки отбора пробы и прибора, поэтому в соглашении следует также оговорить стандарт контроля. Слишком высокая целевая тонина удлиняет время цикла, поэтому нужно находить баланс между тониной гомогенизации и производительностью.
Какие распространённые заблуждения существуют о материале эмульсионного танка?
Краткий вывод: три самых распространённых заблуждения — «спрашивать только цену, не материал», «смотреть только на корпус, игнорируя узлы» и «считать 304 универсальным».
«Спрашивать только цену, не материал»: при одинаковом номинальном объёме разница в цене между 304 и 316L, классом полировки и материалом гомогенизирующей головки может достигать 20–40%, поэтому в коммерческом предложении материал и обработку поверхности нужно перечислять по пунктам. «Смотреть только на корпус, игнорируя узлы»: торцевые уплотнения, смотровые стёкла, фланцы и разгрузочные клапаны, марки которых не соответствуют корпусу, — именно самые частые точки отказов. «Считать 304 универсальным»: 304 действительно достаточно в слабокоррозионных средах без хлоридов, но в солёных, низкоpH и высокотемпературных стерилизуемых режимах риск точечной коррозии высок; заблаговременное подтверждение позволяет избежать коррозионных переделок после пуска. При выборе относитесь к перечню материалов как к части приёмочных условий и сверяйте поставленные узлы по пунктам.
Как превратить выбор материала в закупочный чек-лист?
Краткий вывод: чётко укажите четыре условия — pH жидкости, наличие хлоридов, моющий агент и класс чистоты — и пусть изготовитель даст план по материалу и обработке поверхности, а не просто «нержавеющая сталь».
Перед закупкой подготовьте краткую таблицу условий: название жидкости и диапазон pH, наличие хлоридов или солей, дезинфектант для очистки, целевой класс чистоты (пищевой/фармацевтический), объём танка и требование к тонине гомогенизации. По таблице условий изготовитель даёт рекомендации по 304/316L, классу полировки, процессу пассивации и перечню материалов аксессуаров. При запросе и приёмке обратите внимание на три момента: во-первых, впишите в коммерческое предложение «материал + класс полировки + материал гомогенизирующей головки» для сравнения по пунктам; во-вторых, после поставки сверьте сертификат материала (обычно сертификат или спектральная выборочная проверка), класс полировки измерьте шероховатомером; в-третьих, при опытном производстве проверьте тонину гомогенизации и качество очистки — тонину анализатором частиц, очистку по остаткам на стенках и микробиологическим пробам. Материал — основа качества эмульсионного танка; качественная приёмка избавляет от переделок после пуска. При нестандартном изготовлении эмульсионных танков компания Haolin Shengda сначала определяет материал и обработку поверхности по этой таблице, затем комплектует основную мешалку, гомогенизирующую головку и конструкцию со скребком, обеспечивая согласование плана материалов и технологического плана за один раз.
Компания Haolin Shengda производит реакторы из нержавеющей стали, мешалки-танки, резервуары для хранения, диспергаторы, концентраторы и комплектные химические линии, а также выполняет нестандартное изготовление эмульсионных танков из 304/316L с электрополировкой и санитарной конструкцией CIP. Перед выбором материала сначала зафиксируйте pH жидкости, наличие хлоридов и класс чистоты, затем обсуждайте комплектацию — это избавит от многих лишних шагов.
Дополнительное чтение: - Как масштабировать эмульгатор с лаборатории до производства? Правила масштабирования по времени гомогенизации, линейной скорости и объёму - Как выполнять травление, пассивацию и полировку внутренней стенки оборудования из нержавеющей стали? Ключевые процессы защиты от коррозии и чистоты
Статья подготовлена компанией Haolin Shengda Equipment Manufacturing Co., Ltd. (hyline.cn). Основная продукция: реакторы из нержавеющей стали, мешалки-танки, резервуары для хранения, диспергаторы, концентраторы и комплектные химические линии; возможна нестандартная комплектация.
Вопросы по статье
Частые вопросы и ответы из этой статьи
Краткий вывод: при стабильном pH 6–9 и отсутствии хлоридов применяйте 304; если жидкость к…
Сопутствующая продукция

Эмульгирующий диспергатор серии GJD
Предназначен для эмульгирования, смешивания и диспергирования материалов в лакокрасочной, полиграфической, химической (пестициды) и бумажной промышленности. Мощное высокоскоростное сдвиговое усилие позволяет за короткое время достичь требуемой тонкости и однородности.

Нержавеющий смесительный бак (барабан для диспергирования)
Вспомогательный сосуд для диспергаторов и смесителей в производстве красок, покрытий, клеёв, цветных паст, печатных красок и в электронной промышленности. Доступен из стали 201/304 с внутренней и наружной полировкой; наклонное дно и боковая выгрузка обеспечивают полный слив.

Реактор с рубашкой
Типичный основной реакционный сосуд в химическом производстве. Перемешивание, нагрев и охлаждение диспергируют и смешивают материалы для проведения реакции и полимеризации. В рубашке циркулирует термомасло/пар для нагрева или охлаждающая вода для точного контроля температуры.

Смесительный котёл серии TC (для колеровки)
Предназначен для колеровки и смешивания в лакокрасочной промышленности, а также для смешивания жидких–жидких и жидких–твёрдых материалов в других отраслях. Равномерная колеровка, хорошая смешиваемость, рациональная конструкция и мощное перемешивание.

Контейнер IBC (промежуточный контейнер для массовых грузов)
Выдувной вкладыш из ПНД (HDPE) с горячеоцинкованной стальной рамой — устойчив к ультрафиолету и старению, легко очищается, нетоксичен. Четырёхходовая вилочная паллетная база обеспечивает удобную погрузку и штабелирование; идеален для хранения и транспортировки жидкостей.