
Как выбрать реактор из нержавеющей стали для смазочных паст? Омыление, нагрев и высокотемпературное уплотнение
2026年11月7日
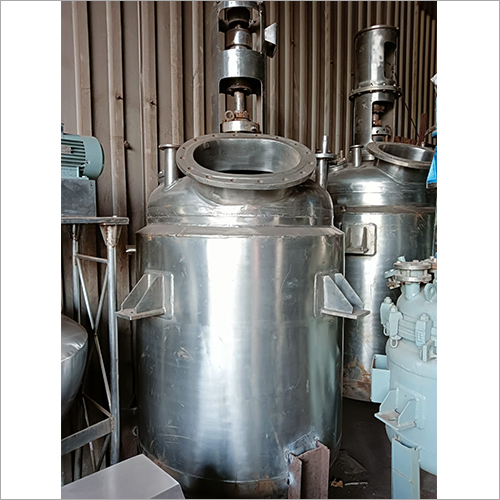
Почему требования к реактору для смазочных паст так высоки?
Вывод: основа смазки - мыльный загуститель; стадия омыления требует высокой температуры, иногда давления, а загущение - интенсивного сдвига и контроля температуры. Обычная атмосферная ёмкость с мешалкой этого не выдержит, и подбор реактора для смазки означает расчёт нагрева, перемешивания и уплотнения под реальный режим.
Мыльные смазки доминируют на рынке, и кальциевые, литиевые и комплексные литиевые следуют одной и той же технологической цепочке: жиры или жирные кислоты реагируют со щёлочью в реакторе, образуя мыльный загуститель; после омыления массу обезвоживают, нагревают выше точки плавления мыла, вводят базовое масло для загущения, затем охлаждают, сдвигают, диспергируют и дегазируют. На этой линии омыление идёт обычно при 130-160 °C, иногда под давлением; при загущении материал из жидкого масла превращается в пасту, вязкость растёт на порядки, нагрузка на перемешивание резко меняется. Поэтому реактор для смазки - не «подогреваемая ёмкость с мешалкой», а специализированное оборудование, отвечающее сразу четырём требованиям: расчёт на давление, термостойкость, интенсивное перемешивание и удобство очистки - логика подбора заметно отличается от универсального реактора.
При нестандартном изготовлении рецептура и размер партии у каждого свои: мощность нагрева, тип мешалки и уплотнение считают по технологии, поэтому изложите режим полностью до запроса предложения.
Как выбрать способ нагрева для омыления и загущения?
Вывод: омылению нужен быстрый сосредоточенный подвод тепла; паровая или масляная рубашка с внутренним змеевиком - основной вариант. Малые партии без котельной допускают электрогрев, но для крупных партий экономичность явно на стороне масляной рубашки.
Способ нагрева задаёт потолок производительности и ритм партии. Омыление требует быстрого подъёма выше 130 °C; при достаточном давлении пара разогрев самый быстрый, но насыщенный пар выше 160 °C предъявляет высокие требования к котлу и трубопроводам. Масляная рубашка равномерно греет стенку до 180-220 °C с плавным стабильным регулированием и остаётся основным выбором для средних и крупных производств литиевых смазок. Сравнение типовых вариантов:
| Способ нагрева | Типичная температура | Скорость разогрева | Подходящий сценарий |
|---|---|---|---|
| Паровая рубашка | до ~160 °C | Быстро | Есть котельная, умеренная температура омыления |
| Масляная рубашка / наружный полузмеевик | 180-220 °C | Плавно, управляемо | Средние и крупные партии литиевых и комплексных мыл |
| Электрообогрев рубашки | до ~200 °C | Быстро, управляемо | Малые партии, нет котельной |
| Внутренний змеевик + рубашка | по комбинации | Быстро и равномерно | Крупные партии с высокими требованиями к разогреву и выдержке |
Конструкция реактора с наружным полузмеевиком даёт для производства смазок дополнительный плюс: наружный змеевик не занимает внутренний объём, внутри можно разместить полноценную скребковую мешалку, а при чистке нет мёртвых зон от змеевика. На стадии загущения массу снижают с ~200 °C; рубашка и змеевик переключаются на охлаждающую воду, и скорость охлаждения также подлежит расчёту - слишком медленно удлиняет цикл, слишком быстро даёт неоднородную структуру мыла. Впишите в техническое соглашение время разогрева, температуру выдержки и время охлаждения и проверьте их при приёмке.
Как настроить перемешивание и скобление стенки?
Вывод: на омылении достаточно средней скорости; при загущении, когда вязкость резко растёт, необходимо скобление стенки для обновления пристенного слоя, и якорь со скребками - стандарт для мыльных котлов. Мощность считайте по самому вязкому режиму загущения, а не по омылению.
На омылении масса ещё жидкая; лопастная или турбинная мешалка равномерно смешивает жирные кислоты со щёлочью. При загущении после ввода базового масла вязкость быстро растёт, паста застаивается на стенке, теплообмен ухудшается - пристенная корка блокирует тепло от рубашки, локальный перегрев окисляет и темнит мыло. Именно здесь важно скобление: кромка якоря идёт близко к стенке, скребки непрерывно снимают слой и возвращают его в основную массу, температура по объёму выравнивается. На поздней стадии вязкость пасты достигает десятков тысяч мПа·с, поэтому мощность считают по этому наихудшему случаю, двигатель и редуктор берут с пусковым запасом, а ЧРП переключает высокую скорость на омылении и низкую на загущении.
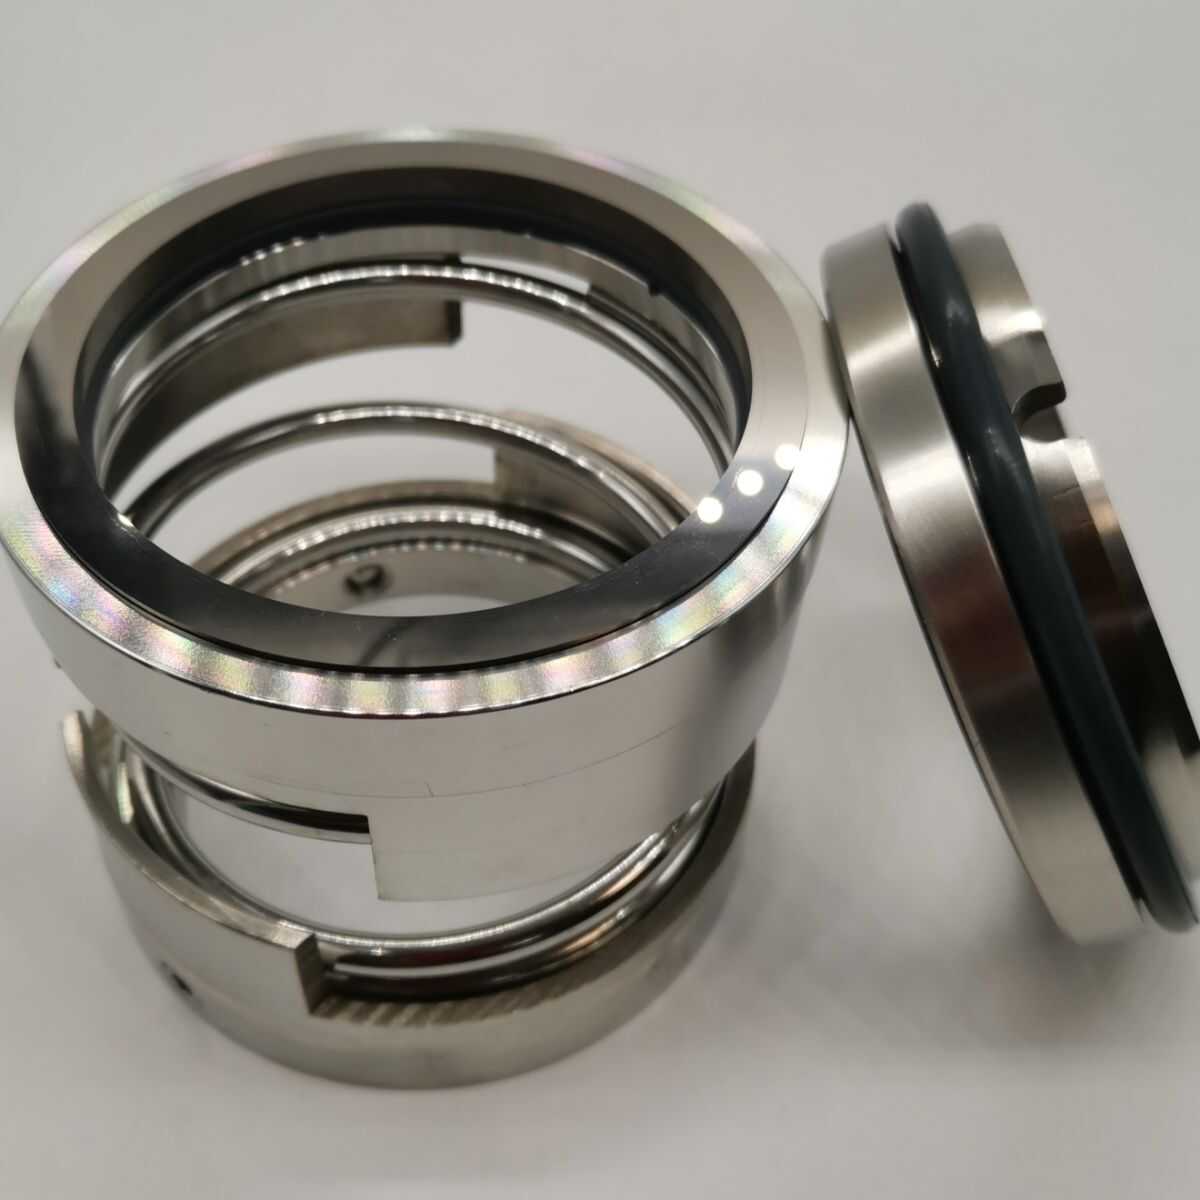
Уплотнение вала также должно соответствовать высокотемпературному режиму: сальник дешевле, но при нагреве быстро изнашивается и пропускает масло; механическое уплотнение заметно лучше держит температуру и давление и для омыления под давлением практически обязательно. Выбор уплотнения напрямую влияет на чистоту цеха и однородность партий - здесь не экономят.
Как определить уплотнение, слив и безопасность для высокотемпературного режима?
Вывод: одно- или двойное механическое уплотнение выбирают по температуре и давлению омыления; для слива пасты - донный клапан с обогревом; предохранительный клапан, манометр и термометр ставят по расчётному давлению. Все три пункта должны быть на чертежах, а не в устных обещаниях.
Для омыления под давлением уплотнение мешалки - двойное механическое с системой затворной жидкости на расчётное давление; при атмосферном или слабом избыточном давлении допустимо одинарное с промывкой. Донный слив - классическая трудность: густая паста течёт плохо, поэтому клапан берут большого прохода с коротким каналом, тарельчатый вниз, с обогреваемым корпусом, чтобы масса не застыла в полости при остановке. Некоторые цеха применяют гидравлический подъём или опрокидывание для передачи всей партии на последующее охлаждение и диспергирование - зависит от компоновки. По безопасности: на корпусе - предохранительный клапан, манометры и термометры по расчётному давлению; быстросъёмные крышки сосудов под давлением обязательно с блокировкой - жёсткие пункты приёмки.
Что касается следующего участка, готовую смазку охлаждают, сдвигают и диспергируют, дегазируют и фасуют; ритм слива должен совпадать с диспергатором и дегазатором, чтобы никто никого не ждал. Начертите цикл всей линии на одной оси времени прежде чем фиксировать объём котла - это куда научнее, чем смотреть на производительность одного реактора.
Как планировать смену рецептур и чистку?
Вывод: смена мыльной основы или марки на одном котле - норма, поэтому схему чистки фиксируют уже при подборе: большой быстросъёмный люк плюс CIP-оросление - базовая конфигурация, а моющая среда и температура - по характеру остатков рецептуры.
При частой смене рецептур остаток мыла портит консистенцию и температуру каплепадения следующей партии. Типовой путь: сначала горячая циркуляция базового масла для растворения остатков мыла, затем щёлочь или специальное моющее средство, затем промывка водой и сушка. Чем выше класс полировки внутренней поверхности, тем меньше остаток и быстрее чистка, но чрезмерно зеркальная стенка не помогает равномерному загущению - класс полировки выбирают по потребности технологии, а не просто максимальный. CIP-форсунки, покрывающие крышку и стенку, вместе с медленным скоблением сокращают время чистки более чем вдвое. Сточную воду от чистки собирают и очищают как замасленную; точки подвода воды и дренажа резервируют в проекте.
Какие параметры подтвердить до закупки?
Вывод: одной записью изложите температуру и давление омыления, размер партии и число партий в сутки, тип мыльной основы, доступный энергоноситель, стыковку с последующим оборудованием и требования к чистке - тогда площадь нагрева, мешалку, уплотнение и арматуру безопасности определят верно с первого раза.
Конкретно: тип основы (кальциевая, литиевая, комплексная литиевая) и общее описание рецептуры, загрузка на партию и число партий в сутки, температура омыления и наличие давления, энергоноситель (давление пара, масляная печь или электричество), высота цеха и условия монтажа, параметры стыковки с охлаждением и диспергированием, способ чистки и требования к сбросу, степень автоматизации (запись температурной кривой, программное управление, удалённый мониторинг). Эти параметры напрямую задают способ и площадь нагрева, мощность и тип мешалки, класс уплотнения, арматуру безопасности и конструкцию слива. Полный список до запроса предложений делает сравнение осмысленным; при приёмке по пункту соглашения повторно проверяют разогрев, охлаждение и ток перемешивания - и приёмка реактора для смазки замкнута.
Дополнительное чтение: - Как выбрать тип мешалки реактора: пропеллерная, якорная, рамная и ленточная по вязкости материала - Как определить толщину стенки и класс давления реактора: параметры проектирования по давлению, температуре и запасу
Статья подготовлена компанией Hyline Shengda Equipment Manufacturing Co., Ltd.
Вопросы по статье
Частые вопросы и ответы из этой статьи
Вывод: смена мыльной основы или марки на одном котле - норма, поэтому схему чистки фиксиру…
Сопутствующая продукция

Реактор с рубашкой
Типичный основной реакционный сосуд в химическом производстве. Перемешивание, нагрев и охлаждение диспергируют и смешивают материалы для проведения реакции и полимеризации. В рубашке циркулирует термомасло/пар для нагрева или охлаждающая вода для точного контроля температуры.

Реактор с наружным полутрубчатым змеевиком
Наружные полутрубчатые змеевики нагрева и охлаждения обеспечивают равномерный и эффективный теплообмен без застойных зон внутри. Зеркально отполированный резервуар из нержавеющей стали 304/316L чист и коррозионностойкий. Для синтеза смол, суспензий для новой энергетики и фармацевтических продуктов.

Нержавеющий смесительный бак (барабан для диспергирования)
Вспомогательный сосуд для диспергаторов и смесителей в производстве красок, покрытий, клеёв, цветных паст, печатных красок и в электронной промышленности. Доступен из стали 201/304 с внутренней и наружной полировкой; наклонное дно и боковая выгрузка обеспечивают полный слив.

Комплектное оборудование для производства смол
Комплектные линии производства смол на базе реактора, с вертикальной ректификационной колонной, горизонтальным конденсатором и водоотделителем для полного цикла синтеза, обезвоживания и рефлюкса. Объёмы от 300 л до 30 000 л.