
润滑脂行业的不锈钢反应釜怎么选?皂化反应、加热方式与高温密封的配置要点
2026年11月7日
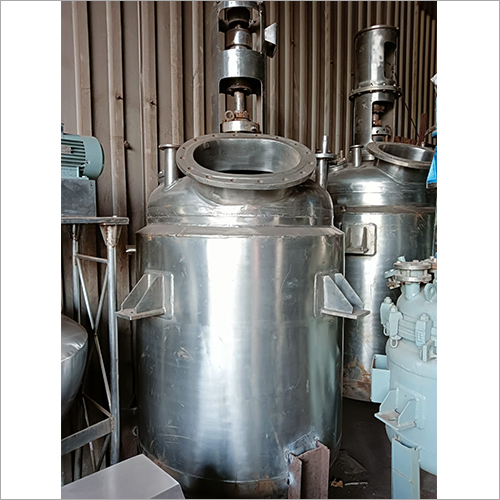
润滑脂生产为什么对反应釜要求这么高?
一句话结论:润滑脂的基础是皂基稠化剂,制皂阶段的皂化反应要高温高压、稠化阶段要强剪切与控温,普通常压搅拌罐承担不了,选反应釜要把加热、搅拌、密封三件事按工况算。
皂基润滑脂占市场大头,钙基、锂基、复合锂基都走同一条主线:脂肪或脂肪酸与氢氧化物在釜内皂化,生成皂基稠化剂;皂化完成后脱水、升温到皂的熔点以上,加入基础油稠化,再经冷却、剪切、研磨、脱气得到成品。这条线里,皂化温度常在 130-160℃,有的工艺还要在带压下进行;稠化阶段物料从稀油变成膏状,粘度翻几个数量级,搅拌负荷跟着剧烈变化。所以润滑脂用的反应釜不是"带搅拌的加热罐",而是要同时满足承压、耐温、强搅拌、易清洗四项要求的专用设备,选型逻辑和通用反应釜有明显差别。
从定制角度说,每家皂基配方与批次量不同,加热功率、桨型与密封配置都要按工艺算,报价前把工况说透,设备才配得准。
皂化与稠化的加热方式怎么选?
一句话结论:皂化升温快、放热集中,蒸汽或导热油夹套加内盘管是主流;批量小、没有锅炉条件的车间可以选电加热,但大批次皂化的经济性明显偏向导热油夹套。
加热方式决定产能上限和批次节奏。皂化反应需要把物料快速拉到 130℃以上,蒸汽压力足够时升温最快,但 160℃以上的饱和蒸汽压力高,对锅炉和管路要求都上去了;导热油夹套能把釜壁均匀加热到 180-220℃,升温平缓、控温稳,是中大批量锂基脂车间的主流选择。两类加热的对照如下表:
| 加热方式 | 典型温度范围 | 升温速度 | 适用场景 |
|---|---|---|---|
| 蒸汽夹套 | 至约 160℃ | 快 | 有锅炉、皂化温度不高的工艺 |
| 导热油夹套/外盘管 | 180-220℃ | 平缓可控 | 中大批量锂基/复合锂基皂化 |
| 电加热夹套 | 至约 200℃ | 快、易控 | 小批量、无锅炉条件 |
| 内盘管+夹套组合 | 按组合定 | 快且均匀 | 大批次、升温与保温要求都高 |
带外盘管反应釜的结构在润滑脂行业有个额外好处:外盘管不占釜内空间,釜内可以布置完整的刮壁搅拌,清洗时釜内无盘管死角。皂化后的稠化段要把料温从 200℃左右降下来,夹套和盘管此时切换冷却水,降温速率同样要核算——冷得太慢批次周期拉长,冷得太快皂结构不均。选型时把升温时间、保温温度、降温时间三个数写进技术协议,验收时照着测。
搅拌与刮壁怎么配?
一句话结论:皂化阶段中低速搅拌即可,稠化阶段粘度飙升后必须靠刮壁搅拌更新壁面料层,锚式加刮板的组合是皂基脂釜的标配,功率按最粘的稠化工况核算而不是按皂化工况。
皂化阶段物料还是液体,桨式或涡轮式搅拌足够把脂肪酸与碱液混合均匀。进入稠化阶段,基础油与皂基混合后粘度快速上升,膏体在釜壁滞留,传热迅速恶化——壁面结皮会把夹套传来的热挡在外面,局部过热导致皂氧化变色。刮壁搅拌的作用这时凸显:锚式桨外缘贴近釜壁,刮板把壁面料层不断刮下卷回主体,釜内温度才能均匀。稠化后期的膏体粘度可达数万 mPa·s,搅拌功率要按这个最恶劣工况核算,电机与减速机留足启动余量,配变频器在皂化段高速、稠化段低速之间切换。
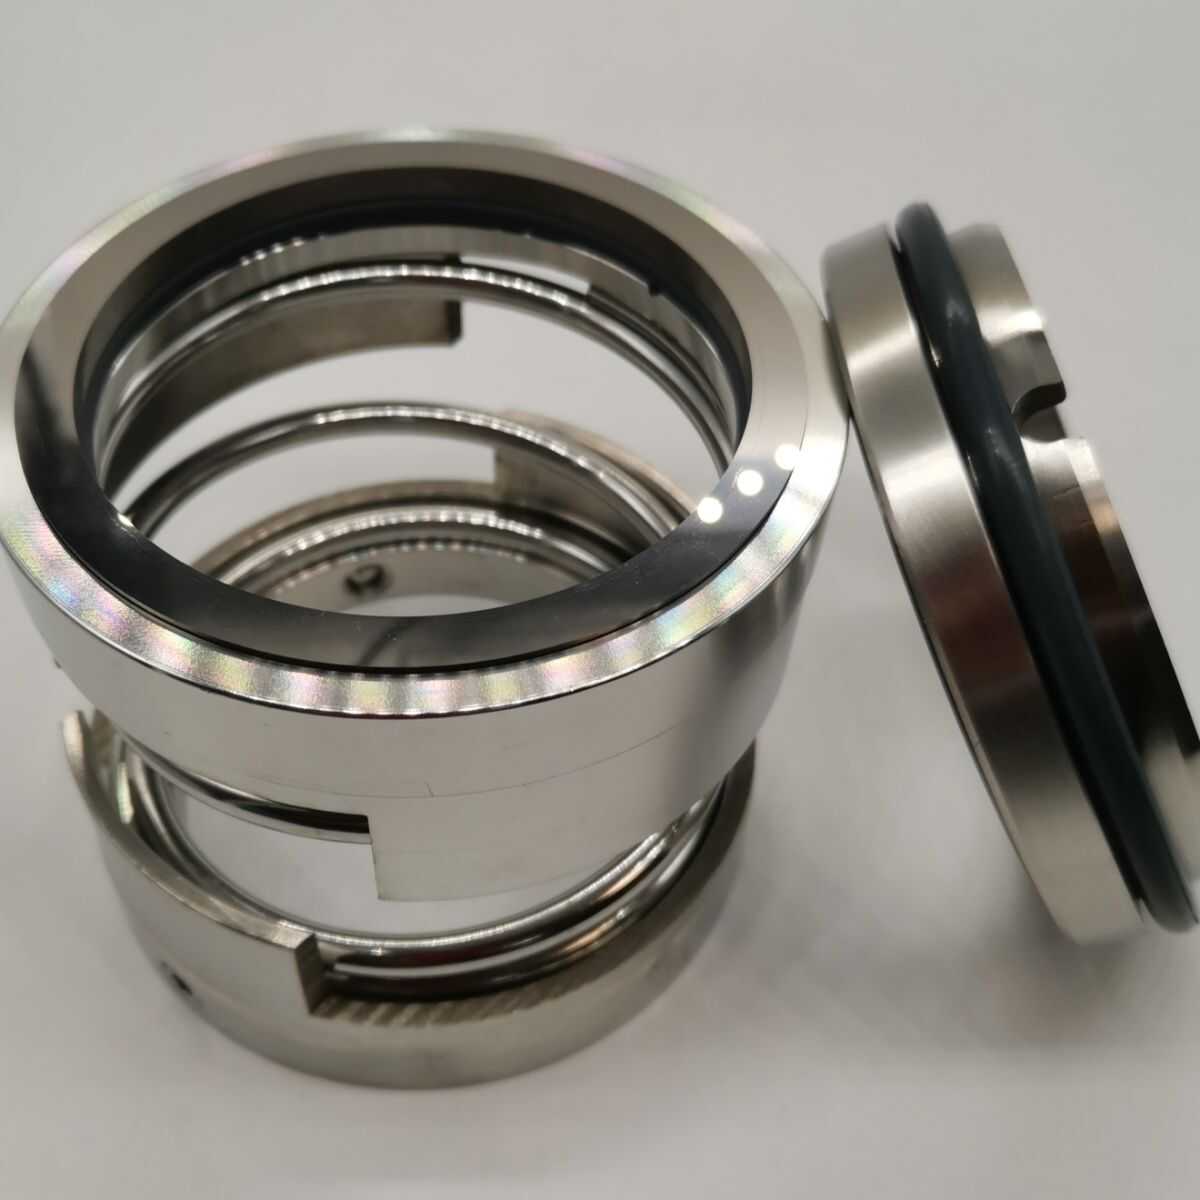
搅拌轴密封同样要按高温工况选:填料密封便宜但高温下磨损快、易渗油;机械密封耐温耐压更好,皂化带压工艺基本必选。密封选型这一项直接影响车间油污程度和批次纯净度,别在这上面省。
高温工况的密封、出料与安全怎么定?
一句话结论:密封按"皂化温度+是否带压"定单双端面,出料选底阀配保温夹层,安全附件按设计压力配安全阀与压力表,三项都要落在图纸上而不是口头承诺。
带压皂化的釜,搅拌密封按承压等级选双端面机械密封并配封液系统,常压或微压工艺可降为单端面加冲洗。釜底出料是润滑脂釜的常见难点:稠膏状物料自流性差,底阀要选口径大、流道短的下展式结构,阀体带保温或伴热,防止停机时膏体在阀腔内凝死。有的车间配液压升降出料或倾倒结构,把整锅料转进后段冷却研磨设备,这取决于后段工艺布局。安全侧,釜体按设计压力配安全阀、压力表与测温仪,带压釜的快开门结构必须带联锁,这些属于验收硬指标。
从后段衔接看,成脂要经过冷却、剪切研磨、脱气才能灌装,釜的出料节奏要与研磨脱气设备匹配,避免"釜等后段"或"后段等釜"。把整线的批次周期画在一张时间轴上再定釜容,比单看一台釜的产能科学得多。
皂化与稠化的过程参数记录同样值得在选型时一并考虑。皂化温度曲线、保温时间、搅拌电流是判断每批皂基是否反应完全的关键证据,温度记录仪和电流表属于必配而不是选配;做出口认证或客户审核的车间,批次记录还要能追溯,数据接口预留成数字信号比事后抄表可靠。有些工艺还要求釜内充氮保护,防止高温下皂基氧化变色,氮封接口和减压阀也在这一步一并确认。这些附件单件不贵,缺一件却可能卡住整条线的验证。
批次切换与清洗怎么考虑?
一句话结论:同一台釜换皂基、换牌号是常态,清洗方案要在选型阶段定下来——大口快开人孔加 CIP 喷淋是基础配置,清洗介质与温度按配方残留特性定。
润滑脂配方切换频繁,残留皂基混进下一批会影响稠度与滴点。清洗路径通常是:趁热先用基础油循环冲洗溶解残留皂,再碱洗或专用清洗剂清洗,最后清水冲净并烘干。釜内壁抛光等级越高残留越少,清洗越快,但对稠化搅拌来说过于镜面的壁面反而不利挂料均匀——内壁按工艺需求选抛光等级,别一味追高。CIP 喷淋球覆盖釜顶与釜壁,配合刮壁搅拌低速运行,清洗时间能缩短一半以上。清洗废液按油污废水收集处理,这部分的水量与排放接口也要在方案里预留。
换产节奏还取决于公用工程配套。基础油冲洗需要热油源,碱洗需要热水与蒸汽,清罐时人孔全开要考虑通风与安全监护,这些条件没配齐,清洗周期只能拉长。有经验的车间把每步清洗的温度、时长、用油量做成标准作业卡,换一批牌号的清洗时间从大半天压到两三个小时,产能差距就是从这里一点一点省出来的。
采购前要确认哪些参数?
一句话结论:把皂化温度与压力、批量与日批次数、皂基类型、加热能源条件、后段设备衔接和清洗要求一次报清,厂家才能把加热面积、桨型、密封与安全配置一次定准。
具体清单:皂基类型(钙基、锂基、复合锂基)与配方概述、单批投料量与每日批次数、皂化温度与是否带压、加热能源(蒸汽压力、导热油炉还是电)、车间层高与吊装条件、后段冷却研磨设备的接口参数、清洗方式与排放要求、自控程度(温度曲线记录、程序控温、远程监控)。这些参数直接对应加热方式与面积、搅拌功率与桨型、密封等级、安全附件与出料结构。把清单交齐再做报价,比价才有可比性;到货验收时按技术协议逐项复测升温、降温与搅拌电流,润滑脂釜的验收才算闭环。
定厂家之前还有两个动作值得做:一是看同类皂基的交付案例,锂基与钙基对搅拌和出料的要求差异不小,做过相近配方的厂家方案更准;二是把验收指标谈进合同,升温时间、降温时间、搅拌电流、密封泄漏率都写成可测的数字,验收时按表打勾。口头承诺的"没问题"落不了地,写得出来的指标才有约束力。
延伸阅读: - 反应釜的搅拌桨叶型式怎么选?推进式、锚式、框式与螺带式按物料粘度定 - 反应釜的壁厚与承压等级怎么定?按介质压力、温度与安全余量选设计参数
本文由昊林盛达设备制造有限公司(hyline.cn)整理
本文相关问答
来自本文的高频问题与解答
一句话结论:润滑脂的基础是皂基稠化剂,制皂阶段的皂化反应要高温高压、稠化阶段要强剪切与控温,普通常压搅拌罐承担不了,选反应釜要把加热、搅拌、密封三件事按工况算。
相关产品

夹套反应釜
化工生产中典型的主体反应设备,通过搅拌、加热、冷却对多种物料进行分散混合,从而进行反应聚合。夹套通入导热油/蒸汽加热或冷却水降温,精确控制反应温度。

外盘管反应釜
设备外置半管冷热盘管,换热均匀高效,釜内无积料死角;罐体采用 304/316L 镜面不锈钢,洁净防腐。适用于树脂、新能源浆料、医药等加热合成工序。

不锈钢拉缸(分散桶)
分散机、搅拌机等设备的配套搅拌容器,广泛用于油漆、涂料、胶粘剂、色浆、油墨、电子等行业。可选 201/304 材质,内外抛光,斜底侧出料设计排料干净。

树脂成套生产设备
以反应釜为核心的树脂生产成套装置,配套竖式分馏柱、卧式冷凝器与分水器,实现树脂合成、脱水、回流全流程,规格覆盖 300L-30000L。