
Как выбрать нержавеющий реактор для нефтепромысловой химии: сильноминерализованные среды, полимеризация и смена продуктов
2026年11月4日
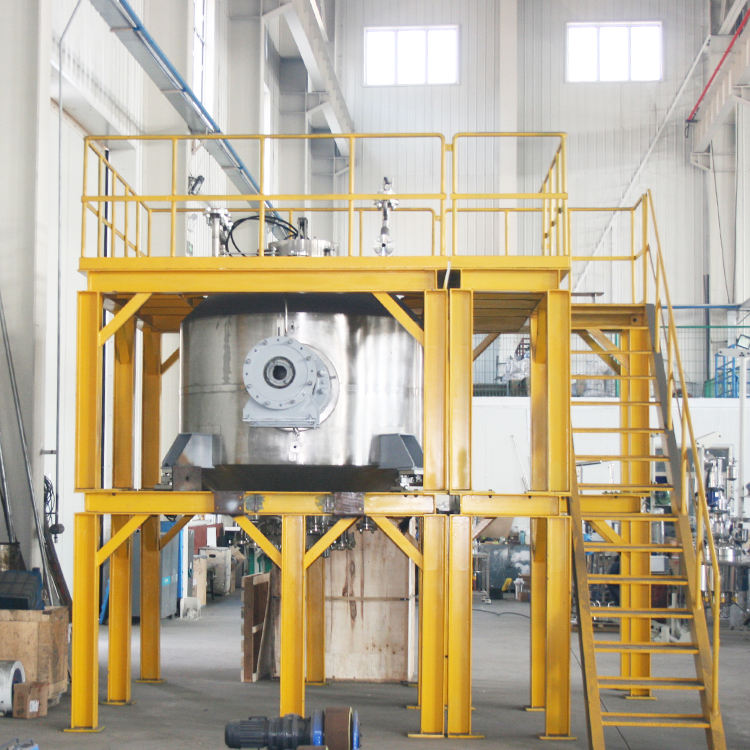
Нефтепромысловая химия — отрасль со своей спецификой. Большинство продуктов здесь водорастворимые полимеры и композиции: понизители фильтрации, загустители, деэмульгаторы, ингибиторы коррозии и солеотложений, добавки для жидкостей разрыва пласта. На промысле их расходуют много, но единичные партии редко бывают крупными. Типичный завод имеет несколько аппаратов и выпускает десятка полтора наименований: сегодня сильно минерализованная солевая система, завтра кислая композиция, вязкость от водянистой до клеевой. Такое сочетание высокой минерализации, широкой номенклатуры и большого разброса вязкости предъявляет к материалу, теплообмену и мойке нержавеющего реактора совершенно иные требования, чем обычный химический процесс. Компания Hyline Shengda (hyline.cn) изготавливает реакторы, смесительные резервуары и реакторы с наружным змеевиком по нестандартным заказам; задаются объём, марка материала, тип мешалки, схема теплообмена, тип уплотнения и конфигурация мойки. В статье разобраны эти пять решений.
Чем реактор для нефтепромысловой химии отличается от обычного?
Короткий ответ: тремя вещами — высокой минерализацией среды, короткими сериями с большой номенклатурой и широким диапазоном вязкости. Эти три фактора определяют, что приоритет не в объёме, а в материале и очищаемости.
Начнём с минерализации. В нефтепромысловой химии широко применяют хлорид натрия, калия и кальция для утяжеления и приготовления рассолов, поэтому концентрация хлоридов нередко составляет от нескольких тысяч до десятков тысяч миллиграммов на литр, а часть продуктов реагирует выше 60 °C. Хлориды атакуют аустенитную нержавеющую сталь не равномерной коррозией, а питтингом и коррозионным растрескиванием под напряжением — оба вида локальные, быстроразвивающиеся и обычно проявляются течью уже через шесть-двенадцать месяцев после пуска.
Далее партия. Продукт идёт три-пять партий, затем переходят на следующий; если отмывка между продуктами неполная, остаток загрязняет следующую партию и проявляется как дрейф показателей и рекламации. Поэтому чистота внутренней поверхности, отсутствие тупиковых участков трубопроводов и покрытие мойки здесь важнее, чем во многих фармацевтических цехах.
И вязкость. Полимеризация в растворе начинается с раствора мономера, близкого по вязкости к воде; по мере роста молекулярной массы вязкость доходит до десятков тысяч мПа·с. Один аппарат должен работать на обоих полюсах, поэтому мешалку и привод выбирают по самому тяжёлому режиму — иначе «не мешает» гарантировано.
Какой материал подходит для сильно минерализованной среды с высоким содержанием хлоридов?
Короткий ответ: как только содержание хлоридов превышает примерно 500 мг/л или температура выше 60 °C, полагаться на одну 316L нельзя — нужны дуплексная сталь или титан.
Выбор материала — не расплывчатый вопрос «стойкости к коррозии», а пересечение трёх условий: концентрации хлоридов, температуры среды и остаточных напряжений в элементе. Для коррозионного растрескивания под напряжением нужны все три одновременно, и снятие любого из них существенно снижает риск. Сварочные остаточные напряжения — самый недооценённый фактор, а реактор целиком состоит из швов; поэтому одна и та же среда безопасна в трубе и растрескивает реактор.
| Материал | Практический предел по хлоридам | Рабочая температура | Примечание |
|---|---|---|---|
| 304 | До 200 мг/л | От окружающей до 50 °C | Только для маломинерализованных продуктов, не как основной аппарат |
| 316L | До 500 мг/л | До 60 °C | Молибден повышает стойкость к питтингу; обычный выбор для малой и средней минерализации |
| Дуплекс 2205 | 1000-3000 мг/л | До 80 °C | Высокая прочность, хорошая стойкость к растрескиванию, требовательная технология сварки |
| Титан | Шире, включая окислительные среды | По режиму | Высокая стоимость, сварка в защитном газе, нужны квалифицированные ремонтные ресурсы |
| Углеродистая сталь с покрытием | Зависит от покрытия | Зависит от покрытия | Резина, пластик или фторопласт; высокая стойкость, но ограничения по температуре и давлению |
Значения в таблице — порядок величин из отраслевой практики, а не освобождение от проверки. Реальный выбор требует оценки конкретной среды по содержанию хлоридов, pH, температуре и наличию окислителей, при необходимости с коррозионными испытаниями образцов. Готовя такие предложения, мы обычно просим заказчика отдельно выделить самый агрессивный продукт для оценки материала, а остальные вести за ним, вместо того чтобы переводить всю линию на титан ради одного наименования.
Есть и способ сэкономить: применять высокую марку только там, где есть контакт со средой. Корпус из 316L с рубашкой из 304 или корпус с покрытием и углеродистой наружной оболочкой — обычная практика на таких заводах, экономящая более тридцати процентов стоимости материала, при условии что граница зон спроектирована чётко и минерализованная жидкость не может уйти в сторону низкой марки.
Как управлять тепловыделением полимеризации?
Короткий ответ: радикальная полимеризация отдаёт тепло за считанные минуты после индукции. Холодопроизводительность подбирают по максимальной скорости тепловыделения, а не по средней.
Кривая тепловыделения в растворной полимеризации неласкова: при загрузке мономера реакция идёт медленно, непрореагировавший мономер накапливается, и после инициирования тепло выходит за очень короткое время — температура в аппарате может подняться на десять с лишним градусов за минуты. При недостаточном охлаждении в лучшем случае расширяется распределение по молекулярной массе и продукт не проходит по показателям, в худшем происходит разгон реакции, партия идёт в брак и срывает люк.
Есть три пути. Рубашка — база, но её площадь ограничена поверхностью корпуса, а площадь на единицу объёма быстро падает с ростом аппарата, поэтому на крупных реакторах одной рубашки обычно мало. Внутренний змеевик даёт существенную площадь ценой очищаемости — наружная поверхность змеевика охотно обрастает. Выносной теплообменник отбирает жидкость, проводит её через пластинчатый или кожухотрубный аппарат и возвращает: площадь можно сделать очень большой, место в аппарате не занимается, а недостатки — циркуляционный насос, стойкий к вязкости и коррозии, и дополнительные тупиковые участки трубопроводов.
| Способ теплообмена | Мощность на единицу объёма | Сложность мойки | Подходящий режим |
|---|---|---|---|
| Рубашка | Низкая, быстро падает с объёмом | Простая | Малый объём, слабоэкзотермическое смешение |
| Рубашка и внутренний змеевик | Средне-высокая | Сложнее, змеевик обрастает | Среднее тепловыделение, умеренная вязкость |
| Выносной теплообменник | Высокая, масштабируется | Средняя, аппарат разбирается | Сильное тепловыделение, большой объём, непрерывное дозирование |
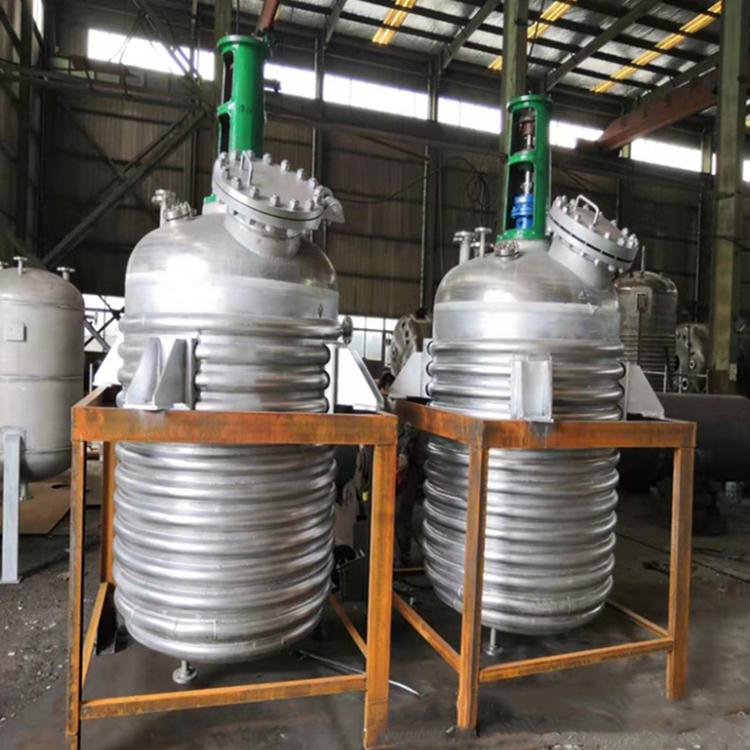
Важнее схемы охлаждения — управление дозированием. Скорость подачи мономера — это педаль газа тепловыделения: насос дозирования должен быть регулируемым и сблокированным с температурой в аппарате так, чтобы при подходе к верхнему пределу расход автоматически снижался. Такая логика эффективнее простого наращивания поверхности охлаждения. Дополнять её должны блокировки по перегреву: отсечка дозирования, увеличение расхода охлаждающей воды, аварийный сброс. Эти три шага должны быть в техническом соглашении на этапе закупки, а не добавлены при пусконаладке.
Как подобрать мешалку для высоковязких режимов?
Короткий ответ: тип мешалки выбирают по самому вязкому продукту, а перемешивание проверяют по самому жидкому. Оба края должны проходить.
Один аппарат на диапазон от воды до десятков тысяч мПа·с имеет свою цену. При низкой вязкости якорная или рамная мешалка даёт хорошо перемешанную зону у лопасти и почти застойные области в остальном объёме, время смешения велико. При высокой вязкости лопастная мешалка просто зажимается продуктом и двигатель останавливается. Компромисс — комбинированная мешалка: основной якорь или рама идёт вдоль стенки для теплоотдачи и подвижности пристенного слоя, плюс одна-две ступени наклонных лопастей или ленты для осевой циркуляции.
Для высоковязких режимов нужна и очистка стенки. Раствор полимера образует на охлаждаемой поверхности гель; чем толще слой, тем хуже теплоотдача, и возникает знакомый порочный круг «больше налёта — меньше охлаждения — больше налёта». Скребки из фторопласта или конструкционного пластика снимают слой при вращении и одновременно усиливают теплоотдачу к стенке. Скребки — быстроизнашиваемый элемент, поэтому на этапе предложения нужно спрашивать период замены и цену запасных частей: в эксплуатации эта статья никуда не денется.
Мощность двигателя и редуктора считают по крутящему моменту при максимальной вязкости, а не обратным пересчётом от номинальной мощности. Практический подход: рассчитать мощность мешалки при низкой вязкости, затем применить коэффициент запаса три-пять для вязкого режима и поставить частотный привод, чтобы скорость регулировалась от двадцати до ста процентов. Так аппарат и вязкий продукт перемешает, и в жидком не будет закручивать воздух.
Как проектировать аппарат под быструю смену продукта?
Короткий ответ: стоимость переналадки определяют три вещи — покрытие мойки, застойные зоны и минимальный перемешиваемый объём, и все три фиксируются на стадии проектирования, а не после пуска.
Покрытие обеспечивает моечная головка. Вращающаяся на 360 градусов головка на крыше подбирается по диаметру; свыше примерно двух метров диаметра ставят две головки или вращающуюся форсунку, иначе верхняя часть стенки не отмывается. Важно и давление: при недостаточном головка не вращается, бьёт в одном направлении и создаёт иллюзию мойки. Трубопроводы тоже должны отмываться: подача, флегма и воздушник включаются в контур CIP, тупиковых отводов быть не должно.
Застойные зоны сосредоточены у фланцев лаза, корней патрубков, днищевого клапана и в месте прохода вала мешалки через крышу. Общее у них — щель или ступенька, куда продукт заходит, но откуда не выходит. Проектные решения: внутренние швы заподлицо, патрубки вровень с поверхностью без выступания, клапан с плоским прилеганием (наклонный), все внутренние соединения вала полностью сварные. На чертеже это разница в несколько миллиметров, при переналадке — разница между одной и тремя промывками.
Минимальный перемешиваемый объём — самая частая ловушка. Аппарат 10 м³ нормально ведёт основные продукты, но некоторые добавки идут партией 1 м³ — ниже мешалки, и перемешивание фактически стоит. Решение: либо отдельный малый смесительный резервуар для малых партий, либо двухступенчатая мешалка с нижней ступенью у днища, чтобы снизить минимальный уровень. Сообщите поставщику и минимальную, и максимальную партию — предложение изменится полностью.
Как определить объём и величину партии?
Короткий ответ: объём партии делят на коэффициент заполнения — 0,7 для полимеризации, 0,8 для компаундирования.
Коэффициент заполнения не произвольное число. При полимеризации образуется пена, и уровень поднимается во время дозирования; паровое пространство сверху служит и запасом от перелива, и местом для разрушения пены. Коэффициент 0,7 означает, что в аппарат 10 м³ заливают максимум 7 м³ жидкости, а 3 м³ остаются как безопасный объём. У композиций без реакции пены нет, достаточно 0,8.
Затем округляют вверх до стандартного размера. Для партии 5 м³ при коэффициенте 0,7 расчётные 7,1 м³ лучше закрыть аппаратом 8 м³, поскольку полезный объём должен ещё покрыть пространство под крышей и мёртвый объём ниже минимального перемешиваемого уровня. И наоборот: если расчёт попал точно в типоразмер, лучше подняться на ступень и оставить запас.
Как подобрать уплотнение и предохранительную арматуру?
Короткий ответ: для полимеризации предпочтительно двойное торцевое уплотнение с внешней промывкой; при наличии растворителей обязательны взрывозащищённый привод и азотная подушка.
Одинарное уплотнение нормально работает на чистой воде, но в растворе полимера быстро сдаётся: продукт плёнкой высыхает на поверхностях трения, разжимает их, и начинается капель. Двойное уплотнение подаёт барьерную жидкость между парами трения под давлением выше давления в аппарате, продукт не доходит до поверхностей, и ресурс растёт в разы. В системе барьерной жидкости нужна сигнализация давления: при его потере уплотнение фактически работает как одинарное.
Взрывозащита определяется растворителем. Водорастворимые продукты без органических растворителей допускают обычный двигатель; как только в рецептуре появляются спирты, эфиры или масла, двигатель, электроаппаратура, освещение и клеммные коробки должны быть взрывозащищёнными, с заземлением. Азотная подушка применяется для окислительно-чувствительных продуктов или когда нужно подавить взрывоопасность паровой фазы: клапан подушки работает совместно с дыхательным, поддерживая небольшое избыточное давление.
Что проверяют при приёмке?
Короткий ответ: три вещи — сертификаты на материал со спектральной проверкой, записи по швам и испытаниям давлением, работа без нагрузки и испытание уплотнения. Без всех трёх не подписывают.
Сертификаты должны соответствовать номерам плавок, и при поступлении желательна выборочная спектральная проверка — особенно для 316L и 2205, где подмена на рынке не редкость. По швам смотрят форму валика и подрезы, по ответственным швам нужны записи неразрушающего контроля. Испытания давлением проводят в два этапа: гидроиспытание корпуса и отдельно рубашки, каждое с выдержкой и протоколом.
Работа без нагрузки проверяет три пункта: направление вращения, нагрев подшипников, отсутствие ненормальной вибрации. Уплотнение испытывают на заполненном чистой водой аппарате, наблюдая зону уплотнения не менее двух часов без протечек. Выполнить это на заводе несравнимо дешевле, чем обнаружить проблему на площадке.
Дополнительное чтение: - Как выбрать материал нержавеющего реактора: 304, 316L и плакированный лист по агрессивности среды - Как выбрать тип лопастей мешалки реактора: пропеллерные, якорные, рамные и ленточные по вязкости среды
Статья подготовлена компанией Hyline Shengda Equipment Manufacturing Co., Ltd. (hyline.cn), права на информацию принадлежат первоисточнику. Основная продукция: нержавеющие реакторы, смесительные резервуары, резервуары для хранения, диспергаторы, концентраторы и комплектное оборудование химических линий; поддерживается нестандартное изготовление.
Вопросы по статье
Частые вопросы и ответы из этой статьи
Короткий ответ: объём партии делят на коэффициент заполнения — 0,7 для полимеризации, 0,8 …
Сопутствующая продукция

Реактор с рубашкой
Типичный основной реакционный сосуд в химическом производстве. Перемешивание, нагрев и охлаждение диспергируют и смешивают материалы для проведения реакции и полимеризации. В рубашке циркулирует термомасло/пар для нагрева или охлаждающая вода для точного контроля температуры.

Реактор с наружным полутрубчатым змеевиком
Наружные полутрубчатые змеевики нагрева и охлаждения обеспечивают равномерный и эффективный теплообмен без застойных зон внутри. Зеркально отполированный резервуар из нержавеющей стали 304/316L чист и коррозионностойкий. Для синтеза смол, суспензий для новой энергетики и фармацевтических продуктов.

Нержавеющий смесительный бак (барабан для диспергирования)
Вспомогательный сосуд для диспергаторов и смесителей в производстве красок, покрытий, клеёв, цветных паст, печатных красок и в электронной промышленности. Доступен из стали 201/304 с внутренней и наружной полировкой; наклонное дно и боковая выгрузка обеспечивают полный слив.

Комплектное оборудование для производства смол
Комплектные линии производства смол на базе реактора, с вертикальной ректификационной колонной, горизонтальным конденсатором и водоотделителем для полного цикла синтеза, обезвоживания и рефлюкса. Объёмы от 300 л до 30 000 л.

Смесительный котёл серии TC (для колеровки)
Предназначен для колеровки и смешивания в лакокрасочной промышленности, а также для смешивания жидких–жидких и жидких–твёрдых материалов в других отраслях. Равномерная колеровка, хорошая смешиваемость, рациональная конструкция и мощное перемешивание.