
油田化学品行业的不锈钢反应釜怎么选?高盐介质、聚合物合成与批次切换要点
2026年11月4日
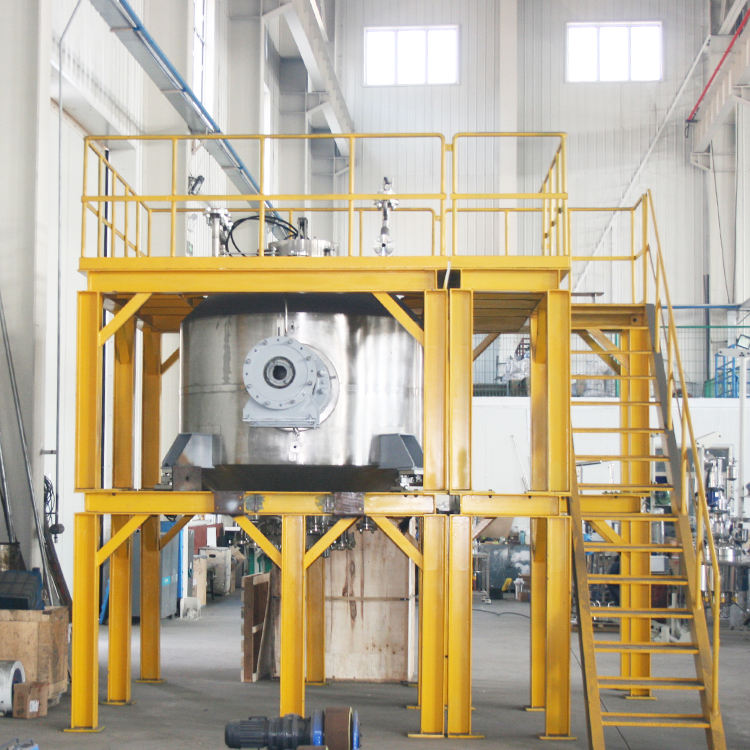
油田化学品是个很特殊的行业:产品大多是水溶性聚合物和复配体系,钻井液降滤失剂、增稠剂、破乳剂、缓蚀阻垢剂、压裂液添加剂,这些东西在井场上用量大、批次多,但单批产量并不高。这类工厂的车间通常只有几台釜,却要轮着做十几个品种,介质一会儿是高含盐的盐水体系,一会儿是酸性的复配液,黏度从像水一样稀到像胶一样稠。这种"高盐、多品种、宽黏度"的组合,对不锈钢反应釜的材质、换热和清洗设计提出了和常规化工完全不同的要求。昊林盛达(hyline.cn)做反应釜、搅拌罐与外盘管反应釜的非标定制,可定的是容积、材质牌号、搅拌形式、换热结构、密封型式与清洗配置。这篇按这五个环节讲清选型依据。
油田化学品的釜,和普通化工釜差在哪?
一句话结论:差在三处——介质含盐量高、批次短品种多、黏度跨度大,这三条决定了选型的重心不在容积,而在材质和清洗。
先说含盐量。油田化学品大量使用氯化钠、氯化钾、氯化钙做加重或配液,氯离子浓度动辄每升几千到几万毫克,有些品种还要在六十度以上反应。氯离子对奥氏体不锈钢的威胁不是均匀腐蚀,而是点蚀和应力腐蚀开裂,这两种破坏都是局部性的、发展快的,往往在投产半年到一年内就出现渗漏。
再说批次。一个品种做三五批就换下一个,换产时如果清洗不彻底,残留会污染下一批,表现出来就是产品指标波动、客户投诉。所以这类车间的釜,内壁粗糙度、管路死角和清洗球覆盖,比很多制药车间要求还苛刻。
最后是黏度。溶液聚合从单体水溶液起步,黏度接近水;聚合到后期分子量上来,黏度可能升到几万毫帕秒。同一台釜要在这两个极端之间工作,搅拌和电机必须按最困难的工况配,否则后期"搅不动"是必然的。
高盐高氯工况该用什么材质?
一句话结论:氯离子浓度超过每升 500 毫克或者温度超过 60 度,就不建议用 316L 单独扛,要往双相钢或钛材走。
材质选择的判断依据不是"耐不耐腐蚀"这么笼统,而是三件事叠加:氯离子浓度、介质温度、构件内的残余应力。应力腐蚀开裂需要这三个条件同时具备,缺一个就大幅缓解。焊接残余应力是最容易被忽略的一项,而反应釜恰恰是满身焊缝的设备,所以同样的介质,在管道上没事,在釜上就裂了。
| 材质 | 氯离子经验边界 | 适用温度 | 说明 |
|---|---|---|---|
| 304 | 每升 200 毫克以内 | 常温至 50 度 | 仅适合低盐品种,不建议做主力釜 |
| 316L | 每升 500 毫克以内 | 60 度以内 | 钼提高耐点蚀能力,是中低盐工况的常规选择 |
| 2205 双相钢 | 每升 1000-3000 毫克 | 80 度以内 | 强度高、抗应力腐蚀好,焊接工艺要求高 |
| 钛材 | 更宽,含氧化性介质亦适用 | 视工况 | 成本高,焊缝需惰性气体保护,检修资源要求高 |
| 碳钢衬里 | 取决于衬层 | 视衬层 | 衬胶、衬塑或衬四氟,适合强腐蚀但温度压力受限 |
表里的数值是行业经验的量级,不是免检通行证。实际选型必须拿具体介质的氯离子浓度、pH、温度和是否有氧化性组分去做腐蚀评估,必要时做挂片试验。我们给这类客户做方案时,通常会建议把最苛刻的那个品种单独列出来做材质核算,其余品种跟着走,避免整条线为了一个品种全部上钛材。
还有一个省钱的办法:与介质接触的部分用高牌号,不接触的部分用 304。比如釜体 316L、夹套 304,或者釜体衬里、外壳碳钢。这种"分级用材"在油田化学品车间很常见,能省下三成以上的材料成本,前提是分区界面要设计清楚,不能让高盐介质窜到低牌号那一侧。
聚合反应的放热怎么控?
一句话结论:自由基聚合的放热集中在诱导期之后的几分钟内,冷却能力要按最大放热速率配,按平均放热配必然飞温。
溶液聚合的放热曲线很不客气:单体刚加进去时反应缓慢,体系里攒着大量未反应单体,一旦引发,几百度每秒的放热会在很短时间内释放出来,罐内温度几分钟就能窜十几度。这时候如果冷却能力不足,轻则分子量分布变宽、产品指标不合格,重则触发暴聚,整釜料报废甚至顶开人孔。
冷却能力的配置有三条路。夹套是最基础的,换热面积受罐体表面积限制,大罐的单位体积换热面积反而小,所以大容积釜单靠夹套往往不够。内盘管能大幅增加换热面积,代价是清洗困难、盘管外壁容易结垢。外循环换热器把料液抽出来过一台板式或列管换热器再回去,换热面积可以做得很大,也不占罐内空间,缺点是循环泵要耐得住黏度和腐蚀,且增加了管路死角。
| 换热方式 | 单位体积换热能力 | 清洗难度 | 适用场合 |
|---|---|---|---|
| 夹套 | 低,随容积增大迅速下降 | 容易 | 小容积、放热温和的复配品种 |
| 夹套加内盘管 | 中高 | 较难,盘管外壁易结垢 | 中等放热、黏度不高的聚合 |
| 外循环换热器 | 高,可按需放大 | 中等,换热器可拆洗 | 强放热、大容积、连续滴加工艺 |
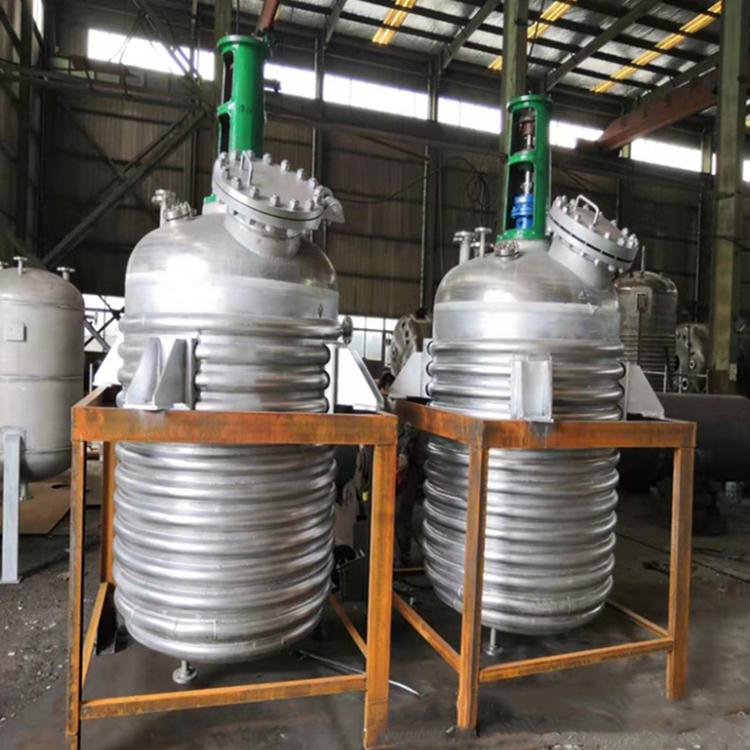
比冷却结构更重要的是滴加控制。单体滴加速度就是放热速率的油门,把滴加泵做成可调、并且与釜内温度联锁,温度接近上限自动降速,这套逻辑比单纯加大换热面积有效得多。配套还要有超温联锁:温度超过设定值自动切断滴加、加大冷却水、开启紧急泄放。这三步在采购谈判时就该写进技术协议,而不是等调试时再补。
高黏体系搅拌怎么配?
一句话结论:按最黏的那个品种选桨型,按最稀的那个品种校核混合效果,两头都要过。
黏度从水到几万毫帕秒,一台釜通吃是有代价的。低黏时用锚式或框式桨,桨叶附近有流动、远离桨叶的区域几乎是死区,混合时间会很长;高黏时用推进式桨,桨叶直接被物料"抱住",电机堵转。折中的做法是选组合桨:主桨用锚式或框式贴着罐壁走,副桨用两层斜叶或螺带,兼顾罐壁传热和轴向循环。
高黏工况还要考虑刮壁。聚合物溶液在冷却面上容易结一层胶,结层越厚传热越差,最后形成"越结越冷不下来、越冷不下来越结"的循环。刮壁桨用聚四氟或工程塑料做刮板,贴壁旋转把结层刮掉,同时强化壁面传热。刮板是易损件,采购时要问清更换周期和备件价格,这笔钱在后期运维里跑不掉。
电机和减速机的选型要按"最大黏度下的扭矩"算,不能按额定功率倒推。经验做法是先按低黏工况算出搅拌功率,再乘以三到五倍的安全系数覆盖高黏工况,同时配变频器,让转速可以在百分之二十到百分之百之间调。这样既保证了后期搅得动,又不会在低黏时把料打出漩涡卷进空气。
一台釜换做多个品种,怎么设计才好切换?
一句话结论:切换成本主要由三处决定——清洗覆盖、残留死角、最小搅拌体积,这三项在设计阶段定,投产后改不了。
清洗覆盖靠喷淋球。罐顶装一个 360 度旋转喷淋球,覆盖半径按罐径选,罐径超过两米通常要装两个或者改用旋转喷淋头,否则罐壁上部冲不到。喷淋压力也有要求,压力不够时喷淋球转不起来,只往一个方向冲,形成"洗出一条沟"的假清洗。管路同样要能洗,进料管、回流管、放空管都要接进 CIP 回路,不能有只进不出的盲管。
残留死角主要在人孔法兰、接管根部、底阀和搅拌轴穿过罐顶的位置。这些地方的共同点是"有缝隙、有台阶",料液进去出不来。设计上要做的是把内壁焊缝打磨平、接管内壁齐平不凸出、底阀选无死角的下展式、搅拌轴的罐内连接件做成全焊结构。这些细节在图纸上都是几毫米的差别,在换产时就是洗三遍还是洗一遍的差别。
最小搅拌体积是油田化学品车间最容易踩的坑。一台 10 立方米的釜做主力品种没问题,但有些添加剂单批只要 1 立方米,这时候液位低于桨叶,搅拌等于空转。解决办法是配一台小容积的搅拌罐专门做小批量,或者把主釜的桨叶做成双层、下层贴着罐底布置,把可搅拌的最低液位压下来。选型时把"最小批量"这个数和"最大批量"一起报给厂家,方案会完全不同。
容积和批次怎么定?
一句话结论:用单批料液体积除以装料系数得到公称容积,聚合类品种装料系数取 0.7,复配类取 0.8。
装料系数不是随便取的数。聚合反应过程中会产生泡沫,滴加时液面还会上涨,留出的气相空间既是防溢流的余量,也是泡沫破裂的空间。取 0.7 意味着 10 立方米的釜最多装 7 立方米料液,剩下的 3 立方米是安全空间。复配类品种没有反应泡沫,取 0.8 就够。
算完还要向上取标准规格。比如单批 5 立方米、装料系数 0.7,算出来是 7.1 立方米,实际选 8 立方米更稳妥,因为釜的实际有效容积还要扣掉封头部分和最低搅拌液位以下的死体积。反过来,如果算出来正好等于某个标准规格,建议往上跳一档,把余量留给自己。
密封和安全附件怎么配?
一句话结论:聚合工况优先双端面机封加外冲洗,溶剂型品种必须配防爆电机和氮封。
单端面机封在清水工况下够用,但在聚合物溶液里很快会出问题:物料在密封面上结膜、干涸,把摩擦副拉开,然后就是滴漏。双端面机封在两个摩擦副之间通入隔离液,隔离液的压力高于罐内压力,物料根本进不到密封面,寿命能延长好几倍。隔离液系统要做压力报警,压力掉了机封就等于单端面在跑。
防爆配置按溶剂判断。水溶性品种不带有机溶剂,普通电机即可;一旦配方里有醇类、醚类或者油类组分,电机、电控、照明、接线盒全套都要按防爆选,接地也要做。氮封用于易氧化或者需要抑制气相爆炸的品种,氮封阀与呼吸阀配合,保持罐内微正压。
采购时怎么验收?
一句话结论:查三样——材质证明与光谱复验、焊缝与试压记录、空载试机与密封试验,缺一样都不签字。
材质证明要能对上炉批号,进场后建议抽点做光谱复验,特别是 316L 和 2205 这两种,市场上以次充好的情况并不少见。焊缝检查看外观成型和是否有咬边,重要焊缝要有探伤记录。试压分两步:罐体做水压试验,夹套单独做,两步都要保压足够时间并留记录。
空载试机看三件事:搅拌转向、轴承温升、有无异常振动。密封试验在装满清水后做,机封部位观察两小时以上不渗不漏才算过。这些项目在出厂前做完,比运到现场再发现问题省太多事。
延伸阅读: - 不锈钢反应釜的材质怎么选?304、316L 与复合板按介质腐蚀性定 - 反应釜的搅拌桨叶型式怎么选?推进式、锚式、框式与螺带式按物料粘度定
本文由昊林盛达设备制造有限公司(hyline.cn)整理,信息所有权归属原作者。主营不锈钢反应釜、搅拌罐、储罐、分散机、浓缩罐及化工整线配套,支持非标定制。
本文相关问答
来自本文的高频问题与解答
一句话结论:差在三处——介质含盐量高、批次短品种多、黏度跨度大,这三条决定了选型的重心不在容积,而在材质和清洗。
相关产品

夹套反应釜
化工生产中典型的主体反应设备,通过搅拌、加热、冷却对多种物料进行分散混合,从而进行反应聚合。夹套通入导热油/蒸汽加热或冷却水降温,精确控制反应温度。

外盘管反应釜
设备外置半管冷热盘管,换热均匀高效,釜内无积料死角;罐体采用 304/316L 镜面不锈钢,洁净防腐。适用于树脂、新能源浆料、医药等加热合成工序。

不锈钢拉缸(分散桶)
分散机、搅拌机等设备的配套搅拌容器,广泛用于油漆、涂料、胶粘剂、色浆、油墨、电子等行业。可选 201/304 材质,内外抛光,斜底侧出料设计排料干净。

树脂成套生产设备
以反应釜为核心的树脂生产成套装置,配套竖式分馏柱、卧式冷凝器与分水器,实现树脂合成、脱水、回流全流程,规格覆盖 300L-30000L。

TC系列调漆釜
适用于涂料行业色漆配色混合,以及其他行业液-液、液-固物料的混合。调色均匀、混合混溶性好、结构合理,有强力搅拌功能。