
Как контролировать теплопотери реактора? Ключевые моменты структуры и толщины теплоизоляции
2026年10月20日
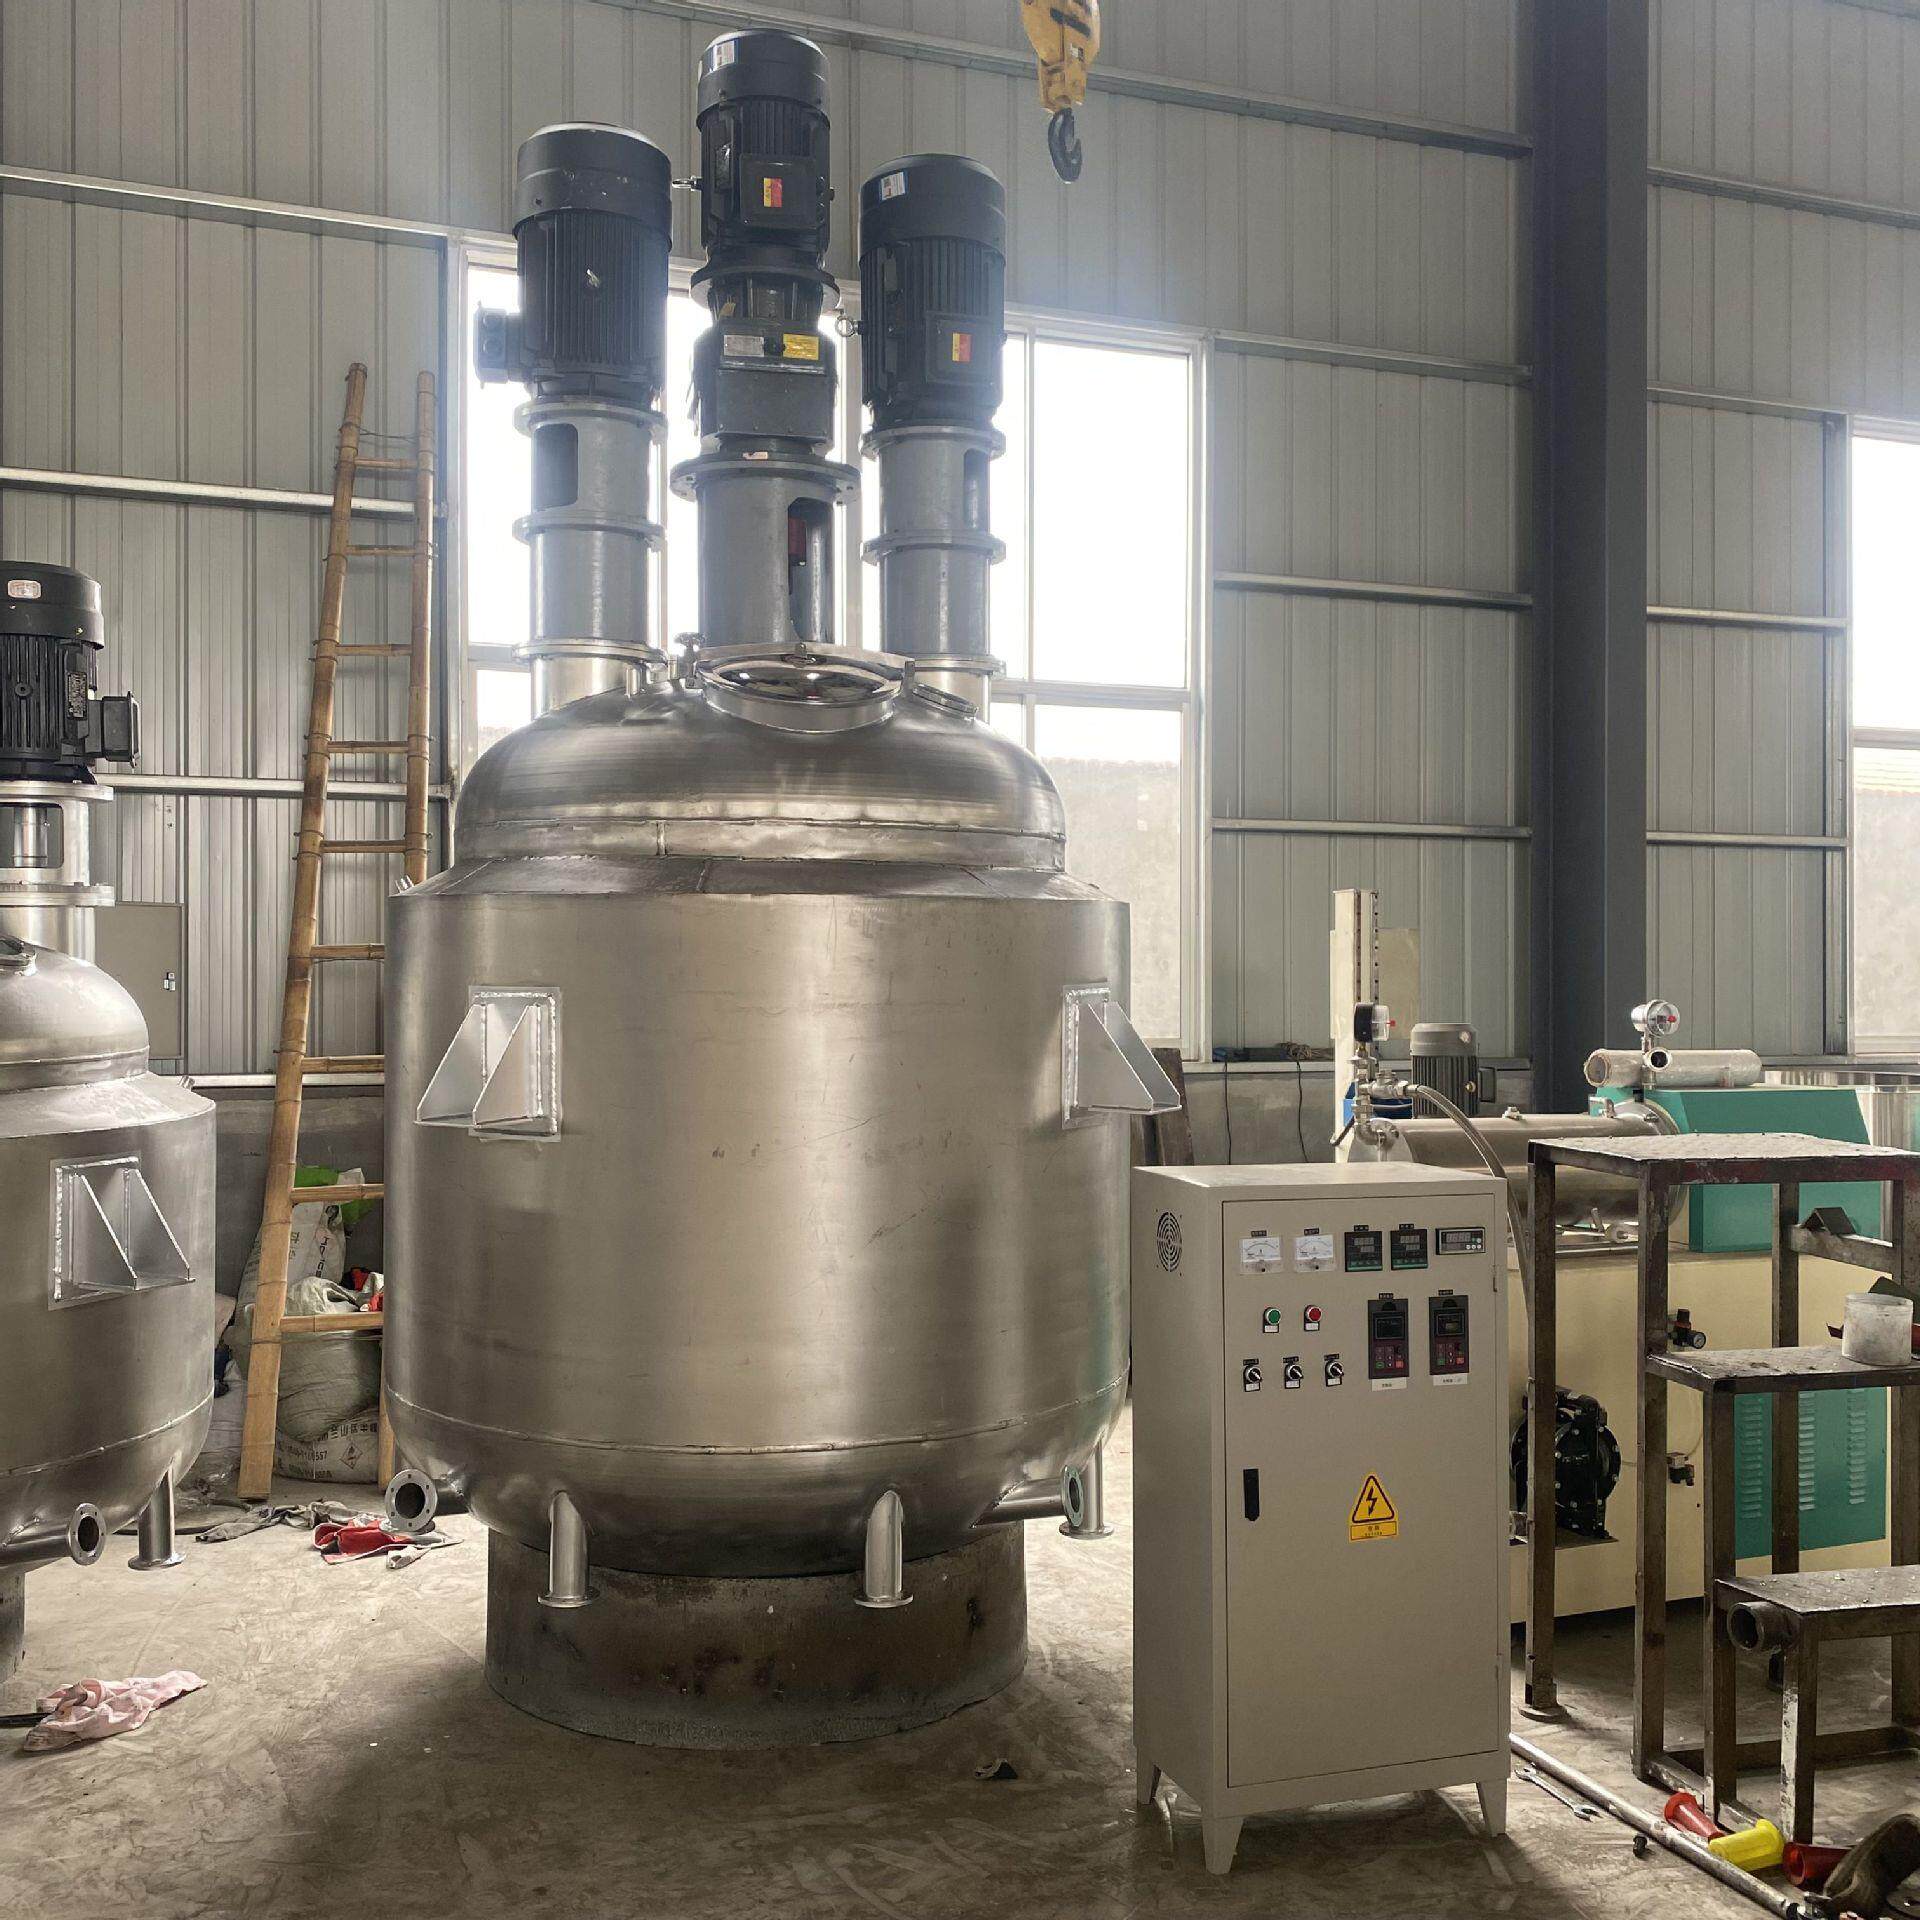
Реакторы, которые медленно разогреваются, расходуют слишком много пара и делают цех невыносимо жарким, чаще всего имеют проблему не в системе нагрева — виновата, как правило, теплоизоляция. Слой изоляции не только экономит пар: он влияет на время разогрева, тепловую нагрузку цеха, безопасность от ожогов и срок службы оборудования. В этой статье объясняется, как устроена теплоизоляция, как выбрать толщину и какие части обязательно изолировать, чтобы сделать всё правильно ещё на этапе подбора и модернизации.
Куда в основном уходит тепло реактора?
Краткий вывод: теплопотери с открытой поверхности корпуса — основной источник потерь, обычно 20–35% от общей энергии нагрева, и доля растёт с температурой.
Для реактора, работающего при 180 ℃, без изоляции корпус и днища постоянно отдают тепло в цех. По общеотраслевому опыту, неизолированная поверхность при ~150 ℃ теряет примерно 2500–4500 ккал на квадратный метр в час за счёт естественной конвекции и излучения, в зависимости от перепада температур и потока воздуха. Чем больше аппарат, тем выше абсолютные потери; чем хуже изоляция, тем большая мощность нагрева требуется для компенсации и тем дольше время разогрева.
Какой материал и какую толщину использовать?
Краткий вывод: при температуре среды ниже 150 ℃ обычно применяют минеральную вату или алюмосиликатное волокно толщиной 50–80 мм; выше 200 ℃ — 80–120 мм, точное значение рассчитывается от допустимой температуры поверхности.
Выбор материала зависит от трёх пунктов: температурного класса, теплопроводности и водопоглощения. Минеральная вата обычно выдерживает выше 600 ℃ с теплопроводностью около 0,04–0,05 Вт/(м·К); алюмосиликатное волокно имеет более высокий температурный класс и меньшую теплопроводность, подходит для высокотемпературных режимов; пенополиуретан изолирует хорошо, но обычно ограничен ~120 ℃ и применяется в основном для низкотемпературных ёмкостей. Толще не всегда лучше: после определённого предела снижение теплопотерь становится незначительным, а стоимость, вес и сложность монтажа растут. Обычная практика — задать допустимую температуру поверхности (например, не выше 50 ℃) и рассчитать толщину по температуре среды и теплопроводности материала.
| Температура среды | Обычный материал | Обычная толщина | Примечание |
|---|---|---|---|
| ≤120 ℃ | Пенополиуретан / минвата | 50–60 мм | Низкая температура, защита от конденсата |
| 150–200 ℃ | Минвата / алюмосиликат | 60–80 мм | Обычные реакционные и выпарные режимы |
| выше 200 ℃ | Алюмосиликатное волокно | 80–120 мм | Высокотемпературные реакторы и трубопроводы |
Изоляция снаружи рубашки или внутри?
Краткий вывод: и реакторы с рубашкой, и реакторы с наружным змеевиком изолируют снаружи — слой изоляции оборачивают вокруг рубашки или змеевика; внутренняя изоляция применяется лишь в редких особых случаях и в целом не рекомендуется.
Наружная изоляция удерживает тепло между рубашкой и корпусом: теплоноситель сначала нагревает стенку, затем продукт, а изоляция не контактирует с продуктом, поэтому очистка и гигиена не страдают. Внутренняя изоляция может уменьшить потери со стороны продукта, но материал соприкасается с жидкостью напрямую — есть риски отслоения, застревания продукта и невозможности полной очистки; в фармацевтике и пищевой промышленности её практически не применяют. Лучше сделать изоляцию съёмной: для обслуживания рубашки, сварных швов и штуцеров можно открыть локальный участок, не разрушая весь слой.
Нужен ли наружный защитный слой?
Краткий вывод: да. На улице и в цехе используйте лист из нержавеющей стали или алюминия, с швами, обращёнными вниз, и гидроизоляцией, чтобы защитить изоляцию от дождя, масла и механических повреждений.
Сама изоляция рыхлая, и после впитывания воды её теплопроводность заметно растёт, поэтому эффект резко падает, а стенка под ней корродирует быстрее. Защитный слой 0,5–1,0 мм сначала защищает от влаги, а затем от деформации при хождении и ударах. Швы защитного слоя старайтесь направлять вниз, чтобы дождь не проникал внутрь; для фланцев, клапанов и приборных штуцеров, которые часто открывают, практичнее съёмные теплоизоляционные чехлы.
Сколько энергии экономит хорошая изоляция?
Краткий вывод: на примере реактора 1000 л при 180 ℃ — правильная наружная изоляция обычно снижает потери с поверхности на 80–90%, что заметно уменьшает энергию нагрева и время разогрева.
По общеотраслевым оценочным значениям: реактор 1000 л имеет около 9–11 м² открытой поверхности; при 180 ℃ потери с поверхности составляют примерно 30 000–40 000 ккал/ч. После укладки 80 мм минваты температура поверхности может опуститься ниже 50 ℃, а потери — до 3000–5000 ккал/ч. Это значит, что тепловая нагрузка, которую должна постоянно компенсировать система нагрева, падает более чем на 80%, и вложения в изоляцию обычно окупаются в течение нескольких месяцев за счёт экономии пара или электроэнергии. Для цехов с несколькими аппаратами, работающими круглосуточно, разница ещё заметнее.
Какие части обязательно изолировать, а какие можно не изолировать?
Краткий вывод: корпус, оба днища и нагревательную рубашку изолировать обязательно; двигатель мешалки, корпус торцевого уплотнения, редуктор и приборные штуцеры не изолируют, и изоляция должна обходить эти движущиеся и теплоотводящие части.
Двигатели и редукторы должны отводить собственное тепло, и их обмотка может привести к перегреву; тёплый корпус уплотнения помогает продукту оставаться текучим в уплотнительной полости, поэтому его тоже обычно не изолируют. Для штуцеров, люков и смотровых стёкол решение зависит от частоты операций: часто открываемые части используют съёмные чехлы, а трубопроводы и штуцера, которые долго не трогают, изолируют напрямую. Изоляция трубопроводов в цехе с несколькими аппаратами тоже стоит того: паропроводы и линии возврата горячей воды теряют значительную долю тепла на больших расстояниях.
Что даёт изоляция для безопасности от ожогов и гигиены труда?
Краткий вывод: изоляция удерживает температуру поверхности ниже 50 ℃, полностью убирая риск ожогов, а также снижает тепловую нагрузку цеха и расходы на кондиционирование.
Горячий неизолированный корпус — один из самых частых источников ожогов в цехе. Операторы при обходе, отборе проб и загрузке неизбежно оказываются рядом с оборудованием, и любая поверхность выше 100 ℃ при касании вызывает ожог; по общим требованиям охраны труда поверхности выше 50 ℃ следует ограждать, а изоляция — самый прямой способ. Изоляция также уменьшает выделение тепла в цех: неизолированный реактор при 180 ℃ отдаёт тепло, эквивалентное нескольким обогревателям, и в цехах с несколькими аппаратами летняя жара заметно выше. После укладки изоляции тепловая нагрузка цеха падает, снижаются расходы на кондиционирование и вентиляцию. Для бригад, работающих у аппаратов весь день, выигрыш в безопасности и комфорте часто важнее экономии пара.
Как монтируют изоляцию и обрабатывают швы?
Краткий вывод: укладывайте изоляцию слоями со смещением швов более чем на 100 мм, швы защитного слоя — вниз, чтобы избежать мостиков холода и попадания воды.
Эффект изоляции зависит наполовину от материала и наполовину от монтажа. Одиночный слой оставляет мостик холода на шве, через который тепло уходит напрямую, поэтому обычно укладывают два слоя со смещением: швы внутреннего и наружного слоёв не совпадают, перекрывая прямой путь тепла. Крепите изоляцию шпильками, бандажами или сеткой из нержавеющей стали, чтобы она не проседала; защитный слой — лист 0,5–1,0 мм из нержавейки или алюминия — с нахлёстом швов вниз, чтобы дождь не затекал внутрь. Для фланцев, клапанов, люков и приборных штуцеров, которые открывают часто, используйте съёмные чехлы вместо сплошной изоляции, чтобы обслуживание не разрушало большие поверхности. После монтажа проверяйте по точкам температуру поверхности и конденсат; локальные места с заметно повышенной температурой — это, как правило, пропуски на швах или опорах.
Как на самом деле рассчитывают толщину изоляции?
Краткий вывод: толщину рассчитывают от допустимой температуры поверхности; упрощённая формула: толщина ≈ теплопроводность × (температура среды − температура поверхности) / тепловой поток с поверхности, на практике считает завод-изготовитель с запасом.
Логика обратного расчёта проста: сначала задают допустимую температуру поверхности (обычно не выше 50 ℃, баланс между безопасностью и экономией), затем выводят толщину из теплопроводности материала, температуры среды, температуры окружающей среды и коэффициента теплоотдачи поверхности. Для примера: среда 180 ℃, допустимая поверхность 50 ℃, окружающая среда 30 ℃, минвата 0,04 Вт/(м·К) — упрощённый отраслевой расчёт даёт примерно 80–100 мм; чем выше температура среды или чем ниже допустимая температура поверхности, тем толще слой. На практике почти никто не считает вручную — выбирают по таблицам «температура — толщина», затем добавляют запас 10–15% на старение, водопоглощение и отклонения монтажа. Важно: рост толщины даёт убывающий эффект — от 50 до 100 мм выигрыш очевиден, от 100 до 150 мм — мал, поэтому толщину сопоставляют со стоимостью.
Какие проблемы возникают при плохой изоляции?
Краткий вывод: четыре типичных отказа — попадание воды, отслоение и пустоты, мостики холода на швах и конденсат на поверхности; чаще всего — на швах, опорах и в местах, где часто ходят.
После впитывания воды теплопроводность изоляции заметно растёт; по некоторым данным, ~10% водопоглощения могут поднять теплопроводность более чем на 20%, поэтому защита от влаги — первое требование. Отслоение и пустоты обычно вызваны слабым креплением или длительной вибрацией; после отслоения поверхность открыта, появляются локальные перегревы и сосредоточенные потери. Смещённые швы и плохие нахлёсты защитного слоя создают мостики холода и попадание воды, и вместе они ускоряют разрушение изоляции. В условиях низкой температуры или высокой влажности, когда наружная поверхность опускается ниже точки росы, возникает конденсат, и вода разъедает сварные швы защитного слоя и антикоррозионное покрытие корпуса. Включите изоляцию в текущий осмотр: раз в квартал проверяйте температуру поверхности, целостность защитного слоя и состояние швов и ремонтируйте локально — это намного дешевле полной замены.
Компания Haolin Shengda производит реакторы из нержавеющей стали, мешалки-танки, резервуары для хранения, диспергаторы, концентраторы и комплектные химические линии; реакторы поддерживают нагрев через рубашку и наружный змеевик и комплектуются изоляцией и защитным слоем по температуре среды, условиям цеха и бюджету. Перед выбором изоляции сначала определите три параметра — температуру среды, допустимую температуру поверхности и время работы, — а затем обсуждайте материал и толщину.
Дополнительно по теме: - Сравнение способов нагрева и охлаждения реактора: как выбрать рубашку, наружный и внутренний змеевик - Как обслуживать мешалку реактора: сборка вала, торцевого уплотнения и лопастей
Статья подготовлена компанией Haolin Shengda Equipment Manufacturing Co., Ltd. (hyline.cn). Основная продукция: реакторы из нержавеющей стали, мешалки-танки, резервуары для хранения, диспергаторы, концентраторы и комплектные химические линии; возможна нестандартная комплектация.
Вопросы по статье
Частые вопросы и ответы из этой статьи
Краткий вывод: теплопотери с открытой поверхности корпуса — основной источник потерь, обыч…
Сопутствующая продукция

Реактор с рубашкой
Типичный основной реакционный сосуд в химическом производстве. Перемешивание, нагрев и охлаждение диспергируют и смешивают материалы для проведения реакции и полимеризации. В рубашке циркулирует термомасло/пар для нагрева или охлаждающая вода для точного контроля температуры.

Реактор с наружным полутрубчатым змеевиком
Наружные полутрубчатые змеевики нагрева и охлаждения обеспечивают равномерный и эффективный теплообмен без застойных зон внутри. Зеркально отполированный резервуар из нержавеющей стали 304/316L чист и коррозионностойкий. Для синтеза смол, суспензий для новой энергетики и фармацевтических продуктов.

Нержавеющий смесительный бак (барабан для диспергирования)
Вспомогательный сосуд для диспергаторов и смесителей в производстве красок, покрытий, клеёв, цветных паст, печатных красок и в электронной промышленности. Доступен из стали 201/304 с внутренней и наружной полировкой; наклонное дно и боковая выгрузка обеспечивают полный слив.

Комплектное оборудование для производства смол
Комплектные линии производства смол на базе реактора, с вертикальной ректификационной колонной, горизонтальным конденсатором и водоотделителем для полного цикла синтеза, обезвоживания и рефлюкса. Объёмы от 300 л до 30 000 л.

Контейнер IBC (промежуточный контейнер для массовых грузов)
Выдувной вкладыш из ПНД (HDPE) с горячеоцинкованной стальной рамой — устойчив к ультрафиолету и старению, легко очищается, нетоксичен. Четырёхходовая вилочная паллетная база обеспечивает удобную погрузку и штабелирование; идеален для хранения и транспортировки жидкостей.