
反应釜的保温与热损失怎么控制?保温层结构与厚度选择要点
2026年10月20日
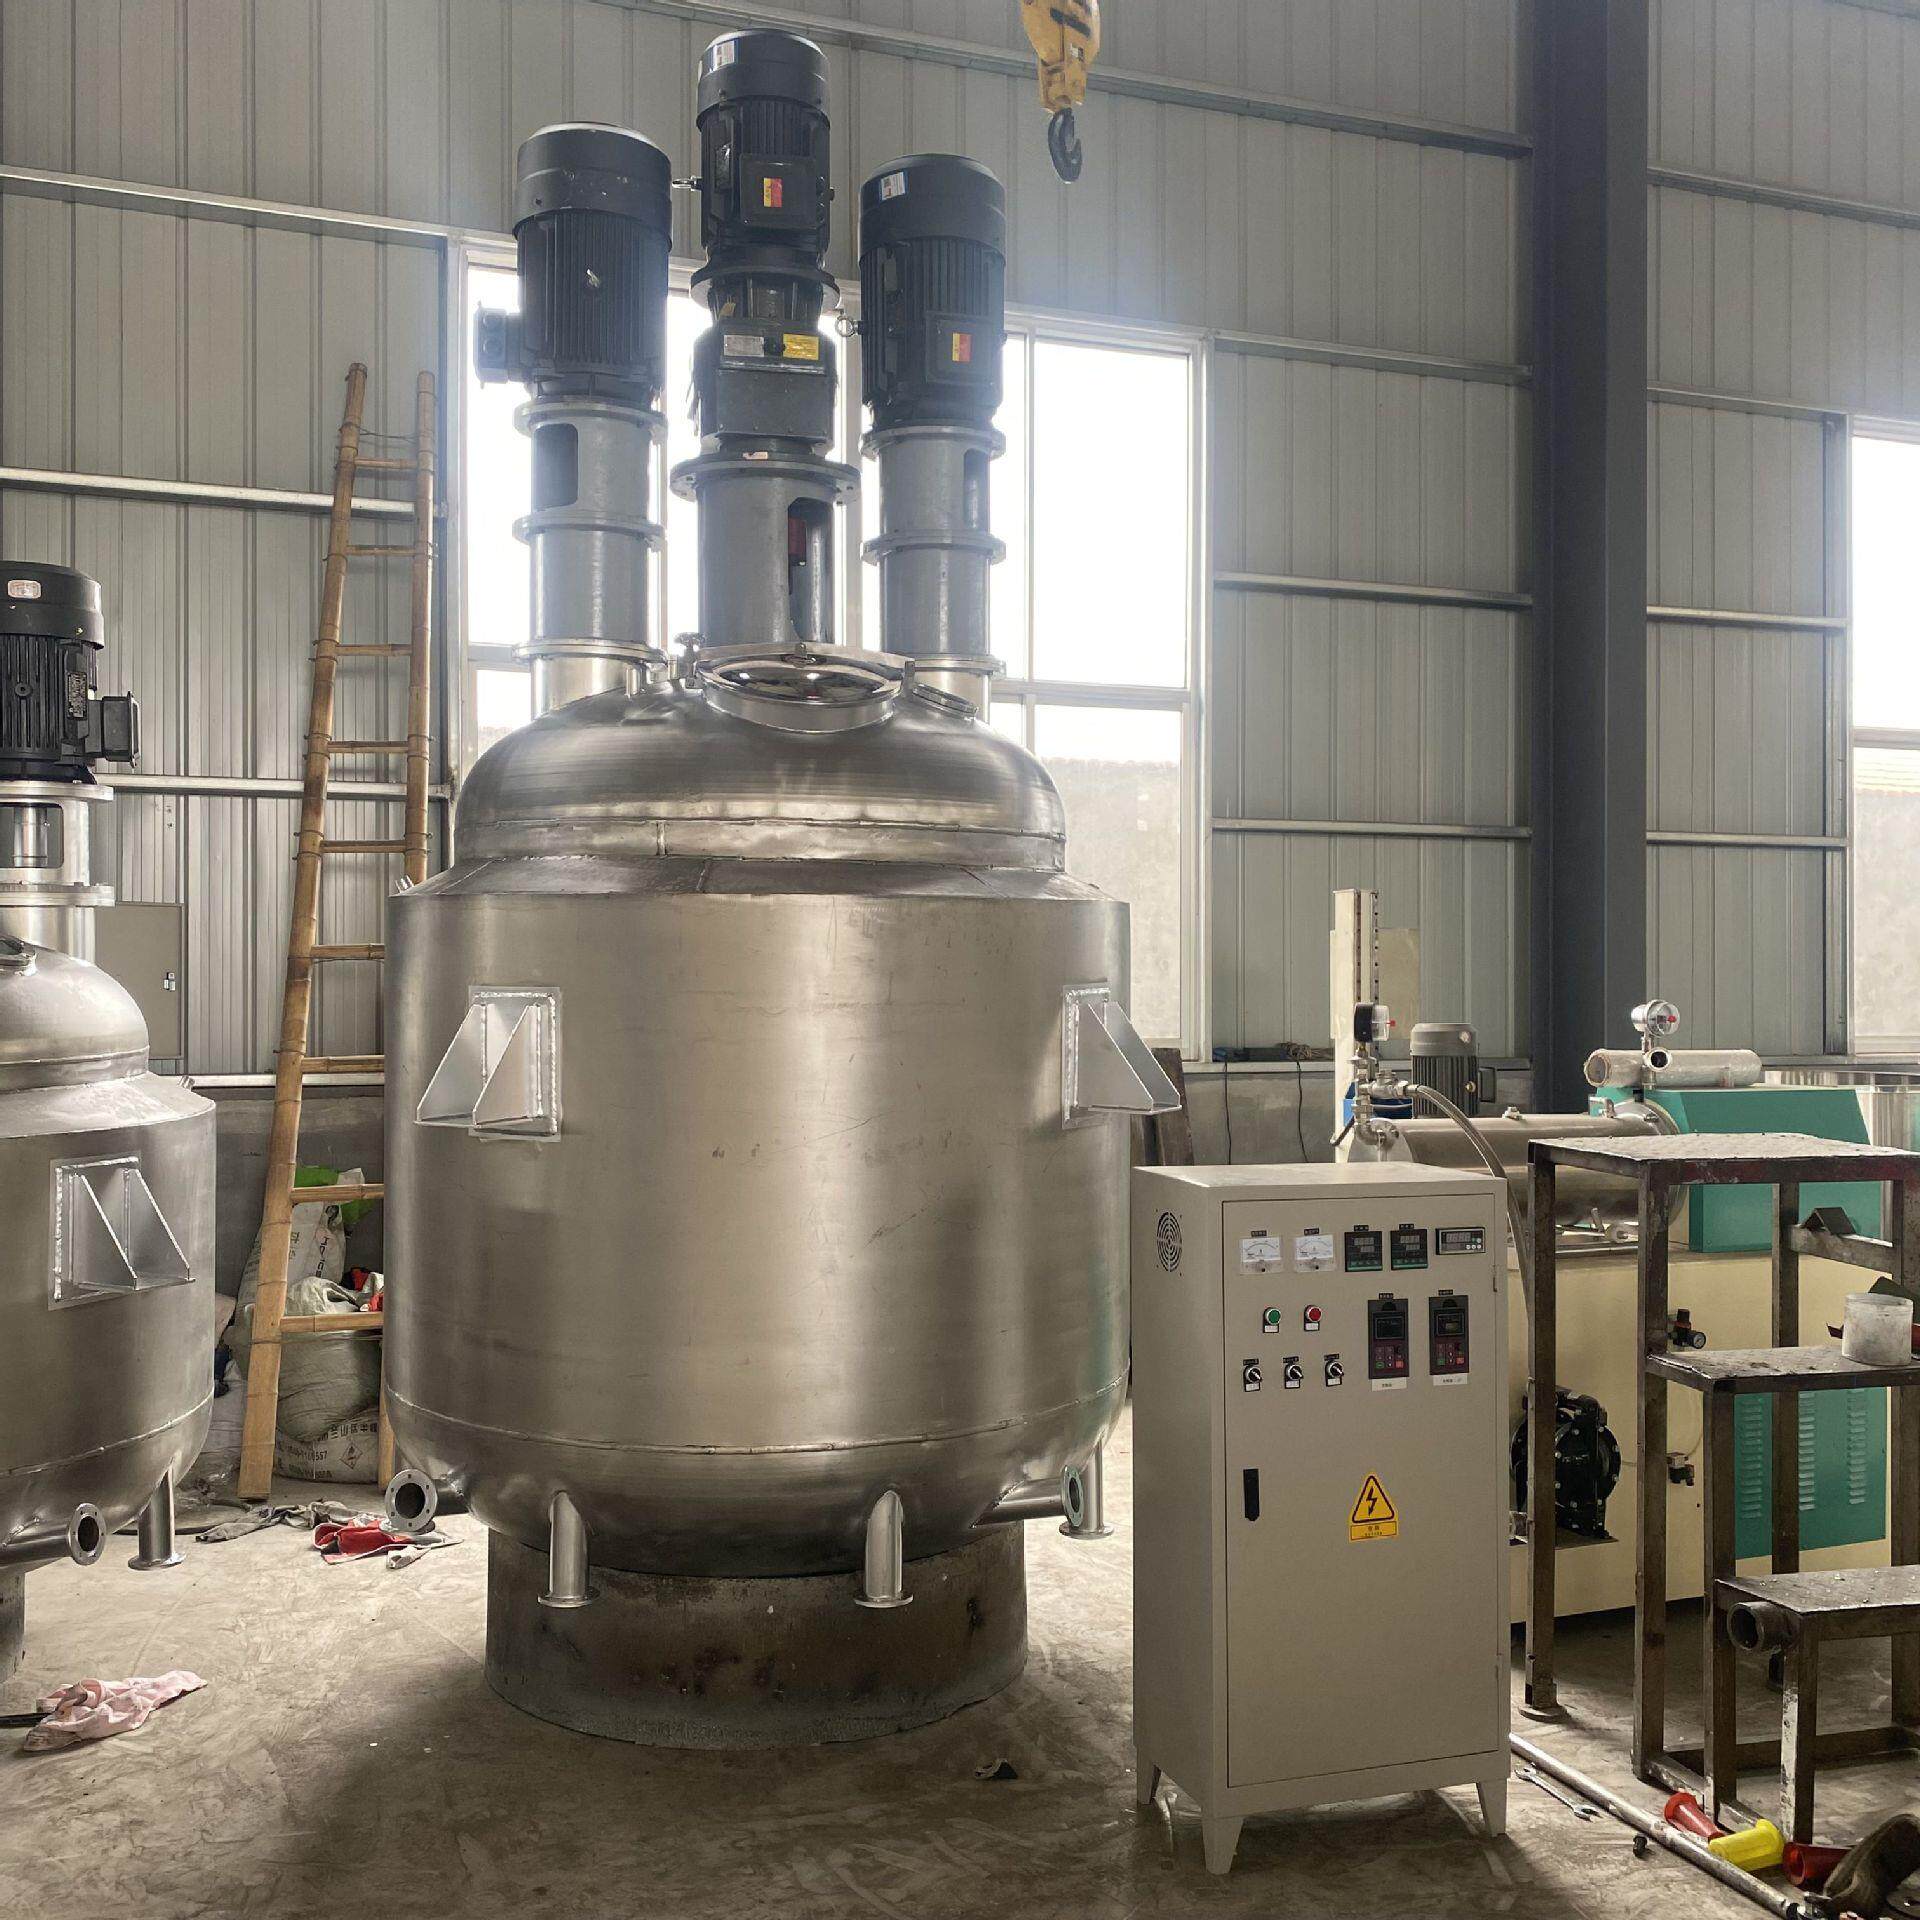
反应釜升温慢、蒸汽耗高、车间热得没法站人,很多时候问题不在加热系统本身,而在保温没做好。保温层的作用不只是省一点蒸汽,它同时影响升温时间、车间热环境、防烫安全与设备防腐寿命。本文讲清保温层该怎么做、厚度怎么定、哪些部位必须保,帮你在选型与改造时一次配到位。
反应釜的热量主要从哪里散掉?
一句话结论:裸露的釜体表面散热是主要损失,一般可占加热总能耗的 20%~35%,温度越高占比越大。
一台 180℃ 工况的反应釜,如果不做保温,筒体与封头表面会持续向车间散热。按行业通用经验,表面温度 150℃ 左右的裸釜,每平方米每小时自然对流与辐射散热量在 2500~4500 千卡量级,随温差和风速变化。釜越大、表面积越大,散失的绝对值越高;保温做得越差,加热系统就需要越大的功率去弥补,升温时间也被拉长。
保温层用什么材料、做多厚合适?
一句话结论:介质温度 150℃ 以下常用岩棉或硅酸铝纤维,厚度一般 50~80mm;200℃ 以上加厚到 80~120mm,具体按允许表面温度反算。
保温材料的选择主要看三点:耐温等级、导热系数、吸水率。岩棉耐温一般 600℃ 以上、导热系数约 0.04~0.05 W/(m·K);硅酸铝纤维耐温更高、导热系数更低,适合高温工况;聚氨酯发泡保温性能好但耐温一般不超过 120℃,多用于低温储罐。厚度不是越厚越好,厚到一定程度热损失边际递减,而成本、重量与安装难度上升。一般做法是设定"允许表面温度",例如要求表面不超过 50℃,再按介质温度与材料导热系数反算厚度。
| 介质温度 | 常用材料 | 常用厚度 | 说明 |
|---|---|---|---|
| ≤120℃ | 聚氨酯 / 岩棉 | 50~60mm | 低温、防凝露为主 |
| 150~200℃ | 岩棉 / 硅酸铝 | 60~80mm | 常规反应与浓缩工况 |
| 200℃ 以上 | 硅酸铝纤维 | 80~120mm | 高温釜与高温管道 |
保温做在夹套外面还是里面?
一句话结论:夹套与外盘管反应釜都做外保温,保温层包在夹套或盘管外侧;内保温只在少数特殊工况使用,一般不建议。
外保温把热量挡在夹套与釜体之间,加热介质先加热釜壁、再加热物料,保温层不接触物料,不影响清洗与卫生。内保温虽然能减少物料侧散热,但保温材料直接接触料液,存在脱落、藏料、无法彻底清洗的风险,制药与食品工况基本不采用。选型时把保温做成可拆卸式更好:检修夹套、焊缝与管口时能局部拆开,避免破坏整体保温层。
保温层外面要不要再包保护层?
一句话结论:要。室外与车间环境建议用不锈钢薄板或铝板做保护层,接缝朝下并做好防水,保护保温层不被雨水、油污与机械碰撞破坏。
保温层本身疏松、吸水后导热系数明显上升,保温效果大幅下降,还容易加速釜体外壁腐蚀。包一层 0.5~1.0mm 的保护层,一是防潮防水,二是防止保温棉被踩踏、碰撞后塌陷。保护层接缝尽量朝下,避免雨水顺缝渗入;法兰、阀门、仪表口等需要经常操作的部位,用可拆卸保温套更实用。
保温做得好,能耗能省多少?
一句话结论:以 1000L、180℃ 反应釜为例,做好外保温后表面散热量一般可降低 80%~90%,对应加热能耗与升温时间明显下降。
用行业通用经验值估算:一台 1000L 反应釜,裸露表面约 9~11 平方米,180℃ 工况下表面散热每小时约 3 万~4 万千卡;包 80mm 岩棉保温后表面温度可降到 50℃ 以下,表面散热降到每小时 3000~5000 千卡。这意味着加热系统需要持续补偿的热负荷下降 80% 以上,保温投入通常几个月内就能通过蒸汽或电费差收回。对连续多釜、昼夜运行的车间,这部分差异更明显。
哪些部位必须保温,哪些可以不做?
一句话结论:筒体、上下封头与加热夹套必须保温;搅拌电机、机封座、减速机与仪表接口不保温,且保温层要避开这些运动与散热部位。
电机、减速机需要自身散热,包裹后反而容易过热;机封座温度高有利于密封腔内物料流动性,一般也不包。管口、人孔、视镜等部位按操作频率决定:经常开关的部位用可拆卸保温套,长期不动的管道与管口直接保温。车间内多台釜的管线保温同样值得做,蒸汽管道与热水回管的表面散热在长距离输送中占比很高。
保温层怎么安装、接缝怎么处理?
一句话结论:保温层分层错缝铺设,接缝错开 100mm 以上,保护层接缝朝下,才能避免热桥与进水。
保温层的效果一半靠材料、一半靠施工。单层保温棉在接缝处会形成热桥,热量从接缝直接散出,所以一般做双层错缝:内层与外层的接缝相互错开,减少直通散热路径。保温棉用保温钉、捆扎带或不锈钢丝网固定,防止下沉与塌陷;保护层用 0.5~1.0mm 不锈钢薄板或铝板,搭接方向朝下,防止雨水沿搭接缝倒灌。法兰、阀门、人孔与仪表口这些需要经常开关的部位,用可拆卸保温套替代整体保温,检修时直接拆开,不用破坏大面保温层。施工完成后应逐个部位检查表面温度与凝露情况,局部温度明显偏高的位置基本就是接缝或支撑点漏保。
保温厚度到底怎么算?
一句话结论:按"允许表面温度"反算厚度,简化公式是厚度≈导热系数×(介质温度−表面温度)/(表面散热热流),工程上一般交给厂家核算并留余量。
反算逻辑并不复杂:先设定允许的表面温度(一般要求表面不超过 50℃,兼顾防烫与节能),再用材料导热系数、介质温度、环境温度与表面散热系数推算出需要的厚度。以介质 180℃、允许表面 50℃、环境 30℃、岩棉导热系数 0.04 W/(m·K) 为例,按行业简化计算厚度一般在 80~100mm 量级;介质温度越高或允许表面温度越低,厚度越厚。实际工程里很少手算,多数按温度—厚度对照表选型,再在计算基础上留 10%~15% 余量,覆盖老化、吸水与施工偏差。需要注意的是,厚度增加对热损失的改善是边际递减的,从 50mm 加到 100mm 收益明显,从 100mm 再加到 150mm 收益就很小了,要结合成本一起看。
保温没做好会出现哪些问题?
一句话结论:常见问题有四类——进水失效、脱落空鼓、接缝热桥、表面结露,大多发生在接缝、支撑与经常踩踏的部位。
保温棉吸水后导热系数明显上升,有数据显示吸水 10% 左右导热系数可能上升 20% 以上,保温效果大打折扣,所以防潮是保温系统的第一要求。脱落与空鼓多因固定不牢或长期振动,脱落后局部表面直接裸露,出现局部过烫与热损失集中。接缝错位、保护层搭接不当会造成热桥与进水,这两者叠加会加速保温失效。低温或高湿工况下,保温层外表面温度低于露点时还会结露,凝水长期浸蚀保护层焊缝与釜壁防腐层。建议把保温巡检纳入日常点检:每季度看一遍表面温度、保护层完整性与接缝状态,发现异常局部修补,比整体重做省得多。
保温对防烫安全与职业健康有什么意义?
一句话结论:保温把表面温度压到 50℃ 以下,直接消除烫伤风险,同时降低车间热负荷与空调负担。
高温裸露釜体是车间最常见的烫伤源之一。操作人员巡检、取样、接料时难免靠近设备,表面 100℃ 以上的部位一旦触碰就会造成烫伤;按一般职业健康要求,设备外表面温度超过 50℃ 就应做防烫隔离,保温是最直接的做法。保温还减少向车间散发的热量:一台 180℃ 裸釜表面散热功率相当于数台电暖器,多釜车间夏季体感温度明显偏高。做好保温后车间热负荷下降,空调与通风成本也随之降低。对长期在釜边作业的班组来说,这项投入的安全收益与舒适度改善,往往比省下的蒸汽费更值。
昊林盛达生产不锈钢反应釜、搅拌罐、储罐、分散机、浓缩罐及化工整线配套,反应釜支持夹套与外盘管两种加热方式,可按介质温度、车间环境与预算配置保温层与保护层。做保温前建议先把介质温度、允许表面温度与运行时长三个参数定下来,再谈材料与厚度。
延伸阅读: - 反应釜加热与冷却方式对比:夹套、外盘管与内盘管怎么选 - 反应釜搅拌系统怎么检修:搅拌轴、机封与桨叶装配要点
本文由昊林盛达设备制造有限公司(hyline.cn)整理,主营不锈钢反应釜、搅拌罐、储罐、分散机、浓缩罐及化工整线配套,支持非标定制。
本文相关问答
来自本文的高频问题与解答
一句话结论:裸露的釜体表面散热是主要损失,一般可占加热总能耗的 20%~35%,温度越高占比越大。
相关产品

夹套反应釜
化工生产中典型的主体反应设备,通过搅拌、加热、冷却对多种物料进行分散混合,从而进行反应聚合。夹套通入导热油/蒸汽加热或冷却水降温,精确控制反应温度。

外盘管反应釜
设备外置半管冷热盘管,换热均匀高效,釜内无积料死角;罐体采用 304/316L 镜面不锈钢,洁净防腐。适用于树脂、新能源浆料、医药等加热合成工序。

不锈钢拉缸(分散桶)
分散机、搅拌机等设备的配套搅拌容器,广泛用于油漆、涂料、胶粘剂、色浆、油墨、电子等行业。可选 201/304 材质,内外抛光,斜底侧出料设计排料干净。

树脂成套生产设备
以反应釜为核心的树脂生产成套装置,配套竖式分馏柱、卧式冷凝器与分水器,实现树脂合成、脱水、回流全流程,规格覆盖 300L-30000L。

吨桶(IBC 集装桶)
HDPE 吹塑内胆配热镀锌钢框架,抗紫外线、防老化、易清洗、无毒性,底部四向叉托盘方便装卸堆码,适合液体物料储存与转运。