
Как проверить сварные швы реактора из нержавеющей стали? Технология сварки, неразрушающий контроль и качество поверхности
2026年10月26日
Почему сварные швы реактора требуют отдельной проверки?
Вывод одной фразой: сварные швы — это наиболее часто упускаемые слабые места реактора при совместном действии давления, температуры и среды, и пропущенные пункты проверки часто проявляются только после пуска.
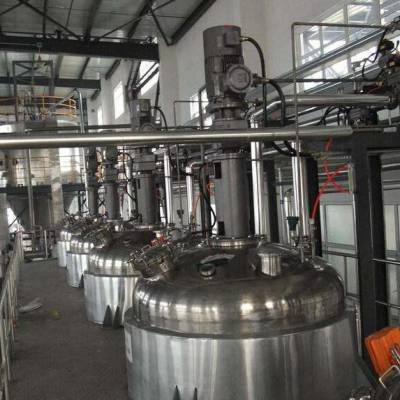
Реактор из нержавеющей стали собирается из обечайки, днищ, рубашки и штуцеров, и количество стыковых, угловых и штуцерных швов на одном реакторе обычно составляет от десятков до сотни и более. В работе швы несут внутреннее давление и внешнее давление рубашки, контактируют с кислотами, щелочами и растворителями, а также испытывают термические напряжения от циклирования температуры. В отрасли значительная доля сообщений об утечках и трещинах реакторов напрямую связана с качеством сварки. Поэтому выделение приёмки сварных швов в отдельный этап заводского контроля ценнее, чем проверка только внешнего блеска.
На нашем предприятии проверка сварных швов реакторов из нержавеющей стали делится на три уровня: внешний вид и размеры, неразрушающий контроль внутренних дефектов, состояние поверхности и пассивации. Контрольные точки раскрыты ниже по уровням.
Как проверить внешний вид и размеры швов?
Вывод одной фразой: проверка внешнего вида охватывает усиление, смещение, подрезы и формирование, большинство проблем обнаруживается глазом и шаблоном сварщика.
Проверка внешнего вида проводится после удаления шлака. Усиление стыковых швов обычно контролируется в пределах 0–3 мм; чрезмерное усиление повышает локальную концентрацию напряжений, а слишком малое может ослабить эффективную толщину. Смещение кромок обычно ограничивается 10% толщины листа и, как правило, не более 2 мм; при сильном смещении шов несёт внецентренную нагрузку и более склонен к трещинам в условиях усталости. Подрез — это канавка по кромке шва ниже поверхности основного металла, обычно глубиной не более 0,5 мм и непрерывной длиной не более 100 мм; в подрезе задерживается среда, что является частой точкой начала питтинга оборудования из нержавеющей стали.
Для угловых швов (например, соединения рубашки с обечайкой) дополнительно выборочно проверяют размер катета по чертежу и наблюдают, чтобы поверхность шва была ровной, без брызг, видимых трещин и кратеров. Результаты проверки внешнего вида фиксируются и архивируются вместе с протоколами неразрушающего контроля.
## Какой метод НК находит внутренние дефекты?
Вывод одной фразой: внутренние поры, непровары, шлаковые включения и трещины не видны снаружи и требуют неразрушающего контроля по норме — выборочно или сплошно.
Обычно применяются четыре метода:
| Метод | Сокращение | Выявляемые дефекты | Применение | Примечания |
|---|---|---|---|---|
| Радиографический контроль | РК | Поры, шлак, непровар, трещины | Стыковые швы | Плёнка архивируется, результат нагляден |
| Ультразвуковой контроль | УЗК | Трещины, непровар, шлак | Стыковые швы, толстостенные | Результат на месте |
| Капиллярный контроль | ПВК | Поверхностные дефекты | Угловые швы, штуцеры, поверхность | Недорогой цветной метод |
| Магнитопорошковый контроль | МПД | Поверхностные дефекты ферромагнитных материалов | Ферритные материалы | Неприменим к аустенитной нержавеющей стали |
Аустенитная нержавеющая сталь (304, 316L и др.) немагнитна, поэтому поверхностные дефекты обычно проверяются капиллярным методом (ПВК), а не магнитопорошковым. Для внутренних дефектов стыковых швов доля контроля определяется расчётным давлением и категорией среды: для обычных условий обычно выборочно 20%, для более высокого давления или более коррозионных сред обычно требуется 100% радиографический контроль. Места контроля должны охватывать участки начала и конца дуги каждого сварщика, Т-образные соединения и углы штуцеров, а не только хорошо проваренные участки.
 ## Почему необходимо проверять поверхность и пассивацию сварных швов из нержавеющей стали?
Вывод одной фразой: шероховатая зона шва или неполная пассивация значительно снижают коррозионную стойкость — это особый пункт проверки оборудования из нержавеющей стали.
Коррозионная стойкость нержавеющей стали зависит от плотной оксидной плёнки хрома на поверхности. После сварки шов и зона термического влияния окисляются и темнеют; без травления и пассивации они теряют способность к самопассивации и корродируют в первую очередь в хлоридных или кислых средах. При приёмке следует подтвердить, что зона шва прошла травление и пассивацию, поверхность равномерно серебристо-серая, без остатков окалины, ржавых точек и брызг. Для гигиенических применений внутренний шов обычно требуется зачищать почти заподлицо с основным металлом, шероховатость обычно контролируется в пределах Ra 0,8 мкм для удобства очистки.
Полированные швы можно повторно проверить капиллярным методом на мелкие поверхностные дефекты, а при необходимости выполнить сине-точечное испытание или выборочную проверку на межкристаллитную коррозию для подтверждения целостности пассивирующей плёнки.
Почему аттестация технологии сварки является предпосылкой приёмки?
Вывод одной фразой: качество шва сначала определяется технологией, а затем обнаруживается контролем; без аттестации технологии даже самая тщательная проверка лишена основания.
Аттестация технологии сварки (WPS/PQR) означает, что до серийного производства на образцах из того же материала, той же толщины и с тем же присадочным материалом, что и изделие, сваривают пробные пластины по планируемым параметрам и проводят механические и соответствующие испытания, подтверждая, что эта технология позволяет получать годные швы. Для реакторов из нержавеющей стали аттестация должна также охватывать проверки, связанные с коррозионной стойкостью, например испытание на межкристаллитную коррозию или контроль содержания феррита, чтобы коррозионная стойкость швов соответствовала основному металлу. После аттестации производство должно выполняться по аттестованным параметрам: присадочный материал, разделка кромок, подогрев, межпроходная температура и расход защитного газа не могут произвольно изменяться.
Квалификация сварщиков также проверяется при приёмке: каждый сварщик несущих давление швов должен иметь действующее удостоверение, покрывающее позицию и вид работ, в пределах срока действия. Большинство ранних проблем со швами в отрасли сводится к трём причинам: «технология не аттестована, сварщик не квалифицирован, параметры заданы на глаз». Поэтому в приёмочных документах отчёт об аттестации технологии и копии удостоверений сварщиков ставят на первое место: сначала подтверждают легитимность технологии, затем обсуждают НК и проверку поверхности.
Частые дефекты сварных швов из нержавеющей стали и их предотвращение
Вывод одной фразой: поры, непровар, шлаковые включения и трещины — четыре самых частых дефекта; причины сосредоточены в защите, разделке кромок, чистоте и тепловложении, а предотвращение закладывается в параметры технологии.
Поры часто возникают из-за недостаточного расхода защитного газа или влажной разделки кромок и проявляются круглыми отверстиями на поверхности или внутри шва; контролируют расход газа и защиту от ветра, держат кромки и присадочную проволоку сухими. Непровар означает несплавление корня, часто связан с углом разделки, притуплением и заниженным током, с плохим формированием обратной стороны корня и выраженной концентрацией напряжений. Шлаковые включения — это неочищенный межпроходный шлак; при многослойной сварке каждый проход очищают перед следующим. Трещины требуют наибольшего внимания: аустенитная нержавеющая сталь чувствительна к жёсткости закрепления и водороду, поэтому для толстостенных или сильно закреплённых узлов контролируют межпроходную температуру и скорость охлаждения, при необходимости применяют подогрев; при обнаружении трещины действуют по правилам ремонта.
Эти дефекты не всегда видны снаружи, поэтому приёмка использует НК как второй рубеж: внешний вид прошёл — не значит чистая внутренность, чистая внутренность — не значит коррозионностойкая поверхность; три уровня охраняют каждый свой участок, и ни один нельзя пропустить.
Нужно ли заниматься зоной термического влияния и послесварочной термообработкой?
Вывод одной фразой: изменения структуры и остаточные напряжения в зоне термического влияния также влияют на коррозионную стойкость и ресурс; для аустенитной нержавеющей стали обычно не требуется общий нормализационный отжиг, но необходимо контролировать тепловложение и восстанавливать поверхность.
После сварки аустенитной нержавеющей стали зона термического влияния, прилегающая к шву, нагревается до высокой температуры, и требуют внимания рост зерна и склонность к сенсибилизации: при слишком длительном пребывании в интервале сенсибилизации 450–850 °C хром выделяется в виде карбидов, границы зёрен обедняются хромом, стойкость к межкристаллитной коррозии снижается. Обычная отраслевая практика — контролировать тепловложение и межпроходную температуру, уменьшая пребывание в интервале сенсибилизации; стабилизированные или низкоуглеродистые марки (например, 316L) сами по себе имеют низкую склонность к сенсибилизации и являются частым выбором для такого оборудования. Послесварочная термообработка для аустенитной нержавеющей стали — не рутинная операция, как для углеродистой стали; обычно общий нормализационный отжиг не выполняют, а необходимость растворной или локальной обработки для восстановления свойств определяется проектными документами.
Поверхность зоны термического влияния также восстанавливают травлением и пассивацией: оксидный цвет и обеднённый хромом слой, возникшие от сварочного нагрева, удаляют травлением, затем пассивируют с образованием целостной плёнки. При приёмке выборочно проверяют ширину зоны термического влияния и равномерность пассивации и фиксируют вместе с самим швом.
Приёмка сварных швов из нержавеющей стали — это не разовое действие, а управление процессом от раскроя, сварки, контроля до передачи: до сварки проверяют технологию и материалы, в процессе — параметры и межпроходную температуру, после сварки — НК и поверхность, при передаче выдают полный комплект документов. При таком порядке большинство проблем качества швов перехватывается до отгрузки; чем тщательнее приёмка, тем меньше проблем после продажи.
Как организовать заводскую приёмку?
Вывод одной фразой: сначала проверяют чертежи и технологическую документацию сварки, затем принимают по порядку «внешний вид — НК — пассивация», в конце сохраняют протоколы с возможностью повторной проверки.
Рекомендуется следующий порядок:
1. Проверка аттестации технологии сварки и квалификации сварщиков; неаттестованная технология не допускается; 2. Проверка внешнего вида и размеров с записью усиления, смещения и подрезов; 3. РК/УЗК или ПВК по требуемой доле; после ремонта дефектных швов контроль повторяется; 4. Проверка травления/пассивации и выборочное измерение шероховатости; 5. Совместно с гидравлическим или пневматическим испытанием (по чертежу) проверка общей герметичности швов; 6. Архивация протоколов сварки, плёнок НК и отчётов контроля вместе с оборудованием.
Выводы
Ключ к приёмке сварных швов реактора — «трёхуровневая проверка и полные архивы»: внешний вид и размеры — за формирование, НК — за внутреннюю сплошность, пассивация — за коррозионную стойкость. Заказчик, проверяющий протоколы по пунктам при заводской приёмке, значительно снижает утечки и коррозионные переделки после пуска. Наше предприятие выполняет сварку реакторов из нержавеющей стали от раскроя до сборки строго по аттестованной технологии, архивирует протоколы сварки и НК вместе с оборудованием и поддерживает нестандартное изготовление.
Связанные материалы: - Как проверить реактор при заводской приёмке? - Как выполняются травление, пассивация и полировка оборудования из нержавеющей стали?
Статья подготовлена компанией Hyline Shengda Equipment Manufacturing Co., Ltd. (hyline.cn). Основная продукция: реакторы из нержавеющей стали, смесительные ёмкости, резервуары, диспергаторы, концентраторы и полные химические линии, поддерживается нестандартное изготовление.
Вопросы по статье
Частые вопросы и ответы из этой статьи
Вывод одной фразой: сначала проверяют чертежи и технологическую документацию сварки, затем…
Сопутствующая продукция

Реактор с рубашкой
Типичный основной реакционный сосуд в химическом производстве. Перемешивание, нагрев и охлаждение диспергируют и смешивают материалы для проведения реакции и полимеризации. В рубашке циркулирует термомасло/пар для нагрева или охлаждающая вода для точного контроля температуры.

Реактор с наружным полутрубчатым змеевиком
Наружные полутрубчатые змеевики нагрева и охлаждения обеспечивают равномерный и эффективный теплообмен без застойных зон внутри. Зеркально отполированный резервуар из нержавеющей стали 304/316L чист и коррозионностойкий. Для синтеза смол, суспензий для новой энергетики и фармацевтических продуктов.

Нержавеющий смесительный бак (барабан для диспергирования)
Вспомогательный сосуд для диспергаторов и смесителей в производстве красок, покрытий, клеёв, цветных паст, печатных красок и в электронной промышленности. Доступен из стали 201/304 с внутренней и наружной полировкой; наклонное дно и боковая выгрузка обеспечивают полный слив.

Комплектное оборудование для производства смол
Комплектные линии производства смол на базе реактора, с вертикальной ректификационной колонной, горизонтальным конденсатором и водоотделителем для полного цикла синтеза, обезвоживания и рефлюкса. Объёмы от 300 л до 30 000 л.