
不锈钢反应釜的焊缝怎么验收?焊接工艺、无损探伤与表面质量要点
2026年10月26日
反应釜焊缝为什么值得专门验收?
一句话结论:焊缝是反应釜在压力、温度与介质共同作用下最容易被忽视的薄弱点,验收漏项往往要到投产后才发现。
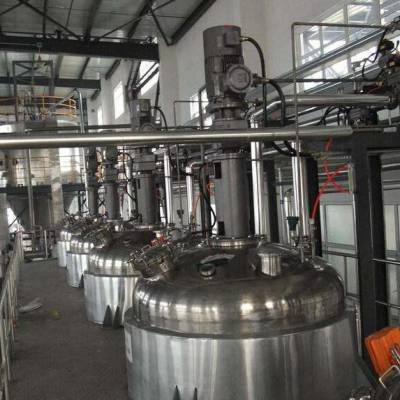
不锈钢反应釜由筒体、封头、夹套、接管等部件组焊而成,一台反应釜上的对接焊缝、角焊缝与接管焊缝通常在几十处到上百处。生产运行时,焊缝既要承受内压与夹套外压,又要接触酸、碱、溶剂等介质,还伴随温度循环产生的热应力。行业里反应釜泄漏、开裂的反馈,相当一部分与焊接质量直接相关。因此,把焊缝验收当成出厂检验的独立环节,比只看外观光洁更有价值。
本厂在反应釜制造中把焊缝检查分成三层:外观与尺寸、内部缺陷探伤、表面与钝化状态。下面按这三层展开验收要点。
焊缝外观与尺寸怎么看?
一句话结论:外观检查覆盖余高、错边、咬边与成形,多数问题用肉眼加焊缝尺就能发现。
外观检查应在清理焊渣后进行。对接焊缝的余高一般控制在 0~3 毫米,余高过高会增大局部应力集中,过低则可能削弱有效厚度。错边量一般不超过板厚的 10%,且通常不大于 2 毫米;错边严重时焊缝承受偏心载荷,疲劳工况下更容易开裂。咬边是焊缝边缘低于母材表面的沟槽,一般要求深度不超过 0.5 毫米,连续长度不超出 100 毫米,咬边处会积留介质,是不锈钢设备点蚀的常见起点。
角焊缝(如夹套与筒体的连接)还要抽查焊脚尺寸是否达到图纸要求,并观察焊缝表面是否均匀、无焊瘤、无肉眼可见的裂纹与弧坑。外观检查结果应记录在案,与探伤记录一起归档。
## 内部缺陷靠什么探伤?
一句话结论:内部气孔、未焊透、夹渣与裂纹,外观看不见,要靠无损探伤按比例抽检或全检。
常用方法有四种:
| 探伤方法 | 简称 | 检出对象 | 适用部位 | 备注 |
|---|---|---|---|---|
| 射线探伤 | RT | 气孔、夹渣、未焊透、裂纹 | 对接焊缝 | 底片存档,结果直观 |
| 超声探伤 | UT | 裂纹、未熔合、夹渣 | 对接焊缝、厚壁 | 现场出结果 |
| 渗透探伤 | PT | 表面开口缺陷 | 角焊缝、接管、表面 | 着色法成本低 |
| 磁粉探伤 | MT | 铁磁性材料表面缺陷 | 铁素体类材质 | 奥氏体不锈钢不适用 |
奥氏体不锈钢(304、316L 等)无磁性,表面缺陷一般用渗透探伤(PT)而不是磁粉探伤。对接焊缝的内部缺陷,按设计压力与介质类别确定探伤比例:一般工况按 20% 抽检,承压要求高或介质腐蚀性强的场合,通常要求 100% 射线探伤。抽检位置应覆盖每名焊工的起弧收弧段、T 形接头与接管角部,而不是只抽好焊的位置。
 ## 不锈钢焊缝为什么还要查表面与钝化?
一句话结论:焊缝区表面粗糙或钝化不全会让耐蚀性大打折扣,这是不锈钢设备的特殊检查项。
不锈钢的耐蚀性依赖表面致密的氧化铬膜。焊缝及热影响区经焊接后表面氧化发黑,若不酸洗钝化,会失去自钝化能力,在氯离子或酸介质中优先腐蚀。验收时应确认焊缝区经酸洗钝化处理,表面呈均匀银灰色,无氧化皮残留、无锈点、无焊渣飞溅。对卫生级场合,通常还要求内壁焊缝打磨至与母材基本齐平,粗糙度一般控制在 Ra 0.8 微米以内,便于清洗。
抛光后的焊缝可用渗透探伤复核表面微小开口缺陷,再按需做蓝点试验或晶间腐蚀抽检,确认钝化膜完整。
焊接工艺评定为什么是验收前提?
一句话结论:焊缝质量先由工艺决定,再靠检验发现;没有工艺评定的焊缝,检查得再细也缺少依据。
焊接工艺评定(WPS/PQR)是在正式生产前,用与产品相同材质、厚度与焊材的试板,按拟定参数焊接并做力学与相应检测,确认这套工艺能焊出合格焊缝。对不锈钢反应釜而言,工艺评定还要覆盖耐腐蚀相关的检验项目,例如晶间腐蚀试验或铁素体含量检测,保证焊缝与母材的耐蚀性能匹配。评定通过后,实际生产必须按评定参数执行,焊材、坡口、预热、层间温度与保护气流量都不能随意改。
焊工资质同样要在验收时核对:每条承压焊缝的焊工应持有对应位置与项目的资质证书,且证书在有效期内。行业里发生过的多数焊缝早期问题,追根溯源都落在"工艺没评定、焊工没资质、参数凭感觉"这三件事上。因此验收资料里,焊接工艺评定报告与焊工证复印件应放在最前面,先确认工艺合法,再谈探伤与表面检查。
常见不锈钢焊接缺陷与防范
一句话结论:气孔、未焊透、夹渣与裂纹是最常见的四类缺陷,成因集中在保护、坡口、清洁与热输入四方面,防范要落在工艺参数上。
气孔多因保护气不足或坡口受潮引起,表现为焊缝表面或内部的圆形孔洞;防范要点是控制保护气体流量与风挡,坡口与焊丝保持干燥。未焊透指根部未熔合,多与坡口角度、钝边尺寸和电流偏小有关,根部背面成形差,应力集中明显。夹渣是层间熔渣未清干净,多层多道焊时每道都要清渣再焊。裂纹最需要警惕,奥氏体不锈钢对拘束与氢敏感,厚板或高拘束节点要控制层间温度与冷却速度,必要时预热;一旦发现裂纹,按返修规则处理。
这些缺陷在外观上不一定全部可见,所以验收把探伤作为第二道关:外观过了不等于内部干净,内部干净不等于表面耐蚀,三层检查各管一段,缺一不可。
热影响区与焊后热处理要不要管?
一句话结论:热影响区的组织变化与残余应力同样影响耐蚀与寿命,奥氏体不锈钢一般不做整体正火,但要控制热输入并做好表面恢复。
奥氏体不锈钢焊接后,紧邻焊缝的热影响区经历高温加热,晶粒长大与敏化倾向需要关注:在 450~850 摄氏度的敏化温度区间停留过久,铬会以碳化物形式析出,晶界贫铬,耐晶间腐蚀能力下降。行业里一般通过控制热输入与层间温度,减少在敏化区间的停留;含稳定化元素或低碳牌号(如 316L)本身敏化倾向低,是这类设备的常见选择。焊后热处理对奥氏体不锈钢不像碳钢那样是常规项目,通常不做整体正火,而是按设计文件决定是否需要固溶处理或局部处理来恢复性能。
热影响区表面同样要酸洗钝化恢复:焊接高温造成的氧化色与贫铬层,通过酸洗去除,再钝化形成完整膜。验收时抽查热影响区宽度与钝化均匀性,与焊缝本体一并记录归档。
不锈钢焊缝验收不是一次性动作,而是贯穿下料、焊接、检查与交付的过程管理:焊前看工艺与材料,焊中控参数与层间,焊后查探伤与表面,交付时给全资料。按这个顺序走,焊缝质量问题大多能提前拦截在出厂之前;验收越细,售后问题越少。
出厂验收怎么组织?
一句话结论:先查图纸与工艺文件,再按外观—探伤—钝化的顺序逐项验收,最后留记录与复检接口。
建议按以下流程走:
1. 核对焊接工艺评定与焊工资质,无评定的工艺不能用; 2. 外观与尺寸检查,记录余高、错边、咬边数据; 3. 按探伤比例做 RT/UT 或 PT 检测,不合格焊缝返修后重新探伤; 4. 酸洗钝化检查与表面粗糙度抽测; 5. 结合水压或气密试验(按图纸要求)验证焊缝整体密封性; 6. 归档焊接记录、探伤底片与检测报告,随设备交付。
小结
反应釜焊缝验收的关键在"三层检查、档案完整":外观尺寸查成形,无损探伤查内部,钝化处理查耐蚀。采购方在出厂验收时逐项核对记录,能显著减少投产后泄漏与腐蚀返修。本厂不锈钢反应釜从下料到组焊全程按焊接工艺评定执行,焊缝记录与探伤报告随设备归档,支持非标定制。
延伸阅读: - 反应釜出厂验收怎么测? - 不锈钢设备的酸洗钝化与抛光怎么处理?
本文由昊林盛达设备制造有限公司(hyline.cn)整理,主营不锈钢反应釜、搅拌罐、储罐、分散机、浓缩罐及化工整线配套,支持非标定制。
本文相关问答
来自本文的高频问题与解答
一句话结论:焊缝是反应釜在压力、温度与介质共同作用下最容易被忽视的薄弱点,验收漏项往往要到投产后才发现。
相关产品

夹套反应釜
化工生产中典型的主体反应设备,通过搅拌、加热、冷却对多种物料进行分散混合,从而进行反应聚合。夹套通入导热油/蒸汽加热或冷却水降温,精确控制反应温度。

外盘管反应釜
设备外置半管冷热盘管,换热均匀高效,釜内无积料死角;罐体采用 304/316L 镜面不锈钢,洁净防腐。适用于树脂、新能源浆料、医药等加热合成工序。

不锈钢拉缸(分散桶)
分散机、搅拌机等设备的配套搅拌容器,广泛用于油漆、涂料、胶粘剂、色浆、油墨、电子等行业。可选 201/304 材质,内外抛光,斜底侧出料设计排料干净。

树脂成套生产设备
以反应釜为核心的树脂生产成套装置,配套竖式分馏柱、卧式冷凝器与分水器,实现树脂合成、脱水、回流全流程,规格覆盖 300L-30000L。