医药软膏行业的乳化罐怎么选?药膏凝胶的真空乳化与卫生级配置要点
2026年11月10日
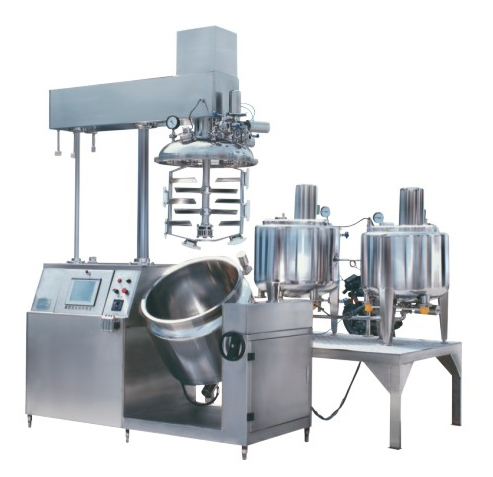
做皮肤外用药膏、凝胶的车间,配方定了、工艺定了,批次之间粒度粗一阵细一阵、装量差异忽大忽小,问题多半出在乳化设备上。药膏对体系的要求比普通膏体更严:主药要分散均匀,膏体不能有气泡,批次要可追溯,设备还要经得起反复清洗和消毒。本文从真空配置、主锅结构、材质抛光、研磨配套和温控记录五个方面,把乳化罐在药膏凝胶行业的选型要点讲清楚,帮你在设备合同签订之前把关键配置一条条核对到位。
药膏乳化为什么要配真空?
一句话结论:真空不是可选件,是药膏膏体质量的基本保障。
膏体里的气泡有三个来源:投料时卷入的空气、均质高速剪切卷入的气体、稠化之后无法自行排出的微泡。常压乳化做出来的膏体,灌装后管内会出现气泡段,外观检查过不了;含挥发性成分或易氧化主药的配方,气泡还意味着活性成分在储存期持续接触空气。真空乳化把主锅抽到 -0.09MPa 以下的真空度,均质进行的同时把气泡持续抽走,膏体致密度明显提高,装量差异也随之收窄。
真空对含挥发性或易氧化成分的意义再展开一步:这类成分的损耗直接影响含量均匀度,同一批膏体头尾含量不一致,往往不是配方问题,而是乳化过程中成分随气泡跑了。真空脱泡把这条损耗路径掐断,含量均匀度指标明显更稳,这一点对有含量均匀度考核的品种尤其重要。
选型时别只看"有没有真空口":真空泵抽速要与主锅容积匹配,500 升主锅配一台水环真空泵基本够用,抽太快反而容易把料液抽进泵里;锅盖密封要按真空工况设计,搅拌轴封用双端面机封,防止空气沿轴漏进锅内;还要配缓开缓闭的真空阀和破空阀,均质结束前先停均质再缓慢破空,避免突然破空把膏体冲起来溅到锅盖和轴上。这几个细节在设备验收时都要逐项试出来。
真空系统建好之后,气密性要定期复核:轴封、锅盖垫片、视镜压环是三个最常见的泄漏点,真空度突然抽不上去,先查这三处。泄漏不仅让脱泡变慢,还会把环境里的微生物带进锅内,对卫生级生产是双重隐患。日常可以记一条"标准抽气曲线"——同一锅料从常压抽到目标真空度的时间,曲线变长就是密封在退步的早期信号,早发现早换垫。
主锅结构怎么配?均质头与刮壁各干什么?
一句话结论:主搅拌负责整体混合与传热,均质头负责细化,刮壁负责把挂在壁上的膏体带回来,三者缺一不可。
药膏粘度普遍在几万到十几万毫帕秒的量级,普通桨式搅拌搅不动也混不匀。主锅通常采用框式或刮壁式主搅拌加底部均质头的组合:主搅拌低速大扭矩,把全锅物料整体兜起来循环,让每一部分料都有机会经过均质区;均质头线速度高,把油水两相打细到几微米的粒径;刮壁条贴着罐壁转,把粘在壁上的冷料带回主流,防止局部过热和结皮。三条线各管一段,配置时不能互相替代。
| 主锅公称容积 | 均质电机典型功率 | 主搅拌功率 | 单批处理量参考 |
|---|---|---|---|
| 50-100 L | 2.2-4 kW | 0.75-1.5 kW | 40-80 kg |
| 200-350 L | 5.5-11 kW | 2.2-4 kW | 160-280 kg |
| 500 L | 11-15 kW | 4-5.5 kW | 400-450 kg |
选型时按单批产量对号入座,再留 10% 到 20% 的余量,为以后品种扩展留空间。均质头建议选可更换定转子或可调间隙的结构:凝胶类偏稀的体系用小间隙高线速度,含粉量高的软膏适当放大间隙,一套设备适配多个品种,换产时调参数而不是换设备。
出料方式也别忘了定:膏体在低温下基本不自流,500 升主锅建议配液压出料机把料整体压出,小容积锅用底部放料阀加刮板接料。出料口的位置和高度要与你灌装线的接料口对齐,订货前把两边尺寸对一遍,设备进场后再挪接口,代价不小。
材质与抛光怎么过卫生级这一关?
一句话结论:接触物料的部分一律 316L,内壁电解抛光,粗糙度按 0.4μm 左右控制。
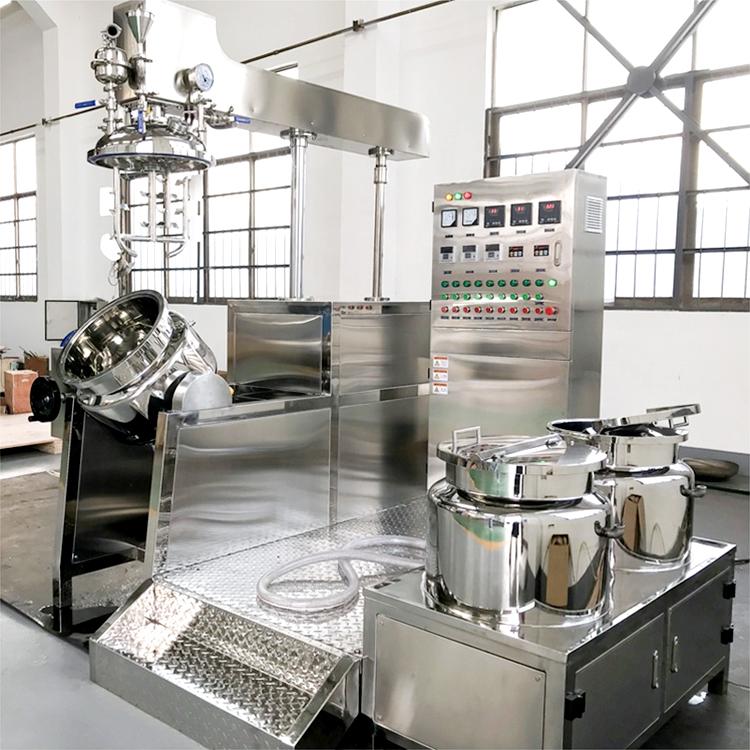
药膏属半固体制剂,生产设备的洁净要求通常参照制药习惯执行:与物料接触面用 316L,焊缝打磨平滑、整体酸洗钝化;内壁电解抛光到 0.4μm 上下的粗糙度,减少膏体残留和微生物附着。视镜、人孔、清洗口全部无死角设计,罐体与物料接触的管路用快装卡箍连接,可拆可检;温度计套管、清洗球支座这些"小件"同样按卫生级处理,交叉污染往往就藏在这些不起眼的位置。
主锅之外,油相锅、水相锅同样按卫生级配置,别为了压预算在预混锅上降材质、降抛光——油相锅里的蜡和粉最粘,残留洗不净,下一批就带进去。罐体保温层外壳也要平整光洁,便于车间日常擦拭消毒,这些细节报价单上要写清楚,验收时逐项对照。
抛光等级怎么验?收两个数就行:粗糙度仪在内壁多点实测,数值满足约定等级;焊缝处目视无凹陷、无咬边,用擦拭试验看残留。酸洗钝化后的表面用蓝点试验抽查钝化膜完整性,这三个动作在出厂验收时做一次,设备使用一年后复测一次,内壁状态就有连续记录。
细膏和含固药膏要不要配研磨?
一句话结论:主药粒度要求细、含量又高的配方,乳化之前先做预分散和研磨,别把细化的活全压给均质头。
主药在油相或水相里先要均匀分散开,浓度高时粉体容易抱团,直接进主锅靠均质头硬打,时间拉长、料温升高,热敏成分首当其冲。预分散环节配一台高速分散机,用分散盘把粉料打散润湿,做成均匀的浆料再进主锅乳化,均质时间可以缩短,膏体均匀度也更稳。预分散时的转速和加料顺序按粉料润湿性调:先加液后加粉、分批加料,线速度从低到高分两档拉,料温升得过快就降速或停机散热,这些操作参数在工艺验证时固化下来,批次间才有可比性。粒度要求特别严的品种,比如混悬型软膏要求主药粒径大部分在几微米以下,预分散之后还要过研磨:实验室和小批量用三辊研磨机逐道研细,辊距一轮比一轮收紧,中试放大时与砂磨工艺衔接。设备按主药粒度标准和批次量定,不是每条线都要配全,但粒度指标写进质量标准的品种,研磨环节就不能省。
温控、清洗与记录怎么配?
一句话结论:加热用水浴式,清洗留在线清洗接口,温度和搅拌参数要有记录输出。
药膏乳化温度按处方定,常见在 70 到 85℃ 区间,油相熔点高的品种更高。主锅夹套建议用水浴式电加热或蒸汽加热:水浴传热温和,壁面温度均匀,局部过热伤热敏主药的风险小;蒸汽加热升温快,适合带锅炉的车间。降温阶段夹套走冷却水,降温速率可控,出料前把温度降到工艺要求的区间,膏体稠度才稳定。
清洗上,主锅顶部装旋转清洗球,管路按在线清洗走向布置,洗水从低点排净;需要耐受灭菌的品种,锅盖预留蒸汽灭菌接口。控制层面,温度、搅拌转速、均质时间、真空度这些关键参数要有显示和记录输出,与批次记录对接——这在日常质量检查里是常查项,设备阶段配好,比事后加装省心得多。记录输出建议按批次编号存档,曲线和关键数值一起存,检查时调取快捷,追溯链条也完整。
怎么把整线配置定准?
药膏凝胶线通常按"预分散加油相锅加水相锅加真空主锅加出料"来配,锅与锅之间的容积配比、管路走向、清洗覆盖,都要按品种和批产量算:油相锅、水相锅的容积一般按主锅的六到八成配,保证主锅一批的料一次预混完,不出现"主锅等料"或"预混料等锅"。昊林盛达设备制造有限公司(hyline.cn)为制药和化妆品车间定制过多种规格的真空乳化成套设备,从 50 升实验机到 500 升生产机都能配:把你的品种、单批量和洁净要求发给我们,我们按工艺把配置单和报价一起给你。
延伸阅读: - 乳化罐的罐体结构怎么配?主搅拌、均质头与刮壁按膏体乳液工艺定 - 乳化罐的材质与抛光等级怎么选?食品、医药、化妆品卫生级要求不同
本文由昊林盛达设备制造有限公司(hyline.cn)整理
本文相关问答
来自本文的高频问题与解答
一句话结论:真空不是可选件,是药膏膏体质量的基本保障。
相关产品
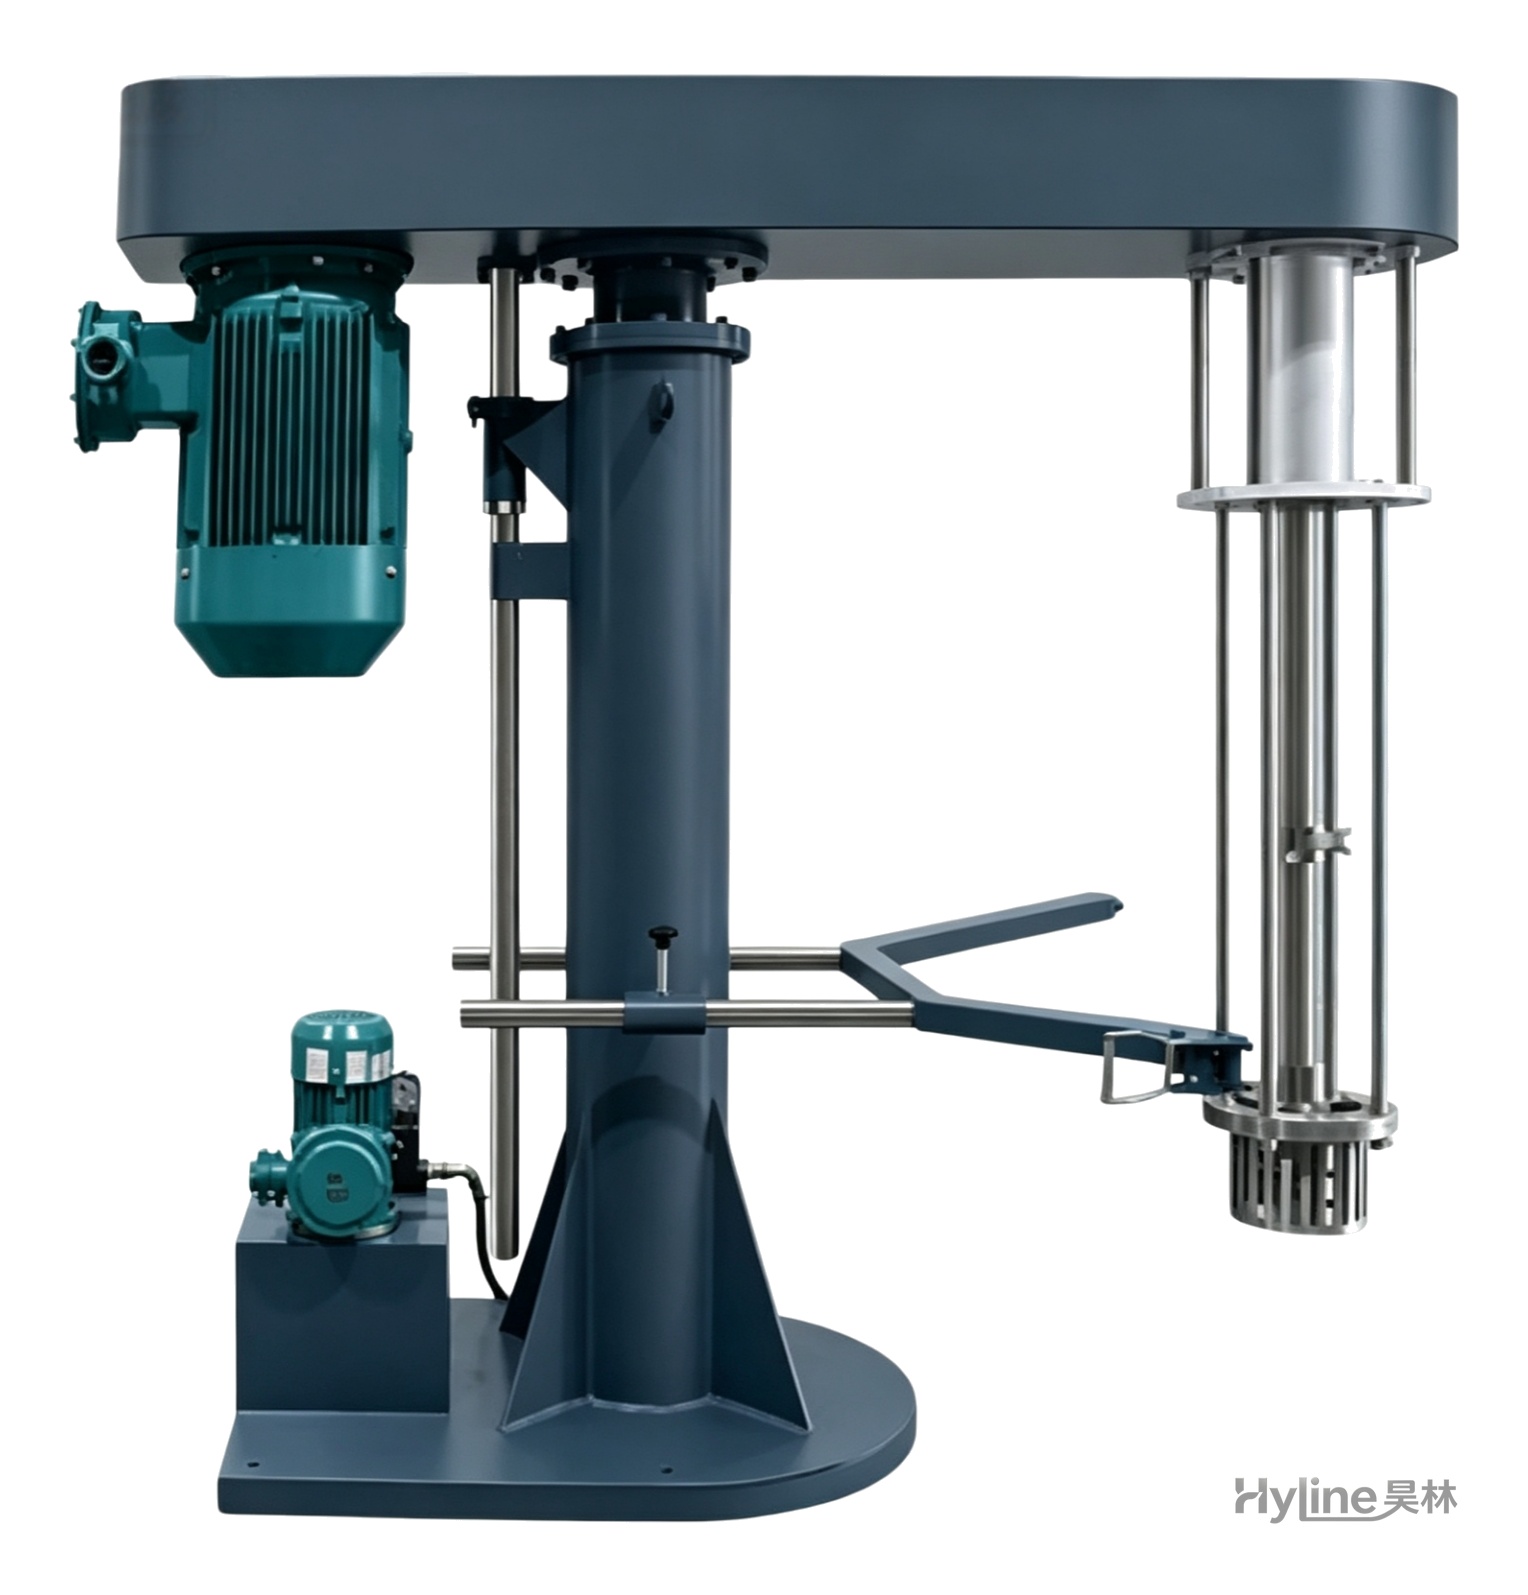
GJD系列乳化分散机
适用于涂料、油墨、农药、造纸等行业物料的乳化、混合与分散,通过强力高速剪切,短时间内使物料达到要求的细度与均匀度。
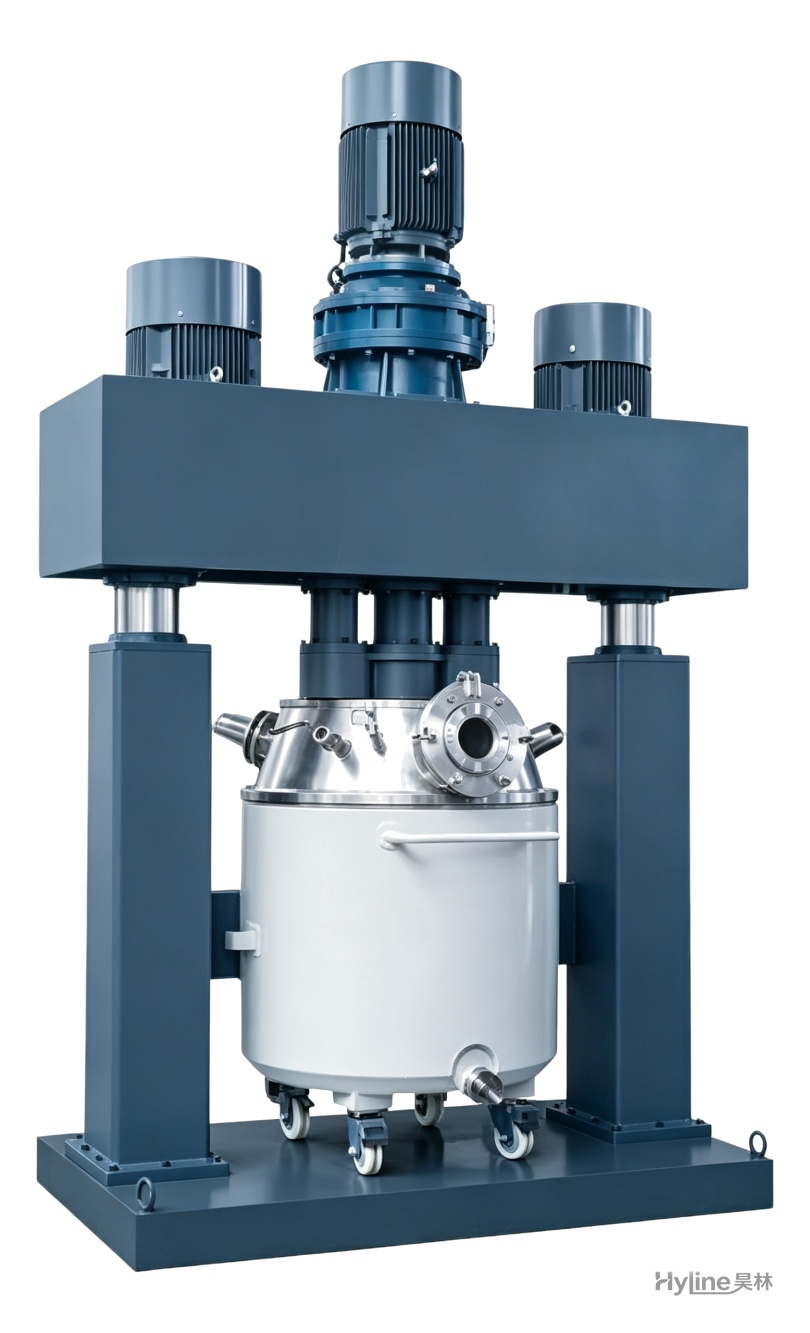
QLF系列多功能强力分散釜
双高速分散机构与刮边刮底机构使物料在釜内作复杂运动,达到迅速分散研磨效果。适配 10000-2000000cps 膏体高粘物料,广泛用于硅酮胶、聚氨酯胶、液体硅胶、电子胶等生产。
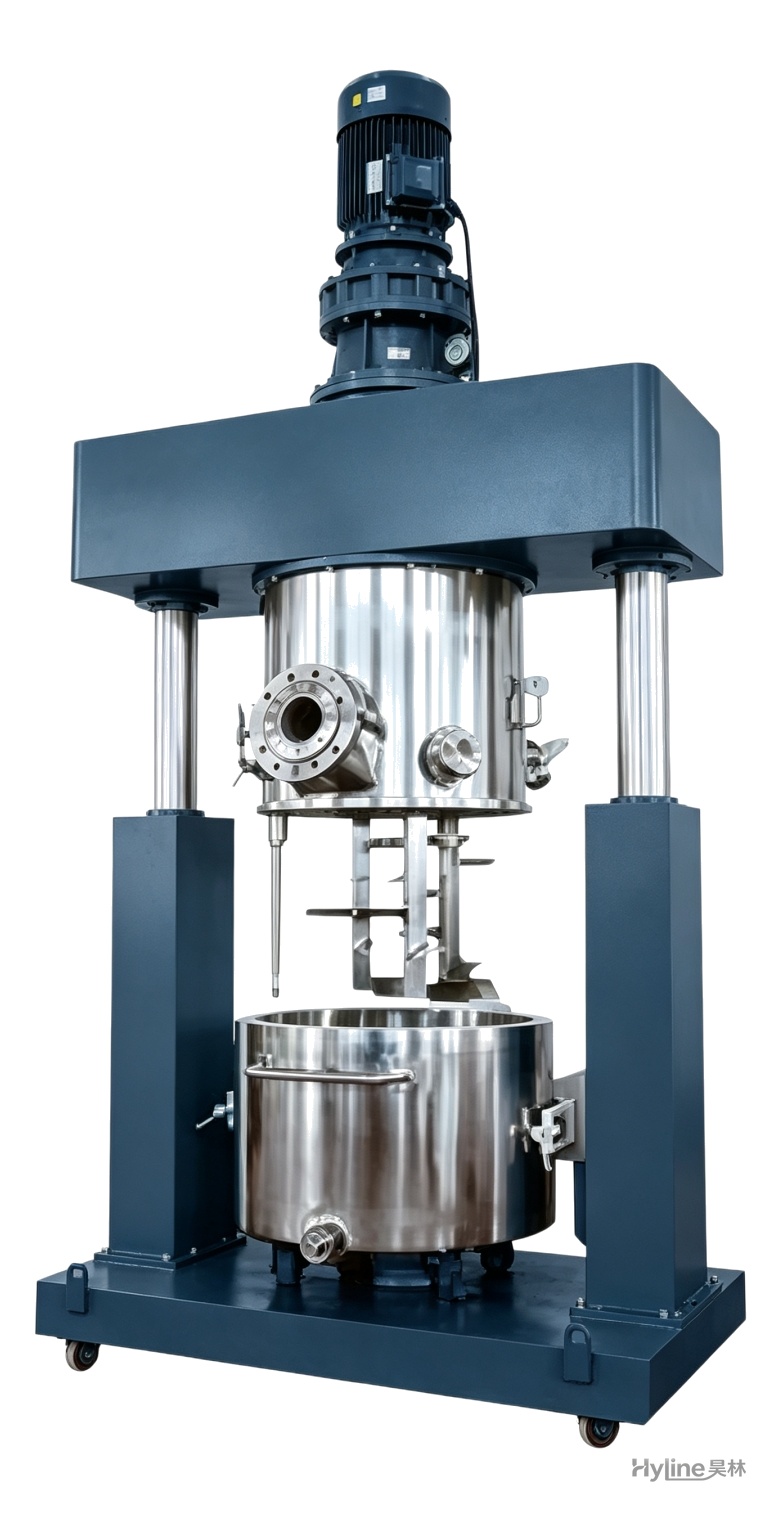
XJB系列行星搅拌机
行星桨叶在绕釜体自转和公转,使物料在釜体内作复杂运动,搅拌均匀、无死角、出料方便。适配 10000-8000000cps 超高粘度膏体,用于硅酮胶、聚氨酯胶、液体硅胶、电子胶等。
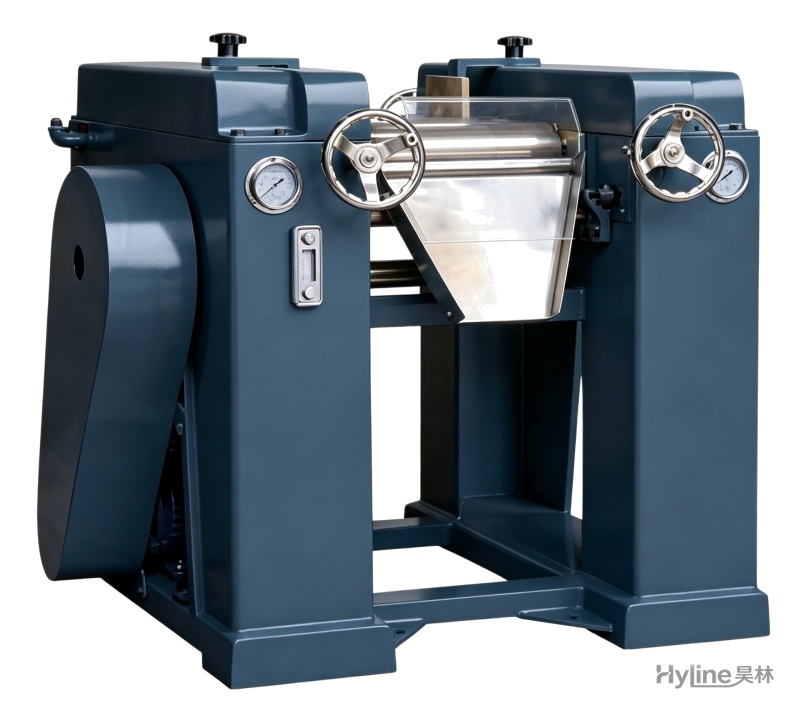
S型三辊研磨机
整机采用优质钢板焊接,传动齿轮油浸式,操纵手轮齿轮传动,外形美观、操作方便、使用寿命长,特别适合研磨分散高粘度、颗粒度要求细的产品。
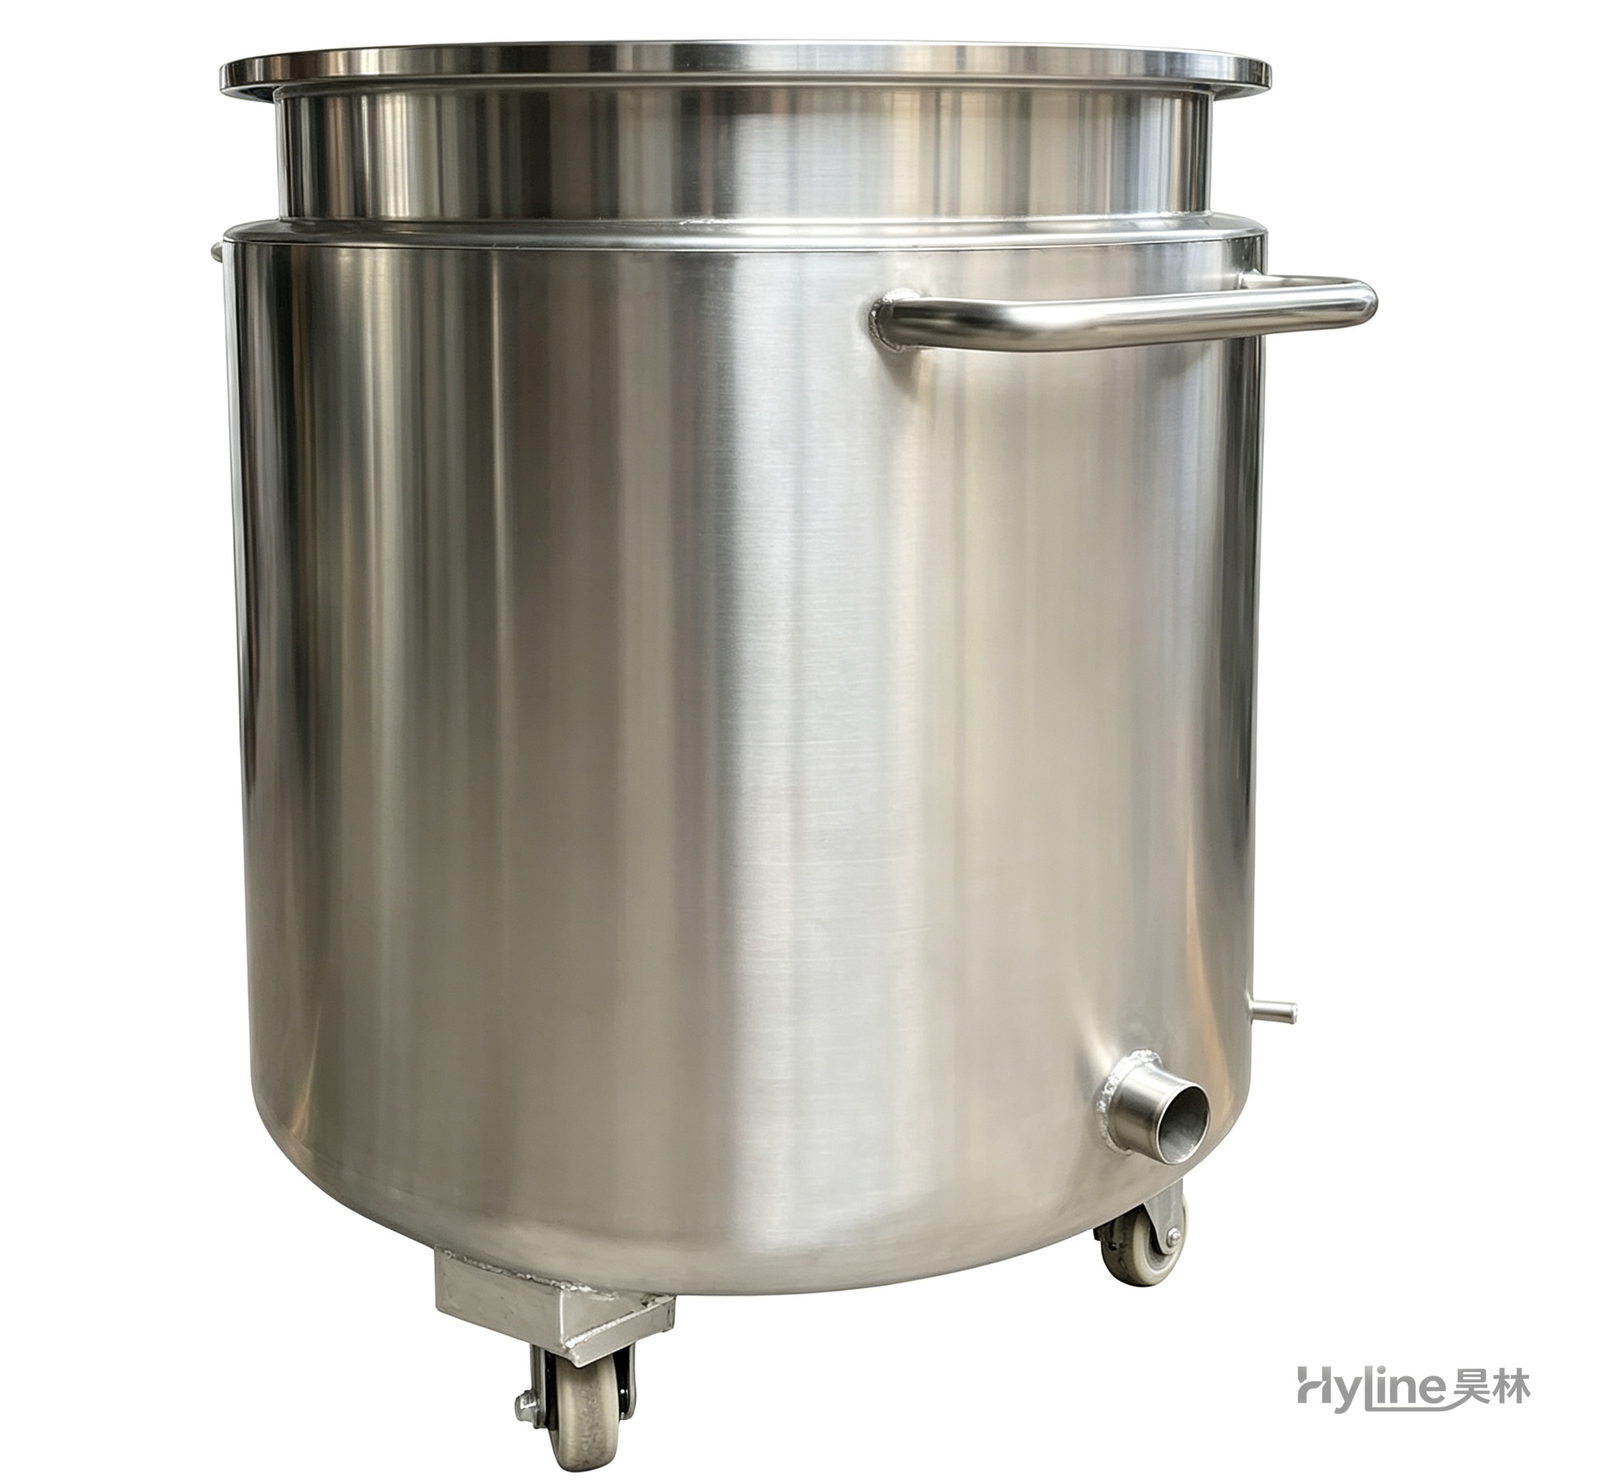
不锈钢拉缸(分散桶)
分散机、搅拌机等设备的配套搅拌容器,广泛用于油漆、涂料、胶粘剂、色浆、油墨、电子等行业。可选 201/304 材质,内外抛光,斜底侧出料设计排料干净。