Как выбрать эмульсионную ёмкость для фармацевтических мазей? Вакуумное эмульгирование и санитарная конфигурация
2026年11月10日
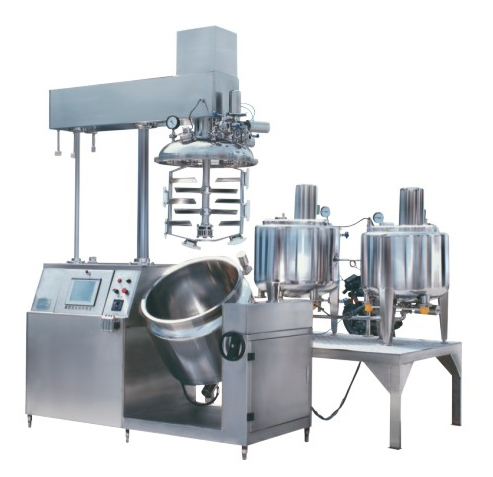
В цехах, выпускающих наружные мази и гели, после утверждения рецептуры и технологии колебания дисперсности и массы наполнения между партиями чаще всего возвращаются к оборудованию эмульгирования. Мази предъявляют к системе более строгие требования, чем обычные кремы: действующее вещество должно быть распределено равномерно, в массе не допускаются пузыри, партии должны быть прослеживаемыми, а оборудование — выдерживать многократную мойку и дезинфекцию. В статье разбираем выбор эмульсионной ёмкости для производства мазей и гелей по пяти направлениям: вакуум, конструкция основного котла, материал и полировка, помольное оборудование, температурный контроль и записи — чтобы ключевые позиции были проверены до подписания контракта.
Почему для эмульгирования мазей нужен вакуум?
Короткий вывод: вакуум — не опция, а базовое требование к качеству мази.
Воздух в массе приходит из трёх источников: захватывается при загрузке, втягивается высокоскоростным гомогенизатором и остаётся в виде микропузырей, когда масса загустела и уже не может их выпустить. У мази, эмульгированной при атмосферном давлении, после наполнения в тубе видны пузырьковые участки, визуальный контроль она не проходит; для летучих и легко окисляющихся компонентов пузыри означают постоянный контакт с воздухом при хранении. Вакуумное эмульгирование держит котёл при разрежении ниже -0,09 МПа во время гомогенизации и непрерывно удаляет пузыри: масса получается плотнее, разброс массы наполнения сокращается.
Не ограничивайтесь проверкой «есть ли вакуумный патрубок»: производительность насоса должна соответствовать объёму котла — для 500-литрового котла обычно достаточно одного водокольцевого насоса, а слишком быстрый откач лишь затянет массу в насос. Уплотнение крышки проектируется под вакуум, на валу мешалки — двойное торцевое уплотнение, чтобы воздух не подсасывался вдоль вала; нужны плавно открывающиеся вакуумный и воздушный клапаны: сначала остановите гомогенизацию, затем медленно сбросьте вакуум, чтобы масса не выплеснулась на крышку и вал. Каждую из этих деталей проверяйте при приёмке.
Как сконфигурировать основной котёл? За что отвечают гомогенизатор и скребок?
Короткий вывод: главная мешалка отвечает за объёмное смешивание и теплоперенос, гомогенизатор — за измельчение, скребок возвращает со стенки налипшую массу — нужны все три.
Вязкость мазей обычно от десятков тысяч до ста с лишним тысяч миллипаскаль-секунд; обычная лопастная мешалка такой материал не сдвинет и не смешает. Основной котёл обычно сочетает рамную или скребковую мешалку с нижним гомогенизатором: медленная высокомоментная мешалка прокатывает всю партию, чтобы каждая часть массы прошла через зону гомогенизации; гомогенизатор с высокой окружной скоростью доводит масляную и водную фазы до микронных размеров; скребок снимает массу со стенки и возвращает её в поток, предотвращая локальный перегрев и образование корки. Эти три функции не заменяют друг друга.
| Номинальный объём | Типовой мотор гомогенизатора | Мотор мешалки | Ориентир партии |
|---|---|---|---|
| 50–100 л | 2,2–4 кВт | 0,75–1,5 кВт | 40–80 кг |
| 200–350 л | 5,5–11 кВт | 2,2–4 кВт | 160–280 кг |
| 500 л | 11–15 кВт | 4–5,5 кВт | 400–450 кг |
Подбирайте по объёму партии с запасом 10–20% под расширение ассортимента. Гомогенизатор лучше брать со сменными роторами или регулируемым зазором: жидким гелям — малый зазор и высокая окружная скорость, мазям с большим содержанием порошков — шире; одна машина закрывает несколько продуктов сменой параметров, а не оборудования.
Как пройти санитарный барьер по материалу и полировке?
Короткий вывод: все контактирующие с продуктом детали — 316L, внутренняя поверхность электрополируется, шероховатость — около 0,4 микрометра.
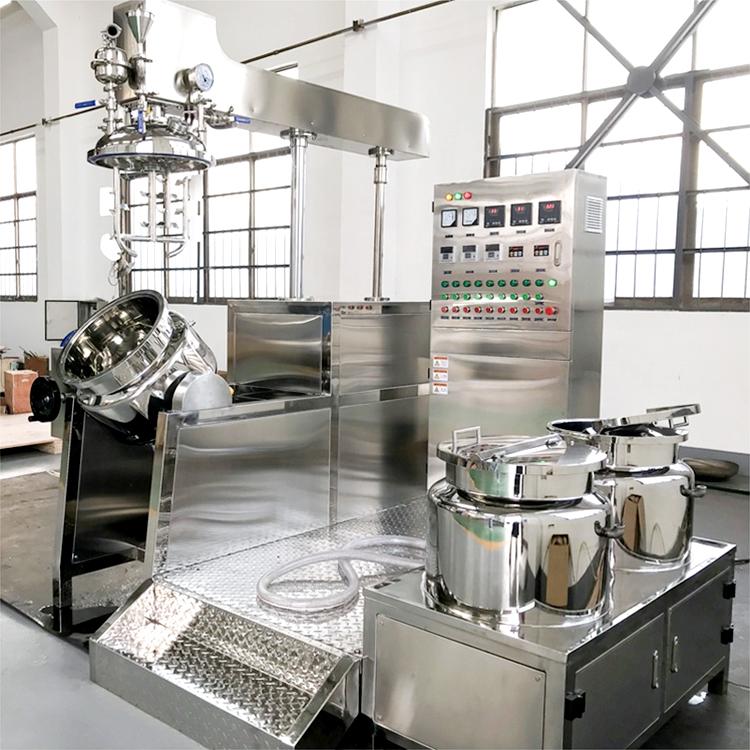
Мази относятся к полутвёрдым препаратам, и требования к чистоте оборудования обычно следуют фармацевтической практике: контактирующие поверхности — 316L, швы зашлифованы, аппараты после пассивации; внутренняя поверхность электрополируется до шероховатости около 0,4 микрометра, чтобы снизить остатки и обсеменение. смотровые стёкла, люки и мойки — без мёртвых зон, трубопроводы на кламповых соединениях, разборные и проверяемые; гильзы термометров, кронштейны распылителей и прочие «мелочи» — того же исполнения: перекрёстное загрязнение чаще всего прячется именно в таких местах.
Котлы масляной и водной фаз — того же санитарного уровня; не экономьте на предсмесительных котлах: воски и порошки в масляной фазе липнут сильнее всего, и остаток уйдёт в следующую партию. Обшивка изоляции тоже должна быть гладкой и пригодной для ежедневной протирки и дезинфекции; эти позиции пропишите в коммерческом предложении и проверяйте по одному при приёмке.
Нужен ли помол для тонких мазей и мазей с порошками?
Короткий вывод: при жёстких требованиях к дисперсности и высокой дозировке действующего вещества — предварительное диспергирование и помол до эмульгирования, не перекладывайте всё на гомогенизатор.
Действующее вещество сначала нужно равномерно смочить и диспергировать в масляной или водной фазе; при высокой дозировке порошок комкуется, и прямая загрузка в котёл удлиняет гомогенизацию и поднимает температуру — в первую очередь страдают термочувствительные компоненты. Добавьте предварительное диспергирование высокоскоростным диспергатором: диск разобьёт и смочит порошок в однородную суспензию до загрузки в котёл, время гомогенизации сократится, однородность станет стабильнее. Для продуктов со строгими требованиями к размеру частиц — суспензионные мази, где основная часть действующего вещества должна быть ниже нескольких микрометров — после диспергирования нужен помол: трёхвалковая мельница закрывает лабораторные и малые партии с постепенным сужением зазора, при укрупнении — переход на бисерную технологию. Оборудование подбирается по нормативу дисперсности и размеру партии; не каждой линии нужно всё, но если предел размера частиц записан в спецификацию качества, помол пропускать нельзя.
Как сконфигурировать температурный контроль, мойку и записи?
Короткий вывод: нагрев — водяная баня, мойка — под CIP, ключевые параметры — с выводом на запись.
Температура эмульгирования задаётся рецептурой, обычно 70–85 градусов, у мазей с тугоплавкими масляными фазами выше. Для рубашки основного котла рекомендуем водяную баню с электрогревом или пар: водяная баня передаёт тепло мягко, температура стенки равномерна, риск локального перегрева термочувствительных компонентов минимален; пар греет быстрее и подходит цехам с котельной. В фазе охлаждения в рубашку подаётся охлаждающая вода, скорость охлаждения управляема, и перед выгрузкой масса доводится до заданного диапазона — тогда консистенция мази стабильна.
По мойке: сверху — вращающийся распылительный шарик, трубопроводы проложены под CIP, вода отводится из самой низкой точки; для продуктов, требующих стерилизации, на крышке — резерв под паровое (SIP) подключение. По контролю: температура, обороты мешалки, время гомогенизации и вакуум должны выводиться на отображение и запись, стыкуясь с партионной документацией — это частая проверка при аудите; заложить это на этапе оборудования гораздо проще, чем дооснастить потом.
Как зафиксировать конфигурацию всей линии?
Линия мазей и гелей обычно строится по схеме «предварительное диспергирование + котёл масляной фазы + котёл водной фазы + вакуумный основной котёл + выгрузка». Соотношение объёмов котлов, трассировка трубопроводов и покрытие мойки считаются от ассортимента и размера партии: котлы фаз обычно берут на 60–80% объёма основного котла, чтобы партия готовилась одним предсмешиванием — без ожидания основным котлом и без простоя предсмеси. Hyline Shengda Equipment Manufacturing Co., Ltd. (hyline.cn) изготавливала вакуумные эмульсионные комплексы от 50-литровых лабораторных до 500-литровых производственных для фармацевтических и косметических цехов: пришлите нам ассортимент, размер партии и требования к чистоте — мы вернём спецификацию и коммерческое предложение по вашему процессу.
Дополнительное чтение: - Как сконфигурировать корпус эмульсионной ёмкости? Главная мешалка, гомогенизатор и скребок по процессу - Как выбрать материал и класс полировки эмульсионной ёмкости? Требования пищевой, фармацевтической и косметической чистоты различаются
Статья подготовлена компанией Hyline Shengda Equipment Manufacturing Co., Ltd.
Вопросы по статье
Частые вопросы и ответы из этой статьи
Вакуум, конструкция основного котла, материал и полировка, помольное оборудование — контрольный список закупки для линий мазей и гелей.
Сопутствующая продукция
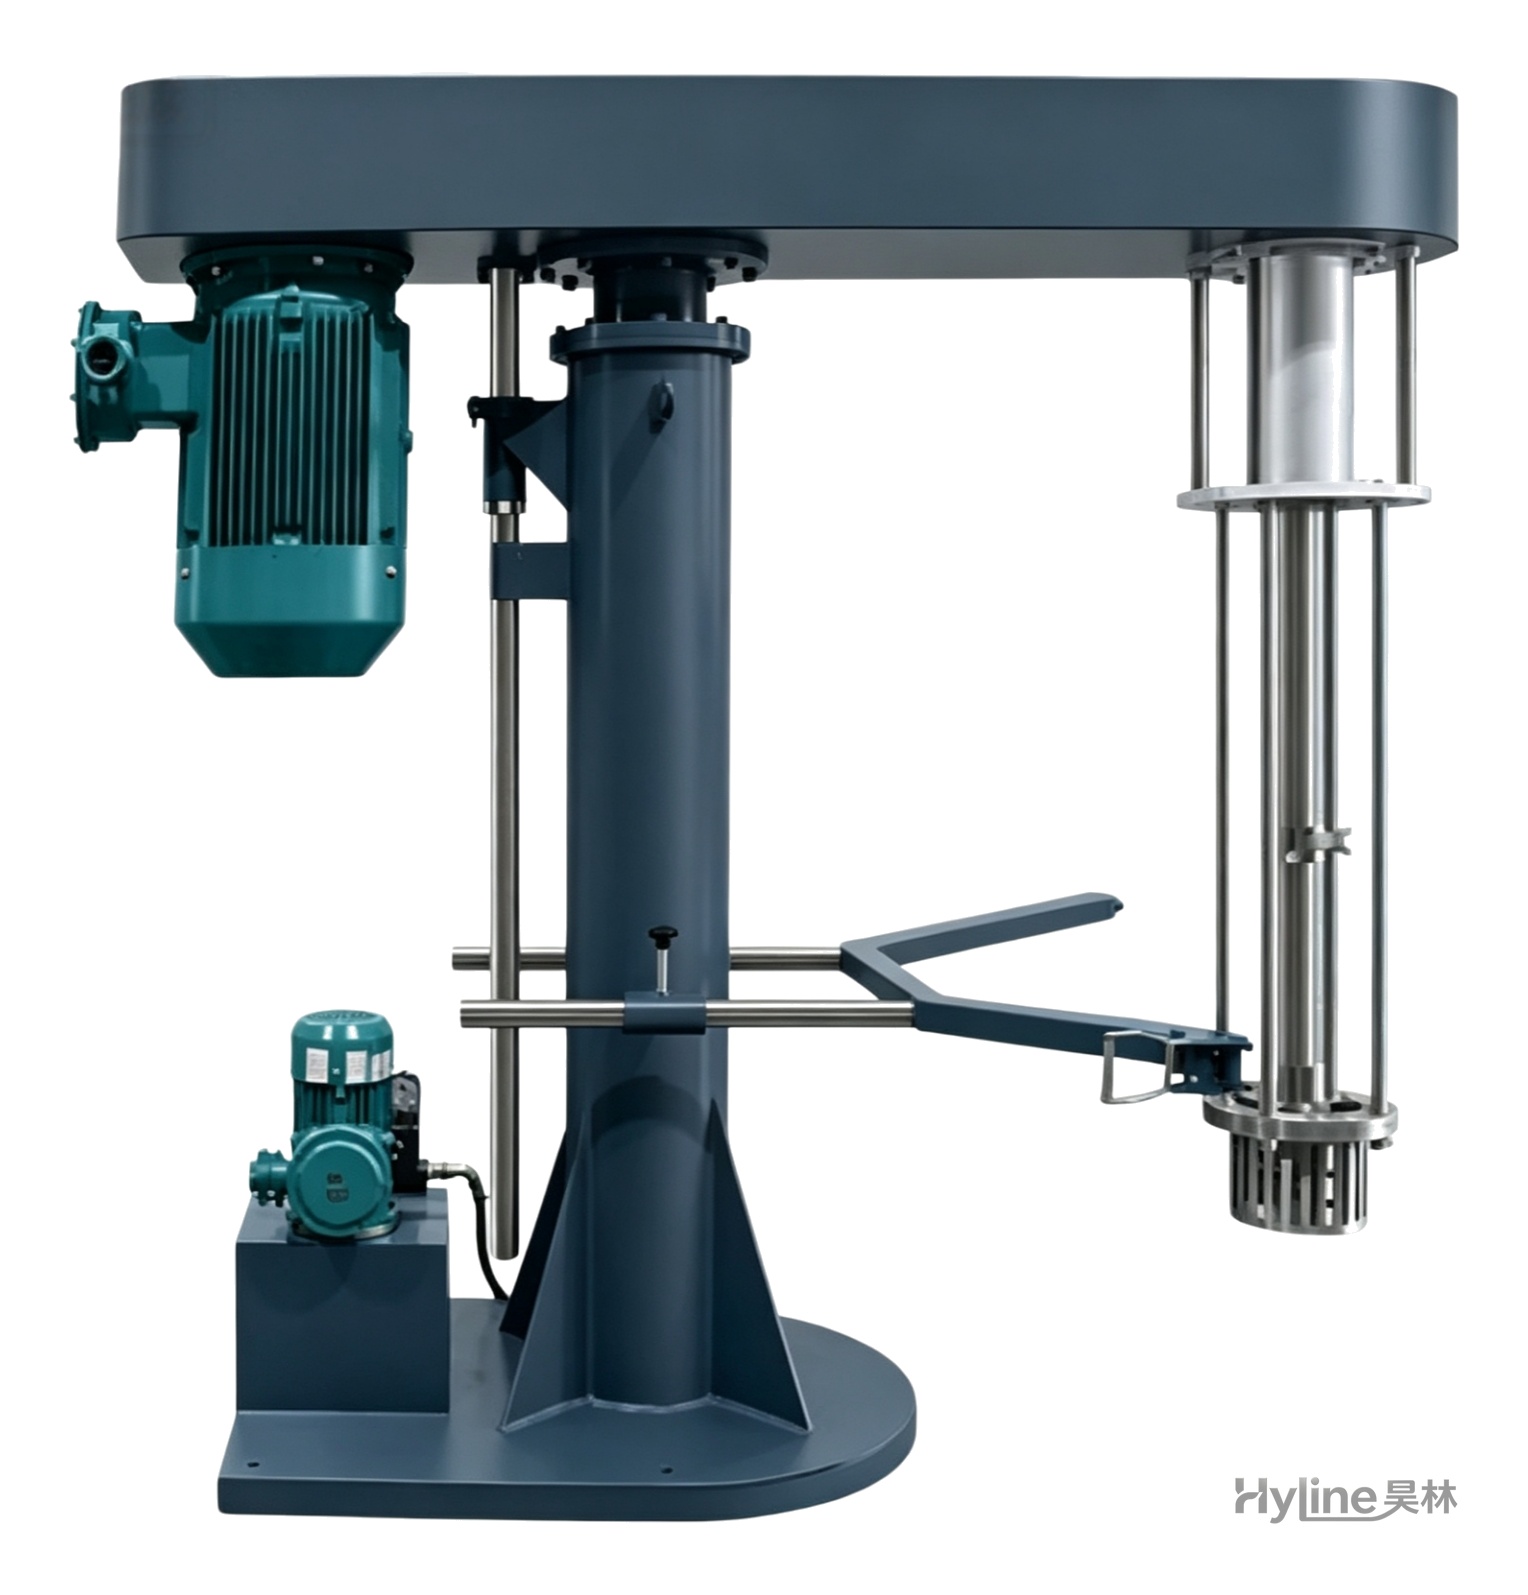
Эмульгирующий диспергатор серии GJD
Предназначен для эмульгирования, смешивания и диспергирования материалов в лакокрасочной, полиграфической, химической (пестициды) и бумажной промышленности. Мощное высокоскоростное сдвиговое усилие позволяет за короткое время достичь требуемой тонкости и однородности.
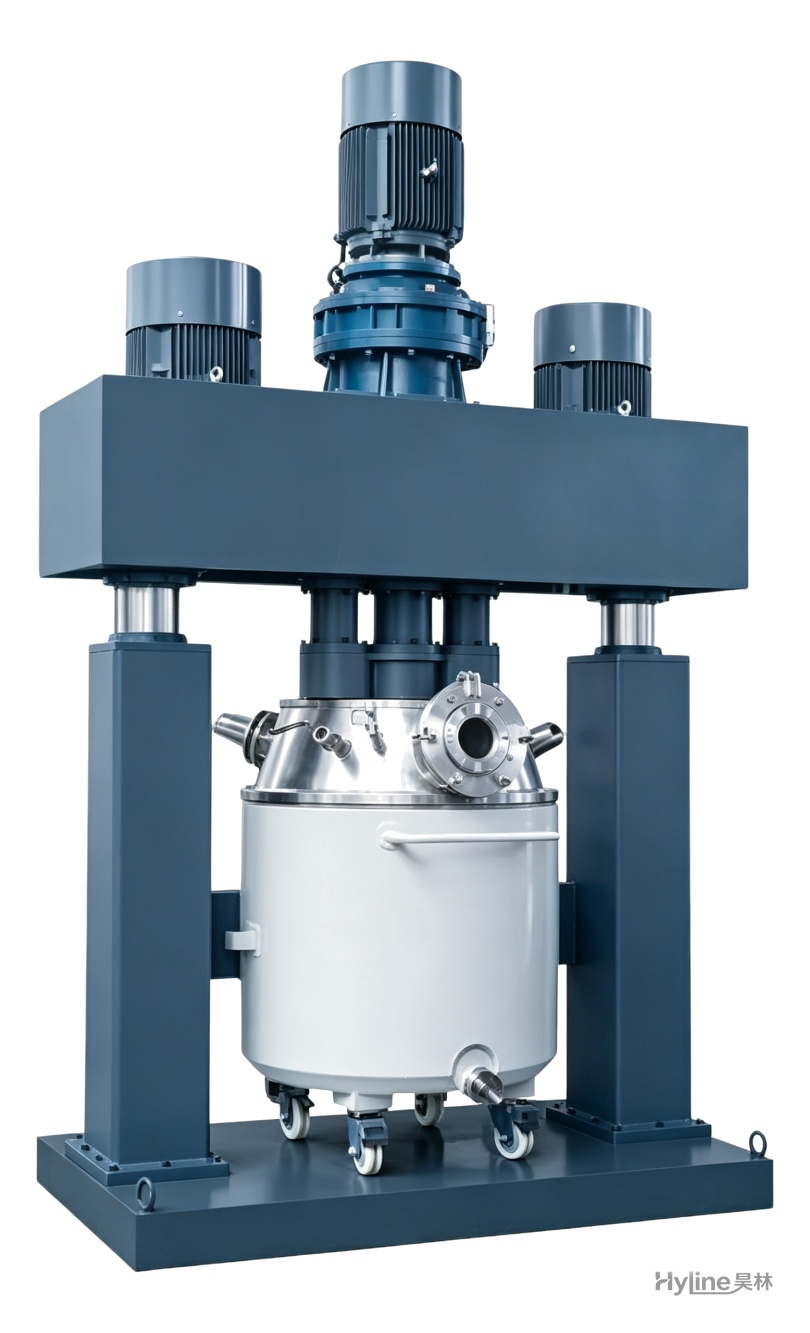
Мощный трёхвальный диспергатор серии QLF
Два высокоскоростных диспергатора и механизм соскабливания со стенок и дна создают сложное движение материала для быстрого диспергирования и перетира. Обрабатывает пасты высокой вязкости 10 000–2 000 000 сПз; широко применяется для производства силиконовых герметиков, полиуретановых герметиков, жидкого силикона и электронных клеёв.
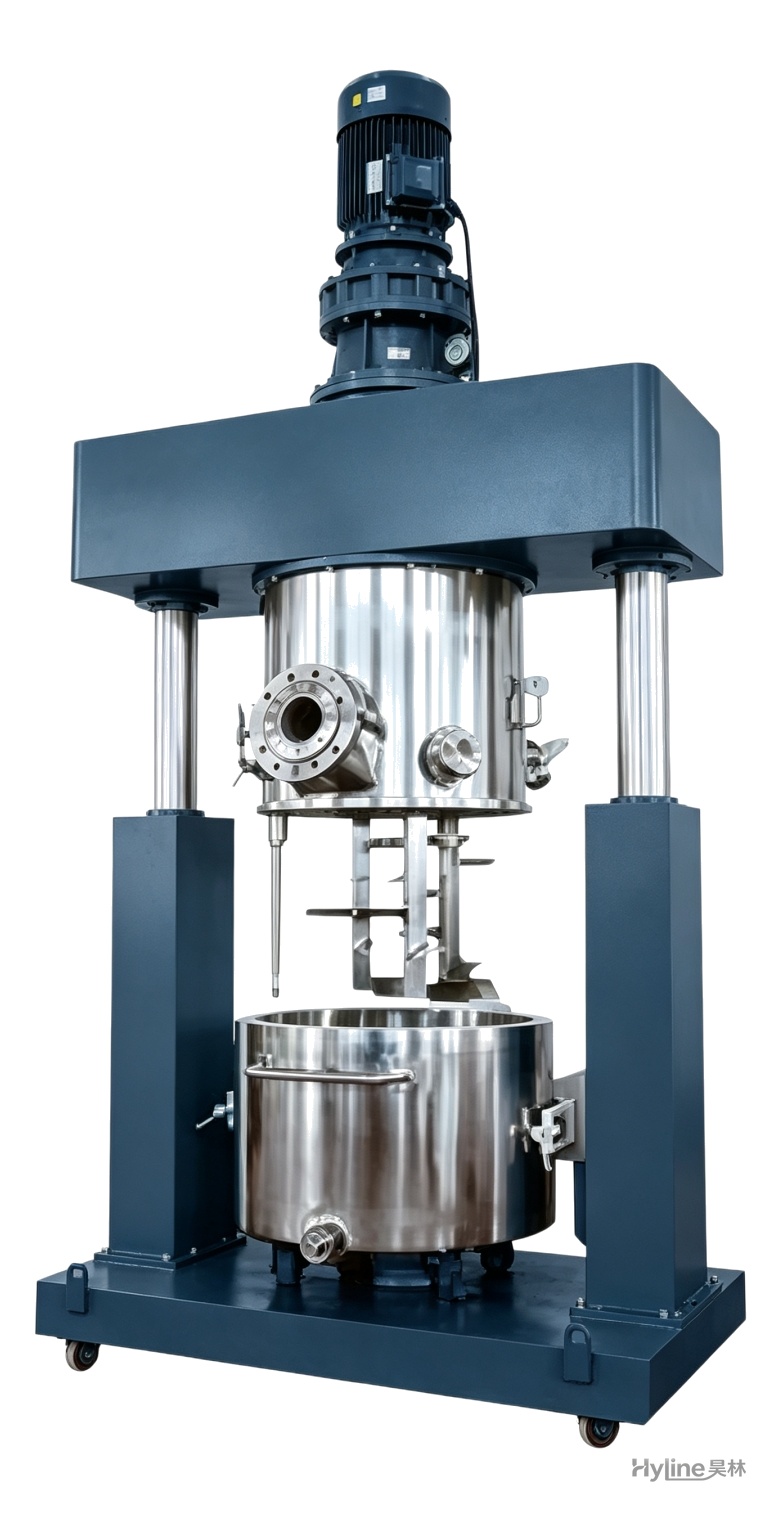
Планетарный смеситель серии XJB
Планетарные лопасти одновременно вращаются вокруг собственной оси и вокруг оси котла, создавая сложное движение материала без застойных зон и с удобной выгрузкой. Обрабатывает пасты сверхвысокой вязкости 10 000–8 000 000 сПз для силиконовых, полиуретановых герметиков, жидкого силикона и электронных клеёв.
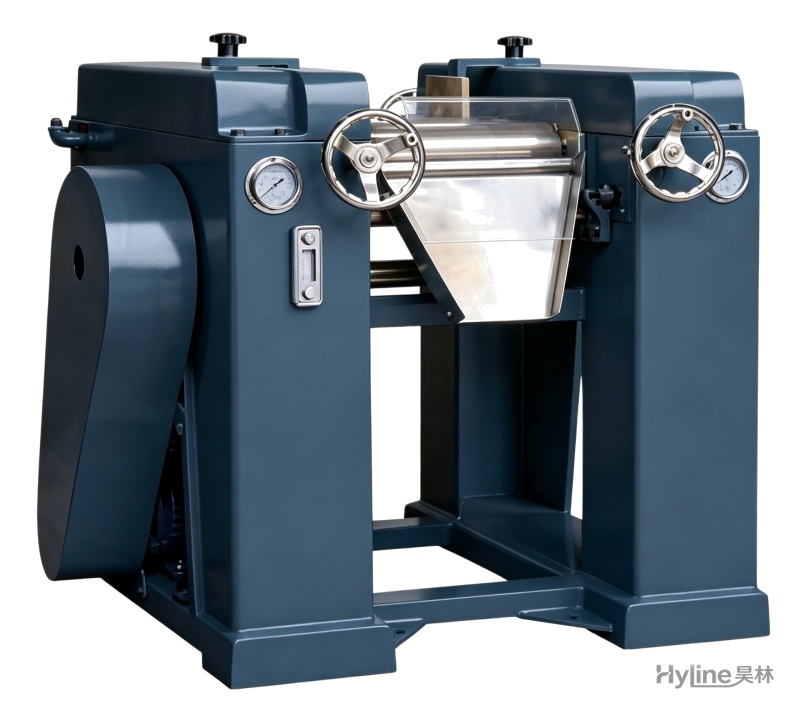
Трёхвалковая мельница серии S
Корпус из качественной стали сварной конструкции, зубчатая передача с масляной ванной, управление маховиком. Привлекательный внешний вид, удобство эксплуатации, длительный срок службы — особенно для измельчения и диспергирования высоковязких продуктов с требованием к тонкому помолу.
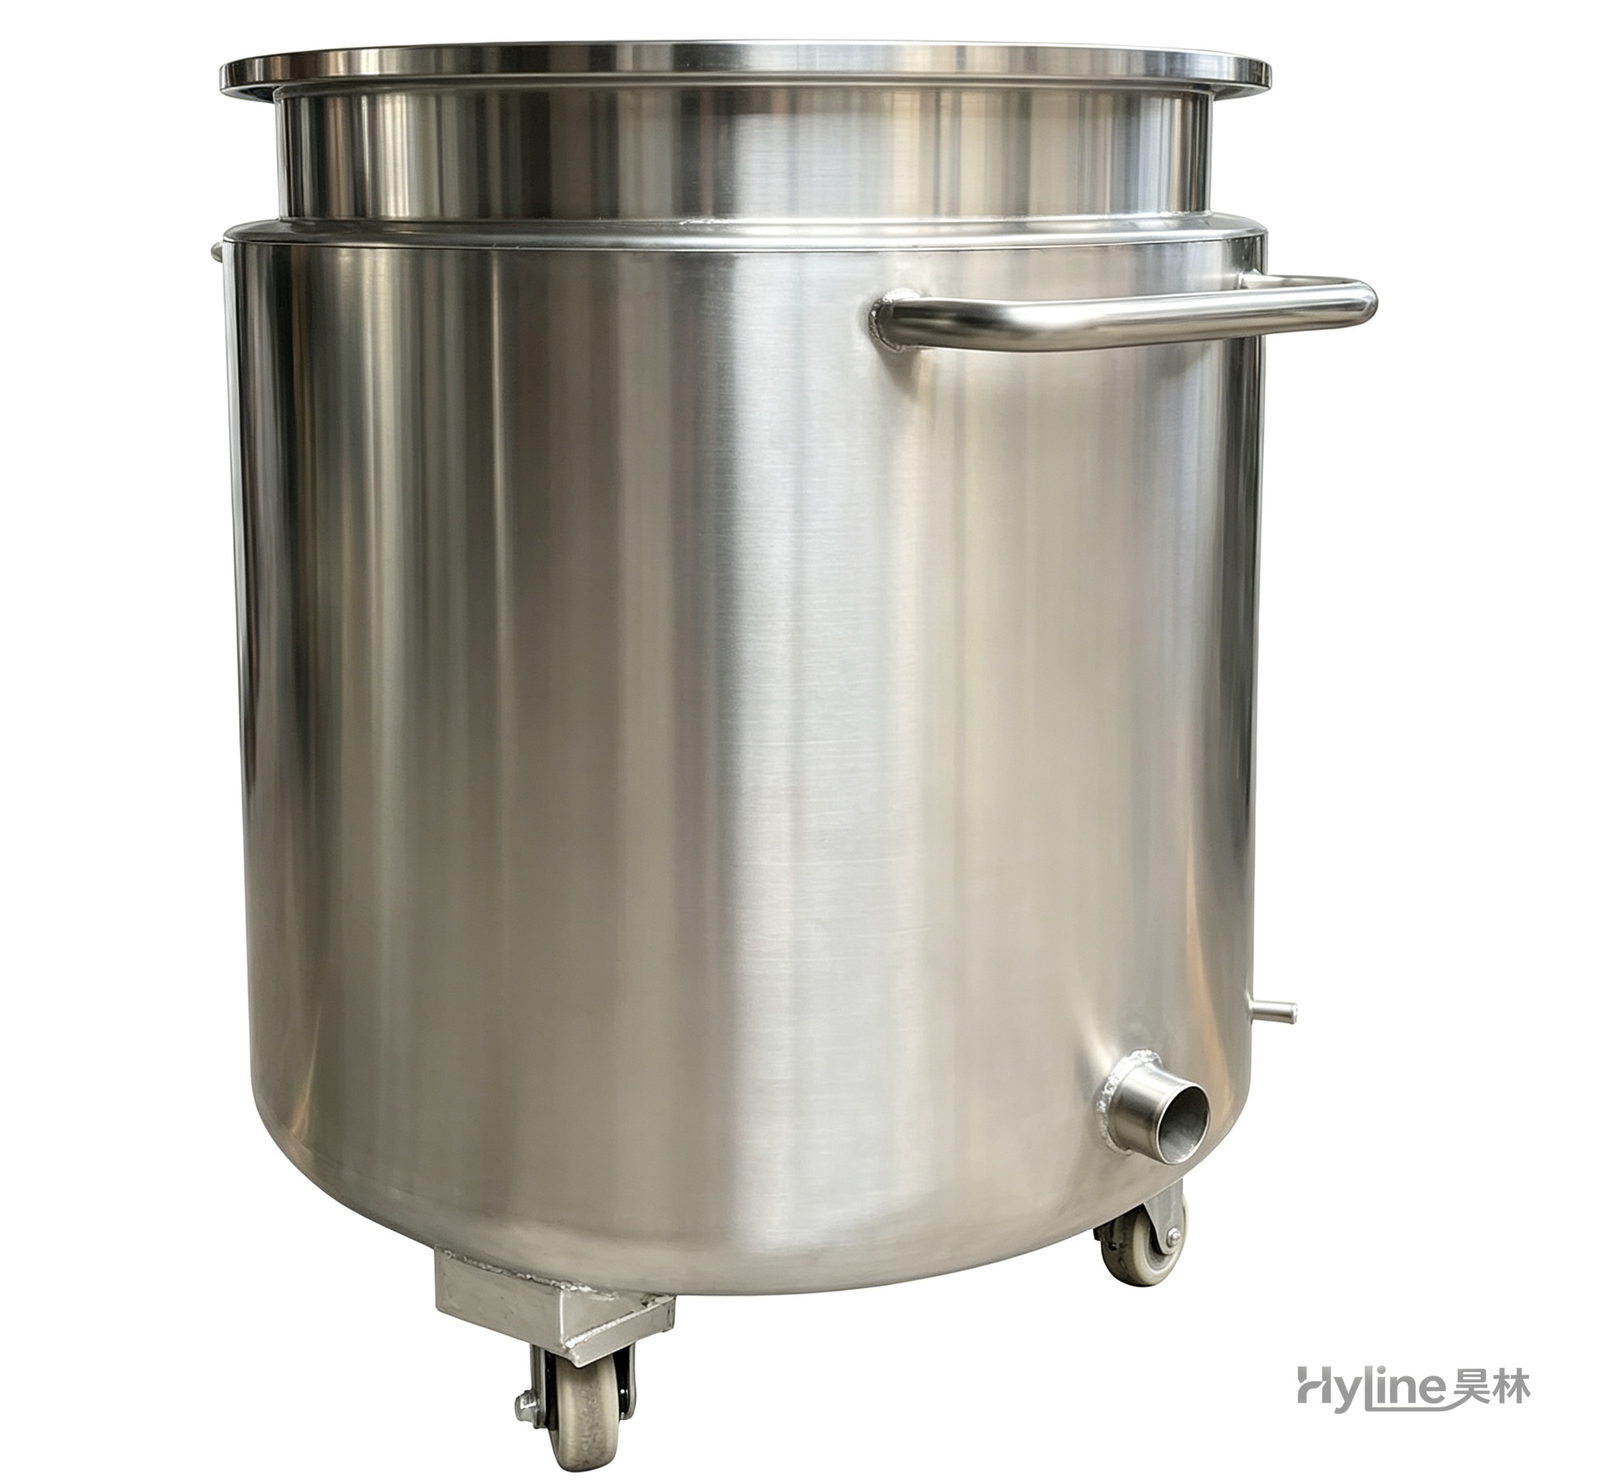
Нержавеющий смесительный бак (барабан для диспергирования)
Вспомогательный сосуд для диспергаторов и смесителей в производстве красок, покрытий, клеёв, цветных паст, печатных красок и в электронной промышленности. Доступен из стали 201/304 с внутренней и наружной полировкой; наклонное дно и боковая выгрузка обеспечивают полный слив.